 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Sıcak Su Kazanları Ve Boyler İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Sıcak su kazanları ve boyler imalatı sektörü, endüstriyel ve konut tipi ısıtma sistemlerinin temelini oluşturan kritik bir mühendislik alanıdır. Yüksek basınçlı kaplar ve ısı transfer ekipmanları üreten bu sektör, enerji verimliliği ve güvenlik standartlarına dayalı bir üretim disiplini gerektirir. Modern tesislerde gerçekleştirilen imalat süreçleri, sürdürülebilir enerji çözümlerine olan talebin artmasıyla stratejik bir önem kazanmıştır. Sektör, metal işleme, kaynak teknolojileri ve otomasyon sistemlerinin entegrasyonu ile katma değerli ürünler sunmaktadır. Bu alandaki faaliyetler, hem yerel altyapı projelerinde hem de uluslararası enerji piyasalarında vazgeçilmez bir rol oynamaktadır.
Kimler İçin Uygun?
Sektörün ana hedef kitlesini inşaat ve taahhüt firmaları, mekanik tesisat yüklenicileri ve büyük ölçekli endüstriyel tesisler oluşturmaktadır. Oteller, hastaneler, okullar ve toplu konut projeleri gibi yüksek sıcak su ihtiyacı olan yapılar, ürünlerin birincil tüketicileridir. Ayrıca, enerji santralleri ve gıda işleme tesisleri gibi proses ısısına ihtiyaç duyan özel sektör işletmeleri de önemli bir pazar segmentidir. Kamu kurumları ve belediyelerin altyapı projeleri, kamu ihale kanalıyla sektörün önemli bir müşterisi konumundadır. Bununla birlikte, distribütörler ve bayiler aracılığıyla perakende ısıtma sistemleri pazarına da erişim sağlanmaktadır. İhracat odaklı çalışan firmalar için ise gelişmekte olan ülkelerdeki kentsel dönüşüm projeleri büyük bir potansiyel barındırmaktadır.
İş Modeli Nasıl Çalışır?
İş modeli, yüksek mühendislik gerektiren ürünlerin tasarımı, imalatı ve satış sonrası teknik destek hizmetleri üzerine kuruludur. Gelir akışları, standart ürün satışları, projeye özel (custom-made) imalatlar ve periyodik bakım-onarım hizmetlerinden oluşmaktadır. Değer önerisi, yüksek enerji verimliliği, uzun ömürlü malzeme kullanımı ve uluslararası güvenlik sertifikalarına (CE, ISO, ASME) uygunluktur. Ana faaliyetler arasında Ar-Ge çalışmaları, hammadde tedariki, hassas kaynak operasyonları ve kalite kontrol süreçleri yer almaktadır. Müşteri sadakati, kurulum sonrası devreye alma hizmetleri ve yedek parça tedarik hızı ile sağlanmaktadır. Ayrıca, enerji tasarrufu sağlayan yenilikçi tasarımlar, rekabet avantajı yaratan temel unsurlardır.
Fiziksel Alan İhtiyaçları
İmalat tesisi, ağır metal işleme ve montaj hatlarına uygun, yüksek tavanlı ve geniş açıklıklı bir yapıya sahip olmalıdır. Üretim sahası, vinç sistemlerinin rahat hareket edebileceği, en az 1.000-2.000 metrekarelik kapalı alana ihtiyaç duyar. Tesisin lojistik erişimi kolay, ağır vasıta giriş-çıkışına uygun bir sanayi bölgesinde konumlanması operasyonel verimliliği artırır. Kaynak atölyesi, boyahane, test laboratuvarı ve stok alanı gibi bölümlerin iş akışına göre optimize edilmesi kritiktir. Ayrıca, yüksek basınçlı testlerin güvenle yapılabileceği izole edilmiş bir test alanı zorunludur. Tesisin enerji altyapısı, yüksek akım çeken kaynak makineleri ve otomasyon sistemlerini destekleyecek kapasitede olmalıdır.
Personel İhtiyaçları
İşletme bünyesinde en az bir adet makine veya enerji sistemleri mühendisi, teknik tasarım ve Ar-Ge süreçlerini yönetmek üzere istihdam edilmelidir. Üretim hattında, sertifikalı kaynak operatörleri (TIG, MIG/MAG) ve metal işleme ustaları temel iş gücünü oluşturur. Kalite kontrol süreçleri için tahribatsız muayene (NDT) uzmanlığına sahip personel bulunması, ürün güvenliği açısından şarttır. Ayrıca, tesisin idari ve lojistik süreçlerini yönetecek bir operasyon sorumlusu ile satış ve pazarlama faaliyetlerini yürütecek teknik satış temsilcileri gereklidir. Saha montaj ve devreye alma işlemleri için ise mekanik tesisat konusunda deneyimli teknikerler kadroda yer almalıdır. Personelin periyodik olarak iş sağlığı ve güvenliği ile güncel kaynak teknolojileri konusunda eğitim alması zorunludur.
Başlangıç İpuçları
Basınçlı Kap Mevzuatı
Üretim hattınızı 2014/68/AB Basınçlı Ekipmanlar Yönetmeliği (PED) standartlarına göre kurun ve CE belgelendirme süreçlerini en baştan planlayın.
Kaynak Kalifikasyonu
Kazan gövdesi ve serpantin kaynaklarında çalışacak personelin mutlaka ISO 9606-1 sertifikasına sahip olmasını sağlayın, kaynak kalitesi ürün ömrünü belirler.
Korozyon Koruması
Boyler iç yüzeylerinde emaye kaplama veya titanyum anot kullanımı gibi korozyon önleyici teknolojilere yatırım yaparak ürün garantisi sürenizi ve müşteri güvenini artırın.
Isı Yalıtım Malzemesi
Enerji verimliliği yönetmeliklerine uyum için poliüretan enjeksiyon veya yüksek yoğunluklu taş yünü izolasyon seçeneklerini ürün gamınıza dahil edin.
Test Protokolleri
Her bir kazanı sevkiyat öncesi işletme basıncının 1.5 katı ile hidrostatik testten geçirin ve bu test raporlarını dijital olarak arşivleyin.
Stok Yönetimi
Sac levha, boru ve flanş gibi ana hammaddelerde fiyat dalgalanmalarına karşı minimum 3 aylık stok seviyesi ile çalışın.
Enerji Etiketi Uyumu
ErP (Enerji ile İlgili Ürünler) direktiflerine uygunluk sağlayarak ürünlerinizin enerji sınıfı etiketlerini şeffaf bir şekilde beyan edin.
Satış Sonrası Destek
Kazanların periyodik bakım gereksinimlerini hatırlatan bir CRM sistemi kurun; bu, yedek parça ve servis geliri oluşturmanızı sağlar.
Proje Bazlı Üretim
Standart seri üretimin yanı sıra, otel ve hastane gibi büyük tesisler için özel kapasiteli boyler tasarımı yapabilecek bir mühendislik ekibi oluşturun.
Otomasyon Yatırımı
Plazma kesim ve otomatik kaynak robotları kullanarak üretim hızını ve hata payını minimize edin.
Sertifikasyon Stratejisi
TSE, ISO 9001 ve mümkünse GOST veya benzeri uluslararası kalite belgelerini alarak ihracat potansiyelinizi güçlendirin.
Bayi Ağı Yapılandırması
Mekanik tesisat firmaları ve proje taahhüt şirketleri ile stratejik ortaklıklar kurarak ürünlerinizin şartnamelere girmesini sağlayın.
Dijital Katalog
Teknik çizimlerin, kapasite tablolarının ve montaj şemalarının yer aldığı interaktif bir dijital katalog hazırlayarak teknik personelin işini kolaylaştırın.
Ar-Ge Odaklılık
Yenilenebilir enerji sistemleri (güneş enerjisi, ısı pompası) ile entegre çalışabilen boyler tasarımlarına odaklanarak pazar payınızı genişletin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Kaynak Kalite Kontrol
Basınçlı Kaplarda Kök Paso Nüfuziyetini Artırma Teknikleri
Kazan gövde boyuna kaynaklarında tam nüfuziyet sağlamak için kök paso öncesi kaynak ağzı açma (beveling) açısı 60-70 derece arasında tutulmalıdır. Kök aralığı (root gap) 2-3 mm olarak sabitlenmeli ve seramik altlık kullanımı, cüruf kalıntısını minimize etmek için tercih edilmelidir. Gazaltı kaynakta (GMAW) tel besleme hızı ve ark voltajı, malzeme kalınlığına (P265GH için) göre optimize edilmeli; özellikle ilk pasoda ısı girdisi (heat input) kontrol altında tutularak yanma olukları engellenmelidir.
Boyler Hacmi ve Boyutlandırma Hesaplayıcı
Gerekli sıcak su ihtiyacına göre boyler kapasitesi ve tank boyutlandırma oranlarını hesaplamaya yardımcı olur.
Hesaplanan Sonuçlar
Kazan Sac Kalınlığı ve Tasarım Karar Yardımcısı
Kazan çalışma basıncı, sıcaklık ve kullanım koşullarına göre uygun malzeme kalınlığı ve tasarım yaklaşımı için karar desteği sağlar.
Hesaplanan Sonuçlar
Kazan ve Boyler İzolasyon Kalınlığı Hesaplayıcı
Tank hacmi ve hedef enerji kaybına göre önerilen izolasyon kalınlığı planlaması yapar.
Hesaplanan Sonuçlar
Serpantin Boru Yerleşim ve Panel Paylaştırma Hesaplayıcı
Boyler serpantinleri ve iç ekipman yerleşiminde boşluk dağılımını hesaplar.
Hesaplanan Sonuçlar
Kazan Etiket ve Teknik Bilgi Okunabilirlik Hesaplayıcı
Kazan üzerindeki kapasite, basınç ve teknik uyarı etiketlerinin uygun yazı boyutunu belirler.
Hesaplanan Sonuçlar
Kazan Teknik Resim ve Katalog Görsel DPI Hesaplayıcı
Ürün kataloğu, teknik çizim ve üretim dokümanları için uygun çözünürlük ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Kazan Montaj ve Servis Ekip Kapasite Hesaplayıcı
Montaj, bakım ve servis ekiplerinin günlük iş kapasitesini ve darboğaz kaynaklarını analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Sac Levha Kalite Kontrolü
Gelen çelik sacların kalınlık, yüzey pürüzsüzlüğü ve korozyon direnci testleri yapılarak sertifikaları ile eşleştirilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Üretim Hattı Günlük Kalite Kontrol Listesi
%0Dijital Pazarlama ve Lead Takip Rutini
%0Hammadde ve Stok Yönetimi Haftalık Kontrolü
%0Satış Sonrası Destek ve Müşteri İlişkileri
%0Sevkiyat ve Lojistik Operasyon Kontrolü
%0Kaynak ve Basınç Testi Operasyonel Kontrolü
%0Bölgesel Bayi ve Distribütör İletişim Rutini
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Endüstriyel Fuar ve Etkinlik Hazırlık Süreci
%0Enerji Verimliliği ve Ar-Ge Test Protokolü
%0Sorun / Çözüm Kütüphanesi
Sıcak Su Kazanları Ve Boyler İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Kazan Gövde Sacı Silindir Bükümünde Ovalleşme ve Konikleşme Hatası
3 toplu veya 4 toplu silindir büküm makinesinde üst topta uygulanan hidrolik baskı kuvvetinin simetrik olmaması ve kazan sacının (P265GH / P355GH) akma sınırının (yield strength) homojen dağılmaması.
Bükülen silindirik gövdenin iç çapını farklı noktalardan kumpas ve şablon yardımıyla ölçün, köşe kaynak ağzı açım uyumsuzluğunu kontrol edin.
Silindir büküm makinesi üst top paralel ayarlarını hidrolik terazilerle sıfırlayın, kalın sac bükümlerinde paso (pas) sayısını artırarak kademeli büküm yapın.
Boyler Bombe Kafa (Aynalı) Presleme Sonrasında Çatlama ve İncelme
Sıcak veya soğuk sıvama presinde kullanılan sac kalıbı radyan yarıçapının çok keskin tutulması ve malzeme çekme oranının (stretching) aşılması.
Preslenen bombe kafa (dish head) et kalınlığını ultrasonik kalınlık ölçüm cihazı ile köşe büküm bölgelerinden test edin.
Kalıp yarıçaplarını standartlara (Torispherical veya Ellipsoidal) uygun olarak revize edin, sacı presleme öncesi tavlama fırınında uygun sıcaklığa ısıtın.
Kazan Duman Borularının Aynaya Kaynağında Yanma ve Sızıntı
Duman borularının ayna sacı deliklerine montajında toleransın (boşluğun) fazla tutulması ve gazaltı kaynak akım şiddetinin boru et kalınlığına göre yüksek ayarlanması.
Kaynak dikişlerini görsel olarak inceleyin, boru ayna birleşimlerinde penetrant (sıvı penetran) çatlak testi uygulayın.
Boruların ayna deliklerine geçme toleransını sıkı geçme (H7/h6) olacak şekilde CNC plazma/lazer ile kesin, kök paso için TIG kaynak yöntemi kullanın.
Boyler İç Serpantin (Coil) Boru Bükümünde Kırışma ve Daralma
Paslanmaz çelik veya bakır serpantin borularının mandrel büküm makinesinde bükülürken iç destek (mandrel) milinin ekseninde durmaması.
Bükülen serpantin boruların en dar kesitindeki çap daralmasını (ovalleşme) kumpasla ölçün.
Mandrel büküm makinesinin iç destek milini ileri kaydırın, uygun büküm yağı kullanarak boru iç duvarının yassılaşmasını önleyin.
Kazan Gövde Longitudinal (Boyuna) Kaynağında Cüruf Kalıntısı
Tozaltı kaynak (Submerged Arc Welding - SAW) prosesinde akı (flux) beslemesinin yetersiz olması veya kaynak tozunun nem çekmesi.
Boyuna kaynak dikişinin kök ve kapak pasolarını radyografi (RT) veya ultrasonik (UT) test ile inceleyin.
Tozaltı kaynak akısını (flux) kullanmadan önce etüvde kurutun, toz besleme yüksekliğini ve kaynak hızını optimize edin.
Basınçlı Sıcak Su Kazanlarında X-Ray (Radyografi) Çekiminde Gözenek (Porosity) Tespiti
Kaynak telinin üzerinde yağ, pas veya nem kalması ya da koruyucu gaz (Ar/CO2) debisinin kaynak banyosunu tam koruyamaması.
Radyografi filmlerini negatoskop üzerinde inceleyin, küresel ve iğne tipi gözenek dağılımlarını haritalandırın.
Kaynak yapılacak sac yüzeylerini asetona benzer solventlerle yağdan arındırın, kaynak telini temiz tutun ve gaz debisini artırın.
Boyler Gövde Çevresel (Circumferential) Kaynağında Yetersiz Nüfuziyet
Otomatik tozaltı veya gazaltı kaynak ağzı açım (V-ağız) kök aralığının dar bırakılması ve akım şiddetinin düşük tutulması.
Ultrasonik test (UT) veya kesit numunesi ile kök nüfuziyet derinliğini kontrol edin.
Kaynak ağzı kök yüzünü (root face) ve kök aralığını standart WPS (Kaynak Prosedür Şartnamesi) kurallarına göre yeniden açın.
Kazan Bağlantı Flanşlarında Kaynak Sonrası Deformasyon (Açı Kaçıklığı)
Flanşların kazan gövdesine kaynakla birleştirilmesi sırasında oluşan yüksek ısı girdisinin (heat input) sacı çarpıtması.
Flanş yüzeylerine nivo veya hassas mastar koyarak flanş diklik ve paralelini kontrol edin.
Kaynak işleminde simetrik paso (çapraz kaynak) tekniği uygulayın, kaynak sonrası ısıl işlem (PWHT) veya doğrultma yapın.
Kazan İçi Su Basınç (Hidrostatik) Testinde Kaynak Dikişinden Terleme (Sızıntı)
Kaynak dikişinde mikroskobik düzeyde kılcal çatlak veya yetersiz erime (lack of fusion) bulunması.
Hidrostatik test basıncında (Tasarım basıncının 1.5 katı) beklerken kaynak dikişleri üzerinde nemlenme/terleme izlerini gözlemleyin.
Testi durdurup suyu boşaltın, sızıntı bölgesini karbon kazıma veya taşlama ile açıp TIG veya MMA kaynakla tamir edin, testi tekrarlayın.
Kazan Çelik Konstrüksiyon Şasisinde Manyetik Parçacık (MT) Testinde Çatlak
Ağır kazan gövdesini taşıyan şasi ayaklarının kaynak birleşimlerinde dinamik yük ve kalıntı gerilmelerden ötürü çatlak oluşması.
Yüzey ve yüzeye yakın çatlakları tespit etmek için şasi kaynaklarına Manyetik Parçacık (MT) muayenesi uygulayın.
Çatlaklı bölgeyi taşlayarak tamamen temizleyin, ön ısıtma (preheating) yaparak esnek dolgu pasolarıyla yeniden kaynak yapın.
Sıcak Su Boylerlerinde Cam Emanide (Vitreous Enamel) Porselen Dökülmesi ve Paslanma
Boyler iç yüzeyine uygulanan sıvı emayenin fırınlanması sırasında sıcaklık rejiminin ani değişmesi veya iç sac kalitesinin emayeye uygun olmaması.
Endoskopik kamera ile boyler iç yüzeyindeki emaye çatlaklarını ve dökülen alanları (fish-scaling) inceleyin.
Emaye kaplamaya uygun düşük karbonlu derin çekme sacı kullanın, fırın fiksaj sıcaklık ve süre eğrisini standartlara getirin.
Boyler MagnezYum Anot Çubuğunun Aşırı Hızlı Tükenmesi
Kullanım suyundaki iletkenlik (TDS) ve klorür seviyesinin yüksek olması veya boyler topraklamasının hatalı yapılması sebebiyle galvanik korozyonun hızlanması.
Boyler içindeki magnez yum anot çubuğunun ağırlık kaybını ve suyun kimyasal analiz raporunu (pH, iletkenlik) inceleyin.
Su girişine arıtma (Yumuşatma/RO) sistemi kurun, anot çubuğunu potansiyel kontrollü harici akımlı titanyum anot ile değiştirin.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
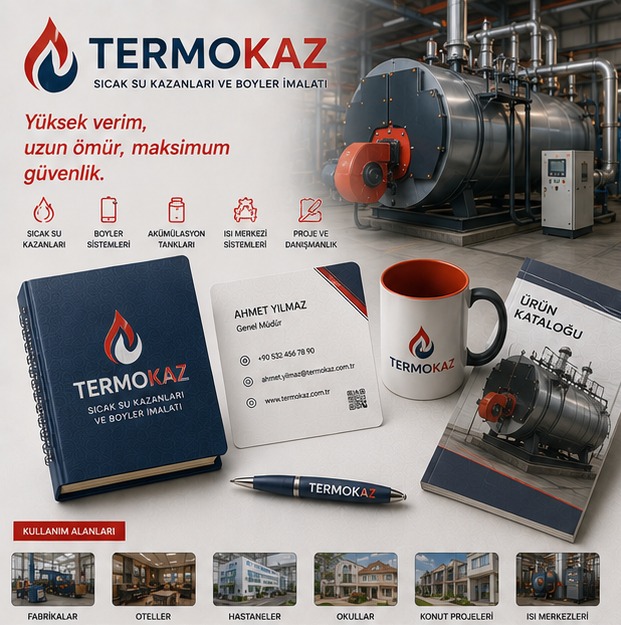
Logo Tasarım Örnekleri

Sıcak Su Kazanları Ve Boyler İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin