 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Piston Ve Segment İmalatı (Motor Parçaları)
Başlangıç Rehberi
Bu Sektör Nedir?
Piston ve segment imalatı, içten yanmalı motorların performansını ve verimliliğini doğrudan etkileyen kritik bir hassas mühendislik alanıdır. Sektör, yüksek mukavemetli alaşımların ileri teknoloji CNC tezgahlarında işlenmesiyle otomotiv, denizcilik ve ağır sanayi motorlarına parça tedarik etmektedir. Küresel otomotiv pazarındaki yenileme ve orijinal ekipman üretimi (OEM) talepleri, bu sektörü sürekli bir gelişim ve inovasyon odağında tutmaktadır. Kalite standartlarının en üst seviyede tutulması, motor ömrü ve emisyon değerleri açısından hayati önem taşır. Bu alan, yüksek sermaye yoğunluğu ve uzmanlık gerektiren stratejik bir üretim koludur.
Kimler İçin Uygun?
Ana hedef kitle, otomotiv ana sanayi üreticileri (OEM) ve bu markaların yetkili servis ağlarıdır. Bunun yanı sıra, motor revizyonu yapan büyük ölçekli rektifiye atölyeleri ve yedek parça distribütörleri önemli bir pazar payı oluşturur. Ağır vasıta, iş makineleri ve tarım makineleri üreticileri, dayanıklılık odaklı ürünler için temel müşteriler arasındadır. Denizcilik sektörü ve jeneratör üreticileri, özel alaşımlı piston ve segment ihtiyaçları için sektöre başvurmaktadır. Ayrıca, modifiye ve performans motorları üzerine uzmanlaşmış niş pazar oyuncuları da yüksek katma değerli ürünler için hedef kitleye dahildir. İhracat odaklı çalışan firmalar için uluslararası yedek parça tedarik zincirleri de kritik bir pazar kesimidir.
İş Modeli Nasıl Çalışır?
İş modeli, yüksek hassasiyetli üretim kapasitesinin verimli kullanımı ve güçlü bir tedarik zinciri yönetimi üzerine kuruludur. Gelirler, seri üretim parçaların OEM kanallarına satışı ve satış sonrası yedek parça pazarındaki yüksek marjlı ürünlerden elde edilir. Değer önerisi, motor performansını optimize eden, aşınmaya dirençli ve uzun ömürlü komponentlerin zamanında teslimatıdır. Ar-Ge faaliyetleri ile yeni nesil motor teknolojilerine uyumlu hafif ve dayanıklı piston tasarımları geliştirmek, rekabet avantajı sağlar. Kalite kontrol süreçlerinin sertifikasyonu (ISO/IATF 16949 gibi), kurumsal müşterilerle uzun vadeli sözleşmeler yapabilmek için temel bir gerekliliktir. Stok yönetimi ve lojistik optimizasyonu, maliyetleri düşürerek karlılığı artıran ana faaliyetlerdendir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır sanayi makinelerinin kurulumuna uygun, yüksek tavanlı ve güçlendirilmiş zemin yapısına sahip olmalıdır. Talaşlı imalatın gerektirdiği hassasiyet nedeniyle, ortamın tozdan arındırılmış ve iklimlendirilmiş olması üretim kalitesini doğrudan etkiler. Minimum 1.000-2.000 metrekarelik bir kapalı alan, CNC torna, freze, taşlama tezgahları ve ısıl işlem fırınları için yeterli bir başlangıç sağlar. Lojistik erişim kolaylığı için ana ulaşım akslarına yakınlık, hammadde girişi ve ürün sevkiyatı açısından büyük avantajdır. Ayrıca, kalite kontrol laboratuvarı, hammadde deposu ve idari ofisler için ayrı bölümlendirmeler yapılmalıdır. İş güvenliği ve çevresel atık yönetimi standartlarına uygun altyapı, yasal zorunluluklar gereği tesisin ayrılmaz bir parçasıdır.
Personel İhtiyaçları
İşletme, yüksek nitelikli mühendislik kadrosu ve deneyimli teknik personelden oluşmalıdır. Talaşlı imalat süreçlerini yönetecek en az 2 adet makine mühendisi, üretim planlama ve kalite süreçleri için kritik öneme sahiptir. CNC operatörleri, hassas ölçüm cihazlarını kullanabilen ve teknik resim okuma yetkinliğine sahip uzmanlardan seçilmelidir. Isıl işlem ve döküm süreçleri için metalurji ve malzeme bilgisine sahip teknik uzmanlar istihdam edilmelidir. Kalite kontrol biriminde, parçaların mikron seviyesindeki toleranslarını denetleyecek uzman teknikerler bulunmalıdır. Ayrıca, tedarik zinciri yönetimi ve satış süreçleri için sektörel tecrübesi olan idari personel kadrosu tamamlayıcı unsurdur. Personelin düzenli olarak güncel üretim teknolojileri ve iş güvenliği konusunda eğitim alması, operasyonel verimliliği sürdürülebilir kılar.
Başlangıç İpuçları
Metalurjik Analiz Yetkinliği
Piston üretiminde kullanılan alüminyum alaşımlarının ve segmentlerdeki dökme demir yapısının ısıl dayanımını test etmek için kendi bünyenizde bir spektrometre laboratuvarı kurun.
CNC Hassasiyeti
Piston etek profillerinin eliptik ve konik formlarını milimetrenin binde biri hassasiyetle işleyebilecek yüksek rijitlikte CNC torna tezgahlarına yatırım yapın.
Isıl İşlem Optimizasyonu
Segmentlerin yaylanma özelliğini (radial pressure) koruması için temperleme ve sertleştirme süreçlerini otomatize ederek standart bir kalite çıktısı elde edin.
Kaplama Teknolojileri
Piston ömrünü uzatmak için sürtünmeyi azaltan grafit veya molibden disülfür kaplama hatlarını üretim hattınıza entegre edin.
OEM Standartları
Otomotiv ana sanayi tedarikçisi olabilmek için IATF 16949 kalite yönetim sistemi belgelendirme sürecini kuruluş aşamasında başlatın.
Tolerans Yönetimi
Motor içindeki termal genleşmeyi yönetmek için piston-silindir boşluklarını (clearance) farklı motor tiplerine göre optimize eden bir veri tabanı oluşturun.
Ar-Ge ve Simülasyon
Üretim öncesi piston üzerindeki stres dağılımını ve yanma odası basınçlarını analiz etmek için sonlu elemanlar analizi (FEA) yazılımlarını kullanın.
Tedarik Zinciri Güvencesi
Hammadde olan özel alaşımlı külçelerin tedarikinde sürekliliği sağlamak için en az iki farklı stratejik tedarikçi ile sözleşme yapın.
Yüzey Pürüzlülüğü Kontrolü
Segmentlerin silindir duvarına uyumunu artırmak için honlama ve yüzey işleme parametrelerini sürekli izleyen sensörler kullanın.
Lojistik ve Depolama
Pistonların hassas yüzeylerinin korozyona uğramaması için nem kontrollü ve özel ambalajlı bir stok yönetim sistemi kurun.
Satış Sonrası Destek
Motor revizyonu yapan atölyeler için teknik eğitim videoları ve montaj kılavuzları hazırlayarak marka sadakati oluşturun.
Enerji Verimliliği
Döküm ve ısıl işlem fırınlarında enerji tüketimini minimize edecek ısı geri kazanım sistemlerini projenize dahil edin.
Atık Yönetimi
Talaşlı imalat sonucu oluşan metal atıklarını geri dönüşüme kazandırarak maliyet avantajı sağlayın ve çevresel uyumluluk sertifikalarınızı alın.
Prototip Hızı
3D metal yazıcılar kullanarak yeni piston tasarımlarını hızlıca prototipleyin ve test süreçlerini kısaltın.
Global Pazar Hedefi
İhracat potansiyelini artırmak için ürünlerinizi uluslararası motor parçaları fuarlarında (Automechanika vb.) sergileyerek distribütör ağları kurun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Döküm ve Metalurji
AlSi Alaşımlarında Pinhole Porozite Kontrolü
Piston dökümünde iğne deliği (pinhole) oluşumunu engellemek için ergitme aşamasında hidrojen gazı giderimi kritik öneme sahiptir. Döküm öncesi yoğunluk indeksi testi yapılarak eriyik kalitesi doğrulanmalıdır. Gaz giderme işlemi için döner çarklı degazörler kullanılmalı ve azot veya argon gazı debisi, pota hacmine göre optimize edilmelidir. Ayrıca, seramik filtrelerin tıkanıklık durumu ve kalıp ön ısıtma sıcaklıkları (350-450°C aralığı) düzenli olarak izlenerek nem kaynaklı hidrojen girişi minimize edilmelidir.
Piston Çapı ve Tolerans Hesaplayıcı
Piston çapı, silindir ölçüsü ve üretim toleranslarına göre uygun boşluk değerlerini hesaplar.
Hesaplanan Sonuçlar
Segman Kanal Boyutlandırma Hesaplayıcı
Piston üzerindeki segman kanallarının genişlik ve yerleşim ölçülerini planlamak için kullanılır.
Hesaplanan Sonuçlar
Piston ve Segman Depo Raf Planlayıcı
Farklı ölçülerde piston ve segmentlerin depo raflarında düzenli yerleşimini hesaplar.
Hesaplanan Sonuçlar
Piston Alaşım ve Malzeme Seçim Yardımcısı
Motor tipi, sıcaklık, dayanım ve kullanım koşullarına göre uygun piston malzemesi önerileri oluşturur.
Hesaplanan Sonuçlar
Piston İşleme Kapasite Hesaplayıcı
Torna, taşlama ve kalite kontrol operasyonlarının günlük üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Motor Parçası Etiket Güvenli Alan Hesaplayıcı
Piston ve segman ambalajlarında kullanılacak etiket alanı ve baskı güvenli bölgelerini hesaplar.
Hesaplanan Sonuçlar
Piston Teknik Etiket Okunabilirlik Hesaplayıcı
Parça numarası, çap bilgisi ve teknik işaretlemelerin okunabilirliğini analiz eder.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Döküm Alaşım Kontrolü
Piston dökümünde kullanılacak alüminyum alaşımının kimyasal bileşimi spektrometre ile analiz edilmeli ve sertifika uygunluğu doğrulanmalıdır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Hammadde Kalite Kontrol Rutini
%0CNC İşleme Hattı Günlük Bakım Listesi
%0B2B Müşteri İlişkileri ve Satış Takibi
%0Piston ve Segment Ölçüsel Doğrulama Protokolü
%0Dijital Katalog ve Teknik İçerik Güncelleme
%0Isıl İşlem ve Sertleştirme Süreç Takibi
%0Yurt Dışı Fuar ve Etkinlik Hazırlık Planı
%0Dökümhane ve Alaşım Hazırlama Protokolü
%0Teknik Destek ve Garanti Analiz Süreci
%0Sevkiyat Öncesi Paketleme ve Lojistik Kontrolü
%0Sorun / Çözüm Kütüphanesi
Piston Ve Segment İmalatı (Motor Parçaları) sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Piston Dökümünde Pinhole (İğne Deliği) Porozite Oluşumu
Sıvı alüminyum alaşımının (örneğin AlSi12CuNi) ergitme esnasında yüksek oranda hidrojen gazı absorbe etmesi ve gaz giderme (degassing) işleminin yetersiz kalması.
Kesit alma ve X-ray radyografi ile parça içindeki mikroskobik gaz boşluklarının tespiti, yoğunluk (density index) testi.
Ergitme fırınlarında argon veya azot gazı ile rotatif degassing (gaz giderme) süresi artırılmalı, döküm öncesi sıvı metal hidrojen ölçüm cihazıyla kontrol edilmelidir.
Piston Etek Bölgesinde Shrinkage (Çekinti) Boşlukları
Basınçlı döküm veya kalıcı kalıp (kokil) dökümde yolluk tasarımı ve soğuma hızlarının homojen olmaması, lokal besleme yetersizliği.
Üç boyutlu koordinat ölçüm cihazı (CMM) ve ultrasonik testler ile iç çekinti bölgelerinin haritalandırılması.
Kalıp sıcaklık yönetimi (termoregülasyon) optimize edilmeli, döküm simülasyon yazılımları kullanılarak besleyici ve yolluk geometrileri yeniden tasarlanmalıdır.
Pistonlarda Demirli İnklüzyon ve Hard Spot (Sert Nokta) Oluşumu
Sıvı metal potalarından veya fırın astarından alüminyuma demir geçişi, çözünmemiş demir-silisyum-manganez fazlarının yapıda kalması.
Talaşlı imalat sırasında kesici takım uçlarının ani kırılması, sert nokta bölgesinde optik mikroskop analizi.
Ergitme potaları düzenli olarak boyanmalı/koruyucu kaplanmalı, seramik köpük filtre (ceramic foam filter) gözenek hassasiyeti artırılarak cüruf ve inklüzyon tutulmalıdır.
T6 Isıl İşlem Sonrasında Piston Ölçülerinde Çarpılma ve Ovalleşme
Çözeltiye alma (solution heat treatment) sıcaklığının çok yüksek seçilmesi, su verme (quenching) banyosu sıcaklığının ve sirkülasyonunun dengesiz olması.
CMM ile ısıl işlem öncesi ve sonrası piston etek çapı ve ovallik toleranslarının karşılaştırılması.
Fırın sıcaklık homojenliği API standartlarına göre kalibre edilmeli, su verme işlemi kontrollü sıcak su havuzlarında (60-70 derece) gerçekleştirilmelidir.
Piston Alın (Crown) Kısmında Termal Yorgunluk Çatlakları
Yaşlandırma (aging) parametrelerinin hatalı olması nedeniyle malzemenin yüksek sıcaklık akma dayanımının (yield strength) düşmesi.
Termal şok test tezgahı sonuçları, piston tepe yüzeyinde penetrant testi ile mikro çatlak tespiti.
Yaşlandırma süresi ve sıcaklığı optimize edilmeli, yüksek sıcaklık dayanımı için bakır ve nikel oranları alaşım reçetesinde revize edilmelidir.
Segment Çeliğinde (Yay Çeliği) Haddeleme Sonrası Yaylanma (Springback) Hatası
Segman profil telinin ısıl işlem öncesi çekme mukavemetinin ve mikroyapı (perlit/martensit) oranının partiler arası değişmesi.
Çekme testi (tensile test) ile akma ve kopma sınırlarının ölçülmesi, yaylanma açısı kontrolü.
Hammadde tedarikçisi kalite kriterleri daraltılmalı, haddeleme hatlarındaki merdiven pasoları ve gerilim giderme tavlama fırını rejimleri güncellenmelidir.
Kompresyon Segmanlarında Form (Ovalite ve Serbest Ağız Açıklığı) Kaçağı
Isıl işlem (şekil verme tavı) esnasında segmanların kalıp üzerinde yeterince fikstürlenmemesi veya soğuma hızının homojen olmaması.
Optik profil projektörü ile segman serbest ağız açıklığı (gap) ve dairesellik sapmalarının ölçülmesi.
Fikstürleme aparatları yenilenmeli, özel gaz atmosferli ısıl işlem fırınlarında kontrollü ve baskılı şablon tavlama prosedürleri uygulanmalıdır.
Piston Eteklerinde Grafit veya Seramik Kaplamanın (Grafal / Ferrostan) Soyulması
Kaplama öncesi yüzey hazırlama (yağ alma ve asit dağlama) banyolarının kirlenmesi, alüminyum yüzeyde oksit tabakasının tam temizlenememesi.
Çentik darbe veya yapışma (adhezyon) testi, mikroskop altında kaplama tabakası ara yüzey incelemesi.
Yüzey işlem hatları kaskad yıkama prensibine göre yenilenmeli, ultrasonik yağ alma tankları ve çinko fosfat/dağlama banyo konsantrasyonları otomatik dozajla kontrol edilmelidir.
Piston Yağ Sekmanı Kanalında (Oil Ring Groove) PVD / Krom Kaplama Dökülmesi
Elektrolitik sert krom kaplama veya PVD (Fiziksel Buhar Biriktirme) prosesinde akım yoğunluğunun homojen dağılmaması ve iç gerilmelerin yüksek olması.
XRF kaplama kalınlığı ölçümü, termal şok ve bükme testleri ile kaplama bütünlüğü kontrolü.
Askı aparatları (jig) optimize edilerek akım dağılımı dengelenmeli, PVD öncesi plazma temizliği (ion etching) süresi uzatılarak yapışma kuvveti artırılmalıdır.
Piston Etek Ovalleştirme (Turning) Operasyonunda Yüzey Pürüzlülüğü (Ra) Aşırılığı
Elmas (PCD) kesici takımların aşınması, CNC torna tezgahı mil yataklarında (spindle) termal genleşme kaynaklı titreşim oluşması.
Yüzey pürüzlülük ölçüm cihazı (profilometre) ile Ra ve Rz değerlerinin kontrolü, kesici uç kenar mikroskop incelemesi.
PCD kesici uçlar zamanında değiştirilmeli, CNC tezgah mil rulmanları kontrol edilerek yüksek devirli işlemlerde tork ve titreşim sönümleme optimizasyonu yapılmalıdır.
Piston Pim Deliği (Gudgeon Pin Bore) Honlama Sonrasında Koniklik ve Silindirlik Hatası
Honlama taşlarının aşınma düzensizliği, genleşme mekanizmasının hidrolik basınç dalgalanmaları ve soğutma sıvısı sıcaklık değişimi.
Havalı komparatör (air gauge) ile pim deliği çap, silindirlik ve paralellik toleranslarının %100 kontrolü.
Honlama taşları otomatik boyutsal kompanzasyonlu tiplerle değiştirilmeli, honlama yağı sıcaklığı soğutma üniteleri ile sabitlenmelidir.
Segman Kanallarında (Ring Groove) Çapak ve Yanma Yüzeyi Oluşumu
Kanal açma form bıçaklarının körelmesi, kesme hızının (cutting speed) yüksek ve soğutma sıvısı debisinin yetersiz kalması.
Optik büyüteç ile kanal tabanı ve radüs geçişlerinde mikro çapak ve yırtılma tespiti.
Özel kaplamalı karbür form bıçakları kullanılmalı, içten su verme özellikli torna takımlarıyla kanal bölgesine yüksek basınçlı soğutma sıvısı sevk edilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
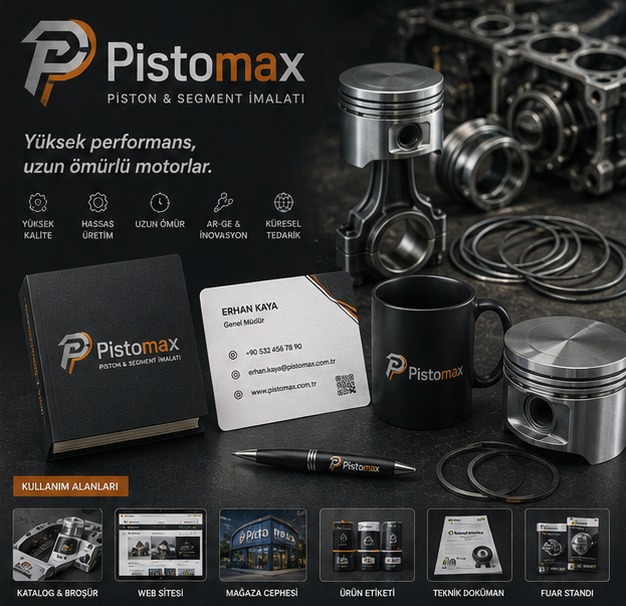
Logo Tasarım Örnekleri

Piston Ve Segment İmalatı (Motor Parçaları) Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin