 YENİ İŞLETME AÇILIŞ PAKETLERİ & KURUMSAL ÇÖZÜMLER
Paslanmaz Çelik Mutfak Eşyaları İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Paslanmaz çelik mutfak eşyaları imalatı, dayanıklılık, hijyen ve estetiği bir araya getiren stratejik bir endüstriyel üretim alanıdır. Sektör, yüksek kaliteli paslanmaz çelik levhaların ileri teknoloji presleme, kaynak ve polisaj yöntemleriyle işlenmesine dayanır. Modern mutfakların vazgeçilmezi olan bu ürünler, hem ev tipi hem de endüstriyel kullanımda uzun ömürlü çözümler sunar. Sektör, küresel standartlara uyum ve inovatif tasarım süreçleriyle sürekli gelişim göstermektedir. Yüksek katma değerli üretim kapasitesiyle, hem iç pazarda hem de ihracat kanallarında güçlü bir rekabet avantajına sahiptir.
Kimler İçin Uygun?
Hedef kitle, öncelikle otel, restoran ve kafe (HoReCa) işletmelerini kapsayan endüstriyel mutfak profesyonellerinden oluşur. Bunun yanı sıra, orta ve üst segment ev gereçleri perakendecileri ve zincir mağazalar önemli bir pazar payına sahiptir. Kamu kurumlarının mutfak ihtiyaçları, hastane ve okul gibi toplu yemek üretimi yapan tesisler de ana müşteri grupları arasındadır. E-ticaret platformları üzerinden doğrudan son tüketiciye ulaşan B2C kanalları, markalaşma stratejisi için kritik bir öneme sahiptir. Ayrıca, özel tasarım mutfak çözümleri arayan mimarlık ve iç mimarlık ofisleri de niş bir hedef kitleyi temsil eder. Uluslararası distribütörler ve ihracat odaklı toptancılar, pazarın genişlemesinde kilit rol oynar.
İş Modeli Nasıl Çalışır?
İş modeli, hammadde tedarikinden nihai ürünün sevkiyatına kadar uzanan entegre bir üretim zinciri üzerine kuruludur. Gelir akışları, standart ürün serilerinin toptan satışı, özel projeler için fason üretim ve doğrudan tüketiciye yönelik perakende satışlarından oluşur. Değer önerisi, paslanmaz çeliğin korozyon direnci, gıda güvenliğine uygunluğu ve yüksek mukavemetli yapısı üzerine inşa edilmiştir. Yalın üretim teknikleri ile maliyet optimizasyonu sağlanırken, Ar-Ge çalışmalarıyla ürün gamı sürekli güncellenir. Satış sonrası destek ve garanti süreçleri, müşteri sadakatini artırmak için temel bir hizmet bileşenidir. Dijital pazarlama ve fuar katılımları, marka bilinirliğini ve pazar payını artırmak için ana faaliyetler arasındadır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır sanayi makinelerinin yerleşimi ve lojistik akış için en az 500-1000 metrekarelik kapalı bir alana ihtiyaç duyar. Tesisin, hammadde girişi, presleme hattı, kaynak atölyesi, polisaj/yüzey işleme bölümü ve paketleme/depolama alanı olarak fonksiyonel bölümlere ayrılması gerekir. Konum olarak, lojistik maliyetleri düşürmek adına organize sanayi bölgeleri veya ana ulaşım akslarına yakın bölgeler tercih edilmelidir. Yüksek tavanlı yapılar, vinç sistemlerinin kurulumu ve havalandırma sistemlerinin verimli çalışması için zorunludur. Elektrik altyapısının yüksek enerji tüketen makineleri destekleyecek kapasitede olması ve iş güvenliği standartlarına uygun yangın/havalandırma sistemlerinin bulunması kritiktir. Ayrıca, sevkiyat süreçleri için tır yanaşma rampalarının bulunması operasyonel verimliliği doğrudan artırır.
Personel İhtiyaçları
Minimum personel kadrosu, üretim süreçlerinin karmaşıklığına göre şekillenmekle birlikte temel olarak uzmanlaşmış rollerden oluşur. Bir üretim müdürü veya tesis şefi, tüm operasyonel akışı yönetmek için gereklidir. Teknik kadroda, pres operatörleri, paslanmaz çelik kaynak ustaları (TIG/MIG uzmanlığı) ve polisaj/yüzey işlem teknisyenleri yer almalıdır. Kalite kontrol uzmanı, ürünlerin gıda standartlarına ve dayanıklılık kriterlerine uygunluğunu denetlemekle görevlidir. Tasarım ve Ar-Ge departmanı için endüstriyel tasarımcılar, ürün geliştirme süreçlerini yürütür. Ayrıca, hammadde tedariki ve lojistik yönetimi için bir satın alma/planlama uzmanı ile satış ve pazarlama ekibi operasyonun sürdürülebilirliği için elzemdir. İdari işler, muhasebe ve iş güvenliği uzmanı ise yasal uyumluluk ve kurumsal yönetim için gereklidir.
Başlangıç İpuçları
Malzeme Kalitesi Seçimi
304 kalite paslanmaz çelik (18/10 krom-nikel) mutfak eşyaları için endüstri standardıdır; gıda güvenliği ve korozyon direnci için bu alaşımdan şaşmayın.
Üretim Hattı Optimizasyonu
Presleme, kaynak ve polisaj aşamalarını birbirine yakın konumlandırarak lojistik maliyetlerini düşürün ve üretim hızını artırın.
Polisaj Teknikleri
Ürünlerin parlaklığı satış başarısını doğrudan etkiler; otomatik polisaj makinelerine yatırım yaparak el işçiliğindeki hata payını minimize edin.
Kalite Kontrol Protokolleri
Her üretim partisinden numune alarak tuz püskürtme testleri ve sızdırmazlık kontrolleri uygulayın; müşteri iadelerini önlemenin tek yolu budur.
Enerji Verimliliği
İndüksiyon ocaklarına uyumlu taban üretimi için 'impact bonding' (darbeli yapıştırma) teknolojisini kullanarak enerji tasarruflu ürünler geliştirin.
Sertifikasyon Süreci
CE, ISO 9001 ve gıda ile temas eden maddeler yönetmeliğine uygunluk belgelerini alarak ihracat kapılarını açın.
Atık Yönetimi
Hurda çelikleri geri dönüşüme göndererek maliyetlerinizi optimize edin ve çevre dostu üretim kimliğinizi güçlendirin.
Ergonomik Tasarım
Mutfak eşyalarının sap ve tutma kısımlarında ısınmayı engelleyen ve el yapısına uygun tasarımlar geliştirerek kullanıcı deneyimini iyileştirin.
Dijital Pazarlama ve B2B
Sadece perakende değil, otel ve restoran zincirleri (HoReCa) için özel seri üretimler yaparak yüksek hacimli siparişler alın.
Stok Yönetimi
Hammadde fiyatlarındaki dalgalanmaları takip ederek çelik alımlarınızı vadeli ve toplu şekilde planlayın.
Marka Konumlandırma
Ürünlerinize lazer markalama ile kalıcı logo basarak marka bilinirliğinizi ve prestijinizi artırın.
Ambalaj Stratejisi
Paslanmaz çeliğin çizilmesini önleyen koruyucu film ve şık kutulama teknikleri kullanarak ürünün raf ömrünü ve algılanan değerini yükseltin.
Ar-Ge Yatırımı
Mutfak trendlerini takip ederek modüler veya çok fonksiyonlu mutfak gereçleri üzerine tasarım tescilleri alın.
Personel Eğitimi
Kaynak ve pres operatörlerinizi düzenli olarak iş sağlığı ve güvenliği ile teknik beceri geliştirme eğitimlerine tabi tutun.
Lojistik Planlama
Ürünlerin sevkiyatı sırasında birbirine sürtünmesini engelleyecek özel seperatörlü kolileme yöntemlerini kullanın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Şekillendirme ve Pres
Derin Çekme Operasyonlarında Galling (Yığma) Önleme
Paslanmaz çeliğin kalıba yapışmasını (galling) önlemek için kalıp yüzeylerinde PVD kaplama veya nitrasyon işlemi uygulanmalıdır. Kullanılan derin çekme yağının yüksek basınç (EP) katkılı ve klor içermeyen formülasyonda olması, sürtünme katsayısını düşürerek yüzey kalitesini korur. Kalıp boşlukları (clearance), sac kalınlığının %10-15'i oranında hassas ayarlanmalı ve her 500 baskıda bir kalıp yüzeyi temizlenerek yağlanmalıdır.
Paslanmaz Sac Kesim ve Panel Hesaplayıcı
Mutfak ekipmanları için kullanılacak paslanmaz sac levhaların ölçülendirilmesini ve panel bölümlendirmesini hesaplar.
Hesaplanan Sonuçlar
Paslanmaz Mutfak Ekipmanı Parça Listesi Hesaplayıcı
Tezgah, raf, dolap ve ekipman üretimi için parça listesi ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Paslanmaz Sac Ağırlık ve Malzeme İhtiyaç Hesaplayıcı
Üretimde kullanılacak paslanmaz çelik levha miktarını ve yaklaşık malzeme ihtiyacını planlar.
Hesaplanan Sonuçlar
Paslanmaz Mutfak Tezgahı Boyutlandırma
Endüstriyel mutfak tezgahlarının ölçü oranlarını ve farklı ebatlara uyarlanmasını hesaplar.
Hesaplanan Sonuçlar
Paslanmaz Raf Aralık ve Yerleşim Hesaplayıcı
Endüstriyel mutfak raflarında kat aralıklarını ve kullanım alanlarını hesaplar.
Hesaplanan Sonuçlar
Paslanmaz Mutfak Ekipmanı Model Seçici
Kullanım alanı, kapasite ve üretim kriterlerine göre uygun ekipman tipini önerir.
Hesaplanan Sonuçlar
Paslanmaz Ürün Etiket ve İşaretleme Okunabilirlik Hesaplayıcı
Ürün üzerindeki etiket, logo ve teknik işaretlerin okunabilirlik mesafesini hesaplar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Paslanmaz Çelik Rulo Kontrolü
Gelen paslanmaz çelik ruloların kalite sertifikaları kontrol edilir, yüzeyde çizik veya korozyon olup olmadığı görsel olarak denetlenir ve kalınlık ölçümü yapılır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Üretim Hattı Kalite Kontrolü
%0Hammadde Stok ve Tedarik Yönetimi
%0Dijital Pazarlama ve İçerik Planlama
%0İş Sağlığı ve Güvenliği (İSG) Günlük Denetimi
%0Satış ve Müşteri İlişkileri Takibi
%0Makine Bakım ve Periyodik Servis Takibi
%0Ürün Sevkiyat ve Lojistik Kontrolü
%0B2B Bayi ve Distribütör İletişim Rutini
%0Atık Yönetimi ve Çevre Uyumluluğu
%0E-Ticaret ve Pazar Yeri Performans Analizi
%0Sorun / Çözüm Kütüphanesi
Paslanmaz Çelik Mutfak Eşyaları İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Tencere ve tava gövdelerinin derin çekme (deep drawing) operasyonu sırasında üst kenarlarda kulaklanma (earing) ve yırtılma oluşması
Hammadde olarak kullanılan AISI 304 paslanmaz çelik rulo sacın haddeleme yönündeki anizotropi (r-değeri dengesizliği) oranının yüksek olması ve potans basıncının (blankholder force) hatalı ayarlanması.
Pres kalıp baskı basınç sensörlerini ve çekilen parçanın çevresel yükseklik farklarını (kulaklanma boyunu) ölç.
Sadece derin çekmeye uygun (deep drawing grade) stabilize edilmiş östenitik paslanmaz çelik rulo tedarik et, potas basıncını optimize et.
Çelik tencere altındaki alüminyum kapsül tabanın indüksiyon kaynağı sonrasında gövdeden ayrılarak kabarma (blistering) yapması
İndüksiyon presleme esnasında ısıtma süresinin veya basıncının yetersiz kalması, taban birleşim yüzeyinde yağ veya nem kalıntısı olması.
Kapsül tabanlı tencereye darbe (impact test) uygulayarak tabanın yapışma mukavemetini ve termal şok direncini test et.
Taban birleştirme öncesi yüzeyleri yağ alma banyosu ile temizle, indüksiyon güç ve pres baskı parametrelerini optimize et.
Tencere dış yüzey polisaj (ayna parlatma) işleminden sonra yüzeyde dalgalanma ve portakal kabuğu görünümü kalması
Otomatik polisaj makinesi keçe disk devrinin (RPM) yüksek olması, aşındırıcı cila macununun (buffing compound) yanlış seçilmesi veya presleme izlerinin ön zımparayla tam giderilememesi.
Yüzey pürüzlülüğünü (Ra değeri) profilometre ile ölç ve polisaj öncesi zımpara kademelerini incele.
Kademeli zımparalama (P180->P320->P600) uygula, uygun yağlı sisal ve pamuk keçeler ile doğru viskozitede cila macunu kullan.
Tencere kulplarının çelik gövdeye punta kaynağı (spot/projection welding) ile birleştirilmesinde kulp kopması
Kaynak trafo akımının düşük, kaynak süresinin kısa olması veya kulp temas yüzeyindeki projeksiyon formunun bozulması.
Kulp kopma testi (pull-off test) ile kaynak mukavemetini ölç ve elektrot uç yüzeylerini kontrol et.
Projeksiyon kaynak akım ve zaman parametrelerini artır, aşınan bakır elektrot uçlarını freze ile şekillendir.
Kaynak ve polisaj yapılan paslanmaz çelik yüzeylerde kısa süre içinde kırmızı/kahverengi pas odaklarının (pitting corrosion) oluşması
Kaynak esnasında oluşan cürufların tam temizlenmemesi, yüzeyde serbest demir kalıntılarının bırakılması ve pasivasyon (asitle temizleme) işleminin atlanması.
Korozyon oluşan bölgelere ferroksil testi uygulayarak serbest demir kalıntısı olup olmadığını kontrol et.
Üretim sonrasında tüm ürünleri nitrik asit/hidroflorik asit esaslı pasivasyon banyosuna sokarak krom oksit koruyucu tabakayı yeniden oluştur.
Rulo sacdan daire kesme (blanking) operasyonunda paslanmaz çelik kenarlarında aşırı çapak ve ezilme oluşması
Kesme kalıbı zımba ile matris arasındaki boşluğun (clearance) paslanmaz çelik sac kalınlığına göre yanlış ayarlanması ve bıçakların körelmesi.
Kesilen daire sacın kenar çapak yüksekliğini mikrometre ile ölç ve kalıp kesme boşluğunu kontrol et.
Kesme boşluğunu paslanmaz çelik için sac kalınlığının %6-%8'i oranına ayarla, körlenen kesme kalıplarını bileylet.
Çaydanlık ve demlik emziklerinin (lule) hidrolik şişirme veya presleme sırasında yırtılması
Emzik form verme kalıbının yağlama yetersizliği ve malzemenin (AISI 316/304) akma sınırını aşan ani baskı uygulanması.
Üretim esnasında kullanılan derin çekme yağlarının viskozitesini ve kalıp püskürtme sistemini kontrol et.
Yüksek basınçlı form verme yağları kullan, hidrolik pres strok hızını ve kademeli basma oranlarını yeniden ayarla.
İndüksiyon tabanlı tencere tabanında ısınma sırasında çıtırtı ve genleşme sesleri gelmesi
Kapsül tabanın alüminyum diski ile paslanmaz çelik gövde arasında mikron düzeyinde hava boşluğu (micro-gap) kalması.
Termal kamera ile ısıtma testinde tabanın ısı dağılım homojenliğini incele.
İndüksiyon presleme tonajını artır, taban disklerinin düzlemselliğini kontrol et ve vakumlu presleme sistemine geç.
Mat (satin/fırçalanmış) yüzeyli tencere üretiminde hat boyu çiziklerin ve fırça izlerinin düzensiz olması
Satinaj (scotch-brite) disklerinin aşınması ve besleme hızının disk dönüş hızıyla senkronize olmaması.
Satinaj makinesi disk aşınma durumunu ve yüzey pürüzlülük uniformitesini kontrol et.
Aşınan scotch-brite diskleri yenile, hat besleme hızını optimize et ve tutarlı yüzey matlığı için basınç ayarlarını sabitle.
Çaydanlık süzgeci (süzek delikli sac) gövdeye argon TIG kaynağı ile birleştirilirken deliklerin etrafında yanma ve delinme oluşması
TIG kaynak akımının çok yüksek tutulması ve koruyucu gaz (Argon) debisinin yetersiz kalması.
Kaynak dikişi çevresindeki deformasyonları ve Argon debimetresini kontrol et.
Puls TIG kaynak moduna geç, kaynak akımını düşür ve arka koruma gazı (back purging) uygula.
Asitli pasivasyon banyosu sonrasında paslanmaz çelik yüzeyde matlaşma ve lekelenme (etching) oluşması
Pasivasyon banyosu asit konsantrasyonunun çok yüksek olması veya malzemenin banyoda önerilen süreden fazla tutulması.
Banyodaki asit oranını (titrasyon testiyle) ve parça bekleme sürelerini kontrol et.
Asit oranını düşür, banyo sıcaklığını stabilize et ve parçaları süresi dolunca hemen bol suyla durula.
Paslanmaz çelik ruloların dilme (slitting) hattında kesilirken bombelenme (camber) yapması
Dilme bıçaklarının gergi ayarının dengesiz olması ve rulo iç gerilmelerinin yüksek olması.
Dilinen şerit sacların düzlemselliğini kontrol et.
Dilme bıçağı ara burçlarını (spacer) kalibre et, rulo gerginlik (tension) tambur ayarlarını düzelt.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
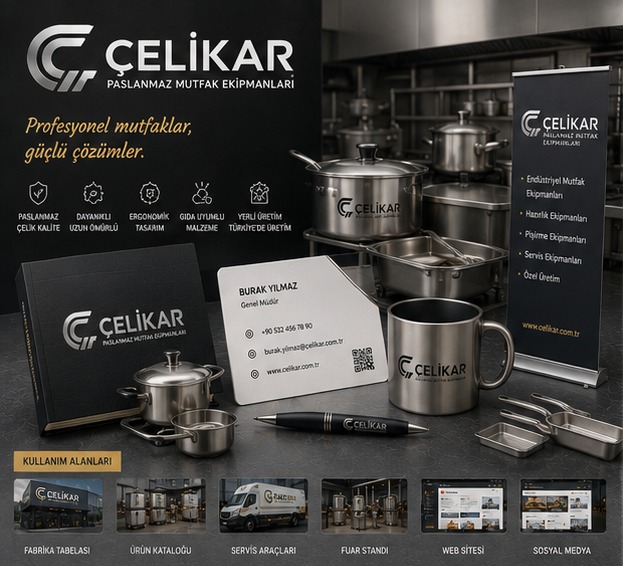
Kurumsal Kimlik & Tasarım Örnekleri
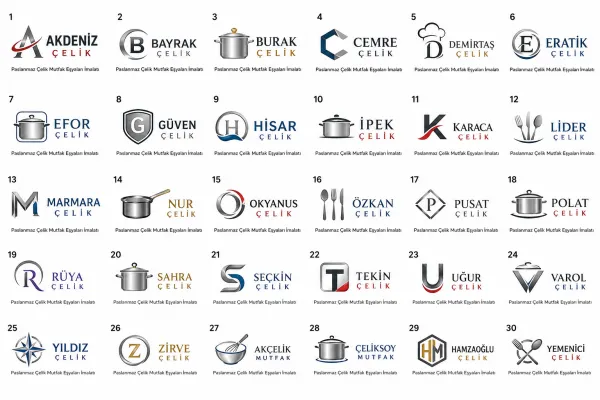
Logo Tasarım Örnekleri
Paslanmaz Çelik Mutfak Eşyaları İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Paslanmaz Çelik Mutfak Eşyaları İmalatı İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Endüstriyel Tezgah, Evye & Gastronorm Küvet B2B Konfigüratörü
Şeflerin ve proje mühendislerinin mutfak ölçülerine göre paslanmaz çelik hazırlık tezgahlarını, davlumbaz ve küvet ölçülerini 3D yerleştirip teklif aldığı yazılım.
3D Termo Kapsül Taban & Homojen Isı İletimi Mutfak Animasyonu
Çelik taban arasındaki alüminyum katmanın ısıyı tabana eşit yayarak yemeklerin dibinin tutmasını engellemesini ve indüksiyon uyumunu gösteren 3D video.
İndüksiyon Uyumlu Lazer Kazıma Taban Logosu & Litre Skalası
Paslanmaz tencerelerin altına kalıcı lazerle işlenen indüksiyon/gazlı ocak uyum piktogramları ve tencere içine kazınan silinmez litre ölçü çizgileri.
Gıdaya Uygun 18/10 Krom-Nikel Çelik Dijital Pasaportu (DPP)
Tencere ambalajındaki QR kod ile tüketicilerin ve gıda denetçilerinin kurşun/ağır metal içermez hijyen laboratuvar testlerini gördüğü DPP sistemi.
Mıknatıslı Saplı Lüks Tencere Çeyiz Seti Sandık Kutusu
Ağır tencere setlerinin güvenle taşınmasını sağlayan takviyeli oluklu mukavva, altın yaldız baskılı, lüks taşıma kulplu çeyiz ambalajı.
Kapasite, Litre & GN Ölçü Tablolu Gastronomi Ekipman Kataloğu
Profesyonel mutfak şeflerine sunulan; çelik küvetler, tencereler ve servis arabalarının ebatlarını içeren kuşe baskılı lüks mutfak kataloğu.
Canlı Pişirme Gösterisi (Show Cooking) Mutfak Fuar Standı
Şeflerin paslanmaz tencerelerde canlı yemek pişirdiği, ayna parlatmalı çelik tezgahlarla donatılmış etkileyici modüler fuar standı.
Çelik Tencerede Yapışmadan Et Mühürleme ASMR Video Paketi
Çelik tavada sıcaklık testini (Leidenfrost etkisi), yapışmadan et mühürlemeyi ve çelik tencerenin sağlıklı ömrünü anlatan leziz reels serisi.
Lazer Logolu Çelik Sosluk, Çelik Termos & Şef Maşası Hediye Kiti
Bayi sahiplerine hediye edilmek üzere üretilen; firmanın paslanmaz çelik kalitesini taşıyan özel tasarım sosluk, şef maşası ve çelik termos seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıPaslanmaz Çelik Mutfak Eşyaları İmalatı Açılış Maliyetinizi %35 Düşürün!
2026 Resmi Evrak, Kurumsal Tabela & Matbaa İhtiyaç Kontrol Listesini (PDF) ve size özel 2.000 TL Değerinde Açılış Paketi İndirim Kodunu doğrudan WhatsApp'ınıza gönderelim.
Bu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin