 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Isıl İşlem Fırınları Ve Hizmetleri
Başlangıç Rehberi
Bu Sektör Nedir?
Isıl işlem sektörü, metalik malzemelerin mekanik ve fiziksel özelliklerini optimize ederek endüstriyel dayanıklılığı artıran kritik bir üretim aşamasıdır. Hassas sıcaklık kontrolü ve kontrollü atmosfer teknolojileri ile parçaların ömrünü uzatan bu süreç, modern imalat sanayisinin temel taşını oluşturur. Sektör, otomotivden havacılığa kadar geniş bir yelpazede yüksek mühendislik standartları gerektiren hizmetler sunar. Kalite odaklı ısıl işlem uygulamaları, nihai ürünlerin performansını belirleyen en önemli katma değerli süreçlerden biridir.
Kimler İçin Uygun?
Otomotiv yan sanayi üreticileri, savunma sanayi ve havacılık sektörü firmaları, makine imalatçıları ve kalıp üreticileri ana hedef kitleyi oluşturur. Ayrıca, tarım makineleri üreticileri, beyaz eşya yan sanayi ve enerji sektörü ekipman tedarikçileri de yoğun hizmet alıcıları arasındadır. Metal işleme ve talaşlı imalat yapan KOBİ'ler, ısıl işlem hizmetlerini dış kaynak olarak kullanan stratejik ortaklardır. Pazar, yüksek mukavemet ve aşınma direnci gerektiren kritik parça üreticilerine odaklanmaktadır.
İş Modeli Nasıl Çalışır?
Gelir modeli, parça başına veya ağırlık bazlı (kg) fiyatlandırma stratejisi üzerine kuruludur. Ana faaliyetler; sertleştirme, menevişleme, sementasyon, nitrasyon ve vakum ısıl işlemleri gibi teknik süreçleri kapsar. Değer önerisi, müşterilerin ürünlerine üstün mekanik özellikler kazandırarak pazar rekabetçiliklerini artırmaktır. Ek olarak, laboratuvar testleri, sertlik ölçümü ve metalurjik analiz hizmetleri ile katma değerli danışmanlık sunulur. Hızlı teslimat ve yüksek kalite standartları, müşteri sadakatini sağlayan temel unsurlardır.
Fiziksel Alan İhtiyaçları
Tesis, yüksek enerji tüketimi ve ağır sanayi ekipmanları nedeniyle sanayi bölgesi (OSB) içerisinde konumlandırılmalıdır. Minimum 500-1000 metrekarelik kapalı alan, fırın yerleşimleri, soğutma havuzları ve lojistik operasyonlar için gereklidir. Tesisin tavan yüksekliği, vinç sistemlerinin kurulumuna ve ısı tahliyesine uygun olmalıdır. Güçlü bir elektrik altyapısı, doğal gaz hattı ve endüstriyel havalandırma sistemleri zorunludur. Ayrıca, kimyasal atık yönetimi ve çevre mevzuatına uygun atık sahalarının ayrılması kritik bir kriterdir.
Personel İhtiyaçları
Operasyonel kadro, en az bir adet metalurji ve malzeme mühendisi liderliğinde yönetilmelidir. Isıl işlem fırın operatörleri, süreç parametrelerine hakim ve teknik okuryazarlığı yüksek personellerden seçilmelidir. Kalite kontrol süreçleri için sertifikalı teknikerler ve laboratuvar uzmanları istihdam edilmelidir. Bakım-onarım ekibi, fırınların ve soğutma sistemlerinin sürekliliğini sağlamak üzere mekanik ve elektrik bilgisine sahip olmalıdır. Lojistik ve sevkiyat personeli, parçaların izlenebilirliğini sağlamak adına ERP sistemlerini kullanabilmelidir.
Başlangıç İpuçları
Fırın Seçimi ve Kapasite Planlaması
İşletmenizin odaklanacağı metalürjik sürece (vakum, atmosfer kontrollü, indüksiyon vb.) göre fırın tipi seçin; başlangıçta esnek kapasiteli modüler sistemlere yatırım yapmak operasyonel verimliliği artırır.
Enerji Verimliliği ve İzolasyon
Isıl işlem yüksek enerji tüketen bir süreçtir; fırınlarınızın yalıtım kalitesine ve ısı geri kazanım sistemlerine yatırım yaparak uzun vadeli operasyonel maliyetlerinizi düşürün.
Metalürjik Laboratuvar Kurulumu
Müşteri güvenini kazanmak için sertlik ölçüm cihazları, mikroskoplar ve çekme test cihazları içeren bir kalite kontrol laboratuvarı kurmak, sunduğunuz hizmetin standartlara uygunluğunu kanıtlar.
Sertifikasyon Süreçleri
ISO 9001 ve özellikle otomotiv veya havacılık sektörü için kritik olan AS9100 veya IATF 16949 gibi kalite yönetim sistemi belgelerini almak, büyük ölçekli sanayi müşterileriyle çalışmanızı kolaylaştırır.
Atık Yönetimi ve Çevre Mevzuatı
Isıl işlem süreçlerinde kullanılan yağlar, tuzlar ve kimyasallar tehlikeli atık sınıfındadır; yerel çevre mevzuatına tam uyum için atık bertaraf anlaşmalarınızı önceden yapın.
İş Sağlığı ve Güvenliği
Yüksek sıcaklık ve kimyasal riskler nedeniyle çalışanlarınız için özel koruyucu ekipmanlar ve acil durum müdahale protokolleri oluşturun; periyodik iş güvenliği eğitimlerini zorunlu tutun.
Bakım ve Kalibrasyon Rutinleri
Fırınların sıcaklık homojenliğini korumak için düzenli kalibrasyon yaptırın; plansız duruşları engellemek adına kestirimci bakım yazılımları kullanın.
Niş Pazar Belirleme
Genel ısıl işlem yerine, örneğin sadece takım çeliği veya sadece havacılık parçaları gibi belirli bir alanda uzmanlaşmak, rekabet avantajı sağlar.
Lojistik ve Teslimat Hızı
Sanayi bölgelerine yakınlık, lojistik maliyetlerini düşürür; müşterilerinize hızlı teslimat garantisi vermek, sektördeki en büyük tercih edilme sebeplerinden biridir.
Dijital Takip Sistemi
Müşterilerin parçalarının hangi aşamada olduğunu (yükleme, ısıtma, soğutma, temperleme) anlık görebileceği bir ERP veya takip sistemi kurun.
Soğutma Ortamı Yönetimi
Parçaların sertlik değerlerini doğrudan etkileyen yağ, su veya polimer soğutma banyolarının sıcaklık ve viskozite kontrollerini otomatize edin.
Teknik Danışmanlık Hizmeti
Müşterilerinize sadece ısıl işlem değil, parça tasarımı ve malzeme seçimi konusunda da mühendislik desteği vererek çözüm ortağı konumuna yükselin.
Personel Yetkinliği
Metalürji ve malzeme mühendisleri ile deneyimli fırın operatörlerini istihdam edin; teknik bilgi birikimi bu sektörde en değerli sermayenizdir.
Stok ve Sarf Malzemesi Yönetimi
Fırınlarda kullanılan koruyucu gazlar (azot, argon, hidrojen) ve diğer sarf malzemeleri için tedarik zinciri güvenliğini sağlayın.
Fiyatlandırma Stratejisi
Fiyatlarınızı sadece enerji maliyetine göre değil, parçanın karmaşıklığı, gereken hassasiyet ve kalite raporlama gereksinimlerine göre dinamik olarak belirleyin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Kalite Kontrol
AMS 2750 Uyarınca TUS (Sıcaklık Homojenliği) Testi Uygulama Protokolü
TUS testi, fırın içindeki sıcaklık dağılımının belirlenen tolerans aralığında kalmasını sağlamak için kritik bir süreçtir. Test öncesinde, fırın çalışma sıcaklığına stabilize edilmeli ve kalibre edilmiş test termokuplları, fırın hacminin köşelerine ve merkezine yerleştirilmelidir. Veri toplama cihazı, fırın kontrol sisteminden bağımsız olmalı ve kayıtlar en az 30 dakika boyunca stabil bir şekilde alınmalıdır. Test sonunda elde edilen veriler, fırın sınıflandırmasına göre (Class 1-6) belirlenen sapma limitlerini aşmamalıdır. Başarısızlık durumunda, sirkülasyon fanlarının balans durumu ve refrakter izolasyonundaki ısı kaçakları öncelikli olarak kontrol edilmelidir.
Isıl İşlem Fırını Enerji Tüketim Hesaplayıcı
Fırın hacmi, çalışma süresi ve enerji parametrelerine göre yaklaşık enerji ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Isıl İşlem Fırını Hacim ve Kapasite Hesaplayıcı
Fırın iç ölçülerine göre yükleme hacmi ve işlem kapasitesini tahmin eder.
Hesaplanan Sonuçlar
Isıl İşlem Parametre Karar Yardımcısı
Malzeme tipi, hedef sertlik ve işlem koşullarına göre uygun proses yaklaşımı önerir.
Hesaplanan Sonuçlar
Fırın İzolasyon Kayıp Hesaplayıcı
Fırın izolasyon kalınlığı ve yüzey alanına göre yaklaşık ısı kaybını analiz eder.
Hesaplanan Sonuçlar
Isıl İşlem Fırını Parça ve Malzeme Listesi Hesaplayıcı
Fırın imalatında kullanılacak parçaların ve malzemelerin listesini oluşturur.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Fırın Bakım Ekip Kapasite Hesaplayıcı
Bakım personeli ve çalışma saatlerine göre servis kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Fırın Raf Yükleme Aralık Hesaplayıcı
Isıl işlem fırınlarında raf seviyeleri ve yükleme boşluklarını optimize eder.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Fırın İçi Kontrolü
Fırın içerisindeki refrakter tuğlaların ve ısıtıcı rezistansların fiziksel bütünlüğü kontrol edilir, birikmiş metal tozları vakumlanır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Fırın Günlük Operasyonel Kontrol Listesi
%0Haftalık Kalite ve Standart Uygunluk Denetimi
%0Dijital Pazarlama ve Müşteri İlişkileri Rutini
%0Bakım ve İş Güvenliği Haftalık Kontrolü
%0Satış ve Müşteri Sadakati Pazarlama Planı
%0Enerji Verimliliği ve Fırın Performans Takibi
%0Müşteri Teknik Destek ve İletişim Rutini
%0Atmosfer Kontrolü ve Gaz Analiz Prosedürü
%0Sektörel İçerik Pazarlaması ve SEO Çalışması
%0Acil Durum ve Ekipman Arıza Müdahale Planı
%0Sorun / Çözüm Kütüphanesi
Isıl İşlem Fırınları Ve Hizmetleri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Endotermik Gaz Üreteçlerinde (Endo Generator) Karbon Potansiyeli Sapması ve Soot (İspirto/Kurum) Oluşumu
Hava-gaz oranının (Air/Gas ratio) yanlış ayarlanması veya katalizör tüpü içindeki nikel katalizörün kirlenerek aktivitesini yitirmesi.
Gaz çıkış analizörü ile CO, CO2 ve CH4 yüzeyleri ölçülmeli, yoğuşma noktası (dew point) kontrol edilmelidir.
Hava-gaz karıştırıcı kalibre edilmeli, katalizör tüpü yakma işlemine tabi tutulmalı veya ömrünü tamamladıysa nikel katalizör yenilenmelidir.
Karbonitrürleme Fırınlarında Amonyak (NH3) Ayrışma Oranının Düşmesi
Fırın içine verilen amonyak debisinin aşırı yüksek olması veya fırın içi sıcaklığın yetersiz kalması nedeniyle amonyak çatlamasının (cracking) tam gerçekleşmemesi.
Fırın egzoz gazından amonyak ayrışma yüzdesi (dissociation test) buret test kiti ile ölçülmelidir.
Amonyak debi metreleri reçeteye göre düşürülmeli, fırın sıcaklığı 840-860°C bandında stabilize edilmelidir.
Vakum Fırınlarında Soğutma Gazı (Azot/Argon) Basınç Düşüşü Nedeniyle Yetersiz Sertleşme
Yüksek basınçlı söndürme (quench) esnasında azot tankı regülatör arızası veya hat içi valflerin tam açılamaması.
Söndürme aşamasındaki anlık gaz basınç grafikleri ve eşanjör akış hızları SCADA ekranından izlenmelidir.
Pnomatik valf aktüatörleri bakıma alınmalı, azot tankı çıkış basınçları kontrol edilerek hat regülatörleri yenilenmelidir.
Karbürleme (Carburizing) Fırınında Oksijen Probu (Lambda Probe) Okuma Hataları
Zirkonya oksijen probunun ucunda kurum (soot) birikmesi veya referans hava akışının kesilmesi.
Prob direnç değerleri ölçülmeli ve yakma gazı ile kalibrasyon testi (burn-off) yapılmalıdır.
Oksijen probu fırından sökülerek dikkatlice temizlenmeli, referans hava pompası kontrol edilerek prob kalibre edilmelidir.
Atmosferik Fırın Giriş/Çıkış Perdelerinde Alev Sönmesi ve Hava Kaçağı
Pilot brülör memelerinin tıkanması veya propan/doğalgaz besleme hattındaki basınç dalgalanmaları.
Alev emniyet röleleri, pilot brülör uçları ve gaz hat basınçları manometre ile test edilmelidir.
Brülör uçları temizlenmeli, gaz regülatörleri ayarlanmalı ve alev dedektörleri (UV sensör) kalibre edilmelidir.
Elektrik Dirençli Fırınlarda Sic (Silisyum Karbür) Rezistansların Kırılması
Termal şoklar, elektrik trafo kademesinin ani yüksek gerilime ayarlanması veya rezistansların askı aparatlarına sıkışarak genleşememesi.
Rezistansların ohm direnç değerleri multimetre ile ölçülmeli, fiziksel bağlantı klemensleri kontrol edilmelidir.
Kırık SiC rezistanslar eşdeğer direnç grubundakilerle değiştirilmeli, trafo kademe geçişleri yavaşlatılmalıdır.
Konveyör Bantlı Fırınlarda Hasır Bandın Sağa/Sola Kaçması (Tracking Hatası)
Tahrik tamburlarının (drive pulleys) eksende olmaması veya bant gerginliğinin her iki kenarda dengesiz ayarlanması.
Bant kenarlarının fırın duvarlarına olan mesafeleri giriş ve çıkışta metreyle ölçülmelidir.
Germe vidaları (tension bolts) ile bant hizalaması yeniden yapılmalı, tambur eksen paralelliği komparatörle ayarlanmalıdır.
Sulu Söndürme (Water Quench) Tankı Isıtıcı ve Karıştırma Sistem Arızası
Söndürme suyunun sıcaklığının (genellikle 40-60°C aralığı) karıştırıcı motorunun arızalanması nedeniyle homojen dağılamaması.
Tank içi farklı derinliklerdeki su sıcaklık sensörleri ve sirkülasyon pompası debisi kontrol edilmelidir.
Karıştırıcı pervane milleri ve redüktörler onarılmalı, ısı eşanjörleri kireçten arındırılmalıdır.
Pitle (Çukur Tip) Fırınlarda Vinç ve Şarj Sepeti Askı Halatının Kopma Riski
Yüksek sıcaklık bölgesinde çalışan çelik halatların periyodik yağlama ve tel kopması (wire break) kontrollerinin ihmal edilmesi.
Halat boyu boyunca metrekareye düşen kırık tel sayısı ve korozyon derinliği muayene edilmelidir.
Aşınmış çelik halatlar yüksek ısı dayanımlı halatlarla değiştirilmeli, limit switch ve fren mekanizmaları test edilmelidir.
Sızdırmazlık Fanlarında (Atmosphere Circulation Fan) Balans Bozulması ve Vibrasyon
Fan kanatları üzerinde kurum ve toz birikmesi nedeniyle dönme ekseninin kaçması.
Vibrasyon ölçüm cihazı ile rulman yataklarındaki hız (mm/sn) değerleri okunmalıdır.
Fan sökülerek kanatlar kumlanmalı veya temizlenmeli, dinamik balans ayarı yapıldıktan sonra monte edilmelidir.
Fırın İçinde Sıcaklık Homojenliği (TUS - Temperature Uniformity Survey) Testi Başarısızlığı
Isıtma bölgelerinin (zone) PID parametrelerinin yanlış ayarlanması veya brülör/rezistans dağılımının dengesiz olması.
AMS 2750 standardına uygun dokuz noktalı TUS testi yapılarak sıcaklık haritası çıkarılmalıdır.
PID kontrolör kazanç (gain/reset) ayarları yeniden kalibre edilmeli, arızalı veya sapma yapan termokupllar değiştirilmelidir.
Termokupl (Sensör) Sapması ve Kalibrasyon Kaybı
Yüksek sıcaklıklarda (1000°C+) uzun süre kalan Type S veya Type K termokuplların tel yapısının bozulması.
Kalibre edilmiş referans termokupl ile kıyaslamalı banyo/fırın testi (SAT - System Accuracy Test) yapılmalıdır.
Sapma gösteren termokupllar yenileriyle değiştirilmeli, AMS 2750 tablosuna göre sertifikalandırılmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
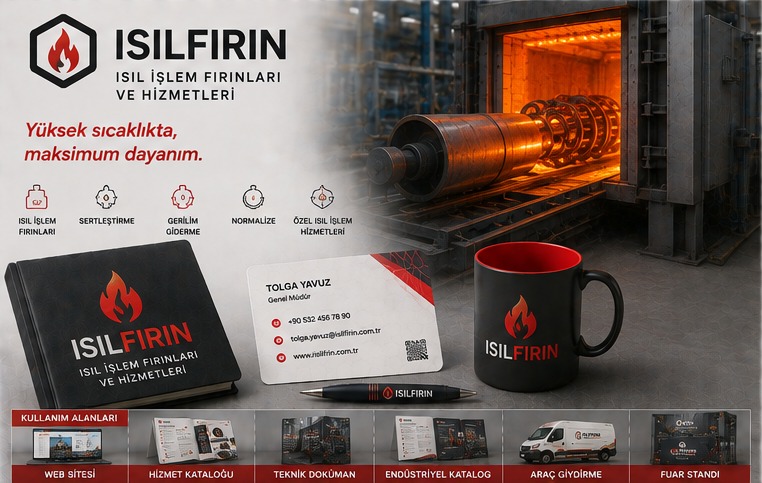
Logo Tasarım Örnekleri

Isıl İşlem Fırınları Ve Hizmetleri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin