 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Cerrahi El Aletleri Üretimi
Başlangıç Rehberi
Bu Sektör Nedir?
Cerrahi el aletleri üretimi, yüksek hassasiyet, ileri teknoloji ve sıkı kalite standartları gerektiren stratejik bir medikal üretim alanıdır. Paslanmaz çelik ve titanyum gibi biyouyumlu malzemelerin işlenmesiyle gerçekleştirilen bu süreç, insan sağlığı için kritik öneme sahip cerrahi ekipmanların tedarikini sağlar. Sektör, sürekli inovasyon ve uluslararası tıbbi cihaz regülasyonlarına tam uyum ile şekillenmektedir. Yüksek katma değerli bu üretim dalı, cerrahi operasyonların başarısında doğrudan belirleyici bir rol oynamaktadır.
Kimler İçin Uygun?
Hedef kitlemiz öncelikli olarak kamu ve özel hastaneler, cerrahi merkezler ve kliniklerden oluşmaktadır. Ayrıca, tıbbi cihaz distribütörleri, medikal sarf malzemesi tedarikçileri ve uluslararası sağlık kuruluşları ana pazar paydaşlarımızdır. Üniversite hastanelerinin cerrahi bölümleri ve özel cerrahi branş klinikleri, özelleştirilmiş alet talepleriyle önemli bir segmenti temsil eder. Bunun yanı sıra, savunma sanayii bünyesindeki sahra hastaneleri ve afet yönetimi birimleri de potansiyel alıcılar arasındadır. B2B odaklı bir strateji ile medikal ekipman toptancıları ve global sağlık markaları için fason üretim (OEM) yapmak da pazarın önemli bir parçasıdır.
İş Modeli Nasıl Çalışır?
İş modelimiz, yüksek kaliteli cerrahi aletlerin tasarımı, üretimi ve sertifikalandırılması üzerine kuruludur. Gelir kaynaklarımız, doğrudan satışlar, uzun vadeli hastane tedarik ihaleleri ve özel tasarım cerrahi setlerin üretimi ile çeşitlendirilmiştir. Değer önerimiz, ergonomik tasarım, uzun ömürlü malzeme kalitesi ve uluslararası standartlara (ISO 13485, CE) tam uyumdur. Satış sonrası bakım, onarım ve bileme hizmetleri ile müşteri sadakati sağlanarak ek gelir modelleri oluşturulur. Ar-Ge faaliyetleri ile cerrahların operasyonel verimliliğini artıran yenilikçi aletler geliştirerek rekabet avantajı elde edilir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, sterilizasyon ve hassas işleme gereksinimleri nedeniyle en az 300-500 metrekarelik bir alana sahip olmalıdır. Tesisin, CNC işleme merkezi, ısıl işlem fırınları, yüzey parlatma ve lazer markalama bölümlerini içerecek şekilde bölümlendirilmesi şarttır. Hijyen standartları gereği temiz oda (clean room) gereksinimleri karşılanmalı ve tozsuz bir üretim ortamı sağlanmalıdır. Konum olarak, lojistik ağlara yakın, sanayi bölgelerinde veya teknoparklarda yer alması, hammadde tedariki ve sevkiyat süreçlerini optimize eder. Havalandırma, atık yönetimi ve enerji altyapısı, medikal üretim standartlarına uygun olarak tasarlanmalıdır.
Personel İhtiyaçları
Kadro, yüksek teknik yetkinliğe sahip uzmanlardan oluşmalıdır; en az bir medikal cihaz tasarım mühendisi ve bir kalite yönetim sistemi sorumlusu zorunludur. Üretim hattında, CNC operatörleri, hassas metal işleme ustaları ve yüzey işlem uzmanları görev almalıdır. Ayrıca, cerrahi aletlerin son kontrolünü yapacak, tıbbi cihaz mevzuatına hakim bir kalite kontrol ekibi bulunmalıdır. Satış ve pazarlama departmanında, medikal terminolojiye hakim, hastane satın alma süreçlerini bilen profesyoneller yer almalıdır. Teknik servis ve bakım süreçleri için ise cerrahi aletlerin anatomisini bilen uzman teknisyenler kadroya dahil edilmelidir.
Başlangıç İpuçları
Malzeme Seçimi ve Kalite Standartları
Cerrahi aletlerde kullanılan paslanmaz çeliklerin (özellikle 410, 420 ve 316L serisi) korozyon direnci ve sertlik değerlerini belirleyen ISO 7153-1 standardına tam uyum sağlayın.
Üretim Hassasiyeti ve Toleranslar
Mikron seviyesinde hassasiyet gerektiren menteşe ve kilit mekanizmaları için CNC işleme merkezlerinde yüksek kaliteli kesici takımlar kullanarak hata payını minimize edin.
Isıl İşlem Süreçleri
Aletlerin uzun ömürlü olması için vakumlu ısıl işlem fırınlarında sertleştirme ve temperleme süreçlerini optimize ederek metal yorgunluğunu engelleyin.
Pasivasyon ve Yüzey İşleme
Korozyonu önlemek için üretilen aletlere mutlaka pasivasyon (nitrik asit banyosu) uygulayın ve yüzey pürüzlülüğünü (Ra değeri) cerrahi standartlara uygun hale getirin.
Sterilizasyon Dayanıklılığı
Ürünlerinizin otoklav (buharlı sterilizasyon) süreçlerinde renk değişimi veya korozyon yaşamaması için yüzey kaplama teknolojilerini (elektro-polisaj gibi) titizlikle uygulayın.
Belgelendirme ve Mevzuat
Tıbbi Cihaz Yönetmeliği (MDR 2017/745) gerekliliklerini yerine getirin ve CE işareti alabilmek için teknik dosyanızı ISO 13485 kalite yönetim sistemiyle entegre edin.
Ergonomi ve Tasarım
Cerrahların el yorgunluğunu azaltacak, denge merkezi optimize edilmiş ve kaymaz yüzeyli tasarımlar geliştirmek için klinik geri bildirimleri tasarım sürecine dahil edin.
Lazer Markalama
Ürünlerin izlenebilirliğini sağlamak için UDI (Unique Device Identification) kodlarını, sterilizasyona dayanıklı lazer markalama yöntemleriyle aletlerin üzerine kalıcı olarak işleyin.
Kalite Kontrol Protokolleri
Her üretim partisinden sonra fonksiyonel testler (keskinlik, kavrama gücü, kilit mekanizması testi) yaparak standart dışı ürünlerin sevkiyatını engelleyin.
Tedarik Zinciri Yönetimi
Hammadde tedarikçilerinizin sertifikalı ve izlenebilir ürünler sağladığından emin olun; malzeme analiz raporlarını (MTR) her parti için arşivleyin.
Temiz Oda Standartları
Son montaj ve paketleme süreçlerini, partikül kontrolü sağlanan temiz oda (clean room) ortamlarında gerçekleştirerek kontaminasyon riskini sıfırlayın.
Klinik İşbirlikleri
Yeni ürün prototiplerinizi cerrahlarla test ettirerek 'kullanılabilirlik' (usability) verilerini toplayın ve bu verileri Ar-Ge süreçlerinizde iyileştirme aracı olarak kullanın.
Bakım ve Onarım Hizmetleri
Satış sonrası hizmet olarak cerrahi aletlerin bilenmesi ve onarımı konusunda teknik destek sunarak hastanelerle uzun vadeli çözüm ortaklığı kurun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Yüzey İşlem ve Korozyon Direnci
Cerrahi El Aletlerinde Nitrik ve Sitrik Asit Pasivasyon Proses Standartları
Cerrahi aletlerin otoklav sterilizasyonuna dayanımı ve korozyon direnci, yüzeyde oluşturulan pasif krom oksit tabakasına bağlıdır. Polisaj (polishing) ve ultrasonik temizleme sonrasında uygulanan pasivasyon banyosu için iki standart yöntem tercih edilir: %20-25 konsantrasyonda Nitrik Asit banyosu (45-55°C'de 20-30 dakika) veya çevre dostu %4-10 konsantrasyonda Sitrik Asit banyosu (35-45°C'de 10-15 dakika). Pasivasyon sonrasında aletler deiyonize su ile durulanmalı ve kurutulmalıdır. Sürecin başarısı, ASTM F1089 standardına uygun olarak Bakır Sülfat Testi (Copper Sulfate Test) ve 2 saatlik Kaynatma Testi (Boil Test) ile doğrulanmalıdır; yüzeyde hiçbir bakır çökelmesi veya pas lekesi gözlenmemelidir.
Paslanmaz Çubuk Kesim Optimizasyonu
Cerrahi el aleti üretiminde kullanılan paslanmaz çubukların minimum fire ile kesim planını oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Cerrahi Alet Parça Listesi
Üretim partisine göre ana parçalar ve yardımcı bileşenlerin ihtiyaç miktarını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Pasivasyon Kimyasal Hesaplayıcı
Pasivasyon veya yüzey işleminde gerekli kimyasal tüketimini yüzey alanına göre hesaplar.
Hesaplanan Sonuçlar
Temiz Oda Kapasite Hesaplayıcı
Temiz oda ölçülerine göre önerilen maksimum çalışma kapasitesini hesaplar.
Hesaplanan Sonuçlar
Sterilizasyon Kaynak Planlayıcı
Üretim hacmine ve planlama süresine göre sterilizasyon sarf malzemesi ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Cerrahi Alet Üretim Hattı Kapasite Analizi
Operatör sayısı ve çalışma saatlerine göre günlük üretim kapasitesini değerlendirir.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Cerrahi Alet Üretim Prosesi Seçim Yardımcısı
Malzeme türü, hassasiyet ve üretim hacmine göre uygun üretim prosesini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Hammadde Seçimi ve Spektral Analiz
Cerrahi alet üretimi için uygun olan paslanmaz çelik (genellikle AISI 410, 420 veya 316L) hammaddeler tedarikçiden alınır. Malzemenin kimyasal bileşimini doğrulamak amacıyla spektrometre cihazı ile spektral analiz yapılır ve sertifikalandırılır.
Sıcak Dövme ve Kaba Talaşlı İmalat
Hammadde çelik çubuklar indüksiyon ocağında ısıtılarak kalıplarda dövülür ve aletin kaba formu elde edilir. Ardından CNC dik işlem ve torna tezgahlarında teknik resme uygun olarak hassas ölçülerde talaşlı imalatı gerçekleştirilir.
Vakumlu Isıl İşlem (Sertleştirme)
Şekillendirilen cerrahi aletler, korozyon direncini ve mekanik dayanıklılığını artırmak amacıyla vakumlu ısıl işlem fırınlarında kontrollü olarak ısıtılır ve ardından hızlıca soğutularak (menevişleme dahil) hedeflenen Rockwell (HRC) sertlik değerine ulaştırılır.
Polisaj ve Pasivasyon (Yüzey İşlemleri)
Aletlerin yüzeyindeki pürüzleri gidermek ve ayna parlaklığı veya mat saten yüzey elde etmek için polisaj (parlatma) yapılır. Ardından, korozyon direncini maksimuma çıkarmak için nitrik veya sitrik asit banyolarında pasivasyon işlemi uygulanarak yüzeyde koruyucu krom-oksit tabakası oluşturulur.
Fonksiyonel Testler, Lazer Markalama ve Paketleme
Bitmiş cerrahi aletler kesme, kavrama ve yaylanma gibi fonksiyonel testlerden geçirilir. Boyutsal kontrolleri tamamlanan aletlerin üzerine fiber lazer makinesi ile marka, model, lot numarası ve UDI (Benzersiz Cihaz Kimliği) kodu yazılır. Son olarak ultrasonik yıkama sonrası temiz oda şartlarında paketlenir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük CNC ve Lazer Markalama Makinesi Bakım Kontrol Listesi
%0Haftalık Temiz Oda ve Pasivasyon Hattı Denetim Kontrol Listesi
%0Günlük Kalite Kontrol ve Boyutsal Doğrulama Kontrol Listesi
%0Haftalık Medikal Fuar ve Kongre Hazırlık Kontrol Listesi
%0Haftalık Distribütör ve B2B Pazarlama İletişimi Kontrol Listesi
%0Hammadde Kabul ve Spektrometre Analiz Kontrol Listesi
%0Isıl İşlem ve Sertlik Testi (HRC) Günlük Kontrol Listesi
%0MDR (Tıbbi Cihaz Yönetmeliği) Uyum ve İzlenebilirlik Haftalık Kontrol Listesi
%0Klinik Kullanıcı (Cerrah ve Ameliyathane) Geri Bildirim Değerlendirme Kontrol Listesi
%0Dijital Ürün Kataloğu ve Medikal SEO Haftalık Kontrol Listesi
%0Sorun / Çözüm Kütüphanesi
Cerrahi El Aletleri Üretimi sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Martensitik Paslanmaz Çeliklerde (Örn. AISI 420) Dövme Sonrası İç Yapı Karbür Segregasyonu
Yüksek karbonlu paslanmaz çelik çubukların sıcak dövme esnasında yanlış ısıtma sıcaklıklarında (aşırı yüksek veya düzensiz) tutulması nedeniyle karbürlerin homojen dağılmayıp öbekleşmesi.
Numune kesilerek metalografik mikroskop altında nital dağlama ile incelenir; sertlik testlerinde (HRC) lokal dalgalanmalar aranır.
Sıcak dövme öncesi tav fırını sıcaklıkları 1100-1150°C aralığında hassas kontrol altına alınmalı, dövme sonrasında ise homojenizasyon ve yumuşatma (tavlama) ısıl işlemi uygulanmalıdır.
Cerrahi Makas Ağızlarında Isıl İşlem Sonrası Tork ve Sertlik Dengesizliği
Vakum ısıl işlem fırınında (söndürme ve temperleme) malzemelerin yerleşim düzeninin gaz akışını engellemesi ve soğuma hızlarının homojen olmaması.
Rockwell C (HRC) sertlik ölçüm cihazı ile makasın kesici ağız ve sap kısımlarından çoklu noktadan sertlik okunur (Hedef: 50-54 HRC).
Isıl işlem fırını sepet dizilimi optimize edilmeli, gaz soğutma (quenching) basınçları ve temperleme süreleri çeliğin alaşım elementlerine göre yeniden kalibre edilmelidir.
Mikro Cerrahi Pensetlerin Çene Uçlarında CNC Frezeleme Sırasında Çapak ve Ölçü Kaçıklığı
Çok küçük çaplı karbür parmak frezelerin (endmill) yüksek devirde aşınması ve işleme sırasında oluşan mikrotitreşimler (chatter).
Optik ölçüm mikroskobu veya projeksiyon cihazı ile penset çene uçlarının kapanma hizası ve et kalınlığı ölçülür.
Mikro frezeleme tezgahlarının pens (collet) ve spindle salgıları kontrol edilmeli, işleme hızları (feedrate) düşürülerek kaplama karbür takımlar kullanılmalıdır.
Bone Drill (Kemik Matkabı) Kanallarında Delik İçi Yüzey Pürüzlülüğü (Ra Değeri Yüksekliği)
Derin delik delme operasyonlarında soğutma sıvısının (kesme yağı) delik tabanına yeterince ulaşmaması ve talaş tahliyesinin aksaması.
Yüzey pürüzlülük ölçüm cihazı (profilometri) ile kanalların iç yüzey Ra değerleri kontrol edilir (Hedef Ra < 0.4 µm).
Yüksek basınçlı içten soğutmalı (Through-spindle coolant) derin delik matkapları kullanılmalı ve kesme sıvısı konsantrasyonu optimize edilmelidir.
Cerrahi Forseps ve Klemenslerde 'Box-Lock' (Kutu Kilit) Alıştırma Boşluğu ve Sıkışma
Erkek ve dişi kilit parçalarının işleme toleranslarının dar tutulması veya perçinleme (riveting) basıncının hatalı verilmesi.
Klemens açılıp kapatılırken el ile hissedilen direnç kontrol edilir; kilit bölgesinde sürtünme izleri ve aşınma incelenir.
Box-lock broşlama ve frezeleme aparatları hassaslaştırılmalı, perçinleme işlemi hidrolik kontrollü preslerde milimetrik strok ayarlarıyla yapılmalıdır.
Kilit Mekanizmalarında (Romat) Dişlerin Kilitlenmeme veya Kaçırma Yapması
Cerrahi aletin sap kısmındaki kademeli kilit (ratchet) dişlerinin form açısının kalıp aşınması nedeniyle bozulması.
Ratchet dişleri büyüteç altında incelenir; alet üç kademe kilitlendiğinde kendiliğinden açılma testi yapılır.
Ratchet form kalıpları (koç ve matris) yenilenmeli, erozyon ile işlenen diş yüzeylerine hassas taşlama veya mikro kumlama ile form düzeltmesi yapılmalıdır.
Polisaj Sonrası Yüzeyde Çukurlaşma (Pitting) ve Mikro Çizikler
Mekanik polisaj keçelerinin içine sert aşınma partiküllerinin girmesi veya bazik yıkama banyolarının durulama aşamasının yetersiz kalması.
10x büyüteç ve ring lamba altında alet yüzeyinde ışık yansımaları incelenerek pürüzsüzlük denetlenir.
Polisaj pastaları ve keçe diskleri periyodik olarak yenilenmeli, mekanik polisajdan çıkan aletler ultrasonik alkali yıkama banyolarından geçirilmelidir.
Pasivasyon Banyosu Sonrasında Alet Yüzeyinde Kararma ve Leke Oluşumu
Nitrik asit veya sitrik asit pasivasyon banyosu sıcaklığının ve sürelerinin standart dışı olması ya da banyoda demir iyonu kirliliğinin artması.
ASTM A967 standardına göre bakır sülfat testleri ve tuz sis (salt spray) testi yapılarak korozyon direnci ölçülür.
Pasivasyon çözeltisi kimyasal konsantrasyonları ve banyo sıcaklıkları yeniden ayarlanmalı, banyo sıvısı periyodik olarak filtrelenmeli veya değiştirilmelidir.
Lazer Markalama Sonrasında Sterilizasyon Döngülerinde Paslanma (Korozyon Başlangıcı)
Fiber lazer markalama parametrelerinin (güç ve frekans) çok yüksek seçilmesiyle paslanmaz çeliğin pasivasyon tabakasının (krom oksit) yanarak yok olması.
Markalanan bölgeye otoklav sterilizasyon döngüsü (134°C) uygulanarak mikroskop altında korozyon kontrolü yapılır.
Lazer markalama güç ve hız parametreleri optimize edilmeli (tavlama/annealing markalama tercih edilmeli), markalama sonrası pasivasyon yenilenmelidir.
Udi (Unique Device Identification) Data Matrix Kodlarının Okunamaması
Lazer ışınının aletin kavisli (konveks/konkav) yüzeyine odaklanamaması veya yansıtıcı parlak yüzeyde kontrast yetersizliği.
Optik UDI doğrulama (verification) kamerası ile karekodun okunabilirlik (grade) skoru ölçülür.
Lazer kafası z ekseni odak mesafesi kavisli yüzey formuna göre programlanmalı, gerekirse mat siyah oksidasyon veya düşük güçlü yakma ile kontrast artırılmalıdır.
Cerrahi Makaslarda 'Kesişme Çizgisi' (Shear Action) Testinde Kaçırma
İki bıçak yarısının montaj öncesi kavis (camber) ve bükülme açılarına yanlış kavis verilmesi nedeniyle ağızların sadece uçta veya dipte kesişmesi.
Makas ışığa tutularak bakılır; bıçakların orta noktadan başlayarak uca doğru homojen bir makaslama (kayma) hareketi yapıp yapmadığı kontrol edilir.
Hassas çekiçleme (alignment) tezgahlarında veya el preslerinde bıçaklara hafif kurvatür (yaylanma payı) verilerek ağızların düzgün temas etmesi sağlanır.
Tıbbi Pensetlerin Ağız Kapanma Kuvveti ve Elastikiyet Kaybı
Isıl işlem sırasında spring (yay) çeliği niteliğindeki gövde kısmının temperleme sıcaklığının yanlış seçilmesiyle malzemenin sert ve kırılgan ya da çok yumuşak olması.
Dinamometre test cihazı ile penset uçlarını kapatmak için gereken gram/kuvvet değeri ve serbest bıraktığında eski formuna dönme direnci ölçülür.
Yay çeliği alaşımları için (örn. AISI 301 veya 420 ısıl işlem görmüş) yaylanma katsayısını koruyan kademeli temperleme reçeteleri uygulanmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
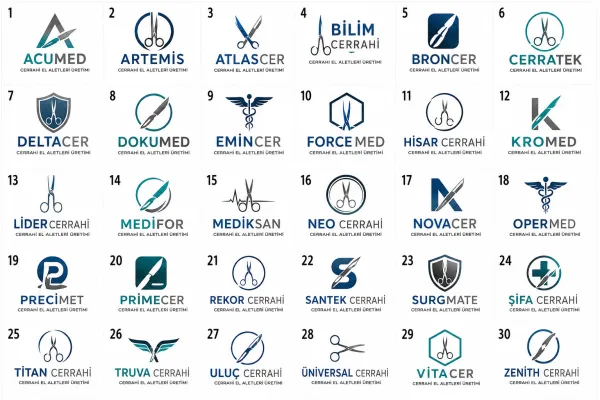
Kurumsal Kimlik & Tasarım Örnekleri
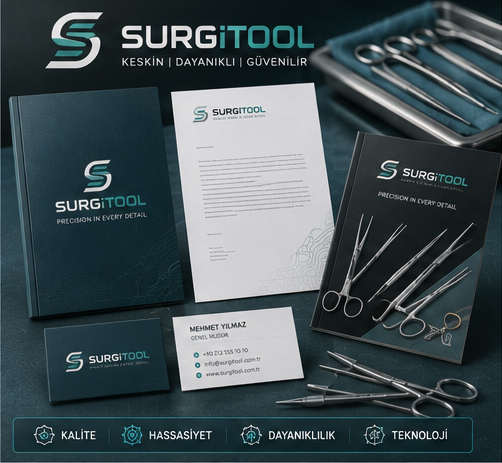
Logo Tasarım Örnekleri
Cerrahi El Aletleri Üretimi Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Cerrahi El Aletleri Üretimi İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Otoklav Buharına ve Sterilizasyona Dayanıklı MDR/UDI Matris Etiketleri
Makas, penset, bistüri sapı gibi cerrahi aletlerin gövdesine işlenen, 134°C otoklavda silinmeyen benzersiz takip kodu.
Lazer Kesim Silikon Seperatörlü Sert Mukavva Cerrahi Alet Seti Kutusu
Beyin, kalp-damar ve ortopedi cerrahi setlerinin ameliyathanelere steril ve düzenli sunulduğu lüks medikal ambalaj.
1:1 Gerçek Boyut Çizimli & Bıçak Açısı Tablolu Büyük Cerrahi Katalog
Cerrahların ameliyat aletini eline almadan ergonomisini ve kavrama hissiyatını görmesini sağlayan dev kuşe katalog.
Medikal Paslanmaz Çelik ve Mavi LED Işıklı Cerrahi Alet Fabrika Totemi
Samsun Medikal OSB veya teknoparkta yer alan cerrahi alet fabrikasının mikron hassasiyetini sergileyen tabela.
Özel Dokulu Paslanmaz Çelik Pasivasyon ve Biyo-Uyumluluk Sertifika Klasörü
Hastanelere ve Sağlık Bakanlığı ihalelerine teslim edilen cerrahi aletlerin korozyon testlerini sunan teknik dosya.
Işıklı Cam Vitrin Teşhirli Modüler Örümcek Stand & Karşılama Bankosu
Uluslararası tıp fuarlarında cerrahi aletlerin keskinliğini ve parlaklığını cerrahlara sergileyen lüks stant.
Cerrahi Çelik Lazer Kazıma NFC Kart (3D Alet Döndürme & Simülatör Linkli)
Hastanelerde başhekim ve cerrahlarla görüşürken tek dokunuşla cerrahi setin 3D modelini açan medikal kartvizit.
Otocopy 3 Nüsha Hastane Ameliyathane Alet Revizyon & Bileme Teslim Koçanı
Hastanelerden bakıma alınan mikro cerrahi aletlerin kilit ayarı ve bileme sonrası steril teslimini belgeleyen evrak.
Otoklav UDI Etiketleri, Seperatörlü Kutular, Cerrah Kataloğu, MDR Klasörleri & Fuar Standı
Cerrahi alet üreticileri için ameliyathanelerden küresel medikal ihalelere kadar tam kapsamlı prestij seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin