 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Banyo Ve Mutfak Armatürleri
Başlangıç Rehberi
Bu Sektör Nedir?
Banyo ve mutfak armatürleri sektörü, yaşam alanlarının estetik ve fonksiyonel değerini artıran, teknoloji ile tasarımı birleştiren dinamik bir yapıya sahiptir. Su tasarrufu sağlayan çevreci çözümler ve akıllı ev sistemleri ile entegre ürünler, sektörün büyüme ivmesini belirleyen temel unsurlardır. Hem konut projelerinde hem de ticari yapılarda vazgeçilmez bir ihtiyaç olan bu ürün grubu, yüksek kalite standartları ve dayanıklılık beklentisiyle şekillenmektedir. Sektör, mimari trendlere uyum sağlayan geniş bir ürün yelpazesiyle hem perakende hem de proje bazlı satış kanallarında güçlü bir pazar payına sahiptir.
Kimler İçin Uygun?
Hedef kitlemiz, evini yenileyen bireysel tüketiciler, yeni konut projeleri geliştiren inşaat firmaları ve müteahhitlik şirketlerinden oluşmaktadır. Ayrıca, iç mimarlar ve dekorasyon uzmanları, ürün seçimlerinde belirleyici bir rol oynadıkları için ana paydaşlarımız arasındadır. Otel, hastane ve ofis gibi ticari yapıların renovasyon süreçlerini yürüten satın alma departmanları da önemli bir müşteri segmentidir. Lüks segmentte tasarım odaklı ürün arayan kullanıcılar ile ekonomik ve dayanıklı çözümler arayan toplu konut projeleri farklı pazarlama stratejileri gerektirir. Bölgesel olarak inşaat faaliyetlerinin yoğun olduğu kentsel dönüşüm bölgeleri, pazarın en aktif olduğu alanlardır.
İş Modeli Nasıl Çalışır?
İş modelimiz, doğrudan perakende satış, proje bazlı toptan satış ve yetkili bayilik sistemleri üzerine kuruludur. Değer önerimiz; estetik, uzun ömürlü kullanım, su tasarrufu teknolojileri ve satış sonrası teknik destek hizmetlerinin birleşimidir. Gelir kaynakları, ürün satış marjları, montaj ve kurulum hizmetleri ile yedek parça tedarikinden oluşmaktadır. Müşteri deneyimini artırmak için showroom ortamında ürünlerin fonksiyonelliğini sergileyen interaktif teşhir alanları kullanılmaktadır. Dijital kanallar üzerinden e-ticaret entegrasyonu ve mimari ofislerle kurulan çözüm ortaklıkları, pazar payını genişleten stratejik faaliyetlerdir.
Fiziksel Alan İhtiyaçları
Mağaza konumu, inşaat malzemeleri çarşıları, ana arterler veya mimari ofislerin yoğun olduğu bölgelerde seçilmelidir. Showroom alanı, ürünlerin estetik bir şekilde sergilenebileceği, en az 100-150 metrekarelik bir alana sahip olmalıdır. Mekan içerisinde su tesisatının aktif olduğu, ürünlerin çalışma prensibinin gösterilebileceği bir 'deneyim alanı' bulunması satış kapatma oranını artırır. Depolama alanı, stok yönetimi için mağazaya yakın veya lojistik erişimi kolay bir noktada konumlandırılmalıdır. Müşteri otoparkı ve kolay ulaşılabilirlik, fiziksel mağazanın tercih edilebilirliğini doğrudan etkileyen kritik faktörlerdir.
Personel İhtiyaçları
Ekip yapısı, teknik bilgiye sahip satış danışmanları, proje takip sorumlusu ve teknik servis personelinden oluşmalıdır. Satış danışmanları, ürünlerin teknik özellikleri ve montaj detayları konusunda uzmanlaşmış olmalı, mimari projeleri okuyabilmelidir. Proje satış sorumlusu, inşaat firmalarıyla ilişkileri yöneterek toplu satış süreçlerini koordine etmelidir. Teknik servis personeli, ürünlerin kurulumu ve olası arıza durumlarında hızlı çözüm üretebilecek yetkinliğe sahip olmalıdır. Ayrıca, mağaza içi görsel düzeni sağlayacak bir görsel mağazacılık uzmanı veya bu konuda eğitimli bir satış personeli, marka algısını güçlendirmek için gereklidir.
Başlangıç İpuçları
Tedarikçi Çeşitlendirme
Tek bir markaya bağımlı kalmak yerine, farklı fiyat segmentlerine hitap eden (ekonomik, orta ve lüks) en az üç farklı üretici ile anlaşarak stok riskini dağıtın.
Teknik Servis Ağı
Sattığınız ürünlerin yedek parça temini ve montaj sonrası teknik destek süreçlerini garanti altına alarak müşteri sadakatini artırın.
Dijital Katalog ve 3D Görselleştirme
Müşterilerin ürünleri kendi mutfak veya banyo tasarımlarında görebilmeleri için basit bir artırılmış gerçeklik veya 3D simülasyon aracı kullanın.
Enerji ve Su Tasarrufu Vurgusu
Güncel çevre standartlarına uygun, su tasarrufu sağlayan perlatörlü ürünleri ön plana çıkararak sürdürülebilirlik odaklı müşterileri çekin.
Showroom Deneyimi
Armatürlerin sadece kutuda değil, su akışının test edilebileceği aktif bir stantta sergilenmesini sağlayarak ürün kalitesini fiziksel olarak kanıtlayın.
Malzeme Bilgisi Eğitimi
Pirinç, paslanmaz çelik ve PVD kaplama gibi malzemelerin korozyon direnci ve temizlik gereksinimleri hakkında personelinizi uzmanlaştırın.
B2B İşbirlikleri
İç mimarlar, müteahhitler ve tesisat ustaları ile özel bir sadakat programı oluşturarak düzenli bir satış kanalı yaratın.
Trend Takibi
Mat siyah, fırçalanmış altın ve antrasit gibi popüler renk trendlerini stoklarınıza hızlıca entegre ederek rakiplerinizden ayrışın.
Montaj Kılavuzu Desteği
Müşterilerinize ürünle birlikte basit, görsel ağırlıklı montaj kılavuzları sunarak satış sonrası yaşanabilecek teknik sorunları minimize edin.
Garanti ve Sertifikasyon
Ürünlerin TSE, CE ve diğer kalite belgelerini görünür kılarak güven unsurunu pekiştirin.
Stok Yönetimi
Hızlı sirkülasyonu olan standart modeller ile özel tasarım ürünler arasında dengeli bir envanter yönetimi kurun.
Sosyal Kanıt Kullanımı
Tamamlanmış projelerden yüksek kaliteli fotoğraflar çekerek sosyal medya hesaplarınızda 'öncesi-sonrası' paylaşımları yapın.
Lojistik Planlama
Kırılgan ve ağır olan armatürlerin sevkiyatında hasar riskini azaltacak özel paketleme çözümleri geliştirin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Döküm ve Metalurji
MS58 Pirinç Alaşımı Alçak Basınçlı Döküm ve Pörözite Kontrolü
Armatür gövde imalatında kullanılan MS58 Pirinç Alaşımı (CuZn40Pb2) döküm prosesinde, iç yüzeylerde kılcal pörözite ve sızıntı oluşumunu engellemek için eriyik sıcaklığı 980°C - 1020°C aralığında sabit tutulmalıdır. Kalıp sıcaklığı ise 200°C - 220°C seviyesinde optimize edilerek termal şoklar önlenmelidir. Döküm öncesinde sıvı metalin gaz giderme (degasification) işlemi azot gazı veya özel flakslar yardımıyla yapılmalı, böylece hidrojen boşluklarının önüne geçilmelidir. NSF/ANSI 61 standardına uyum kapsamında kurşun (Pb) sızıntısını minimize etmek için döküm sonrası iç su yollarına asidik yıkama (bismuth/acid washing) uygulanarak yüzeydeki serbest kurşun arındırılmalıdır.
Armatür Ölçek Boyutlandırma
Lavabo, eviye ve batarya ölçülerini farklı ürün serilerine orantılı olarak uyarlar.
Hesaplanan Sonuçlar
Dolap İçi Armatür Boşluk Planlayıcı
Batarya, filtre ve bağlantı elemanlarının montajı için gerekli boşlukları hesaplar.
Hesaplanan Sonuçlar
Armatür Üretim Parça Listesi
Üretim adedine göre bağlantı parçaları ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Pirinç Boru Kesim Optimizasyonu
Pirinç boru ve bağlantı elemanlarının kesim planını optimize eder.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Krom Kaplama Malzeme İhtiyacı
Kaplanacak toplam yüzey alanına göre işlem miktarını hesaplar.
Hesaplanan Sonuçlar
Servis Ekibi Kapasite Analizi
Montaj ve servis ekiplerinin günlük iş kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Armatür Ürün Seçim Danışmanı
Kullanım alanı, su tüketimi ve tasarım beklentisine göre uygun armatür tipini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Gövde Hazırlığı ve İç Kanal Temizliği
Dökümden veya sıcak dövmeden çıkan pirinç armatür gövdesi montaj hattına alınır. İç kanallarda kalabilecek talaş, çapak ve polisaj kalıntıları basınçlı hava ve özel fırçalar yardımıyla tamamen temizlenir.
Kartuş ve Mil Entegrasyonu
Seramik diskli yönlendirici kartuş, gövde içindeki yuvasına doğru açıyla yerleştirilir. Kartuş sabitleme somunu, sızdırmazlığı garanti altına almak için kalibre edilmiş tork anahtarı ile belirtilen Newton-metre (Nm) değerinde sıkılır.
Sızdırmazlık Elemanlarının ve O-Ringlerin Montajı
Gövde üzerindeki hareketli bağlantı noktalarına ve mafsallara uygun ölçülerdeki EPDM O-ringler yerleştirilir. Sürtünmeyi azaltmak ve ömrü uzatmak için contalar gıda sınıfı silikon gres ile hafifçe yağlanır.
Kumanda Kolu ve Perlatörün Takılması
Açma-kapama kumanda kolu kartuş miline oturtulur ve alyan vida ile sabitlenerek üzerine estetik kör tapa takılır. Su çıkış ucuna ise su tasarrufu sağlayan perlatör (süzgeç) el yordamıyla ve ardından özel anahtarla çizilmeyecek şekilde sıkılarak monte edilir.
Esnek Bağlantı Hortumlarının (Flex) Sabitlenmesi
Sıcak ve soğuk su girişlerine paslanmaz çelik örgülü esnek bağlantı hortumları takılır. Hortumların gövde içine giren dişli kısımları sızdırmazlık sıvıları veya teflon bant desteğiyle sıkılarak montaj işlemi tamamlanır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Showroom ve Bayi Teşhir Alanı Günlük Kontrol Listesi
%0Üretim Sonu Sızdırmazlık ve Yüzey Kalite Kontrol Listesi
%0Tesisatçı ve Usta Sadakat Programı Haftalık Takip Listesi
%0Yeni Armatür Serisi Dijital Pazarlama ve Lansman Hazırlık Listesi
%0Satış Sonrası Hizmetler ve Yedek Parça Stok Kontrol Listesi
%0Mimar ve Proje Satış Kanalı Haftalık Takip Listesi
%0Pirinç Hammadde ve Dökümhane Haftalık Operasyon Kontrol Listesi
%0E-Ticaret ve Pazaryeri Mağazaları Günlük Operasyon Listesi
%0Elektrokaplama ve PVD Kaplama Hattı Günlük Kontrol Listesi
%0Yapı Market (DIY) Mağazaları Haftalık Merchandising Kontrol Listesi
%0Sorun / Çözüm Kütüphanesi
Banyo Ve Mutfak Armatürleri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Pirinç armatür gövde dökümlerinde (Gravity Die Casting) iç yüzeyde kılcal pörözite ve sızıntı oluşumu
Ergimiş pirinç alaşımının kalıba döküm hızı ve sıcaklığının kontrolsüz olması, kalıp içerisinde gaz sıkışması (air entrapment) meydana gelmesi.
Döküm gövdeler basınçlı hava testine (air pressure underwater test) tabi tutulur; kesit yüzeyleri mikroskop altında incelenir.
Kalıp ön ısıtma sıcaklığı 200-250°C aralığına getirilmeli, döküm yolluğu tasarımı laminasyonu önleyecek şekilde optimize edilmeli ve eriyik gaz giderme (degassing) işlemine tabi tutulmalıdır.
Sıcak dövme (Hot Forging) yöntemiyle üretilen musluk kollarında çatlama ve yüzey yırtılmaları
Pirinç çubuk ısıtma fırını sıcaklığının (700-750°C) dışına çıkması ve pres kalıp kapama hızının çok yüksek ayarlanması.
Dövme parçalar penetrant sıvı testi (PT) ile taranır; kılcal çatlaklar görsel olarak saptanır.
Fırın sıcaklık sensörleri kalibre edilmeli, dövme presi strok hızı düşürülmeli ve kalıplara grafit bazlı kalıp ayırıcı sprey homojen püskürtülmelidir.
Pirinç armatür gövde imalatında kurşun (Pb) sızıntısı ve NSF/ANSI standartlarına uyumsuzluk
Kullanılan pirinç külçesindeki kurşun oranının (%2-3) homojen dağılmaması veya içme suyu temas standartlarını (DZR / Kurşunsuz Pirinç) karşılamaması.
Spektrometre cihazı ile hammadde ve döküm parçaların kimyasal analizi (Cu, Zn, Pb oranları) yapılır.
Hammadde tedarikinde DZR (Dezincification Resistant) ve düşük kurşunlu/kurşunsuz (Low-Lead / CW724R) pirinç alaşımları şart koşulmalı, spektrometre kontrolleri sıkılaştırılmalıdır.
Yerçekimli döküm kalıplarında (Permanent Mold) kalıp ömrünün erken bitmesi ve ısısal çatlaklar (Thermal Fatigue)
Kalıp çeliğinin kalitesinin düşük olması ve döküm döngüsü sırasında kalıbın ani soğutulması.
Kalıp yüzeyindeki mikro çatlak ağları optik büyüteçle kontrol edilir.
Kalıplar sıcak iş takım çeliğinden (H13) imal edilmeli, kalıp boyama (kalıp kremi) periyotları düzenli yapılmalı ve ön ısıtma rutini uygulanmalıdır.
Musluk gövde presleme hatlarında çapak (flash) kalınlığının artarak kalıp basma hatası vermesi
Dövme kalıplarının aşınması ve kalıp ayar pres basıncının dengesiz dağılması.
Üretilen parçaların çapak kalınlıkları kumpasla ölçülür.
Aşınan kalıplar CNC freze veya kaynakla revize edilmeli, pres kapanma strok limitleri yeniden ayarlanmalıdır.
CNC tornalarda armatür gövde diş açma (threading) operasyonunda diş diplerinde sıyrılma ve çapak kalması
Diş tarak uçlarının (insert) aşınması ve kesme sıvısının (emülsiyon) basıncının diş dibine ulaşmaması.
Diş ölçüleri go/no-go diş gajlarıyla (thread gauge) kontrol edilir.
Kör tığlar (insert) değiştirilmeli, yüksek basınçlı içten soğutmalı takım tutucular kullanılmalı ve diş hatvesi kontrol edilmelidir.
Batarya gövde işleme operasyonlarında çoklu eksen CNC tezgahlarında eksen kaçıklığı (Concentricity error)
Pnömatik ayna (chuck) çenelerinin pirinç gövdeyi sıkarken deforme etmesi (over-clamping).
Koordinat Ölçüm Cihazı (CMM) ile iç ve dış çap eksen sapmaları raporlanır.
Özel yumuşak çeneler (soft jaws) tasarlanmalı, sıkma basıncı basınç regülatörü ile düşürülmelidir.
Armatür su yolları (water channels) CNC işleme sonrasında iç çeperlerde metal talaşı kalması
Talaş tahliyesinin yetersiz olması ve yıkama havuzlarının etkin çalışmaması.
İşlenen gövdeler basınçlı hava ve endoskopik kameralarla taranır.
Derin delik delme operasyonlarında yüksek basınçlı delik içi soğutma sıvıları kullanılmalı, sonrasında ultrasonik yıkama hatlarından geçirilmelidir.
Batarya çıkış ucu (gaga) boru bükme operasyonlarında büküm bölgesinde büzülme ve kırışma (Wrinkling)
Mandrensiz boru bükme yapılması veya büküm çenesi basıncının yanlış ayarlanması.
Bükülen boru iç çapı ve kesit daireselliği kumpasla kontrol edilir.
Mandrenli boru bükme makinelerine geçilmeli, itici baskı yayı basıncı optimize edilmelidir.
Mutfak evye bataryası gövdelerinde iç su yolu dişli bağlantılarında sızdırmazlık yüzeyi bozukluğu
Kılavuz (tap) takımının aşınması ve diş dibi açısının bozulması.
Diş profilleri optik projektör veya vida kontrol silindiri ile ölçülür.
Takım ömür takibi CMMS üzerinden yapılmalı, aşınan kılavuzlar zamanında yenilenmelidir.
Otomatik ve manuel polisaj operasyonlarında armatür yüzeyinde portakal kabuğu (orange peel) görünümü oluşması
Polisaj keçesi devrinin çok yüksek olması ve temas basıncının homojen uygulanmaması.
Yüzey pürüzlülüğü (Ra) ölçüm cihazı ile taranır.
Polisaj robot programları optimize edilmeli, aşındırıcı macun kaliteleri kaba parlatmadan ince parlatmaya doğru kademeli seçilmelidir.
Polisaj sonrası pirinç parçalar üzerinde macun artıklarının (pasta residue) temizlenememesi
Yağ alma banyosu sıcaklığının düşük olması ve ultrasonik yıkama süresinin yetersiz kalması.
Parça yüzeyi suya daldırılarak su film tutma süreleri (hydrophilic test) incelenir.
Ultrasonik yıkama tanklarına alkali yağ çözücüler eklenmeli, banyo sıcaklığı 60-70°C'ye çıkarılmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
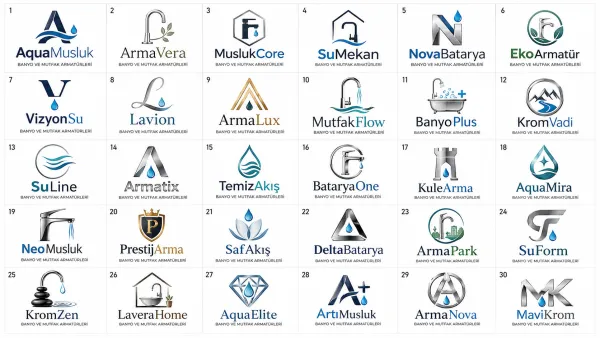
Logo Tasarım Örnekleri
Banyo Ve Mutfak Armatürleri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Banyo Ve Mutfak Armatürleri İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Özel Kesim Sünger/Karton Seperatörlü Lüks Pirinç Batarya Kutusu
Krom, mat siyah ve altın kaplama bataryaların çizilmesini önleyen, taşıma saplı kalın mukavva ofset baskılı kutu.
Sıcak/Soğuk Su İndikatörlü & Sıvı Sabuna Dayanıklı Gövde Etiketleri
Mutfak evye ve lavabo bataryalarının üzerinde su kirecinden ve deterjandan etkilenmeyen metalize seri no etiketleri.
Kutu İçi Katlamalı Kartuş Değişim Şeması & TSE Onaylı Garanti Belgesi
Sıhhi tesisat ustaları ve ev sahipleri için spiralli boru bağlantısı ve perlatör temizleme adımlarını anlatan akordeon kılavuz.
Sert Kapaklı, Lüks Banyo Konsept Fotoğraflı Teknik Ölçü Kataloğu
Mimarlara ve yapı marketlere ankastre duş başlıkları, termostatik bataryalar ve evye musluklarını sergileyen dev katalog.
Akrilik Zeminli LED Işıklı Su Damlası Efektli Mağaza Teşhir Panosu
Yapı marketlerde bataryaların bağlandığı ahşap teşhir stantlarının üst kısmına monte edilen dikkat çekici tabela.
Özel Yuvalı Batarya Teknik Çizim Föyleri & Fiyat Teklif Klasörü
İnşaat firmalarına bin konutluk projeler için batarya ve sifon teklifi verirken kurumsal prestij kazandıran klasör.
Ağır Pirinç Döküm Yüklerine Özel Takviyeli Logolu Hotmelt Koli Bandı
Koli içinde kayıp kırılmaları önleyen, gümrüklerde açıldığında belli olan orijinal üretici güvenlik koli bandı.
Krom Görünümlü Metal NFC Kartvizit (3D Batarya Modelleri & DXF Linkli)
Yapı fuarlarında ve bayi ziyaretlerinde tek dokunuşla ürünlerin 3D CAD/Revit modellerini mimarlarla paylaşın.
Çizilmez Batarya Kutuları, Garanti Kılavuzları, Mimari Katalog & Bayi Teşhir Tabelaları
Batarya ve sıhhi tesisat üreticileri için fabrikadan mağazaya kadar markayı şampiyonlar ligine taşıyan komple set.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin