 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Yer Süzgeçleri Ve Kanal ızgaraları İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Yer süzgeçleri ve kanal ızgaraları imalatı, yapısal altyapı ve drenaj sistemlerinin en kritik bileşenlerini üreten uzmanlaşmış bir endüstri koludur. Paslanmaz çelik, döküm ve polimerik malzemelerin işlenmesiyle üretilen bu ürünler, hijyen ve su tahliyesi gerektiren tüm yaşam alanlarında temel bir ihtiyaçtır. Sektör, inşaat teknolojilerindeki gelişmelere paralel olarak yüksek dayanıklılık ve estetik odaklı çözümler sunmaktadır. Modern mimaride su yönetimi ve koku kontrolü sağlayan bu sistemler, yapıların uzun ömürlü olmasında hayati rol oynar. İmalat süreci; hassas kalıplama, kaynak teknolojileri ve yüzey işleme tekniklerinin entegrasyonunu gerektirir.
Kimler İçin Uygun?
Ana hedef kitlemiz, büyük ölçekli inşaat ve taahhüt firmaları ile konut projeleri geliştiren gayrimenkul şirketleridir. Endüstriyel mutfaklar, hastaneler ve gıda üretim tesisleri gibi hijyen standartlarının yüksek olduğu işletmeler, paslanmaz çelik süzgeç grubunun ana alıcılarıdır. Ayrıca, belediyeler ve kamu kurumları, altyapı ve çevre düzenleme projeleri için kanal ızgarası talebinde bulunmaktadır. Yapı market zincirleri ve tesisat malzemeleri toptancıları, perakende kanalındaki en önemli dağıtım ortaklarımızdır. Mimarlık ve mühendislik ofisleri, proje bazlı şartname yazımlarında ürünlerimizi tercih eden stratejik paydaşlardır. Otel ve turizm tesisleri, yenileme projelerinde estetik ve fonksiyonel drenaj çözümlerine ihtiyaç duymaktadır. Peyzaj mimarları, dış mekan drenaj sistemleri için özel tasarım ızgara talepleriyle pazarın önemli bir segmentini oluşturur.
İş Modeli Nasıl Çalışır?
İş modelimiz, standart seri üretim ve proje bazlı özel tasarım imalatı üzerine kurgulanmıştır. Gelir akışımız, doğrudan satış, bayilik ağı üzerinden dağıtım ve büyük ölçekli kamu ihalelerinden elde edilen sözleşmelerle sağlanmaktadır. Değer önerimiz, yüksek korozyon direnci, uzun ömürlü malzeme kalitesi ve kurulum kolaylığı sağlayan ergonomik tasarımlardır. Üretim süreçlerinde yalın üretim teknikleri uygulanarak maliyet optimizasyonu ve yüksek verimlilik hedeflenir. Satış sonrası teknik destek ve montaj kılavuzları ile müşteri memnuniyeti ve marka sadakati pekiştirilir. Ar-Ge faaliyetleri ile sektördeki teknolojik trendler takip edilerek, inovatif drenaj çözümleri portföye eklenir. B2B odaklı dijital pazarlama stratejileri ile ulusal ve uluslararası pazarlarda görünürlük artırılır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır sanayi makinelerinin ve hammadde stoklarının yönetilebileceği en az 500-1000 metrekarelik kapalı bir alana sahip olmalıdır. Tesisin konumu, lojistik maliyetleri minimize etmek adına ana ulaşım akslarına ve organize sanayi bölgelerine yakın olmalıdır. Alan planlamasında; hammadde giriş alanı, kesim ve büküm atölyesi, kaynak ve montaj hattı, yüzey işlem (polisaj/kaplama) bölümü ve mamul depo alanı birbirinden ayrılmalıdır. Yüksek tavanlı yapılar, vinç sistemlerinin kurulumu ve malzeme transferi için zorunludur. Elektrik altyapısı, yüksek enerji tüketen kaynak makineleri ve presler için endüstriyel standartlarda güç kapasitesine sahip olmalıdır. Sevkiyat kolaylığı için tır yanaşma rampaları ve geniş manevra alanları tesisin verimliliğini doğrudan etkiler. İş güvenliği standartlarına uygun havalandırma ve toz toplama sistemleri çalışma ortamı için kritik öneme sahiptir.
Personel İhtiyaçları
Üretim hattında, metal işleme konusunda deneyimli en az bir üretim müdürü veya teknik şef bulunmalıdır. Kaynak operasyonları için sertifikalı argon ve gazaltı kaynak ustaları, imalatın kalitesini belirleyen temel personeldir. CNC lazer kesim ve abkant pres operatörleri, hassas parça üretimi için kritik öneme sahiptir. Kalite kontrol sorumlusu, ürünlerin standartlara uygunluğunu denetlemek ve test süreçlerini yönetmekle görevlidir. Depo ve lojistik yönetimi için stok takibi yapabilen bir personel, tedarik zinciri sürekliliği için gereklidir. Satış ve pazarlama ekibi, teknik şartnamelere hakim ve müşteri ilişkilerini yönetebilecek yetkinlikte olmalıdır. İdari işler ve muhasebe süreçleri için bir ofis personeli, operasyonel verimliliği destekler. Tüm personelin iş sağlığı ve güvenliği eğitimlerini almış olması yasal bir zorunluluktur.
Başlangıç İpuçları
Malzeme Seçimi ve Standartlar
Üretimde paslanmaz çelik (AISI 304/316) veya yüksek mukavemetli döküm kullanırken mutlaka TSE ve EN 1253 standartlarına uygunluk belgesi alın, bu ihalelerde öncelik sağlar.
Korozyon Direnci
Ürünlerinizi kimyasal atıklara ve neme karşı korumak için elektro-polisaj veya özel kaplama teknolojilerine yatırım yaparak ürün ömrünü uzatın.
Hidrolik Kapasite Hesaplamaları
Kanal ızgarası tasarlarken su tahliye debisini doğru hesaplayın; mimarlara teknik veri sunabilmek için akış simülasyon yazılımlarını kullanın.
Modüler Tasarım
Montaj kolaylığı sağlamak adına birbirine geçmeli (interlocking) modüler sistemler geliştirin, bu durum lojistik maliyetlerinizi düşürür.
Proje Bazlı Satış
İnşaat firmaları ve mekanik tesisat yüklenicileriyle doğrudan iletişime geçerek, büyük ölçekli konut ve endüstriyel tesis projelerine şartname yazdırın.
Sızdırmazlık Teknolojisi
Yer süzgeçlerinde koku önleyici (çekvalfli veya sulu) sistemlerin sızdırmazlık testlerini titizlikle yapın, müşteri memnuniyetini doğrudan etkiler.
Endüstriyel Mutfak Odaklılık
Hijyenik paslanmaz çelik süzgeçler için HACCP standartlarına uygun, temizliği kolay tasarımlar geliştirerek gıda tesislerini hedefleyin.
Dijital Katalog ve BIM Desteği
Mimarların projelerinde kullanabilmesi için ürünlerinizin 3D modellerini ve BIM (Building Information Modeling) dosyalarını web sitenizde ücretsiz sunun.
Lojistik ve Paketleme
Ağır metal ürünlerin nakliyesinde hasarı önlemek için paletleme sistemlerini optimize edin ve kurulum kılavuzlarını ürünle birlikte gönderin.
Satış Sonrası Destek
Montaj hatalarını önlemek için teknik destek hattı kurun; yanlış montaj kaynaklı şikayetleri azaltmak için video rehberler hazırlayın.
Sertifikasyon Süreci
CE işareti ve ISO 9001 kalite yönetim sistemi belgelerini alarak ihracat potansiyelinizi artırın.
Atık Yönetimi
Üretim sürecinde çıkan metal talaşlarını geri dönüşüme kazandırarak maliyetlerinizi optimize edin ve çevresel sürdürülebilirlik raporu oluşturun.
Özel Üretim Yeteneği
Standart dışı ölçülerde hızlı prototipleme yapabilmek için lazer kesim ve büküm makinelerine yatırım yaparak butik projelerden pay alın.
Fiyatlandırma Stratejisi
Hammadde fiyatlarındaki dalgalanmalara karşı dinamik bir fiyatlandırma modeli oluşturun ve uzun vadeli tedarik sözleşmeleri yapın.
Sektörel Fuarlar
Yapı ve inşaat fuarlarına katılarak bayilik ağınızı genişletin ve doğrudan son kullanıcı olan müteahhitlerle tanışın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Montaj ve Uygulama
Modüler Drenaj Kanallarında Sızdırmazlık ve Eğim Verme Teknikleri
Modüler kanalların montajında su birikmesini önlemek için kanal tabanına %0.5 ile %1 arasında iç eğim verilmesi kritiktir. Birleşim noktalarında EPDM veya neopren contaların kaymasını önlemek için 'gasket groove' (conta yuvası) temizliği yapılmalı ve montaj sırasında silikon bazlı mastik ile desteklenmelidir. Kanal gövdelerinin kaynak sonrası çarpılmasını (warping) engellemek için punta kaynağı yerine fikstür kullanılarak soğutma kontrollü TIG kaynağı tercih edilmelidir.
Yer Süzgeci Debi Kapasite Hesaplayıcı
Alan büyüklüğü ve su akış ihtiyacına göre uygun süzgeç kapasitesini analiz eder.
Hesaplanan Sonuçlar
Kanal Izgarası Boyutlandırma Hesaplayıcı
Kanal genişliği, uzunluğu ve modül ölçülerine göre uygun ızgara boyutlarını hesaplar.
Hesaplanan Sonuçlar
Kanal Izgara Modül Dizilim Hesaplayıcı
Kanal üzerindeki ızgara parçalarının aralık ve yerleşim düzenini hesaplar.
Hesaplanan Sonuçlar
Yer Süzgeci Montaj Tolerans Hesaplayıcı
Montaj boşlukları, kaplama kalınlığı ve derz paylarına göre uygun yerleşim toleranslarını hesaplar.
Hesaplanan Sonuçlar
Paslanmaz Süzgeç Malzeme Seçim Analizi
Kullanım ortamına göre paslanmaz çelik, kaplama ve dayanıklılık kriterlerini karşılaştırır.
Hesaplanan Sonuçlar
Kanal Izgara İşaretleme ve Görünürlük Hesaplayıcı
Endüstriyel alanlarda kanal ızgaralarının işaretleme ve görünürlük ölçülerini planlar.
Hesaplanan Sonuçlar
Yer Süzgeci İmalat Kapasite Hesaplayıcı
Üretim hattı, çalışan sayısı ve vardiya sürelerine göre günlük üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Paslanmaz Çelik Sac Kontrolü
Gelen paslanmaz çelik sacların kalınlık, yüzey kalitesi ve alaşım sertifikalarının teknik şartnameye uygunluğu ölçülerek sisteme kaydedilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Hammadde ve Stok Yönetimi Günlük Kontrolü
%0Üretim Hattı Kalite Güvence Rutini
%0Dijital Pazarlama ve Müşteri Etkileşim Planı
%0Makine Bakım ve İş Güvenliği Kontrol Listesi
%0B2B Satış ve Bayi İlişkileri Takibi
%0Sevkiyat ve Lojistik Hazırlık Rutini
%0Hammadde Stok ve Tedarik Kontrolü
%0Üretim Hattı Günlük Bakım Rutini
%0Dijital Pazarlama İçerik Planlama
%0Kalite Kontrol ve Sevkiyat Öncesi Denetim
%0Müşteri İlişkileri ve Teklif Takibi
%0Depo ve Lojistik Yönetimi
%0Web Sitesi ve SEO Güncelleme
%0İş Sağlığı ve Güvenliği (İSG) Denetimi
%0Satış Kanalı ve Bayi İletişimi
%0Üretim Verimliliği Analizi
%0Sorun / Çözüm Kütüphanesi
Yer Süzgeçleri Ve Kanal ızgaraları İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Paslanmaz Çelik Yer Süzgec Gövdelerinde Derin Çekme Sırasında Yırtılma
AISI 304 veya 316 paslanmaz çelik sacın derin çekme (deep drawing) pres kalıbında şekillendirilirken hidrolik baskı kuvvetinin (blankholder force) aşırı yüksek olması veya sac kalitesinin yetersiz kalması.
Pres baskı basınç grafikleri ve çekilen parçanın kenar kısımlarındaki radüs bölgeleri kalınlık ölçer ile kontrol edilir.
Hidrolik baskı kuvveti kademeli olarak düşürülmeli, kalıp radüsleri parlatılmalı ve uygun derin çekme yağı (drawing compound) kullanılmalıdır.
Drenaj Kanalı Gövdelerinde (Linear Channel) Kaynak Sonrası Çarpılma (Warping)
İnce kesitli paslanmaz sac levhaların TIG kaynağı sırasında lokal ısı girdisinin yüksek olması ve malzeme iç gerilmelerinin serbest kalması.
Kaynaklı kanal gövdesi düzlem masası (surface plate) üzerine konularak köşe ve kenar sapmaları komparatör saati ile ölçülür.
Kaynak fikstürleri (jig) kullanılarak parçalar sabitlenmeli, otomatik TIG kaynağı parametreleri (akım/hız) optimize edilmeli ve gerekirse ısıl doğrultma uygulanmalıdır.
Kanal Izgarası Kesimlerinde Lazer Çapak Oluşumu
Lazer kesim tezgahında kesme hızının (cutting speed) veya yardımcı gaz (azot/oksijen) basıncının sac kalınlığına göre yanlış ayarlanması.
Kesilen ızgara parçasının alt yüzeyindeki cüruf ve çapaklanma yoğunluğu mikroskop veya elle kontrol edilir.
Lazer kesim parametreleri (fokus noktası, azot basıncı ve kesim hızı) optimize edilmeli, kesim sonrası titreşimli çapak alma (vibratory deburring) işlemi uygulanmalıdır.
Pencereli Sfero Döküm Izgaralarda (Ductile Iron Grating) Büzülme (Çekinti) Boşlukları
Ergimiş sfero döküm metalin katılaşma sırasında hacim küçültmesi yapması ve yolluk/besleyici sisteminin yetersiz tasarlanması.
Döküm parça kesilerek iç yapısındaki porözite ve çekinti (shrinkage cavity) varlığı tahribatsız muayene veya kesit analiziyle incelenir.
Modelleme (CAE casting simulation) yazılımları kullanılarak besleyici (riser) boyutları büyütülmeli, döküm sıcaklığı ve inoculant (aşılayıcı) oranları gözden geçirilmelidir.
Döküm Kanal Izgaralarında Yük Testi (Load Class) Kırılma Deformasyonları
EN 1433 standardına göre (örn. C250 veya D400 sınıfı) üretilen döküm ızgaraların et kalınlığının standart altı kalması veya metalurjik küreselleşmenin (sferoidleşme oranı) düşük olması.
Hidrolik test presinde ızgaraya standart yük uygulanarak kalıcı deformasyon ve kırılma yükü (proof load) test edilir.
Döküm reçetesinde magnezyum aşılama oranı artırılarak küreselleşme oranı >%85 seviyesine çıkarılmalı, ızgara tasarımına takviye ribleri (kaburga) eklenmelidir.
Paslanmaz Çelik Süzgeçlerde Kaynak Sonrası Paslanma (Korozyon Başlangıcı)
TIG kaynağı sırasında yüksek ısı nedeniyle yüzeyde oluşan krom oksit tabakasının (heat tint) temizlenmemesi ve pasivasyon yapılmaması.
Tuz püskürtme testi (salt spray test) veya ferrit ölçümü ile kaynak dikişi çevresindeki pas direnci kontrol edilir.
Kaynak dikişleri dekapaj jesti (pickling paste) veya cam küre kumlama ile temizlenmeli, ardından nitrik asit bazlı pasivasyon banyosuna sokulmalıdır.
Döküm Izgaralarda Bitkisel/Endüstriyel Boya Akması ve Soyulması
Pik veya sfero döküm ızgaraların boyama öncesi yüzeyindeki yağ, kum ve tufal kalıntılarının kumlama ile tam olarak temizlenmemiş olması.
Boya tutunma testi (tape test) ve boya kuru film kalınlığı (DFT) ölçümü yapılır.
Boyama öncesi otomatik kumlama makinesinde Sa 2.5 standardında yüzey hazırlığı yapılmalı, elektrostatik toz boya veya solvent bazlı epoksi boya fırınlanmalıdır.
Yer Süzgeçlerinde Koku Tutucu (Sifon) Bölmesinden Su Kaçışı ve Koku Yayılımı
Sifon su haznesinin (su perdesi) yetersiz derinlikte tasarlanması veya tesisattaki vakum nedeniyle suyun sifondan emilerek (siphonage) tükenmesi.
Süzgeç su seviyesi kontrol edilir, tesisat havalandırma (vent) hatlarının çalışıp çalışmadığı incelenir.
Sifon su ceket yüksekliği artırılmalı, mekanik klape veya bilyeli çekvalfli koku tutucu sistemler tasarıma entegre edilmelidir.
Kanal ve Süzgeç Birleşim Yerlerinde Su Sızıntısı (İzolasyon Hatası)
Su yalıtım membranlarının veya epoksi zemin kaplamalarının süzgeç flanjı (fap) ile mekanik olarak bütünleşememesi.
Drenaj süzgecinin flanj etrafındaki su sızdırmazlık testi (su basma testi) yapılır.
Süzgeç gövdesine perforasyonlu su tutucu flanj veya EPDM sızdırmazlık contası eklenmeli, membran flanj arasına sıkıştırılmalıdır.
Kanal Izgarasının Kendi Yuvasında Oynaması ve Gürültü Yapması (Rattle)
Kanal gövdesi ile ızgara oturma yüzeyi arasındaki üretim tolerans boşluklarının fazla olması ve araç geçişinde darbe sesi üretmesi.
Izgara yuvasına oturtularak köşe basma testleri yapılır, boşluk milimetrik komparatörle ölçülür.
Oturma yüzeylerine EPDM veya neopren ses sönümleyici contalar (anti-rattle gasket) yerleştirilmeli, imalat toleransları daraltılmalıdır.
Modüler Drenaj Kanallarında Akış Eğimi (Fall) Verilememesi Nedeniyle Su Birikmesi
Kanalların iç tabanında entegre iç eğim (builtin slope) bulunmaması ve montaj sırasında zemin şapının düz yapılmasından ötürü kanalda su kalması.
Monte edilmiş kanal içine su dökülerek akış yönü ve tabanda su göllenmesi (puddling) kontrol edilir.
Kanallar kademeli (step-fall) veya sürekli iç eğimli tasarlanmalı, montaj kılavuzunda terazi ile montaj zorunluluğu belirtilmelidir.
Paslanmaz Izgara Çubuklarında Nokta Kaynak Kopmaları
Direnç punta kaynağı (resistance spot welding) sırasında akım şiddetinin düşük veya kaynak süresinin yetersiz olması nedeniyle taşıyıcı çubukların ayrılması.
Çekme test cihazında ızgara çubuklarına kopma kuvveti uygulanarak kaynak mukavemeti ölçülür.
Punta kaynak makinesi parametreleri (akım, basınç, zaman) optimize edilmeli, numune üzerinde periyodik darbe testleri yapılmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
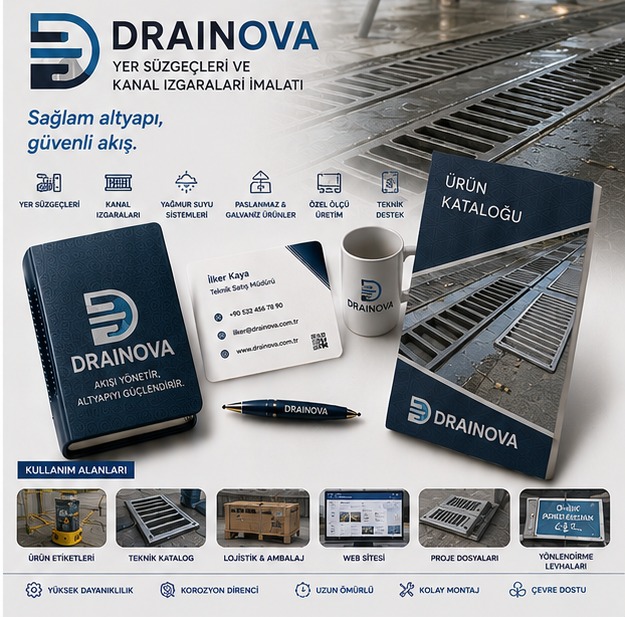
Logo Tasarım Örnekleri

Yer Süzgeçleri Ve Kanal ızgaraları İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin