 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Ütü Ve Pres Makineleri Sanayii
Başlangıç Rehberi
Bu Sektör Nedir?
Ütü ve pres makineleri sanayii, tekstil ve konfeksiyon üretim süreçlerinin en kritik aşamalarından biri olan son işlem (finishing) operasyonlarını kapsayan stratejik bir sektördür. Endüstriyel ölçekte yüksek verimlilik, hassas ısı kontrolü ve ergonomik tasarım odaklı çözümler sunan bu sektör, tekstil ürünlerinin katma değerini doğrudan artırmaktadır. Gelişen otomasyon teknolojileriyle birlikte, enerji tasarrufu sağlayan ve yüksek kapasiteli pres sistemleri modern üretim hatlarının vazgeçilmez bir parçası haline gelmiştir. Sektör, hem yerel tekstil üreticilerine hem de global pazarlara yönelik yüksek mühendislik standartlarında ekipman üretimi gerçekleştirmektedir. Bu alan, sürdürülebilir üretim ve hızlı moda trendlerine uyum sağlama noktasında kritik bir rol oynamaktadır.
Kimler İçin Uygun?
Sektörün ana hedef kitlesini konfeksiyon atölyeleri, büyük ölçekli tekstil fabrikaları ve hazır giyim üreticileri oluşturmaktadır. Bunun yanı sıra, oteller, hastaneler ve askeri tesisler gibi yüksek hacimli çamaşırhane hizmeti veren kurumlar da önemli bir müşteri segmentidir. Kuru temizleme zincirleri ve profesyonel ütüleme merkezleri, kompakt ve yüksek performanslı pres makineleri için sürekli bir talep kaynağıdır. Ayrıca, ev tekstili üreticileri ve perde imalatçıları gibi özel presleme ihtiyacı duyan niş sektörler de hedef kitle içerisinde yer alır. İhracat odaklı çalışan makine distribütörleri ve temsilcilikler, pazarın genişlemesinde kilit rol oynayan ticari paydaşlardır.
İş Modeli Nasıl Çalışır?
İş modeli, endüstriyel ütü ve pres makinelerinin tasarımı, üretimi, satışı ve satış sonrası teknik destek hizmetleri üzerine kuruludur. Gelir akışları, doğrudan makine satışları, yedek parça tedariki ve periyodik bakım-onarım sözleşmelerinden elde edilmektedir. Değer önerisi, üretim hatlarında hız, enerji verimliliği ve yüksek ütüleme kalitesi sağlayarak işletmelerin operasyonel maliyetlerini düşürmektir. Müşteriye özel terzi usulü (customized) pres kalıpları ve otomasyon entegrasyonları, rekabet avantajı sağlayan temel faaliyetlerdir. Ayrıca, ikinci el makine revizyonu ve modernizasyon hizmetleri de ek bir gelir kalemi olarak iş modelini desteklemektedir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır metal işleme, kaynak, boyahane ve montaj hatlarını barındıracak şekilde en az 500-1000 metrekarelik kapalı alana sahip olmalıdır. Tesisin, yüksek tavanlı olması ve ağır tonajlı makinelerin sevkiyatı için tır yanaşma rampalarına sahip olması operasyonel verimlilik açısından zorunludur. Konum olarak, lojistik maliyetleri minimize etmek adına organize sanayi bölgeleri veya ana ulaşım akslarına yakın endüstriyel bölgeler tercih edilmelidir. Elektrik altyapısı, yüksek enerji tüketen test üniteleri ve kaynak makineleri için güçlendirilmiş bir sisteme sahip olmalıdır. Ayrıca, stok yönetimi için geniş bir depo alanı ve prototip geliştirme için ayrılmış bir Ar-Ge laboratuvarı bulunmalıdır.
Personel İhtiyaçları
Minimum kadro, üretim müdürü, makine mühendisi, kaynak ustası, montaj teknisyeni ve elektrik-elektronik uzmanından oluşmalıdır. Üretim süreçlerinde metal işleme (torna, freze, lazer kesim) konusunda deneyimli operatörler kritik öneme sahiptir. Satış sonrası hizmetler için sahada görev yapacak, hidrolik ve pnömatik sistemlere hakim teknik servis personeli istihdam edilmelidir. Ar-Ge departmanında, yeni nesil buhar teknolojileri ve otomasyon yazılımları üzerine uzmanlaşmış mühendisler yer almalıdır. İdari tarafta ise, dış ticaret ve tedarik zinciri yönetimi konusunda yetkin personel, sektörün global rekabet gücünü desteklemek için gereklidir.
Başlangıç İpuçları
Enerji Verimliliği Odaklı Tasarım
Ütü ve pres makinelerinde enerji tüketimi en büyük maliyet kalemidir; bu nedenle ısı yalıtımı yüksek kazanlar ve akıllı termostat sistemleri kullanarak rakiplerinizden ayrışın.
Buhar Kalitesi Yönetimi
Kumaş türüne göre hassas buhar basıncı ayarı yapabilen sistemler geliştirin; bu, tekstil üreticilerinin ürün kalitesini doğrudan etkileyen en kritik teknik özelliktir.
Modüler Yedek Parça Stratejisi
Makinelerinizin bakımını kolaylaştırmak için standartlaştırılmış ve kolay ulaşılabilir yedek parça yapısı kurun; bu, satış sonrası hizmetlerde müşteri sadakatini artırır.
Ergonomi ve İş Sağlığı
Operatör yorgunluğunu azaltan, pedallı veya sensörlü pres mekanizmaları tasarlayarak iş güvenliği standartlarına uyum sağlayın ve verimliliği optimize edin.
Tekstil Sektörü ile İş Birliği
Konfeksiyon atölyeleriyle pilot çalışmalar yaparak makinelerinizin farklı kumaş türlerindeki (ipek, denim, sentetik) performansını test edin ve geri bildirimlerle ürününüzü geliştirin.
Dijital İzlenebilirlik
Makinelerinize entegre edeceğiniz IoT sensörleri ile enerji tüketimini ve presleme adetlerini takip eden bir yazılım sunarak 'Akıllı Fabrika' dönüşümüne destek olun.
Satış Sonrası Teknik Destek Ağı
Pres makineleri duruş süresini tolere edemez; bu nedenle hızlı müdahale edebilecek yetkili servis ağınızı kurulum aşamasında planlayın.
Sertifikasyon Süreçleri
CE, ISO ve ilgili yerel güvenlik standartlarına tam uyum sağlayarak ihracat potansiyelinizi en baştan güvence altına alın.
Kullanıcı Eğitimi
Makinelerin doğru kullanımı için detaylı video rehberler ve yerinde eğitim programları hazırlayın; yanlış kullanım kaynaklı arızaları minimize edin.
Özelleştirilebilir Pres Kalıpları
Farklı giysi formlarına (ceket, pantolon, gömlek) uygun değiştirilebilir kalıp sistemleri sunarak müşterilerinizin tek makine ile çok yönlü üretim yapmasını sağlayın.
Malzeme Seçimi
Yüksek sıcaklık ve basınca dayanıklı, korozyona uğramayan paslanmaz çelik ve özel alaşımlı malzemeler kullanarak makine ömrünü uzatın.
Finansal Kiralama (Leasing) Modelleri
Yüksek yatırım maliyeti gerektiren bu makineler için leasing seçenekleri sunarak küçük ve orta ölçekli işletmelerin size ulaşmasını kolaylaştırın.
Sürdürülebilirlik Raporlaması
Geri dönüştürülebilir malzeme kullanımı ve düşük karbon ayak izi ile üretim yapan bir marka imajı oluşturarak kurumsal müşterilerin tercih sebebi olun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Buhar Yönetimi
Buhar Kazanlarında Köpüklenme (Carryover) Önleme ve TDS Kontrolü
Buhar kazanlarında köpüklenme, genellikle besleme suyundaki yüksek TDS (toplam çözünmüş katı madde) değerleri veya aşırı kimyasal kullanımı sonucu oluşur. Bu durum, buharla birlikte su damlacıklarının taşınmasına (carryover) ve ütüleme kalitesinin düşmesine neden olur. Önleyici bakım olarak, kazan suyu iletkenliği düzenli ölçülmeli ve 'dip blöf' işlemi periyodik olarak uygulanmalıdır. İletkenlik değeri üretici spesifikasyonlarına göre (genellikle 2500-3500 µS/cm aralığında) sabit tutulmalı, köpük önleyici katkı maddeleri dozajı su analiz sonuçlarına göre optimize edilmelidir.
Ütü ve Pres Makinesi Enerji Tüketim Hesaplayıcı
Makine gücü, çalışma süresi ve kullanım yoğunluğuna göre elektrik tüketimini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Pres Plakası Boyutlandırma Hesaplayıcı
Ütü ve pres makinelerinde baskı plakası ölçülerini farklı ebatlara göre ölçeklendirir.
Hesaplanan Sonuçlar
Pres Kalıp ve Tolerans Boşluk Hesaplayıcı
Pres kalıpları, baskı yüzeyleri ve hareketli parçalar için gerekli boşluk toleranslarını planlar.
Hesaplanan Sonuçlar
Ütü Pres Makinesi Model Seçim Yardımcısı
Kapasite, kumaş tipi, kullanım alanı ve işletme ihtiyacına göre uygun makine tipini önerir.
Hesaplanan Sonuçlar
Pres Üretim Kapasite Hesaplayıcı
Makine çevrim süresi ve vardiya bilgilerine göre günlük üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Ütü Pres Güvenli Çalışma Alanı Hesaplayıcı
Makine çevresi operatör alanı ve güvenlik mesafelerini planlamak için kullanılır.
Hesaplanan Sonuçlar
Makine Etiketi ve Panel Okunabilirlik Hesaplayıcı
Makine kontrol panellerindeki yazıların operatör mesafesine göre okunabilirliğini hesaplar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Buhar Kazani Kontrolu
Makineyi çalıştırmadan önce su seviye göstergesini kontrol edin ve kireç birikimini önlemek için tahliye vanasını kısa süreli açarak tortu temizliği yapın.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Üretim Hattı Günlük Teknik Kontrol Listesi
%0Dijital Pazarlama ve Müşteri Edinme Rutini
%0Satış Sonrası Destek ve Bakım Planı
%0Fuar ve Etkinlik Hazırlık Süreci
%0Kalite Kontrol ve Sevkiyat Öncesi Denetim
%0Hammadde ve Yedek Parça Stok Yönetimi
%0B2B E-Bülten ve Müşteri Sadakat Rutini
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Rakip Analizi ve Pazar Konumlandırma
%0Üretim Hattı Verimlilik ve Bakım Takibi
%0Sorun / Çözüm Kütüphanesi
Ütü Ve Pres Makineleri Sanayii sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Dahili Buhar Jeneratörlü Preslerde Kazan Kireçlenmesi ve Isı Transfer Verimi Düşüşü
Şebeke suyunun sertlik derecesinin yüksek olması ve kazan blowdown (blöf) işlemlerinin periyodik olarak yapılmaması sonucu rezistans ve cidar yüzeylerinde kalsiyum karbonat birikmesi.
Kazan suyu iletkenliği ölçülür, rezistans yüzeyleri endoskopik kamera ile incelenir ve buhar çıkış basıncındaki yavaşlama kontrol edilir.
Su girişine iyon değiştirici yumuşatma sistemi entegre edilir, kazan periyodik olarak asitli solüsyonla CIP işlemine tabi tutulur ve blöf valfleri otomatikleştirilir.
Pnömatik Preslerde Üst Kalıp Kapanma Basıncında Dalgalanma ve Düzensiz Baskı
FRL (Filtre-Regülatör-Lubricatör) ünitesindeki su tutucu haznenin dolması, basınç regülatör diyaframının yırtılması veya pnömatik valf bobinlerinde hava kaçağı.
Manometre basınç değerleri izlenir, FRL ünitesi otomatik tahliyesi test edilir ve selenoid valf hava kaçakları sabun köpüğü ile kontrol edilir.
FRL filtresi temizlenir/değiştirilir, regülatör diyaframı yenilenir ve ana hava besleme hattı basıncı 6-8 bar aralığına sabitlenir.
Pres Üst ve Alt Kalıplarında (Bucks) Kumaş Parlaması (Glazing) ve İz Bırakma
Alüminyum veya döküm kalıp üzerine geçirilen kaplama keçe/bezlerinin (pad and cover) aşınması, teflon kaplama kalitesinin yitirilmesi veya ütüleme sıcaklığının yüksek tutulması.
Kalıp yüzeyindeki doku ve teflon tabakasının pürüzsüzlüğü kontrol edilir, termostatik kalıp sıcaklık sensörleri test edilir.
Kalıp kaplama bezleri (nomex/silikon köpük) yenilenir, aşınmış teflon kaplamalar yeniden püskürtme yöntemiyle kaplanır ve kalıp sıcaklığı düşürülür.
Vakumlu Ütü Masalarında Nem Alma ve Emiş Gücünün Zayıflaması
Vakum motoru (fan) kanatçıklarına kumaş lifleri ve tozların dolşması, susturucunun tıkanması veya vakum hortumlarında delinme oluşması.
Masa yüzeyindeki hava emiş debisi anemometre ile ölçülür, vakum motoru akımı kontrol edilir ve toplama torbası/filtresi incelenir.
Vakum fanı ve filtreleri basınçlı hava ile temizlenir, tıkalı susturucu değiştirilir ve emiş hortumlarındaki kelepçeler sıkılır.
Elektronik Isı Kontrol Kartında (Thermostat/PLC) Sıcaklık Sensörü (PT100/Termokupl) Hatası
Kalıp hareketlerinden kaynaklı kablo gerilmeleri nedeniyle sensör kablolarında kopma olması veya sensör ucunun kalıp yuvasından gevşemesi.
Multimetre ile sensör direnç değerleri (Pt100 için ohm cinsinden) ölçülür, pano ekranındaki hata kodları (error code) incelenir.
Kopuk sensör kabloları yenilenir, termokupl ucu ısı iletken macun sürülerek kalıp yuvasına sıkıca monte edilir.
Ütü Masası ve Pres Buhar Hatlarında Yoğuşma (Su Kusma / spitting)
Buhar kapanlarının (trap) tıkalı olması, kazan çıkış basıncının düşük ayarlanması veya buhar hortumlarının termal izolasyonunun yetersiz kalması.
Buhar kapanı çalışma performansı kontrol edilir, hat içi tahliye vanalarından gelen su miktarı gözlemlenir.
Termodinamik veya şamandıralı buhar kapanları temizlenir/değiştirilir, buhar hortumları yüksek sıcaklık yalıtım cam yünü ile izole edilir.
Pres Alt Kalıp Kilitleme ve Emniyet Sensörü (Safety Guard) Arızası
İki el kumanda butonlarının senkronizasyon süresinin (simultaneity) sapması veya optik emniyet bariyerinin optik lenslerinin tozlanması.
Emniyet rölesi hata lambaları ve iki el buton röle zaman ayarları kontrol edilir, optik sensör camları silinir.
İki el buton kontakları ve emniyet rölesi kalibre edilir, optik bariyer lensleri izopropil alkol ile temizlenir.
Ütü Preslerinde Kumaş Üzerinde Yağ veya Pas Lekesi Oluşumu
Kalıp mekanik mafsallarına aşırı yağlama yapılması, pnömatik silindir keçelerinden yağ sızması veya buhar kazanından paslı suyun buharla gelmesi.
Buhar çıkış mendili beyaz kumaşla test edilir, mafsal yatakları ve piston milleri yağ sızıntısı yönünden incelenir.
Pres buhar hatları deterjanlı su ile purjörden blowdown yapılır, silindir keçeleri yenilenir ve gıda/tekstil onaylı kuru yağlayıcı kullanılır.
Otomatik Ütü Robotlarında (Manika/Topper) Hava Şişirme Pistonlarının Tutukluk Yapması
Pnomatik piston iç contalarının aşınması, hava hatlarındaki yağlayıcının (lubricator) kuruması veya piston milinin eğilmesi.
Piston çalışma strok hızı ve hava kaçak sesleri dinlenir, manuel test valfleriyle piston hareketleri kontrol edilir.
Piston sökülerek iç O-ring keçeleri yenilenir, FRL ünitesi yağlama damlası ayarlanır ve mil doğrultulur.
Pres Kapanma Süresinin (Zamanlayıcı - Timer) Tutarsız Çalışması
Kontrol kartı üzerindeki röle kontaklarının karbonlaşması veya PLC besleme voltajında dalgalanma yaşanması.
Röle çıkış kontaklarının direnci multimetre ile ölçülür, panoya gelen şebeke voltajı izlenir.
Arızalı elektromekanik röleler soketli tip yenileriyle değiştirilir, panoya voltaj regülatörü entegre edilir.
Merkezi Buhar Sistemine Bağlı Preslerde Basınç Düşüşü
Ana buhar kolektör vanalarının tam açık olmaması, buhar ana hat çapının yetersiz kalması veya hat filtresinin (pislik tutucu) tıkanması.
Pres giriş manometre basıncı ile kazan çıkış basıncı karşılaştırılır, hat pislik tutucusu sökülür.
Pislik tutucu sökülerek eleği temizlenir, ana buhar vanaları tam konuma getirilir ve hat çapı hesaplamaları gözden geçirilir.
Pres Baskı Alt Kalıp Seviye (Parallelism) Ayarının Bozulması
Üst kalıp bağlantı cıvatalarının yüksek baskı titreşimi nedeniyle gevşemesi veya mekanik kolların bir tarafında aşınma oluşması.
Pres kapalı konumdayken üst ve alt kalıp arasındaki temas boşlukları (feeler gauge) ile ölçülür.
Bağlantı cıvataları tork anahtarı ile sıkılır, eksantrik mafsal pimleri ve burçları değiştirilerek paralellik sıfırlanır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
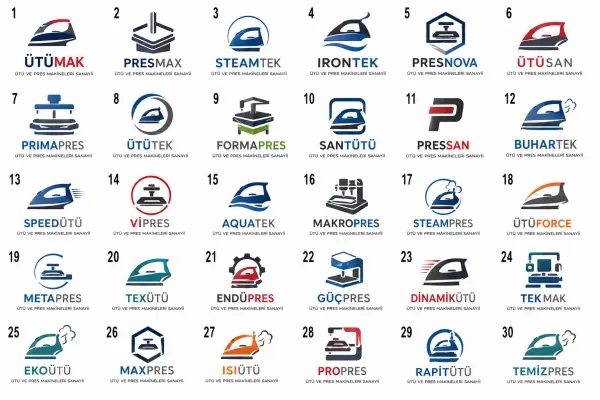
Logo Tasarım Örnekleri
Ütü Ve Pres Makineleri Sanayii Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Ütü Ve Pres Makineleri Sanayii İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Sanayi Tipi Buharlı Ütü Masası, Pnömatik Pres & B2B Makine Konfigüratörü
Ceket, pantolon ve transfer baskı presleri için buhar tüketimi (kg/saat), tabla ölçüsü ve kompresör ihtiyacını hesaplayan portal.
3D Pnömatik Pres Kapanma Mekanizması, Buhar Dağılımı & Vakumlu Tabla Simülasyonu
Teflon kaplı tablanın kumaşı parlatmadan kırışıklığı açmasını ve vakumla anında soğutmasını gösteren 3D proses animasyonu.
Basınçlı Buhar Kazanı Hidrostatik Test Raporu & CE Makine Pasaportu (DPP)
Karekod okutulduğunda emniyet ventili kalibrasyonunu, kazan sac kalınlığını ve elektrik şemalarını açan dijital pasaport.
Antrasit Kaset Üzeri Paslanmaz Çelik Harfli & Buhar Mavisi LED Fabrika Tabelası
Yüksek sıcaklığa ve dış ortam koşullarına dayanıklı fırın boyalı metal cephe ve ışıklı makine showroom tabelası.
300°C Isıya Dirençli Alüminyum Pres Künyesi (Buhar Basıncı Bar, Isıtıcı Rezistans kW)
Buhar ve yağ buharından silinmeyen, pres baskı gücünü ve teknik parametrelerini gösteren perçinli etiket.
"200°C Sıcak Pres Tablası - Çift El Kumanda Emniyeti Devre Dışı Bırakılamaz" Panosu
Acil buhar tahliye vanası kullanımı, yüksek basınç uyarıları ve pres operatörü İSG talimat levhası.
Sert Kapaklı Ciltli Konfeksiyon Son Ütüleme, Ceket Presleri & Paskara Kataloğu
Vakum motor güçleri, buhar tüketim verileri ve tabla ebatlarını detaylandıran teknik matbaa kataloğu.
Hassas Yünlü Kumaşlarda Parlama Yapmayan Buhar Dağılımı: Kusursuz Ceket Ütüleme
Buharın kumaş liflerine homojen nüfuz edişini ve seri konfeksiyonda günlük 1.000 adetlik pres hızını gösteren reels serisi.
Minyatür Ütü Presi Formunda Metal Masa Ağırlığı, Çelik Termos & VIP Kalem
Özel tasarım krom kaplı masa süsü, çift cidarlı dayanıklı matara termos ve metal tükenmez kalem seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin