 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Transmisyon Milleri Ve Çelik Çekme Boru
Başlangıç Rehberi
Bu Sektör Nedir?
Transmisyon milleri ve çelik çekme boru sektörü, ağır sanayi ve makine imalatının temel yapı taşlarını oluşturan kritik bir endüstri koludur. Yüksek mukavemetli çeliklerin hassas işlenmesiyle üretilen bu bileşenler, güç aktarım sistemlerinin ve basınçlı hatların vazgeçilmezidir. Sektör, otomotivden savunma sanayine kadar geniş bir yelpazede mühendislik çözümleri sunmaktadır. Teknolojik yeniliklerle desteklenen üretim süreçleri, endüstriyel verimliliğin artırılmasında kilit rol oynamaktadır. Kalite standartlarına uyum, bu sektördeki rekabet gücünün temel belirleyicisidir.
Kimler İçin Uygun?
Otomotiv yan sanayi üreticileri, güç aktarım sistemleri tasarlayan mühendislik firmaları ve makine imalatçıları ana hedef kitleyi oluşturur. İnşaat ve altyapı projelerinde kullanılan hidrolik sistem üreticileri, çelik çekme boru talebiyle önemli bir pazar payına sahiptir. Savunma sanayi ve havacılık sektörü, yüksek hassasiyetli transmisyon mili ihtiyaçları için stratejik müşterilerdir. Tarım makineleri üreticileri, dayanıklı mil ve boru çözümlerine sürekli ihtiyaç duyan bir diğer önemli gruptur. Ayrıca, enerji sektörü ve ağır sanayi tesislerinin bakım-onarım birimleri, yedek parça tedariki noktasında düzenli alıcı konumundadır.
İş Modeli Nasıl Çalışır?
İş modeli, hammadde olarak alınan çeliklerin hassas talaşlı imalat ve soğuk çekme yöntemleriyle katma değerli ürünlere dönüştürülmesi üzerine kuruludur. Gelir akışı, standart ölçülerdeki ürünlerin toptan satışı ve müşteriye özel teknik çizimlere dayalı fason üretim hizmetlerinden sağlanır. Değer önerisi, yüksek toleranslı üretim kabiliyeti, zamanında teslimat ve malzeme sertifikalı güvenilir tedarik zinciri yönetimidir. Stok yönetimi ve lojistik optimizasyonu, operasyonel verimliliği artıran temel faaliyetlerdir. Müşteri odaklı mühendislik desteği sunarak, teknik danışmanlık üzerinden uzun vadeli çözüm ortaklıkları geliştirilir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır tonajlı malzemelerin sevkiyatına uygun, tır giriş-çıkışına elverişli bir lojistik konumda olmalıdır. Minimum 1.000-2.000 metrekarelik kapalı alan, CNC torna, freze ve soğuk çekme hatlarının yerleşimi için gereklidir. Tesisin zemin yapısı, ağır makinelerin titreşimini sönümleyecek şekilde güçlendirilmiş betonarme olmalıdır. Vinç sistemleri ve tavan yüksekliği, uzun mil ve boru stoklarının güvenli istiflenmesine imkan tanımalıdır. Ayrıca, hammadde stok sahası ve bitmiş ürün sevkiyat alanı birbirinden ayrılmalıdır; iş güvenliği standartları gereği havalandırma ve yangın önleme sistemleri en üst düzeyde tutulmalıdır.
Personel İhtiyaçları
Kadro, talaşlı imalat süreçlerine hakim deneyimli CNC operatörleri ve programcılarından oluşmalıdır. Üretim hattının sürekliliği için hidrolik ve mekanik sistemlerden anlayan en az bir bakım mühendisi bulunmalıdır. Kalite kontrol süreçlerini yönetmek üzere, ölçüm cihazlarına (kumpas, mikrometre, sertlik ölçer) hakim bir kalite güvence uzmanı şarttır. Hammadde tedariki ve stok takibi için deneyimli bir satın alma ve lojistik sorumlusu kadroda yer almalıdır. Teknik çizimleri yorumlayabilecek ve müşteri taleplerini mühendislik diline dökebilecek bir teknik ofis sorumlusu, operasyonel başarının anahtarıdır.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
Çelik çekme boru üretiminde maliyetin büyük kısmını hammadde oluşturur; bu nedenle doğrudan çelik üreticileriyle veya büyük ölçekli distribütörlerle uzun vadeli alım anlaşmaları yaparak fiyat dalgalanmalarından korunmalısınız.
Kalite Sertifikasyonu
Otomotiv ve makine imalatı sektörlerine satış yapacaksanız ISO 9001 ve ürün bazlı kalite sertifikalarını (EN 10305 gibi) mutlaka alarak güvenilirliğinizi kanıtlayın.
Stok Yönetimi
Transmisyon millerinde kullanılan çelik kaliteleri (1040, 4140 vb.) çeşitlilik gösterir; en çok talep gören çap ve kaliteyi belirleyerek 'Just-in-Time' (Tam Zamanında) stok yönetimi ile sermaye verimliliğini artırın.
Isıl İşlem Partnerliği
Kendi ısıl işlem tesisinizi kurmak yüksek yatırım maliyeti gerektirir; başlangıç aşamasında uzmanlaşmış ısıl işlem firmalarıyla fason üretim anlaşmaları yaparak kaliteyi koruyun.
İşleme Toleransları
Transmisyon millerinde hassas toleranslar (h7, h9 gibi) kritik öneme sahiptir; ölçüm cihazlarınızın (kumpas, mikrometre, komparatör) kalibrasyonlarını düzenli olarak yaptırın.
Niş Pazar Odaklanması
Genel üretim yerine hidrolik silindir boruları veya otomotiv şanzıman milleri gibi spesifik bir alana odaklanarak rekabet avantajı sağlayın.
Lojistik Planlama
Çelik ürünleri ağır ve lojistiği maliyetli ürünlerdir; üretim tesisinizi ana sanayi bölgelerine veya limanlara yakın bir lokasyonda konumlandırarak nakliye giderlerini minimize edin.
Atık Yönetimi
Talaşlı imalat sürecinde çıkan çelik talaşlarını geri dönüşüm firmalarına satarak ek bir gelir kalemi oluşturun ve çevresel mevzuatlara uyum sağlayın.
Dijital Envanter Takibi
Üretimdeki her bir boru veya milin izlenebilirliğini sağlamak için barkod veya QR kod tabanlı bir ERP sistemi kullanarak hata payını sıfıra indirin.
Teknik Danışmanlık
Müşterilerinize sadece ürün değil, malzeme seçimi konusunda mühendislik desteği sunarak çözüm ortağı kimliğinizi güçlendirin.
İhracat Potansiyeli
Avrupa ve Orta Doğu pazarlarındaki makine üreticilerinin yüksek kaliteli çelik çekme boru ihtiyacını hedefleyerek döviz bazlı gelir modelleri geliştirin.
Bakım ve Onarım
CNC torna ve taşlama tezgahlarınızın periyodik bakımlarını aksatmayın; plansız duruşlar, teslimat sürelerinizi doğrudan etkileyerek müşteri kaybına yol açar.
İş Güvenliği
Metal işleme sektörü yüksek risk içerir; çalışanlarınızın kişisel koruyucu donanım kullanımını ve iş güvenliği eğitimlerini yasal zorunlulukların ötesinde bir kurum kültürü haline getirin.
Finansal Risk Yönetimi
Vadeli satışlarda alacak sigortası kullanarak nakit akışınızı koruyun ve büyük ölçekli projelerde mutlaka teminat mektubu talep edin.
Ar-Ge Yatırımı
Daha hafif ve mukavemeti yüksek çelik alaşımları üzerine yapılan çalışmaları takip ederek ürün gamınızı sürekli güncel tutun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Kalite Kontrol
Çelik Çekme Borularda İç Cidar Laminasyon ve İnklüzyon Tespiti
Ultrasonik test (UT) süreçlerinde, boru iç cidarındaki süreksizlikleri tespit etmek için daldırma tipi prob sistemleri kullanılmalıdır. Laminasyon hataları genellikle haddeleme yönüne paralel uzanan düzlemsel kusurlar olduğu için, probun boru eksenine göre 90 derece açıyla konumlandırılması ve su yolu (water path) mesafesinin sabit tutulması kritiktir. İnklüzyonların tespiti için ise yüksek frekanslı (5-10 MHz) problar tercih edilmeli ve referans standart olarak yapay çentik (notch) içeren kalibrasyon boruları ile cihaz hassasiyeti her vardiya başlangıcında doğrulanmalıdır.
Çelik Çekme Boru Ağırlık Hesaplayıcı
Çelik çekme boruların çap, et kalınlığı ve uzunluğuna göre yaklaşık ağırlığını hesaplar.
Hesaplanan Sonuçlar
Transmisyon Mili Kesit ve Oran Hesaplayıcı
Mil çapı ve uzunluk oranlarına göre uygun boyutlandırma karşılaştırması yapar.
Hesaplanan Sonuçlar
Çelik Boru Depolama Raf Yerleşim Hesaplayıcı
Çelik boru stok alanlarında kat ve raf aralıklarının planlanmasına yardımcı olur.
Hesaplanan Sonuçlar
Transmisyon Mili Tolerans Seçim Analizi
Kullanım alanı, hassasiyet ve üretim şartlarına göre uygun tolerans seçimine yardımcı olur.
Hesaplanan Sonuçlar
Çelik Boru Kesim Fire Hesaplayıcı
Standart boy borulardan üretim ölçülerine göre kesim firesini hesaplar.
Hesaplanan Sonuçlar
Mil ve Boru Etiket Okunabilirlik Hesaplayıcı
Ürün etiketleri, kalite kodları ve seri numaralarının okunabilirliğini analiz eder.
Hesaplanan Sonuçlar
Çelik Parça Teknik Resim Çözünürlük Hesaplayıcı
Teknik çizim, imalat resmi ve katalog görselleri için uygun DPI değerini hesaplar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Girdi Kalite Kontrolü
Tedarikçiden gelen çelik çekme boruların çap, et kalınlığı ve kimyasal analiz sertifikalarının teknik şartnameye uygunluğu doğrulanır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Hammadde Giriş ve Kalite Kontrol Rutini
%0Üretim Hattı Günlük Bakım ve Güvenlik Kontrolü
%0B2B Satış ve Müşteri İlişkileri Haftalık Takibi
%0Stok Yönetimi ve Sevkiyat Hazırlık Kontrolü
%0Dijital Pazarlama ve İçerik Planlama
%0Hassas Ölçüm ve Tolerans Doğrulama Protokolü
%0Endüstriyel Fuar ve Etkinlik Hazırlık Takvimi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetim Listesi
%0Teknik SEO ve Web Sitesi Performans Analizi
%0Tedarik Zinciri ve Lojistik Sevkiyat Planlaması
%0Sorun / Çözüm Kütüphanesi
Transmisyon Milleri Ve Çelik Çekme Boru sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Çelik kütüklerin (billet) ısıtma fırınında homojen ısıtılamaması nedeniyle haddeleme esnasında kalınlık sapması oluşması
Fırın brülörlerinin alev dağılımının dengesiz olması ve kütüklerin fırın içinde kalış sürelerinin (soaking time) yetersiz kalması.
Optik pirometre ile fırın çıkışındaki kütük yüzey sıcaklık dağılımını ölçün, hadde standlarındaki akım (Amper) değerlerini izleyin.
Brülör yanma oranlarını kalibre edin, fırın zon sıcaklıklarını yeniden programlayarak kütük merkez sıcaklığının homojenleşmesini sağlayın.
Sıcak çekme dikişsiz boru üretiminde mansel (manto) delme sırasında boru iç yüzeyinde yırtılma ve çapak oluşması
Delme zımbasının (piercing plug) sıcaklık direncini yitirmesi ve yağlama grafitinin yetersiz kalması.
Zımba uçlarının yüzey kalitesini ve iç yağlama püskürtme sisteminin basıncını inceleyin.
Sıcak iş takım çeliğinden imal edilmiş zımbalar kullanın, grafit-su karışımı iç yağlama sisteminin debisini artırın.
Transmisyon milinde (örneğin C45 kalite) soğuk çekme veya torlama sonrasında boyuna esneme ve çarpılma meydana gelmesi
Malzemenin iç gerilmelerinin (internal stresses) homojen olmaması ve talaş kaldırma sırasında dengesiz gerilim salınımı.
Komparatör saati ile milin salgı (runout) miktarını eksen boyunca ölçün.
Talaşlı imalat öncesi malzemeye gerilim giderme tavlaması (stress relief annealing) uygulayın, işleme sonrası hidrolik presle doğrultma yapın.
Parlatılmış (honing/taşlanmış) miller üzerinde yüzey pürüzlülüğü (Ra) değerinin tolerans dışı çıkması
Taşlama taşlarının körelmesi (glazing) veya taşlama sıvısının (emülsiyon) konsantrasyon oranının bozulması.
Profilometre ile mil yüzey pürüzlülüğünü (Ra, Rz) ölçün, taşlama taşını elmas tarakla (dresser) bileyin.
Taşlama taşını elmas tarakla dress edin, emülsiyon konsantrasyonunu %5-7 seviyesine getirin ve aşınan taşlama taşını yenileyin.
Islah çeliği (42CrMo4 vb.) mil malzemesinde ısıl işlem (su verme ve temperleme) sonrası sertlik dağılımının heterojen olması
Söndürme banyosundaki (water/polymer quench tank) sirkülasyonun yetersiz olması ve banyo sıcaklığının yükselmesi.
Sertlik ölçüm cihazı (Rockwell/Brinell) ile milin hem yüzey hem de çekirdek sertliklerini farklı noktalardan test edin.
Söndürme havuzu sirkülasyon pompalarını güçlendirin, polimer banyo konsantrasyonunu ve sıcaklığını kontrol altında tutun.
Çelik çekme borularda normalizasyon tavlaması sonrasında akma ve çekme mukavemeti değerlerinin standartları karşılamaması
Tavlama fırını ısıtma rampası hızının veya soğutma zonu rejiminin çelik kalitesine uygun ayarlanmamış olması.
Numune alarak üniversal çekme test cihazında akma (Reh) ve çekme (Rm) mukavemetlerini test edin.
Fırın otomasyon reçetesindeki ısıtma ve kontrollü soğutma eğrilerini (cooling curve) ilgili standartlara göre yeniden düzenleyin.
Kritik hidrolik silindir borularında girdap akımları (Eddy Current) testinde iç yüzey çatlaklarının atlanması
Eddy current probunun kalibrasyonunun yapılmamış olması veya tarama hızının (scan speed) çok yüksek tutulması.
Standart yapay çatlaklı referans test borusu ile cihaz kalibrasyonunu doğrulayın.
Test hızını düşürün, prob frekans ayarını boru et kalınlığına göre optimize edin ve şüpheli boyları ultrasonik test ile teyit edin.
Çelik çekme boru ve millerinde ultrasonik testte (UT) iç cidar laminasyon ve inklüzyon hatalarının tespiti
Çelik üretim aşamasında kütük içinde kalan gaz boşlukları (blowholes) ve metalik olmayan kalıntıların haddelemede uzaması.
Ultrasonik kusur dedektörü ile daldırma veya otomatik prob sistemi taraması yapın.
Kusurlu boyları hurdaya ayırın, çelik hammadde tedarikçisinin kütük kalitesi (clean steel) sertifikalarını denetleyin.
Hassas mil üretiminde çap toleransının (örneğin h9/h11) boy boyunca koniklik göstermesi
Tornalama veya taşlama tezgahı tezgâh panyası/gezer punta eksen kaçıklığı veya kesici ucun aşınması.
Mikrometre ile milin baş, orta ve kuyruk kısımlarından dış çap ölçüleri alarak karşılaştırın.
Tezgah gezer punta ve fener mil eksen paralelliğini komparatörle ayarlayın, aşınmış kesici uçları (insert) zamanında değiştirin.
Çelik çekme hidrolik borularda iç çap (ID) ovallik ve et kalınlığı (wall thickness) sapmaları
Soğuk çekme mandren (plug/mandrel) çapının yanlış seçilmesi veya haddeleme esnasında borunun bükülmesi.
İç çap mikrometresi ve ultrasonik et kalınlığı ölçüm cihazı ile çevresel ölçümler yapın.
Çekme kalıbı ve mandren uyumunu sıkı toleranslara göre yenileyin, çekme tezgahı hızını optimize edin.
İç ve dış yüzeyi parlatılmış transmisyon millerinin stok sahasında kısa sürede paslanması
Paketleme öncesi kullanılan geçici korozyon önleyici yağın (anti-rust oil) film tabakasının yetersiz kalması veya neme maruz kalma.
Stok sahasındaki bağıl nem oranını kontrol edin, miller üzerindeki yağ film tabakasının devamlılığını test edin.
Milleri yüksek korumalı balmumu bazlı anti-rust yağ ile yağlayın, VCI korozyon önleyici kağıt ve naylonla sararak kapalı alanda depolayın.
Asit banyosunda (pickling) temizlenen çelik borularda hidrojen gevrekleşmesi (hydrogen embrittlement) oluşması
Asitleme (tuz ruhu/sülfürik asit) süresinin aşılması ve banyo sonrasında hidrojen giderme (de-embrittlement) tavlamasının yapılmaması.
Çekme testlerinde malzemenin sünekliğini kaybederek gevrek kırılma (brittle fracture) gösterip göstermediğini inceleyin.
Asitleme sürelerini ve inhibitör oranlarını standardize edin, asitleme sonrasında boruları derhal 190-200°C'de hidrojen giderme tavına alın.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
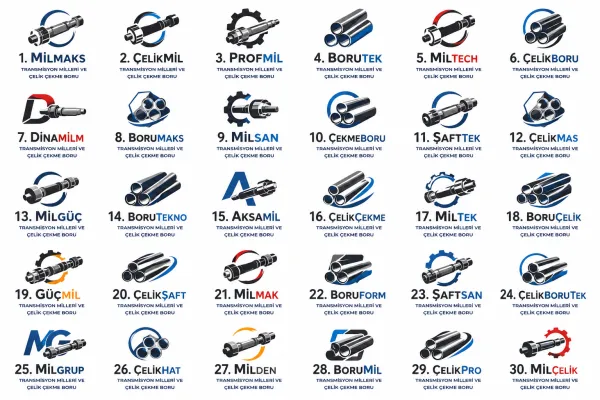
Logo Tasarım Örnekleri
Transmisyon Milleri Ve Çelik Çekme Boru Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Transmisyon Milleri Ve Çelik Çekme Boru İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Soğuk Çekme Çelik Mil, Dikişsiz Boru Ağırlık Hesabı & B2B Sipariş Portalı
Otomotiv ve hidrolik silindir üreticileri için St 52, Ç1040, 4140 ıslah çeliği mil ve dikişsiz boru metre tül/tonaj anlık borsa fiyat motoru.
3D Karbür Hadde Kalıbından Çelik Çekimi, Merkezsiz Taşlama (h7) Simülasyonu
Sıcak haddelenmiş filmaşinin kalıptan çekilerek kusursuz yüzey kalitesine ve mikron düzeyinde silindiriklik toleransına ulaşmasını gösteren 3D video.
3.1 Fabrika Test Belgesi, Akma/Çekme Mukavemeti & Çelik Pasaportu (DPP)
Çelik demeti üzerindeki metal künyedeki karekodla eriyik döküm şarj numarasını, karbon/mangan spektral analizini açan dijital pasaport.
Ağır Çelik Siluetli Antrasit Kompozit Pylon Totem & LED Aydınlatmalı Tabela
Ağır sanayi caddesinde çelik parlaklığını yansıtan paslanmaz çelik boru detaylı, gece güçlü aydınlatmalı fabrika pylon totemi.
Yağlı Çeliğe Dayanıklı Yırtılmaz Çelik Bağ Etiketi (Çap, Boy, Kalite, Döküm No)
Korozyon önleyici yağ banyosundan etkilenmeyen, çelik çemberle bağlanan demetin izlenebilirliğini sağlayan dayanıklı etiket.
"Askıdaki Çelik Demeti Altına Girmeyiniz - Çekme Hattı Sıkışma Tehlikesi" Panosu
Ağır çelik kütüklerin istiflenmesinde kayma riski, gezer vinç çelik halat güvenlik kuralları ve gürültülü alan koruma levhaları.
Sert Kapaklı Ciltli Çelik Kaliteleri, Boyutsal Toleranslar & Ağırlık Cetveli Kataloğu
DIN standartlarında h6-h11 tolerans tabloları, honlanmış boru ölçüleri ve krom kaplı mil teknik resimlerini içeren masaüstü el kitabı.
Hadde Çıkışı Eğri Mil Nasıl İp Gibi Düz Olur? Merdaneli Doğrultma ve Taşlama Gücü
Talaşlı imalatta titreşimi sıfıra indiren yüksek hassasiyetli soğuk çekme prosesini sergileyen sanayicilere güven aşılayan video serisi.
Krom Kaplı Parlak Çelik Silindir Kaideli Masa Saati, Çelik Termos & VIP Kalem
Yıllık çelik kontratı imzalayan fabrika yöneticilerine sunulan gerçek honlu boru kesiti kaideli masa objesi, termos ve özel tükenmez kalem.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin