 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Su Ürünleri İşleme Ve Şoklama Tesisleri
Başlangıç Rehberi
Bu Sektör Nedir?
Su ürünleri işleme ve şoklama tesisleri, deniz ve iç su kaynaklarından elde edilen ürünlerin tazeliğini koruyarak katma değerli gıda ürünlerine dönüştürülmesini sağlayan kritik bir endüstriyel altyapıdır. Bu tesisler, modern soğuk zincir teknolojilerini kullanarak ürünlerin besin değerini ve mikrobiyolojik güvenliğini en üst düzeyde muhafaza eder. Sektör, sürdürülebilir balıkçılık ilkeleri doğrultusunda gıda güvenliği standartlarına tam uyum sağlayarak faaliyet gösterir. İhracat potansiyeli yüksek olan bu işletmeler, küresel gıda tedarik zincirinin vazgeçilmez bir halkasıdır. Teknolojik otomasyon ve hijyenik üretim süreçleri, tesislerin operasyonel başarısının temelini oluşturur.
Kimler İçin Uygun?
Hedef kitle, öncelikle ulusal ve uluslararası perakende zincirleri, otel ve restoran grupları (HoReCa) ile toplu yemek şirketlerini kapsar. Ayrıca, ürünlerini işlenmiş ve dondurulmuş formda pazara sunmak isteyen balıkçılık kooperatifleri ve büyük ölçekli su ürünleri yetiştiricileri ana tedarikçi ortaklarıdır. İhracat odaklı çalışan tesisler için Avrupa Birliği, Uzak Doğu ve Orta Doğu pazarlarındaki ithalatçı firmalar kritik bir müşteri segmentidir. Bunun yanı sıra, özel markalı (private label) üretim talep eden gıda markaları da önemli bir pazar payına sahiptir. Son tüketiciye yönelik ise, pratik ve sağlıklı gıda arayışındaki modern hane halkı hedef kitlenin nihai noktasını oluşturur.
İş Modeli Nasıl Çalışır?
İş modeli, ham su ürünlerinin satın alınması, işlenmesi, IQF (Bireysel Hızlı Dondurma) teknolojisi ile şoklanması ve soğuk zincirle dağıtılması üzerine kuruludur. Gelir kaynakları, işlenmiş ürün satışları, fason işleme hizmetleri ve soğuk hava deposu kiralama faaliyetlerinden oluşur. Değer önerisi, ürünün avlanma anından tüketiciye ulaşana kadar geçen sürede tazeliğin korunması ve izlenebilirliğin sağlanmasıdır. Katma değerli ürünler (fileto, pane, füme veya hazır yemek) üretilerek kar marjı artırılır. Operasyonel verimlilik, enerji maliyetlerinin optimize edilmesi ve atık yönetimi ile desteklenir. Sertifikasyon süreçleri (HACCP, ISO 22000, MSC) ile pazar güvenilirliği artırılarak rekabet avantajı elde edilir.
Fiziksel Alan İhtiyaçları
Tesisler, lojistik avantaj sağlayan liman bölgelerine veya ana ulaşım akslarına yakın konumlandırılmalıdır. Toplam alan, üretim kapasitesine bağlı olarak en az 500-2000 metrekare arasında değişen, hijyenik zemin ve duvar kaplamalarına sahip kapalı alanlardan oluşmalıdır. Alan planlamasında; kabul, ayıklama, işleme, şoklama, paketleme ve soğuk hava deposu bölümleri arasında çapraz bulaşmayı önleyecek tek yönlü bir akış şeması uygulanmalıdır. Şoklama üniteleri için yüksek enerji kapasiteli altyapı ve yedek jeneratör sistemleri zorunludur. Atık su arıtma sistemleri ve kimyasal dezenfeksiyon istasyonları tesisin ayrılmaz bir parçasıdır. İdari ofisler, personel soyunma odaları ve laboratuvar alanları, üretim alanından izole edilmelidir.
Personel İhtiyaçları
Tesisin operasyonel sürekliliği için gıda mühendisi veya su ürünleri mühendisi liderliğinde bir kalite kontrol ekibi şarttır. Üretim hattında, ürünün anatomisine hakim uzman balık işleme ustaları ve fileto operatörleri görev almalıdır. Soğuk hava deposu ve şoklama ünitelerinin yönetimi için sertifikalı soğutma teknisyenleri istihdam edilmelidir. Hijyen standartlarının korunması adına temizlik ve sanitasyon personeli, HACCP protokollerine uygun eğitimli olmalıdır. Lojistik ve sevkiyat süreçlerini yönetmek için depo sorumluları ve forklift operatörleri gereklidir. Ayrıca, ihracat süreçlerini ve yasal mevzuat uyumunu takip edecek idari ve dış ticaret personeli kadroda yer almalıdır.
Başlangıç İpuçları
Soğuk Zincir Entegrasyonu
Ürünün avlanma noktasından tesise girişine kadar olan süreci, -18 dereceyi koruyan izoleli araçlarla optimize edin; zincirdeki en ufak bir kırılma ürün kalitesini ve raf ömrünü doğrudan düşürür.
Şoklama Teknolojisi Seçimi
Klasik hava üflemeli sistemler yerine, ürünün dokusunu koruyan ve buz kristallerinin büyümesini engelleyen IQF (Bireysel Hızlı Dondurma) teknolojisine yatırım yaparak katma değerli ürün segmentine odaklanın.
Su Kalitesi ve Arıtma
İşleme tesisinde kullanılan suyun mikrobiyolojik standartlara uygunluğu için gelişmiş UV ve ozonlama sistemleri kurun; bu, ihracat standartlarını yakalamak için kritik bir ön koşuldur.
Atık Yönetimi ve Yan Ürünler
Balık kafası, iç organ ve kılçık gibi atıkları balık unu veya yağı tesislerine hammadde olarak satarak ek bir gelir kalemi oluşturun ve çevresel sürdürülebilirlik sertifikalarınızı güçlendirin.
İzlenebilirlik Yazılımları
Her bir parti ürün için QR kod tabanlı izlenebilirlik sistemi kurun; bu, hem gıda güvenliği denetimlerinde elinizi güçlendirir hem de son tüketiciye güven verir.
Enerji Verimliliği ve Yalıtım
Şoklama odalarında yüksek maliyetli enerji tüketimini minimize etmek için poliüretan sandviç panellerle maksimum yalıtım sağlayın ve güneş enerjisi (GES) yatırımlarıyla operasyonel maliyetleri düşürün.
Personel Hijyen Protokolleri
HACCP standartlarına tam uyum için personel girişlerine otomatik dezenfeksiyon üniteleri yerleştirin ve düzenli gıda güvenliği eğitimlerini zorunlu tutun.
İhracat Odaklı Sertifikasyon
Avrupa Birliği (AB) onay numarası almak için tesisinizi AB standartlarına göre projelendirin; bu, ürünlerinizi dünya pazarında %30-40 daha yüksek fiyatla satmanızı sağlar.
Ambalaj Stratejisi
Vakumlu paketleme veya modifiye atmosfer paketleme (MAP) yöntemlerini kullanarak ürünün oksijenle temasını kesin ve perakende raflarında daha uzun süre taze kalmasını sağlayın.
Lojistik ve Depolama Planlaması
Stok yönetimi için FIFO (İlk Giren İlk Çıkar) prensibini otomatize eden depo yönetim sistemleri kullanın, böylece ürünlerin son kullanma tarihlerini yakından takip edin.
Pazar Çeşitlendirmesi
Sadece taze balık değil, fileto, füme veya pane harçlı hazır ürünler gibi işlenmiş ürünlere yönelerek mevsimsel dalgalanmalardan etkilenme riskinizi azaltın.
Ekipman Bakım Takvimi
Şoklama kompresörlerinin ve evaporatörlerin periyodik bakımını aksatmayın; ani bir arıza, tüm stokun çözülmesine ve ciddi finansal kayıplara yol açabilir.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Operasyonel Güvenlik
Amonyak Kompresörlerinde Sıvı Darbesi (Liquid Slug) Risk Yönetimi
Sıvı darbesini önlemek için kompresör emiş hattındaki 'suction accumulator' seviye sensörleri ve ısıtıcıları düzenli olarak test edilmelidir. 'Superheat' değerleri, kompresörün güvenli çalışma aralığında (genellikle 5-10K) tutulmalı ve evaporatör defrost döngüleri sırasında sıvı geçişini engelleyen solenoid valflerin sızdırmazlığı doğrulanmalıdır. Ani yük değişimlerinde kompresör kapasite kontrolü kademeli olarak yapılmalı ve sistemdeki yağ seviyesi, 'oil carryover' riskine karşı periyodik olarak izlenmelidir.
Su Ürünleri Etiket Boyutlandırma
Balık ve deniz ürünleri ambalaj etiketlerini farklı paket ölçülerine orantılı olarak uyarlar.
Hesaplanan Sonuçlar
Şoklama Deposu Raf Aralık Planlayıcı
Şoklama odalarındaki raf katlarının eşit aralıklarla yerleşimini hesaplar.
Hesaplanan Sonuçlar
Şoklama Ekipmanı Servis Boşluğu Hesaplayıcı
Şoklama tüneli ve işleme makineleri için gerekli bakım ve erişim boşluklarını planlar.
Hesaplanan Sonuçlar
Su Ürünleri İşleme Hattı Seçim Yardımcısı
Ürün tipi, kapasite ve dondurma yöntemine göre uygun işleme hattını önerir.
Hesaplanan Sonuçlar
Soğuk Oda Uyarı Tabelası Görüş Hesaplayıcı
Soğuk hava deposundaki güvenlik tabelalarının okunabilir harf yüksekliğini hesaplar.
Hesaplanan Sonuçlar
Vakum Ambalaj Güvenli Baskı Alanı
Vakum ambalaj etiketlerinde kesim ve yapışma paylarını dikkate alarak güvenli tasarım alanını hesaplar.
Hesaplanan Sonuçlar
Su Ürünleri İşleme Tesisi Kapasite Analizi
İşleme hattı, şoklama ünitesi ve personel kapasitesini analiz ederek darboğazları belirler.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Gelen Ürün Kontrolü
Tesise gelen su ürünlerinin tazelik kriterleri (göz parlaklığı, solungaç rengi, doku sertliği) ve soğuk zincir sıcaklık değerleri (0-4 derece) kayıt altına alınarak kabul edilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Soğuk Hava Deposu ve Şoklama Ünitesi Kontrolü
%0Haftalık Hijyen ve Sanitasyon Denetimi
%0Dijital Pazarlama ve B2B İletişim Rutini
%0Hammadde Kabul ve Kalite Kontrol Protokolü
%0Satış ve Müşteri İlişkileri Yönetimi (CRM) Haftalık Planı
%0Sevkiyat Öncesi Lojistik ve Paketleme Kontrolü
%0İş Sağlığı ve Güvenliği (İSG) Haftalık Saha Denetimi
%0B2B Satış Kanalı ve İhracat Pazarlama Rutini
%0Atık Yönetimi ve Çevresel Uyumluluk Kontrolü
%0Dijital Marka İtibar ve İçerik Yönetimi
%0Sorun / Çözüm Kütüphanesi
Su Ürünleri İşleme Ve Şoklama Tesisleri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Taze Balık Kabulünde İç Sıcaklık ve Rigor Mortis Sapmaları
Av sahasından tesise gelen balıkların taşıma esnasında buz/ürün oranının (1:1) sağlanamaması ve balıkların rigor mortis (ölüm katılığı) evresini erken tamamlayarak bozulma sürecine girmesi.
Kabul rampasında dijital saplı termometre ile balıkların iç sıcaklığını (core temperature) ölçün ve göz/solungaç durumunu kontrol edin.
Hammadde kabulde balık iç sıcaklığının 0°C ile +2°C arasında olmasını şart koşun, yetersiz buzlanan kasaları anında reddedin ve izotermal kasalara geçiş yapın.
İqf (Individual Quick Freezing) Tünelinde Balıkların Birbirine Yapışması (Clumping)
IQF tünel girişine giren fileto veya karideslerin yüzey nem oranının yüksek olması ya da bant hızının yavaş kalarak ilk şoklama (crust freezing) bölgesinde donma süresinin uzaması.
IQF serpantin evaporatör sıcaklıklarını, hava üfleme hızını ve ürünün tünele giriş öncesi kurutma (dewatering) aşamasını kontrol edin.
IQF girişine hava bıçaklı (air knife) kurutma ünitesi ekleyin, tünel serpantin defrost döngülerini optimize edin ve ürünlerin bant üzerine homojen serilmesini sağlayın.
Blok Şoklama (Contact Freezer) Odalarında Donma Süresinin Uzaması
Kontak şoklama (plate freezer) plakalarının içinden geçen akışkan (amonyak/freon) basıncının düşmesi veya plakalar ile balık blokları arasında hava boşlukları kalması.
Plaka şoklama hidrolik basıncını ve plakalar arası tam temas durumunu termal kamera ile inceleyin.
Plakalı dondurucu hidrolik baskı basıncını artırın, blok kalıplarının içine tam oturan ürün boyutları kullanarak ısı transfer katsayısını artırın.
Şoklanmış Ürünlerde Dondurucu Yanığı (Freezer Burn)
Soğuk hava depolarında veya şok odalarında muhafaza edilen ürünlerin ambalaj sızdırmazlığının zayıf olması ve havayla temas ederek sublimasyon (buzun buharlaşması) yapması.
Muhafaza odasındaki bağıl nem oranını (%85-90 hedef) ve ambalaj poşetlerinin vakum/yapıştırma kalitesini inceleyin.
Muhafaza odası nem oranını artırıcı sistemler kurun, vakumlu ambalajlarda yüksek bariyerli PE/PA film katmanları kullanın.
Şok Odası (Blast Freezer) Evaporatörlerinde Aşırı Buzlanma
Şok odası kapılarının uzun süre açık kalması veya hammadde üzerindeki serbest su miktarının fazla olması nedeniyle havadaki nemin serpantin üzerinde donması.
Şok odası kapı perdeliklerini (PVC şerit), defrost sıklığını ve evaporatör fan kanatçıklarını kontrol edin.
Hızlı kapanan otomatik kapı sistemleri ve hava perdeleri kurun, sıcak gaz (hot gas) defrost otomasyon periyotlarını sıklaştırın.
Fileto Çıkarma Hattında Kılçık (Pin Bone) Kalması
Otomatik kılçık alma makinelerinin (pin bone remover) balık boyutu varyasyonlarına göre ayarlanamaması veya manuel operasyonda personel yorgunluğu.
Fileto örneklerini ışıklı masa (light table) üzerinde inceleyerek kalan kılçık yoğunluğunu tespit edin.
Hammaddeyi boylarına göre (grading) sınıflandırarak makineleri ilgili boyuta kalibre edin, manuel kontrollerde özel epilatör maşalar kullanın.
Somon ve Alabalık İşlemede Eti Parçalanması (Soft Flesh)
Hammadde hasat öncesi stres durumu, ölüm sonrası dinlendirme sürelerinin uyulmaması veya fileto bıçaklarının keskinliğini yitirerek eti ezmesi.
Fileto bıçaklarının keskinlik kontrolünü yapın ve hasat-işleme arasındaki dinlendirme (pre-rigor) sürelerini loglayın.
Bıçakları her vardiya başında elmas bileyicilerle bileyin, somonları fileto öncesi buzlu sularda (slurry ice) dinlendirerek doku sertliğini koruyun.
Deri Soyma (Skinning) Makinesinde Et Kaybı ve Yırtılma
Deri soyma makinesi bıçak mesafesinin yanlış ayarlanması veya balık derisinin kuruyarak silindire yapışması.
Soyulan deriler üzerindeki et kalıntılarını (beyaz et oranı) ve bıçak/silindir aralığını kontrol edin.
Bıçak silindir mesafesini hassas şekilde kalibre edin, deri soyma esnasında bıçak üzerine sürekli soğuk su spreyi püskürtün.
Su Ürünleri Kesim Masalarında Çapraz Bulaşma (Cross-Contamination)
Bütün balıkların işlendiği kirli alan ile fileto çıkarılan temiz alan ekipmanlarının (bıçak, doğrama tahtası, eldiven) ortak kullanılması.
HACCP akış şemasına göre temiz ve kirli alan geçiş noktalarındaki hijyen bariyerlerini denetleyin.
Temiz ve kirli alanları renk kodlu ekipmanlarla (kırmızı/mavi bıçak ve tahta) kesin olarak ayırın, personel geçişlerinde el dezenfeksiyonunu zorunlu kılın.
Vakum Paketleme Esnasında Kan ve Sızıntı Suyu (Drip Loss) Kalıntısı
Vakum poşeti ağız kısmına ürün suyu veya kan bulaşması nedeniyle ısıl yapıştırma (seal) bölgesinin kirlenmesi ve sızdırmazlığın bozulması.
Vakumlu ambalajların yapıştırma çizgilerini su testi veya boya testiyle kontrol edin.
Vakumlama öncesi fileto yüzeyindeki fazla suyu emici pedler (absorbent pads) kullanın, vakum makinesi çene temizlik periyotlarını sıklaştırın.
Glaze (Sır) Oranı Kontrolsüzlüğü ve Ağırlık Sapması
Glaze havuzu (su kaplama) sıcaklığının çok düşük olması veya daldırma süresinin uzun tutulması nedeniyle ürünün aşırı su (buz) tutması (%glaze oranının yasal sınırları aşması).
Glaze sonrası ürünlerin daralı tartım (net ağırlık) analizlerini düzenli olarak yapın.
Glaze havuzu su sıcaklığını +1°C ile +3°C arasında sabitleyin, daldırma süresini otomatik konveyör hızına göre hassas şekilde ayarlayın.
Fosfatlama ve Katkı Maddesi Dozajlama Oranı Hataları
Deniz ürünlerinde su tutma kapasitesini artırmak için kullanılan katkı (tripolifosfat vb.) banyolarının manuel hazırlanması ve standart dışı kalması.
Katkı banyosu çözelti konsantrasyonunu iletkenlik veya kimyasal titrasyon metotlarıyla test edin.
Otomatik kimyasal dozaj pompaları kullanın, banyo sürelerini ürün gramajına göre standardize edin ve gıda kodeksi limitlerine uyun.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
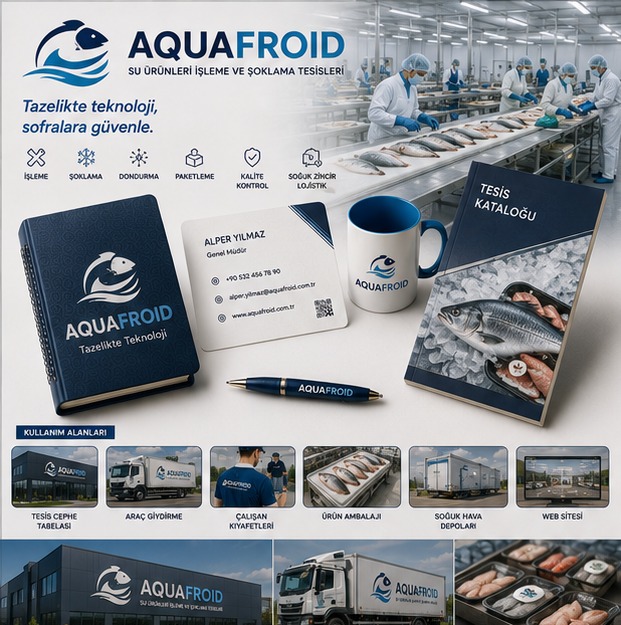
Logo Tasarım Örnekleri

Su Ürünleri İşleme Ve Şoklama Tesisleri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin