 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Streç Film Ve Shrink Rulo Üretimi
Başlangıç Rehberi
Bu Sektör Nedir?
Streç film ve shrink rulo üretimi, endüstriyel paketleme ve lojistik süreçlerinin vazgeçilmez bir parçası olan polimer bazlı koruyucu ambalaj çözümleri sunmaktadır. Sektör, ürünlerin sevkiyat sırasında güvenliğini sağlayan yüksek mukavemetli ve esnek film teknolojilerine odaklanmaktadır. Modern üretim hatları, verimliliği artırırken atık yönetimini optimize eden sürdürülebilir üretim pratiklerini benimsemektedir. Bu sektör, küresel tedarik zincirinin sürekliliğini destekleyen stratejik bir üretim koludur. Yüksek kaliteli hammadde kullanımı ve hassas ekstrüzyon süreçleri, rekabetçi pazarda temel başarı kriterlerini oluşturmaktadır.
Kimler İçin Uygun?
Hedef kitle, başta gıda ve içecek sektörü olmak üzere, lojistik ve depolama firmaları, e-ticaret lojistik merkezleri, beyaz eşya üreticileri ve mobilya imalatçılarını kapsamaktadır. Ayrıca, tarım sektöründe balya paketleme için kullanılan özel shrink ürünleri ile tarım işletmeleri de önemli bir pazar segmentidir. Toptan ambalaj malzemesi tedarikçileri ve endüstriyel sarf malzemesi bayileri, ürünlerin nihai kullanıcıya ulaşmasında kritik birer dağıtım kanalıdır. Büyük ölçekli perakende zincirlerinin kendi lojistik operasyonları da doğrudan hedef kitle içerisinde yer almaktadır. İhracat odaklı çalışan üretim tesisleri, uluslararası pazarlardaki endüstriyel paketleme ihtiyaçlarını karşılayarak pazar payını genişletmektedir.
İş Modeli Nasıl Çalışır?
İş modeli, polietilen granüllerin ekstrüzyon yöntemiyle filme dönüştürülerek, endüstriyel ve manuel kullanım için rulo haline getirilmesi üzerine kuruludur. Gelir akışları, standart ölçülerdeki seri üretimin yanı sıra, müşteri talebine özel mikron kalınlığı ve rulo uzunluğu seçenekleriyle özelleştirilmiş siparişlerden elde edilmektedir. Değer önerisi, ürünlerin sevkiyat sırasında hasar görmesini engelleyen yüksek yırtılma direnci, şeffaflık ve maliyet etkinliği üzerine inşa edilmiştir. B2B odaklı satış stratejisi ile uzun vadeli tedarik sözleşmeleri, düzenli nakit akışı sağlamaktadır. Geri dönüştürülebilir hammadde kullanımı ve atık geri kazanım süreçleri, operasyonel maliyetleri düşürürken çevresel sürdürülebilirlik hedeflerine katkı sunmaktadır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır sanayi imarına uygun, yüksek tavanlı ve geniş açıklıklı bir yapı gerektirmektedir. Ekstrüzyon hatlarının yerleşimi için minimum 1.000-2.000 metrekarelik kapalı alan, verimli bir iş akışı için elzemdir. Hammadde depolama alanı, üretim hattı, bitmiş ürün stok sahası ve sevkiyat alanı birbirinden bağımsız ancak entegre bir şekilde tasarlanmalıdır. Tesisin lojistik merkezlere veya ana ulaşım akslarına yakınlığı, nakliye maliyetlerini minimize etmek açısından stratejik bir avantaj sağlar. Elektrik altyapısı, yüksek enerji tüketen makinelerin kesintisiz çalışabilmesi için endüstriyel kapasitede olmalıdır. Ayrıca, havalandırma ve ısı kontrol sistemleri, polimer işleme süreçlerinin kalitesini korumak adına kritik öneme sahiptir.
Personel İhtiyaçları
Üretim hattında, ekstrüzyon makinelerini yönetebilecek deneyimli operatörler ve teknik bakım personeli temel kadroyu oluşturur. Kalite kontrol uzmanları, üretilen filmlerin mikron kalınlığı ve mukavemet testlerini yaparak standartlara uygunluğu denetler. Hammadde yönetimi ve stok takibi için depo sorumluları, sevkiyat süreçleri için ise lojistik personeli gereklidir. Satış ve pazarlama ekibi, B2B müşteri ilişkilerini yöneterek sipariş akışını sağlar. Üretim müdürü, tüm operasyonel süreçlerin verimliliğini ve iş güvenliği standartlarını denetlemekle yükümlüdür. Teknik ekip, olası arızalara hızlı müdahale edebilecek yetkinlikte olmalı ve düzenli makine bakımlarını gerçekleştirmelidir.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
LLDPE (Lineer Alçak Yoğunluklu Polietilen) granül fiyatları petrol endeksine bağlıdır; bu nedenle uzun vadeli tedarik sözleşmeleri yaparak maliyet dalgalanmalarını minimize edin.
Ekstrüzyon Hattı Verimliliği
Film kalınlığı kontrolü (mikron hassasiyeti) için otomatik kalınlık ölçüm sistemlerine yatırım yapın, bu sayede hammadde israfını %5-10 oranında azaltabilirsiniz.
Katkı Maddesi Optimizasyonu
Streç filmin yapışkanlık (tack) ve esneklik (elongation) özelliklerini artırmak için masterbatch kullanım oranlarını laboratuvar testleri ile optimize edin.
Enerji Yönetimi
Ekstrüzyon makineleri yüksek enerji tüketir; üretim tesisinizi yenilenebilir enerji kaynakları veya enerji geri kazanım sistemleri ile destekleyerek birim maliyeti düşürün.
Kalite Kontrol Protokolleri
Her üretim partisinden numune alarak kopma mukavemeti, delinme direnci ve esneme testlerini düzenli yapın; bu, müşteri sadakati için kritiktir.
Shrink Rulo Çapı ve Ağırlık Standartları
Endüstriyel kullanım için standart rulo ağırlıklarını (örneğin 16kg, 17kg) belirleyin ve bobin sarım makinelerinde tansiyon ayarlarını hatasız yapın.
Atık Yönetimi ve Geri Dönüşüm
Üretim firesi olan kenar kırpıntılarını granül haline getiren geri dönüşüm üniteleri kurarak hammadde maliyetlerinizi %15'e kadar geri kazanın.
Niş Pazar Odaklanması
Genel streç film yerine gıda sınıfı (food-grade) veya UV katkılı tarımsal streç film gibi yüksek katma değerli ürünlere yönelerek rekabetten ayrışın.
Lojistik ve Depolama
Streç filmler ısıya duyarlıdır; depolama alanlarınızda sıcaklık kontrolü sağlayarak ürünlerin birbirine yapışmasını veya formunu kaybetmesini engelleyin.
Satış Kanalları
B2B odaklı bir sektör olduğu için lojistik firmaları, gıda üreticileri ve e-ticaret lojistik merkezleri ile doğrudan tedarik anlaşmaları yapın.
Markalama ve Etiketleme
Rulo içindeki karton masuraların üzerine firmanızın logosunu ve teknik özelliklerini basarak marka bilinirliğinizi artırın.
Sertifikasyon Süreçleri
İhracat yapmayı planlıyorsanız ISO 9001, ISO 14001 ve gıda temasına uygunluk belgelerini (FDA/EU standartları) mutlaka alın.
Bakım Planlaması
Ekstrüzyon vidalarının ve kalıpların (die) düzenli temizliği, film yüzeyindeki çizgi ve hataları önleyerek fire oranını düşürür.
Dijital Takip Sistemi
Üretim hattındaki her bobini barkodlayarak hangi vardiyada, hangi hammadde ile üretildiğini takip edin; bu, olası müşteri şikayetlerinde izlenebilirlik sağlar.
Personel Eğitimi
Makine operatörlerinizi polimer işleme ve hata tespiti konusunda düzenli eğitime tabi tutarak üretim sürekliliğini koruyun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Ekstrüzyon Yönetimi
Chill Roll Yüzey Kalitesi ve Oksidasyon Kontrolü
Chill roll yüzeyindeki oksidasyon ve kireçlenme, film parlaklığını (gloss) doğrudan düşürür ve yüzeyde mikro çiziklere yol açar. Haftalık bakım rutininde, yüzey sıcaklığı 40°C'nin altına düştüğünde, aşındırıcı olmayan özel temizleme solüsyonları ve yumuşak mikrofiber bezler kullanılmalıdır. Oksidasyonu önlemek için soğutma suyu devresindeki pH değeri 7.0-8.5 aralığında tutulmalı ve korozyon inhibitörleri düzenli olarak kontrol edilmelidir. Yüzeyde biriken polimer artıkları, üretim duruşlarında pirinç spatula ile nazikçe kazınmalı, metalik yüzeyin çizilmemesine azami dikkat gösterilmelidir.
Film Rulo Boyutlandırma
Streç film ve shrink rulo ölçülerini yeni ürün ebatlarına göre orantılı olarak hesaplar.
Hesaplanan Sonuçlar
Rulo Depolama Raf Yerleşim Hesaplayıcı
Film rulolarının depo raflarında eşit aralıklarla yerleşimini planlar.
Hesaplanan Sonuçlar
Shrink Ambalaj Boşluk Hesaplayıcı
Shrink ambalaj uygulamalarında ürün ile film arasındaki montaj boşluklarını planlar.
Hesaplanan Sonuçlar
Film Tipi Seçim Yardımcısı
Ürün ağırlığı, taşıma şekli ve koruma ihtiyacına göre uygun streç veya shrink film önerir.
Hesaplanan Sonuçlar
Depo Etiket Görüş Mesafesi Hesaplayıcı
Rulo stok alanlarında kullanılacak etiket ve yönlendirme yazılarının okunabilir boyutunu hesaplar.
Hesaplanan Sonuçlar
Film Baskı Güvenli Alan Hesaplayıcı
Baskılı streç ve shrink filmlerde logo ve tasarımın güvenli yerleşim alanını hesaplar.
Hesaplanan Sonuçlar
Film Üretim Kapasite Analizi
Ekstrüzyon, sarım ve paketleme kaynaklarına göre üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Polimer Karışım Kontrolü
Üretim reçetesine uygun olarak LLDPE ve katkı maddelerinin nem oranları ölçülür ve hammadde besleme hunilerine aktarılır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Üretim Hattı Kalite Kontrol Listesi
%0B2B Dijital Pazarlama ve Müşteri Edinme Rutini
%0Haftalık Stok ve Lojistik Yönetimi
%0Satış Sonrası Teknik Destek ve Müşteri Memnuniyeti
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Hammadde Tedarik ve Kalite Onay Süreci
%0Dijital Reklam ve Lead Yönetimi Haftalık Rutini
%0Ekstrüzyon Hattı Bakım ve Verimlilik Kontrolü
%0Sektörel Fuar ve Etkinlik Hazırlık Takvimi
%0Sevkiyat Öncesi Paketleme ve Yükleme Denetimi
%0Sorun / Çözüm Kütüphanesi
Streç Film Ve Shrink Rulo Üretimi sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Film Yüzeyinde Jeller (Gel) ve Çapak Oluşumu
Hammadde içindeki yabancı maddeler veya ekstrüder vidası/kovanındaki karbonlaşmış polimer kalıntılarının filtreyi geçerek film içine hapsolması.
Eriyen plastiğin akış yolundaki ekran değiştirici (screen changer) filtrelerinin basınç değerlerini ve eriyik pompasını kontrol edin.
Ekstrüder vidası ve kovan temizliğini periyodik olarak yapın, ekran değiştiricide daha hassas mikron seviyeli filtreler kullanın.
Film Kalınlık Dalgalanmaları (Gauge Variation)
T-die (düz kafa) ağzındaki termal genleşme farklılıkları veya soğutma silindiri (chill roll) yüzeyindeki sıcaklık dengesizliği.
Film kalınlığını hat boyunca mikrometre ile ölçün, T-die civatalarının sıkılığını ve chill roll sıcaklık sensörlerini denetleyin.
Otomatik profil kontrol sistemi (APC) kullanarak die civatalarını gerçek zamanlı ayarlayın, chill roll soğutma suyunu sabit sıcaklıkta tutun.
Streç Filmde Yırtılma ve Kopma (Film Web Break)
Eriyik sıcaklığının yetersiz olması veya film kenarlarının (edge trim) zayıf olması nedeniyle gerilme altında patlaması.
Film kenar düzgünlüğünü ve sarım ünitesindeki gerginlik (tension) kontrol sistemini test edin.
Kenar kesme bıçaklarını (trim knives) keskinleştirin, eriyik sıcaklığını optimize edin ve sarım tansiyonunu malzeme mukavemetine göre düşürün.
Film Yüzeyinde Çizik ve İz Oluşumu
T-die dudaklarının (lips) kirlenmesi veya üzerine yapışan polimer artıklarının film yüzeyini çizmesi.
T-die dudaklarını büyüteçle kontrol edin, yüzeydeki yanık izlerini veya kalıntıları tespit edin.
Die ağzını özel pirinç kazıyıcılarla temizleyin, die çıkışındaki hava perdesi (air knife) ayarını netleştirin.
Shrink Filmde Geri Dönüşümsüz Büzülme (Pre-shrinkage)
Üretim hattında film soğutulurken hava kanallarından gelen sıcak havanın filmin bir kısmını önceden büzmesi.
Üretim hattı soğutma ünitesindeki hava akış yönünü ve film sıcaklık profillerini kontrol edin.
Soğutma sistemindeki hava üfleme hızını ve açısını optimize edin, film hattını üretim boyunca sabit sıcaklıkta tutun.
Rulo Sarımında Teleskopik Kayma (Rulo Bozulması)
Sarım mili (shaft) üzerindeki baskı (lay-on roller) kuvvetinin yetersiz olması veya merkezleme hatası.
Rulo kenarlarının dikliğini ve lay-on silindiri ile rulo arasındaki temas basıncını inceleyin.
Lay-on silindirinin basıncını rulo çapı büyüdükçe otomatik ayarlayan program kullanın, rulo kenar takip sensörlerini kalibre edin.
Dilme (Slitting) Sonrası Rulo Kenarlarında Yapışma
Dilme bıçaklarının çok ısınması sonucu kesilen kenarın eritilerek birbirine kaynaması.
Dilme bıçaklarının kesim esnasındaki sıcaklığını ve bıçak aralık ayarlarını kontrol edin.
Hava soğutmalı bıçak sistemleri kullanın veya kesim hızını düşürerek sürtünme ısısını azaltın.
Ruloda Balanssızlık ve Sarsıntılı Dönüş
Rulo göbeğinin (core) kağıt/plastik yapısının standart dışı oval olması veya merkezleme hatası.
Rulo göbeğinin iç çap toleransını (tolerance) ve sarım miline oturuşunu kontrol edin.
Yüksek kaliteli, sertleştirilmiş karton/plastik masuralar kullanın ve sarım milini genişleyen (expanding) tip şaftlarla değiştirin.
Sarım Tansiyonu Dengesizliği (Bant Genişliği Değişimi)
Dancer (dengeleyici) kolun hassasiyetinin az olması sonucu sarım esnasında tansiyonun sürekli dalgalanması.
Dancer silindiri üzerindeki gerginlik (tension) sensör verilerini izleyin.
Dancer koluna hassas yay veya pnömatik dengeleyici ekleyin, PLC üzerindeki tansiyon kontrol PID parametrelerini revize edin.
Rulo Üzerinde Çizgisel İzler
Sarım silindirleri üzerindeki yabancı maddelerin film yüzeyine baskı yaparak iz bırakması.
Sarım silindirleri (idler rollers) yüzeyini inceleyin.
Sarım silindirlerini düzenli olarak alkol bazlı temizleyicilerle temizleyin, aşınmış yüzeyleri değiştirin.
Yapışkanlık (Tackiness) Düzeyinde Sapma
PIB (Polyisobutylene) katkı maddesinin oranın yanlış dozajlanması veya karışımın homojen olmaması.
Film yüzeyindeki yapışma (tack) testlerini yapın ve dozaj pompasının debisini kontrol edin.
PIB dozajlama ünitesine debimetre ve kapalı döngü kontrol sistemi kurun, hammaddeleri karıştırırken yüksek torklu mikserler kullanın.
Masterbatch Boya Renk Tonu Farklılıkları
Renklendirici masterbatchin hammadde ile yeterince karışmaması veya depoda nem alarak topaklanması.
Bitmiş ürünün ışık kabininde renk (Delta E) ölçümlerini yapın.
Doğru viskoziteli masterbatch kullanın, gravimetrik dozajlama üniteleri ile hammaddeyi ekstrüder öncesi statik mikserden geçirin.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
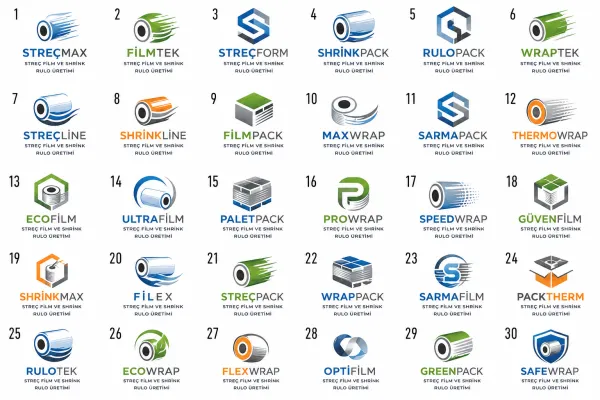
Logo Tasarım Örnekleri
Streç Film Ve Shrink Rulo Üretimi Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Streç Film Ve Shrink Rulo Üretimi İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Power Streç, Makine/El Tipi Rulo, Shrink Film & Tonajlı B2B Sipariş Portalı
Lojistik depoları ve fabrikaların palet sarım adedine göre mikron tasarrufu hesaplayan ve tonaj bazlı online teklif veren sistem.
3D LLDPE Polimer Eriyik Katmanlaşması, Soğutma Merdanesi & Gerdirme
Nano katmanlı streç filmin delinme direncini, çift taraflı yapışkanlık dengesini ve %300 ön gerdirme esnekliğini anlatan 3D video.
FDA/AB 10/2011 Gıda Uyumluluğu, %100 Geri Dönüşümlü LLDPE DPP
Filmin gıda paketlemeye uygunluk migrasyon testlerini, düşük mikronla plastik kullanımını %40 azaltma verilerini sunan QR pasaport.
Şeffaf Film Rulosu Motifli Paslanmaz Çelik & Mavi LED Fabrika Totemi
Organize sanayi bölgesindeki tesisin girişine kurulan, rulo silueti taşıyan estetik ve kurumsal ışıklı dış cephe tabelası.
Kartor Masura İçi Baskılı Logo & Yırtılmaz Koli Ağırlık/Metraj Etiketi
Her rulonun karton borusunun içine yerleştirilen marka logosu ve koli üzerinde net/brüt kg belirten endüstriyel etiket.
"Döner Silindir Sıkışma Tehlikesi", Statik Yük Deşarjı İSG Levhaları
Dakikada 600 metre hızla dönen sarım merdanelerinde el sıkışma riski ve yüksek statik elektrik çarpmasına karşı koruyucu levhalar.
Sert Kapaklı Ciltli Nano Streç, Makine Tipi ve Shrink Rulo Rehberi
17 mikron nano filmin standart 23 mikrona kıyasla sağladığı yıllık tonaj kazanç tablolarını gösteren teknik B2B katalog.
Sivri Demir Köşesinde Delinmeyen Nano Streç Film Dayanım Videosu
Ağır sanayi paletlerinde keskin kenarların filmi yırtamadığını ve yükün dağılmadığını gösteren çarpıcı test videoları.
Deri Kılıflı Güvenli Paket Açıcı, Ağır Hizmet Çelik Termos & Lazer Kalem
Lojistik yöneticilerine hediye edilen parmak kesmeyen emniyetli film açma aparatı, şantiye termosu ve VIP imza kalemi.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin