 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Sandalye Ve Oturma Grupları İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Sandalye ve oturma grupları imalatı, estetik tasarım ile ergonomik mühendisliği birleştiren, yaşam alanlarının konfor standartlarını belirleyen stratejik bir sektördür. Geleneksel zanaatkarlık ile modern üretim teknolojilerinin entegrasyonu, sektörün katma değerini sürekli kılmaktadır. Hem bireysel kullanıcıların yaşam kalitesini artırmayı hem de ticari mekanların kurumsal kimliğini desteklemeyi hedefler. Sektör, mobilya ekosisteminin en dinamik ve sürekli yenilenen alt kollarından biri olarak öne çıkmaktadır. Tasarım odaklı yaklaşım, günümüzde rekabet avantajı sağlamanın temel anahtarı haline gelmiştir.
Kimler İçin Uygun?
Hedef kitlemiz, ev dekorasyonuna önem veren bireysel tüketicilerden, otel, restoran ve kafe gibi işletmelere kadar geniş bir yelpazeyi kapsar. Mimarlık ve iç mimarlık ofisleri, projeli işlerde çözüm ortağı olarak en kritik müşteri grubunu oluşturur. Ofis mobilyası ihtiyacı duyan kurumsal şirketler, ergonomik çalışma koltukları için ana hedef kitlemizdir. Kamu kurumları ve eğitim kuruluşları, toplu alım ihaleleri ile pazarın önemli bir kısmını temsil eder. Ayrıca, mobilya mağazaları ve perakende zincirleri, ürünlerimizin nihai tüketiciye ulaşmasında stratejik dağıtım kanallarıdır. E-ticaret platformları üzerinden doğrudan son kullanıcıya ulaşmak da modern pazarlama stratejimizin bir parçasıdır.
İş Modeli Nasıl Çalışır?
İş modelimiz, yüksek kaliteli hammadde tedariki, özgün tasarım geliştirme ve verimli üretim süreçleri üzerine kuruludur. Gelir akışımız, doğrudan satış, toptan dağıtım ve özel tasarım proje bazlı üretimlerden oluşmaktadır. Değer önerimiz; ergonomi, dayanıklılık ve estetiği uygun maliyetle birleştirerek kullanıcıya uzun ömürlü konfor sunmaktır. Üretim süreçlerinde yalın üretim teknikleri uygulanarak fire oranları minimize edilir. Satış sonrası destek ve garanti hizmetleri, marka sadakatini artırmak için temel bir unsurdur. B2B iş birlikleri ile otel ve restoran projelerinde anahtar teslim çözümler sunarak pazar payımızı genişletiyoruz. Dijital pazarlama ve sosyal medya kanalları, marka bilinirliğini artırmak için aktif olarak kullanılmaktadır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, hammadde girişi, imalat hattı, döşeme atölyesi ve sevkiyat alanı olarak fonksiyonel bölümlere ayrılmalıdır. Toplam alan, üretim kapasitesine bağlı olarak en az 500-1000 metrekare arasında bir kapalı alana sahip olmalıdır. Lojistik avantaj sağlamak adına, ana ulaşım akslarına yakın ve ağır vasıta girişine uygun sanayi bölgeleri tercih edilmelidir. Tesis içerisinde toz emme sistemleri, boyahane ve döşeme bölümleri için gerekli havalandırma altyapısı eksiksiz kurulmalıdır. Showroom alanı, üretilen modellerin sergilenmesi ve müşteri deneyimi için tesisin ön kısmında veya merkezi bir lokasyonda konumlandırılmalıdır. Depolama alanı, stok yönetimi ve sevkiyat verimliliği için yüksek tavanlı ve raf sistemlerine uygun olmalıdır.
Personel İhtiyaçları
İmalat sürecinin sağlıklı işlemesi için deneyimli bir marangoz ustası ve döşeme ustası temel kadroyu oluşturur. Tasarım ve ürün geliştirme süreçlerini yönetmek üzere en az bir endüstriyel tasarımcı veya mobilya tasarım uzmanı istihdam edilmelidir. Üretim hattında görev alacak vasıflı işçiler, CNC operatörleri ve montaj personeli operasyonel verimliliği sağlar. Satış ve pazarlama ekibi, müşteri ilişkilerini yönetmek ve yeni projeler geliştirmekle sorumludur. Kalite kontrol sorumlusu, ürünlerin standartlara uygunluğunu denetleyerek hata payını sıfıra indirmelidir. İdari işler ve muhasebe süreçleri için bir ofis yöneticisi, operasyonel düzeni sağlar. Tüm personel, iş sağlığı ve güvenliği konusunda düzenli eğitimlere tabi tutulmalıdır.
Başlangıç İpuçları
Ergonomi Odaklı Tasarım
Ürünlerinizde sadece estetiğe değil, uzun süreli oturumda omurga sağlığını destekleyen ergonomik standartlara odaklanarak marka sadakati oluşturun.
Malzeme Tedarik Zinciri
Sünger, kumaş ve iskelet malzemelerinde yerel üreticilerle uzun vadeli sözleşmeler yaparak maliyet dalgalanmalarından korunun.
Prototip Test Süreçleri
Seri üretime geçmeden önce ürünlerinizi dayanıklılık testlerine (ağırlık, sürtünme, esneme) tabi tutarak iade oranlarını minimize edin.
Niş Pazar Belirleme
Genel mobilya yerine ofis, kafe veya ev tipi gibi spesifik bir segmente odaklanarak uzmanlaşın ve rekabet avantajı sağlayın.
Dijital Katalog ve 3D Görselleştirme
Müşterilerin ürünlerinizi farklı renk ve doku seçenekleriyle görebileceği interaktif bir dijital katalog oluşturun.
Sürdürülebilirlik Vurgusu
Geri dönüştürülebilir kumaşlar veya sertifikalı ahşap kullanımı gibi çevreci yaklaşımlar, modern tüketiciler için güçlü bir tercih sebebidir.
Modüler Tasarım Avantajı
Parçaları kolayca değiştirilebilir veya demonte edilebilir modeller tasarlayarak lojistik maliyetlerinizi düşürün.
B2B İş Birlikleri
İç mimarlar, mimarlık ofisleri ve otel zincirleri ile partnerlik kurarak proje bazlı toplu satış kanalları oluşturun.
Üretim Hattı Verimliliği
Yalın üretim tekniklerini uygulayarak atık sünger ve kumaş firelerini minimize edin, bu atıkları dolgu malzemesi olarak değerlendirin.
Satış Sonrası Destek
Garanti süreçlerini şeffaf yönetin ve yedek parça tedarikini hızlı yaparak müşteri memnuniyetini satışın ötesine taşıyın.
Showroom Stratejisi
Ürünlerinizi sadece katalogda değil, dokunulabilir bir deneyim alanında sergileyerek kalite algısını güçlendirin.
Dijital Pazarlama ve Sosyal Kanıt
Üretim aşamalarını gösteren videolarla şeffaflık oluşturun ve mutlu müşteri referanslarını sosyal medyada paylaşın.
Kalite Kontrol Protokolü
Her ürünün paketlenmeden önce dikiş, denge ve mekanizma kontrollerinden geçtiği bir kalite güvence sistemi kurun.
Trend Takibi
Uluslararası mobilya fuarlarını takip ederek renk paleti ve form trendlerini koleksiyonlarınıza hızla entegre edin.
Lojistik Planlama
Mobilya hacimli bir ürün olduğu için nakliye maliyetlerini optimize edecek paketleme çözümleri geliştirin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Metal İşleme
Boru Büküm Operasyonlarında Kırışma ve Yassılaşmayı Önleme
Boru büküm işlemlerinde mandrel kullanımı, profilin iç çeperindeki yassılaşmayı engellemek için kritiktir. Büküm açısı arttıkça mandrelin boru içindeki konumu, büküm merkezinden 1-2 mm geride olacak şekilde kalibre edilmelidir. Malzeme kalınlığına bağlı olarak, büküm hızının düşürülmesi ve uygun yağlayıcıların kullanılması, yüzeyde oluşabilecek kırışmaları minimize eder. İnce cidarlı profillerde, büküm sonrası 'geri yaylanma' (spring-back) payı CAD/CAM yazılımlarında %2-5 oranında önceden tanımlanmalıdır.
Sandalye Malzeme Kesim ve Fire Hesaplayıcı
Sandalye üretiminde kullanılacak ahşap, metal profil, sünger ve kumaş miktarını fire oranlarıyla birlikte hesaplar.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Koltuk ve Oturma Grubu Kumaş İhtiyaç Hesaplayıcı
Koltuk ve sandalye kaplamalarında gerekli kumaş metrajını model ve parça ölçülerine göre hesaplar.
Hesaplanan Sonuçlar
Sandalye Ergonomi Ölçü Analiz Aracı
Oturma yüksekliği, sırt eğimi ve kullanım amacına göre ergonomik sandalye ölçülerini analiz eder.
Hesaplanan Sonuçlar
Sandalye Depolama ve Raf Yerleşim Hesaplayıcı
Üretim sonrası sandalye stok alanlarında istif yüksekliği, sıra düzeni ve boşluk planlaması yapar.
Hesaplanan Sonuçlar
Sandalye Atölyesi Yerleşim Alanı Hesaplayıcı
Kesim, montaj, döşeme ve paketleme bölümleri için üretim alanı planlaması yapar.
Hesaplanan Sonuçlar
Mobilya Katalog Güvenli Baskı Alanı Hesaplayıcı
Sandalye ve oturma grubu katalogları, etiketleri ve ürün görselleri için baskı güvenli alanını hesaplar.
Hesaplanan Sonuçlar
Sandalye Teknik Çizim Okunabilirlik Hesaplayıcı
Üretim teknik çizimleri, ölçülendirme yazıları ve montaj dokümanlarının okunabilirliğini analiz eder.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Kereste ve Sünger Kabulü
Gelen ham maddelerin nem oranı ve yoğunluk standartlarına uygunluğu kalite kontrol formuna işlenerek depoya alınır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Üretim Hattı Günlük Kalite Kontrol Listesi
%0Showroom ve Mağaza Haftalık Bakım Rutini
%0Dijital Pazarlama ve İçerik Planlama Checklisti
%0Hammadde ve Stok Yönetimi Haftalık Kontrolü
%0B2B Müşteri İlişkileri ve Satış Takip Listesi
%0İş Sağlığı ve Güvenliği (İSG) Günlük Saha Denetimi
%0Ürün Sevkiyat ve Lojistik Hazırlık Kontrolü
%0Tedarikçi Performans ve Fiyat Analizi
%0Dijital Katalog ve Web Sitesi Güncelleme Rutini
%0Müşteri Geri Bildirim ve Şikayet Yönetimi
%0Sorun / Çözüm Kütüphanesi
Sandalye Ve Oturma Grupları İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Sandalye Ayak Konnektörlerinde (Zıvana) CNC Freze Sonrası Ölçü Tolerans Aşımı
CNC işleme merkezinde kullanılan parmak freze (router bit) ucunun aşınması ve ahşap malzemenin (kayın/gürgen) nem oranının homojen olmamasından ötürü esnemesi.
Kumpas ile zıvana (tenon) kalınlıklarını ve açılan yuva (mortise) çaplarını üretim tolerans tablosuna göre ölçün.
Aşınan freze uçlarını yenileyin, fırınlanmış (8-10 nem oranındaki) masif ahşap kullanın ve CNC kesim programındaki ofset değerlerini yeniden kalibre edin.
Masif Ahşap Kavisli Sırt Dayanaklarında Presleme Sonrası Geri Yaylanma (Spring-back)
Katmanlı ahşap (plywood/veneer) presleme kalıb tutkal kuruma süresinin yetersiz olması ve pres basıncının (bar) düşük tutulması.
Kalıptan çıkan kavisli sırt parçalarının yaylanma miktarını açıölçer ile test edin.
Presleme süresini ve kalıp sıcaklığını artırın, suya dayanıklı PVAC D4 sınıfı tutkal kullanarak kalıp içinde presleme süresini uzatın.
Sandalye Iskelet Birleşim Noktalarında (Konveks/Konkav) Yapıştırıcı Taşması
Zıvana bağlantılarına aşırı miktarda tutkal sürülmesi ve presleme esnasında fazla tutkalın dışarı sızarak ahşap gözeneklerini tıkaması.
Birleşim noktalarındaki taşan tutkal kalıntılarını ve lekelenme durumunu gözle inceleyin.
Tutkal miktarını dozaj aparatlarıyla sınırlandırın, sıkma öncesi taşan tutkalı nemli süngerle temizleyin.
Ahşap Ayak Torna Operasyonunda Yüzey Lif Kopması ve Pürüzlülük
Torna bıçağının körleşmesi ve ahşap liflerinin su verme yönünün (grain direction) tersine kesim yapılması.
Torna tezgahından çıkan ayakların yüzey pürüzlülüğünü dokunarak ve optik olarak kontrol edin.
Torna bıçaklarını bileyin, ahşap damar yönüne uygun besleme hızı verin ve kumlama zımparalama istasyonunu optimize edin.
İskelet Montajında Gönyeden (Square) Kaçıklık ve Sallanma
Pnömatik iskelet toplama presinde mengene baskı kollarının diklik ayarının bozulması.
Toplanan iskeletin dört ayağının düz bir zemin üzerindeki temas dengesini (sallanma testi) kontrol edin.
İskelet toplama presinin mil ve gönye kollarını lazer terazisi ile sıfırlayın, hatalı iskeletleri pres jiginde yeniden düzeltin.
Oturum Süngerlerinde Çökme ve Yoğunluk (Density) Kaybı
Düşük dansiteli (örn. 22 DNS) sünger kullanımı veya kalıp döküm (injection) poliüretan sünger kürlenme süresinin yetersiz kalması.
Sünger sertlik ve yoğunluk test cihazı ile oturum süngerinin milimetre cinsinden çökme direncini ölçün.
Oturum minderlerinde en az 32-35 DNS HR (High Resilience) sünger kullanın, kalıplama sıcaklıklarını standartlara getirin.
Döşeme Kumaşında Çekme ve Dikiş Patlaması
Kumaş kesiminde payların az bırakılması ve overlok dikiş adım sıklığının düşük tutulması nedeniyle gerilim altında dikişlerin açılması.
Bitmiş koltuğun dikiş hatlarındaki iplik gerginliğini ve kumaş esneme oranını (elastisite) inceleyin.
Kumaş kesim kalıplarına dikiş payı ekleyin, dayanıklıbond iplikler kullanarak çift dikiş veya takviye şeridi uygulayın.
Döşeme Zımbalarının (Staples) Kumaş Üzerinden Görünmesi ve Batması
Havalı zımpara tabancası basıncının çok yüksek ayarlanması veya ince kumaş kullanımında zımparanın kumaşı delerek gömülmesi.
Döşenen iskeletin kenar kısımlarındaki zımpara derinliğini ve kumaş dokusunu kontrol edin.
Kompresör hava basıncını düşürün (6-7 bar arası sabitleyin), zımpara tabancası derinlik ayar bur ejecutivo kullanın.
Kapaklı / Kapitone (Tufted) Oturma Gruplarında Düğme Çekme Kopması
Kapitone dikişlerinde kullanılan sicimlerin veya naylon iplerin iç iskelet bağlantı noktalarına zayıf bağlanması.
Kapitone düğmelerinin çekme mukavemetini dinamometre veya el kuvvetiyle test edin.
Yüksek mukavemetli mumlu urgan veya parasord ipler kullanın, düğümleri iskelet içindeki çelik zımba veya yaylara sabitleyin.
Kalıp Sünger İçi Metal İskelet Korozyonu (Pas Akıntısı)
Poliüretan kalıp içine gömülen metal karkasın boya öncesi yağ alma ve pas koruma işleminden geçirilmemesi.
Sünger dış yüzeyine vuran pas lekelerini ve kumaş sararmalarını inceleyin.
Metal karkasları kalıba koymadan önce kataforez (KTL) veya elektrostatik toz boya ile kaplayın.
Metal Sandalye Ayaklarında Gazaltı Kaynak Çapakları ve Delinme
İnce et kalınlığına sahip (1.2mm - 1.5mm) boru profillerin kaynağında akım şiddetinin yüksek tutulması.
Kaynak dikişlerini görsel olarak inceleyin, cüruf kalıntılarını ve yanma deliklerini kontrol edin.
MIG/MAG kaynak parametrelerini ince sac kalınlığına göre düşürün, darbe akımlı inverter kaynak makineleri kullanın.
Elektrostatik Toz Boya Sonrasında Portakal Kabuğu ve Tozlanma
Toz boya tabancası voltajının ve elektrostatik yükleme mesafesinin yanlış ayarlanması, fırın ısısının dalgalanması.
Boya yüzeyindeki pürüzlülüğü ve mikron kalınlığını boya ölçüm cihazıyla kontrol edin.
Tabanca akım ve voltaj değerlerini optimize edin, kürlenme fırını sıcaklık profilini standartlara uygun sabitleyin.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
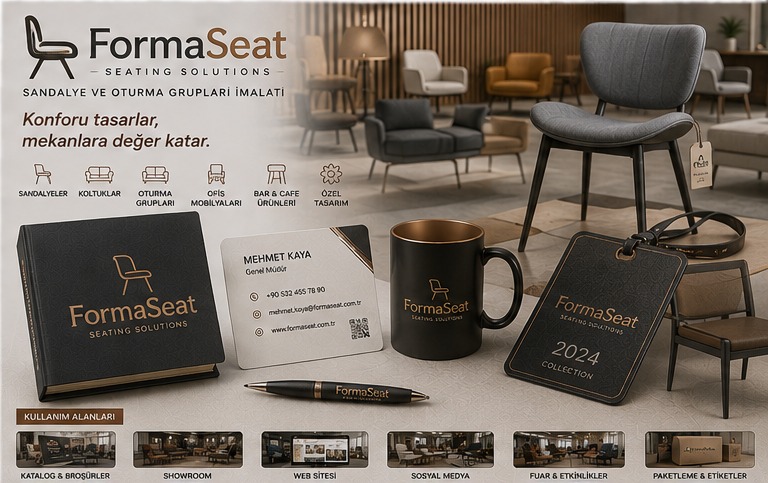
Logo Tasarım Örnekleri

Sandalye Ve Oturma Grupları İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin