 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Plastik Geri Dönüşüm Ve Ekstrüzyon Hattı
Başlangıç Rehberi
Bu Sektör Nedir?
Plastik geri dönüşüm ve ekstrüzyon hattı, atık plastiklerin yüksek teknolojili süreçlerle işlenerek yeniden hammaddeye dönüştürüldüğü kritik bir döngüsel ekonomi sektörüdür. Bu tesisler, mekanik geri dönüşüm yöntemleriyle polimerlerin fiziksel özelliklerini koruyarak endüstriyel üretime kazandırılmasını sağlar. Sektör, çevresel sürdürülebilirlik hedefleri doğrultusunda plastik atıkların ekonomik değere dönüştürülmesinde kilit rol oynamaktadır. Modern ekstrüzyon teknolojileri sayesinde, yüksek kaliteli granül üretimi gerçekleştirilerek plastik işleme sanayisinin hammadde ihtiyacı karşılanır. Bu süreç, hem atık yönetimini optimize eder hem de kaynak verimliliğini maksimize eden stratejik bir sanayi koludur.
Kimler İçin Uygun?
Sektörün ana hedef kitlesi, plastik enjeksiyon, şişirme ve film üretimi yapan plastik mamul imalatçılarıdır. Ambalaj sektörü, otomotiv yan sanayi, beyaz eşya üreticileri ve inşaat malzemeleri üreticileri, geri dönüştürülmüş granülün en büyük alıcıları arasındadır. Ayrıca, belediyeler ve atık toplama merkezleri gibi atık tedarik zinciri paydaşları ile iş birliği yapılmaktadır. İhracat odaklı çalışan plastik işleme tesisleri, maliyet avantajı nedeniyle geri dönüştürülmüş hammaddeye yoğun talep göstermektedir. Tarım sektörü için sulama borusu ve sera örtüsü üreticileri de önemli bir pazar segmentidir. Son olarak, sürdürülebilirlik raporlaması yapan kurumsal firmalar, tedarik zincirlerinde geri dönüştürülmüş içerik kullanımını zorunlu tutarak bu sektörü desteklemektedir.
İş Modeli Nasıl Çalışır?
İş modeli, atık plastiklerin düşük maliyetle temin edilip, temizleme, kırma ve ekstrüzyon süreçlerinden geçirilerek yüksek katma değerli granül haline getirilmesi üzerine kuruludur. Temel gelir kaynağı, üretilen standart veya özel nitelikli plastik granüllerin sanayi kuruluşlarına satışıdır. Değer önerisi, bakir hammaddeye kıyasla daha ekonomik ve çevreci bir alternatif sunmaktır. Tesisler, atık tedarikçileriyle yapılan uzun vadeli sözleşmelerle hammadde sürekliliğini sağlar. Ekstrüzyon hattında yapılan katkı maddesi (masterbatch) uygulamaları ile ürün kalitesi ve teknik özellikleri özelleştirilerek pazar payı artırılır. Ayrıca, fason üretim hizmetleri ile kapasite kullanımı optimize edilerek ek gelir modelleri oluşturulur. Enerji verimliliği ve atık yönetimi süreçleri, operasyonel maliyetleri düşürerek rekabet avantajı sağlar.
Fiziksel Alan İhtiyaçları
Tesisin kurulumu için en az 1.000-2.000 metrekarelik, yüksek tavanlı ve ağır sanayi imarlı bir kapalı alan gereklidir. Konum olarak, lojistik maliyetlerini minimize etmek adına atık toplama merkezlerine veya ana sanayi bölgelerine yakınlık büyük avantaj sağlar. Zemin, ağır makinelerin titreşimini ve yükünü taşıyabilecek güçlendirilmiş beton yapıda olmalıdır. Tesis içerisinde hammadde stok alanı, yıkama/kurutma ünitesi, ekstrüzyon hattı ve mamul depo bölümleri ayrılmalıdır. Havalandırma ve toz toplama sistemleri, iş sağlığı ve güvenliği standartlarına uygun olarak tasarlanmalıdır. Ayrıca, atık su arıtma ünitesi için gerekli altyapı ve enerji ihtiyacını karşılayacak yüksek kapasiteli elektrik trafosu kurulumu zorunludur. Yangın güvenliği ve acil çıkış planlaması, tesisin fiziksel yerleşiminde öncelikli kriterdir.
Personel İhtiyaçları
Tesisin operasyonel sürekliliği için minimum 1 adet deneyimli tesis müdürü veya üretim sorumlusu gereklidir. Ekstrüzyon hattının yönetimi için en az 2 adet uzman ekstrüzyon operatörü ve yardımcıları bulunmalıdır. Hammadde ayrıştırma ve ön hazırlık süreçlerinde görev alacak 4-6 kişilik vasıfsız veya yarı vasıflı personel kadrosu operasyonun temelini oluşturur. Bakım ve onarım süreçleri için 1 adet mekanik/elektrik bakım teknisyeni, makine duruşlarını minimize etmek adına kritiktir. Kalite kontrol süreçlerini yönetmek ve ürün standartlarını denetlemek üzere 1 adet laboratuvar/kalite sorumlusu istihdam edilmelidir. Ayrıca, lojistik ve hammadde tedarik süreçlerini yönetecek 1 adet idari personel ile genel operasyonel verimlilik sağlanır. Personelin iş güvenliği eğitimi almış olması, sektörün yüksek riskli çalışma ortamı nedeniyle zorunludur.
Başlangıç İpuçları
Hammadde Kaynak Yönetimi
Tedarik zincirini çeşitlendirmek için yerel belediyeler ve endüstriyel atık üreticileriyle uzun vadeli atık alım sözleşmeleri yapın.
Kirlilik Kontrolü
Geri dönüştürülecek plastiklerin yıkanması ve ayrıştırılması aşamasında su tasarrufu sağlayan kapalı devre filtrasyon sistemlerine yatırım yapın.
Ekstrüzyon Hassasiyeti
Üretim hattında eriyik basınç sensörleri kullanarak polimerin homojenliğini sürekli izleyin ve fire oranını minimize edin.
Enerji Verimliliği
Ekstrüder motorlarında değişken frekanslı sürücüler (VFD) kullanarak enerji tüketimini %20-30 oranında düşürün.
Laboratuvar Testleri
Üretilen granüllerin MFI (Erime Akış İndeksi) ve yoğunluk testlerini her parti için düzenli yaparak kalite standardizasyonunu sağlayın.
Katkı Maddesi Optimizasyonu
Geri dönüştürülmüş malzemenin mekanik özelliklerini iyileştirmek için UV stabilizatörleri ve darbe mukavemet artırıcılar gibi masterbatch kullanımı konusunda uzmanlaşın.
Bakım Planlaması
Ekstrüder kovan ve vida aşınmalarını önlemek için düzenli periyodik bakım takvimi oluşturun, bu duruş sürelerini azaltır.
Pazar Segmentasyonu
Sadece genel amaçlı granül üretmek yerine, otomotiv veya ambalaj sektörü gibi yüksek katma değerli niş alanlara yönelik spesifik ürünler geliştirin.
İş Sağlığı ve Güvenliği
Plastik işleme sırasında açığa çıkan gazlar için etkili bir havalandırma ve gaz arıtma sistemi kurarak yasal uyumluluğu sağlayın.
Sertifikasyon Süreci
Ürünlerinizin pazarlanabilirliğini artırmak için ISO 9001 ve mümkünse geri dönüşüm süreçleri için EuCertPlast gibi uluslararası sertifikaları hedefleyin.
Lojistik Stratejisi
Granül ürünlerin nakliyesinde maliyeti düşürmek için big-bag paketleme sistemlerini optimize edin ve depolama alanında nem kontrolü sağlayın.
Atık Yönetimi
Üretim sürecinde oluşan toz ve kırpıntıları tekrar sisteme dahil edecek 'regrind' besleme ünitelerini hattınıza entegre edin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
İş Güvenliği
Döner Aksam ve Entanglement Riski Yönetimi
Kırma ve ekstrüzyon hatlarında hareketli aksamlar (rotor, besleme vidaları, pelletizer bıçakları) ciddi yaralanma riski taşır. Tüm koruyucu kafesler ve interlock sistemleri, hat çalışmadan önce test edilmelidir. Bakım sırasında 'Etiketle-Kilitle' (LOTO) prosedürünü uygulayın; özellikle granülatör bıçak değişimi sırasında rotorun mekanik olarak kilitlendiğinden ve elektrik enerjisinin kesildiğinden emin olun.
Geri Dönüşüm Hammadde Karışım Hesaplayıcı
Plastik geri dönüşüm hattında kırık plastik, katkı ve dolgu oranlarını hedef üretim miktarına göre hesaplar.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Ekstrüzyon Hattı Üretim Kapasite Hesaplayıcı
Geri dönüşüm ekstrüzyon hattının makine, operatör ve çalışma sürelerine göre saatlik üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Kg/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Plastik Kırma Malzeme Depolama Hesaplayıcı
Kırılmış plastik stoklarının depo yüksekliği, raf seviyesi ve güvenli boşluklara göre yerleşimini hesaplar.
Hesaplanan Sonuçlar
Geri Dönüşüm Hammadde Kalite Analizi
Plastik türü, kirlenme seviyesi ve kullanım amacına göre uygun geri dönüşüm yöntemini önerir.
Hesaplanan Sonuçlar
Ekstrüzyon Fire Oranı Hesaplayıcı
Geri dönüşüm hattında giriş malzemesi, kayıp oranı ve net üretim miktarını hesaplar.
Hesaplanan Sonuçlar
Geri Dönüşüm Granül Paketleme Alan Hesaplayıcı
Granül paketleri ve sevkiyat alanları için güvenli yerleşim alanını hesaplar.
Hesaplanan Sonuçlar
Geri Dönüşüm Ürün Etiket DPI Hesaplayıcı
Granül çuval etiketi, ürün etiketi ve teknik doküman baskıları için uygun çözünürlüğü hesaplar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Hat Ön Kontrolü
Ekstrüzyon hattındaki tüm ısıtıcı rezistansların ve soğutma fanlarının elektriksel bağlantılarını ve çalışma durumlarını kontrol edin.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Ekstrüzyon Hattı Günlük Başlangıç Kontrolü
%0Geri Dönüşüm Tesisi Haftalık Bakım Rutini
%0Dijital Pazarlama ve Müşteri Edinme Planı
%0Kalite Kontrol ve Laboratuvar Test Protokolü
%0B2B Satış ve Fuar Hazırlık Checklisti
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetim Listesi
%0Hammadde Tedarik ve Stok Yönetimi Rutini
%0Müşteri İlişkileri ve Satış Sonrası Destek Takibi
%0Ekstrüzyon Hattı Kalibrasyon ve Bakım Planı
%0Dijital İçerik ve SEO Performans Analizi
%0Sorun / Çözüm Kütüphanesi
Plastik Geri Dönüşüm Ve Ekstrüzyon Hattı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Flake (Kırıntı) Pet ve Naylon Atıklarda PVC Kontaminasyonu Nedeniyle Ekstrüzyonda Sararma
Geri dönüştürülecek hurda plastiklerin arasında kalan az miktardaki PVC (Polivinil Klorür) partiküllerinin yüksek ekstrüzyon sıcaklığında (240°C üstü) termal bozunmaya uğrayarak hidroklorik asit açığa çıkarması ve ana polimeri yakması.
Kırıntı hammadde üzerinde ultraviyole (UV) ışık altında manuel veya optik detektörle PVC testi, Beilstein testi veya klorür iyonu analizi.
Hat başına optik renk ve malzeme ayırıcı (optical sorter) entegre edilmeli, yıkama ve yüzdürme (sink-float) tanklarında polimer yoğunluk ayrımları hassaslaştırılmalıdır.
Yıkanmış Film Atıklarında Yüksek Nem Oranı ve Ekstrüder Besleme Tıkanması
Sıcak yıkama ve friksiyonel yıkama makinelerinden çıkan PE/PP film parçalarının (flake) mekanik sıkma ve kurutma (squeezer/centrifuge) ünitesinden yeterince kurutulmadan çıkması.
Kurutulmuş hammadde numunesinde nem tayin cihazı (moisture analyzer) ile su oranı ölçümü (%1 üzerinde nem tespiti).
Sıkma kurutma makinesinin sıkma kafası (choke ring) aşınmaları kontrol edilmeli, devir hızı artırılmalı veya hat arkasına ek termal kurutma (hot air drying) silosu eklenmelidir.
Hurda Plastik Kırma (Granülatör) Bıçaklarında Aşırı Isınma ve Film Sarılması
Kırma makinelerinin bıçaklarının körelmesi nedeniyle malzemenin kesilmek yerine ezilmesi, sürtünme ısısının artarak düşük erime noktalı filmleri yumuşatması ve rotor miline sarması.
Kırma makinesi motor akım yükü, bıçak kesme kenarlarındaki körleşme ve rotor içi malzeme yığılması kontrolü.
Kırma bıçakları elmas taşlama ile bilenmeli, rotor kesme boşluğu (gap) ayarı 0.1-0.2 mm toleransla yeniden yapılmalı ve sulu kırma (wet grinding) sistemine geçilmelidir.
Kompaktörlü Ekstrüder (Force Feeder) Haznesinde Malzeme Köprüleşmesi (Bridging)
Hafif ve hacimli (fluff/film) atıkların kompaktör bıçakları tarafından sıkıştırılamaması, besleme boğazında yığılarak vida girişini kapatması.
Kompaktör akım tüketimi dalgalanmaları, besleme boğazından vidaya giren hammadde debisinin süreklilik testi.
Kompaktör bıçak geometrisi ve devir hızı film atıklarının yoğunluğuna göre ayarlanmalı, besleme boğazına zorlamalı besleyici (forced feeder screw) ilave edilmelidir.
Agrega / Kompaktör Çıkışında Erken Plastifikasyon ve Çapaklanma
Kompaktör disklerinin sürtünme ısısının çok yüksek ayarlanması nedeniyle malzemenin ekstrüder vidasına girmeden önce kompaktör içinde kısmen erimesi.
Kompaktör gövde sıcaklık ölçümleri, vida girişinde topaklanmış (agglomerated) plastik birikintilerinin tespiti.
Kompaktör su soğutma ceketleri aktif hale getirilmeli, bıçak açıklıkları ve devir momentleri revize edilerek malzemenin erimeden sıkıştırılması sağlanmalıdır.
Geri Dönüşüm Ekstrüderinde Vakum Degassing (Gaz Alma) Hattından Eriyik Taşması
Hammadde içindeki uçucu maddelerin (nem, mürekkep solventleri, kalıntı kimyasallar) aşırı fazla olması veya vakum odasına gelen eriyik seviyesinin yükselmesi.
Vakum haznesi cam gözetleme penceresinden eriyik seviyesi kontrolü, vakum pompası emiş hattında polimer birikmesi tespiti.
Ekstrüder vidası üzerine vakum bölgesi önüne bariyerli (barrier screw) uçlar tasarlanmalı, vakum emiş gücü regüle edilmeli ve hat besleme nemi düşürülmelidir.
Ekstrüder Kovan Sıcaklık Kontrolsüzlüğü ve Polimer Degradasyonu
Kovan ısıtıcı rezistanslarının veya termokuplların arızalanması, fıçı soğutma fanlarının devreye girmemesi nedeniyle lokal aşırı ısınma.
Termal kamera ile kovan sıcaklık haritası çıkarılması, PLC ekranındaki sıcaklık set değerleri ile okunan değerlerin kıyaslanması.
Arızalı termokupllar ve kontaktörler yenilenmeli, kovan üzerindeki fan ve hava kanalları temizlenerek soğutma verimliliği artırılmalıdır.
Ekstrüder Vida ve Kovan Aşınması Nedeniyle Çıkış Debisinde (Output) Düşüş
Geri dönüştürülmüş plastiklerdeki mineral dolgular (kalsiyum karbonat, kum artıkları) nedeniyle vida uçları ve kovan iç yüzeyinin aşınması.
Geri emiş (backflow) testi, aynı vida devrinde alınan ürün miktarının (kg/saat) düşüş trendi.
Aşınmaya dayanıklı bimetalik kovanlar ve sert dolgulu (stellite kaplı) vidalar kullanılmalı, kritik aşınma sınırına ulaşan miller yenilenmelidir.
Hidrolik Eriyik Filtrede (Screen Changer) Hızlı Basınç Artışı ve Sık Elek Değişimi
Geri dönüşüm hammaddesindeki yüksek inorganik kirlilik (kağıt, alüminyum folyo, kum, metal parçacıklar) oranının filtre gözeneklerini hızla tıkaması.
Ekstrüder kafa basıncı (melt pressure) göstergesinin aniden yükselme eğrisi, filtre değişimi sıklık raporları.
Ön filtreleme (pre-filtering) aşamaları güçlendirilmeli, otomatik sıyırmalı (self-cleaning) disk filtre sistemlerine veya geniş yüzeyli lazer filtre sistemlerine geçilmelidir.
Manuel/Hidrolik Elek Değişimi Sırasında Balon Yapma veya Eriyik Kaçağı
Elek plakası değişimi anında ekstrüder basıncının düşürülememesi nedeniyle erimiş plastiğin plaka aralarından dışarı sızması.
Elek değiştirici flanş cıvatalarında plastik çapak oluşumu, değişim anında basınç dalgalanmaları.
Elek değişimi sırasında ekstrüder devri düşürülmeli, sızdırmazlık contaları ve metalik ringler periyodik olarak kontrol edilip değiştirilmelidir.
Sualtı Pelletleme (Underwater Pelletizer) Sisteminde Granül Yapışması (Agregasyon)
Su sıcaklığının çok yüksek olması, suyun kimyasal katkı (anti-sticking agent) oranının yetersiz kalması veya bıçak devrinin düşük ayarlanması.
Kesilen granüllerin su tankı çıkışında birbirine yapışmış topaklar halinde çıkması, su sıcaklık göstergesi.
Sualtı kesim suyu sıcaklığı 40-50 derece aralığına düşürülmeli, anti-statik/yapışma önleyici katkı dozajı artırılmalı ve kesici bıçak hızı optimize edilmelidir.
Kтра (Strand / Kılcal) Kesim Sisteminde İplikte Kopma (Breakage) ve Düzensiz Kesim
Kılcal ekstrüzyon kafasından çıkan plastik tellerinin (şeritlerin) soğutma su banyosunda homojen soğumaması veya su boyunun kısa kalması.
Su banyosu uzunluğu, şerit tellerinin kopma direnci ve granül kesme makinesi (pelletizer) besleme silindiri ayarları.
Soğutma su banyosu uzatılmalı, su sıcaklığı dengelenmeli ve kılcal delik çıkışları kafa üzerinde homojen ısıtılmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
Logo Tasarım Örnekleri
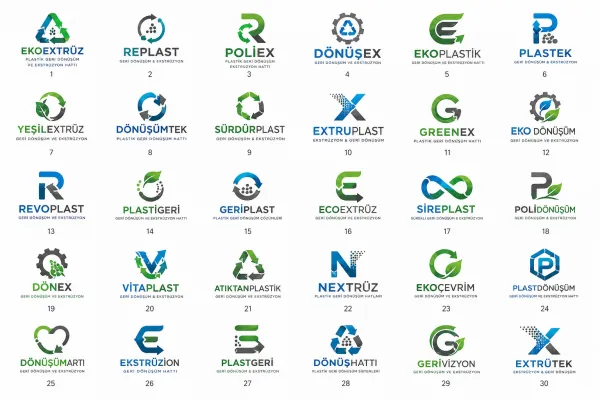
Plastik Geri Dönüşüm Ve Ekstrüzyon Hattı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Plastik Geri Dönüşüm Ve Ekstrüzyon Hattı İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Girdi Hurda Tipi, Yıkama/Kırma Firesi & kWh Başına Geri Kazanım Portalı
Geri dönüşüm tesislerinin hurda kalitesine göre yıkama hattı çamur kaybını, optik ayırıcı verimini ve net granül maliyetini hesaplayan B2B portalı.
3D Optik Ayıklama, Sürtünmeli Yıkama, Lazer Filtre & Peletleme Simülasyonu
Karışık plastik hurdaların NIR spektroskopiyle ayrışmasını, sıcak kostikli yıkamayı ve eriyik lazer filtrede kirlilikten arınışını gösteren 3D animasyon.
ISCC PLUS & Gıda Temaslı rPET/rPE Geri Dönüştürülmüş İçerik Pasaportu (DPP)
Geri dönüştürülmüş granül çuvallarındaki QR kod ile ihracatçıların karbon emisyon tasarrufunu ve %100 geri dönüştürülmüş içerik sertifikasını gördüğü DPP sistemi.
Sonsuzluk Döngüsü Motifli Paslanmaz & Güneş Enerjili LED Tabela
Döngüsel ekonomiyi simgeleyen yeşil ve beyaz LED ışıklı geri dönüşüm logosu, paslanmaz harfler ve geri dönüştürülmüş kompozit zeminli fabrika tabelası.
Rotor Kırıcı Sıkışma, Ağır Parça Fırlaması & Eriyik Gazı İSG Panoları
Plastik kırma değirmeninde emniyet kilidi kuralı, kulaklık zorunluluğu ve ekstrüder gaz tahliye bacası kontrollerini gösteren fotolüminesans panolar.
Su İtici Yıkama Hattı Takımı & Ağır Sanayi Kanvas İş Tulumu
Yıkama havuzlarında çalışanlar için su geçirmez takviyeli önlük/yelek ve kırma-granül operatörleri için antistatik nefes alan iş tulumu.
Döngüsel Ekonomi & İkincil Hammadde Granül Teknik Özellikler Kataloğu
Avrupa Yeşil Mutabakatı uyumlu, rPP, rHDPE, rLDPE granüllerin saflık derecesini, MFI toleranslarını anlatan çevre dostu geri dönüştürülmüş kağıda basılı katalog.
Çöpe Atılan Poşetten Fabrika Hammaddesine! Dönüşüm Hikayesi Video Paketi
Plastik atıkların ayrıştırılıp pırıl pırıl granüllere dönüştüğü aşamaları anlatan akıcı, yüksek kaliteli time-lapse ve belgesel video serisi.
%100 Geri Dönüştürülmüş Plastikten Masa Organizeri & VIP Ahşap Kalem
Tesisin kendi geri dönüştürdüğü granüllerden özel basılmış masa üstü düzenleyici, sertifikalı tohumlu kartvizit ve bambu tükenmez kalem seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin