 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Maden Makineleri Ve Ekipmanları Sanayii
Başlangıç Rehberi
Bu Sektör Nedir?
Maden makineleri ve ekipmanları sanayii, yer altı ve yer üstü kaynaklarının verimli bir şekilde çıkarılması, işlenmesi ve lojistiği için kritik öneme sahip ağır sanayi kollarından biridir. Sektör, yüksek mühendislik gerektiren kırma, öğütme, delme ve taşıma teknolojileri ile madencilik operasyonlarının verimliliğini doğrudan belirlemektedir. Küresel madencilik standartlarına uyum sağlayan yenilikçi çözümler, operasyonel maliyetleri düşürürken iş güvenliğini en üst seviyeye taşımayı hedefler. Bu sektör, endüstriyel otomasyon ve ağır makine imalatının birleştiği stratejik bir üretim alanıdır. Sürdürülebilir madencilik vizyonuyla, enerji verimliliği yüksek ve çevre dostu ekipmanların geliştirilmesi sektörün temel odak noktasıdır.
Kimler İçin Uygun?
Sektörün ana hedef kitlesini büyük ölçekli maden işletmeleri, taş ocakları ve endüstriyel hammadde üreticileri oluşturmaktadır. Ayrıca, madencilik projelerinde ana yüklenici olarak görev alan inşaat ve altyapı firmaları önemli bir müşteri segmentidir. Kamu kurumları, enerji şirketleri ve kömür işletmeleri de ekipman tedariki noktasında sürekli bir talep kaynağıdır. Uluslararası pazarlarda faaliyet gösteren maden arama ve çıkarma şirketleri, yüksek teknolojiye sahip ekipmanlar için potansiyel alıcılardır. Bunun yanı sıra, maden işleme tesisleri ve cevher zenginleştirme merkezleri, özelleştirilmiş makine çözümlerine ihtiyaç duyan kritik paydaşlardır. Sektör, hem doğrudan satış hem de uzun vadeli kiralama ve bakım hizmetleri üzerinden geniş bir B2B müşteri ağına hitap etmektedir.
İş Modeli Nasıl Çalışır?
İş modeli, yüksek katma değerli makine imalatı, yedek parça tedariki ve satış sonrası teknik destek hizmetleri üzerine kuruludur. Gelir akışları, yeni ekipman satışlarının yanı sıra periyodik bakım anlaşmaları ve revizyon projelerinden elde edilmektedir. Değer önerisi, maden sahalarında duruş sürelerini minimize eden yüksek performanslı ve dayanıklı makineler sunmaktır. Şirketler, müşterilerine özel mühendislik çözümleri geliştirerek rekabet avantajı sağlamaktadır. Ayrıca, ekipmanların dijitalleşmesi ve uzaktan izleme sistemleri ile katma değerli servis hizmetleri sunulmaktadır. Operasyonel verimliliği artıran otomasyon yazılımları, donanım satışını destekleyen yan gelir kalemleridir. Uzun vadeli iş birlikleri ve garanti kapsamındaki servis ağları, müşteri sadakatini ve sürdürülebilir geliri garanti altına almaktadır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır tonajlı makinelerin montajına ve sevkiyatına uygun, yüksek tavanlı ve geniş açıklıklı kapalı alanlara sahip olmalıdır. Tesisin, lojistik avantaj sağlaması adına ana ulaşım akslarına, limanlara veya maden bölgelerine yakın konumlandırılması kritik önem taşır. En az 2.000-5.000 metrekarelik bir üretim alanı, talaşlı imalat, kaynak atölyesi ve montaj hattı için gereklidir. Ağır yüklerin taşınması için tavan vinç sistemleri ve geniş giriş kapıları tesisin temel altyapı gereksinimlerindendir. Ayrıca, test sahaları ve prototip geliştirme alanları için açık hava depolama sahaları bulunmalıdır. İş güvenliği standartlarına uygun havalandırma, yangın önleme sistemleri ve atık yönetimi altyapısı zorunludur. İdari ofisler, mühendislik tasarım birimleri ve yedek parça stok depoları üretim alanıyla entegre bir şekilde planlanmalıdır.
Personel İhtiyaçları
Kadro, makine mühendisleri, metalurji uzmanları ve otomasyon yazılımcıları gibi yüksek nitelikli teknik personelden oluşmalıdır. Üretim hattında, sertifikalı kaynak operatörleri, CNC operatörleri ve ağır makine montaj ustaları temel iş gücünü oluşturur. Kalite kontrol süreçleri için tahribatsız muayene uzmanları ve endüstriyel tasarımcılar kritik roller üstlenir. Satış sonrası hizmetler için sahada görev yapabilecek mobil teknik servis ekipleri ve saha mühendisleri istihdam edilmelidir. Ayrıca, tedarik zinciri yönetimi ve uluslararası ticaret süreçlerini yönetecek uzman personel kadroya dahil edilmelidir. İş güvenliği uzmanları, ağır sanayi operasyonlarının yasal mevzuata uygunluğunu sağlamak için zorunlu bir role sahiptir. Teknik çizim ve Ar-Ge departmanında görev alacak CAD/CAM uzmanları, ürün geliştirme süreçlerinin merkezinde yer almaktadır.
Başlangıç İpuçları
Niche Odaklanma
Genel maden makineleri yerine kırma-eleme, sondaj veya yeraltı taşıma gibi spesifik bir alt segmente odaklanarak uzmanlaşın.
Ar-Ge ve İnovasyon
Enerji verimliliği sağlayan ve karbon ayak izini düşüren ekipman tasarımlarına yatırım yaparak AB Yeşil Mutabakatı uyumlu ürünler geliştirin.
Satış Sonrası Destek Ağı
Maden sahalarının uzaklığını göz önüne alarak, 7/24 mobil teknik servis ve hızlı yedek parça tedarik zinciri kurun.
Dijital İkiz Teknolojisi
Ürettiğiniz makinelerin dijital ikizlerini oluşturarak müşterilerinize uzaktan kestirimci bakım hizmeti sunun.
Sertifikasyon Süreçleri
CE, ISO ve madencilik sektörüne özgü güvenlik standartlarını (ATEX gibi) üretim aşamasının en başında tamamlayın.
Yerli Tedarikçi Ekosistemi
Kritik parçalarda dışa bağımlılığı azaltmak için yerel döküm ve işleme atölyeleriyle stratejik ortaklıklar kurun.
Kiralama Modeli
Yüksek maliyetli makineler için 'Makine Kiralama' veya 'Kullandığın Kadar Öde' modellerini geliştirerek müşteri giriş bariyerini düşürün.
Saha Testleri
Prototip aşamasındaki makinelerinizi gerçek maden sahalarında zorlu koşullarda test ederek saha verilerini ürün geliştirme sürecine dahil edin.
İş Sağlığı ve Güvenliği (İSG)
Ekipmanlarınızı tasarlarken operatör güvenliğini en üst düzeye çıkaran ergonomik ve kaza önleyici sistemleri standart hale getirin.
Eğitim Hizmetleri
Müşterilerinize makinelerin verimli kullanımı ve bakımı konusunda sertifikalı operatör eğitimleri vererek marka sadakati oluşturun.
İkinci El Revizyonu
Kendi ürettiğiniz makinelerin ikinci el piyasasını takip ederek, revize edilmiş (refurbished) ürünlerle pazarda daha uygun fiyatlı seçenekler sunun.
Finansal Çözümler
Maden şirketlerinin yatırım bütçelerini kolaylaştırmak için leasing kuruluşlarıyla iş birliği yaparak finansman paketleri hazırlayın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Konveyör Sistemleri
Ağır Hizmet Konveyörlerinde Bant Takip ve Kenar Kesilme Önleme
Konveyör bantlarında kenar kesilmeleri, genellikle idler ruloların hizasızlığı veya tambur üzerindeki yanlış merkezlemeden kaynaklanır. Lazer hizalama cihazları kullanılarak tüm rulo gruplarının bant eksenine dikliği periyodik olarak kontrol edilmelidir. Bant takip sistemlerinde, bant kenarına aşırı yük bindiren sabit kılavuzlar yerine, kendinden merkezlemeli (self-aligning) idler rulolar tercih edilmelidir. Ayrıca, drive pulley üzerindeki lagging kaplamasının aşınma durumu, sürtünme katsayısını korumak adına düzenli ölçülmelidir.
Makine Şase Boyutlandırma
Maden makinesi şase ve gövde ölçülerini yeni kapasiteye göre oransal olarak ölçeklendirir.
Hesaplanan Sonuçlar
Yedek Parça Raf Yerleşim Hesabı
Ağır yedek parçaların depo raflarında eşit aralıklarla yerleştirilmesini planlar.
Hesaplanan Sonuçlar
Servis Kapağı Tolerans Hesabı
Makine servis kapakları için montaj boşluğu ve tolerans değerlerini hesaplar.
Hesaplanan Sonuçlar
Makine Parça ve Fire Hesabı
Makine üretiminde kullanılacak ana parçaları ve tahmini fire miktarını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Şase Profil Kesim Optimizasyonu
Makine şasesi ve taşıyıcı profiller için en verimli kesim planını oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Servis Atölyesi Kapasite Analizi
Servis personeli ve çalışma saatlerine göre günlük bakım kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Maden Ekipmanı Seçim Danışmanı
Maden tipi, çalışma koşulları ve üretim hedeflerine göre uygun ekipman sınıfını önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Kırıcı Ekipman Günlük Kontrolü
Kırıcı çenelerin aşınma durumu kontrol edilir, yağlama seviyeleri doğrulanır ve cıvata sıkılıkları gözden geçirilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Saha Ekipmanları Bakım ve Onarım Rutini
%0Dijital Pazarlama ve Lead Yönetimi Haftalık Kontrolü
%0Üretim Hattı Kalite Güvence Checklisti
%0Müşteri İlişkileri ve Satış Sonrası Destek Rutini
%0Lojistik ve Sevkiyat Operasyon Kontrolü
%0Saha Ekipmanları Periyodik Bakım Kontrol Listesi
%0Dijital Pazarlama ve Lead Takip Rutini
%0Üretim Hattı Kalite Güvence Kontrolü
%0Müşteri İlişkileri ve Satış Sonrası Destek Rutini
%0Stok ve Lojistik Yönetimi Kontrol Listesi
%0Sorun / Çözüm Kütüphanesi
Maden Makineleri Ve Ekipmanları Sanayii sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Çeneli Kırıcı (Jaw Crusher) Sabit ve Hareketli Çenelerinde Erken Aşınma ve Yüzey Pitting Oluşumu
Yüksek manganlı çelik (Hadfield çeliği - X12Mn12) döküm levhaların ısıl işlem sırasında austenitleştirme sıcaklığının yanlış seçilmesi ve sertleşme mekanizmasının tam gerçekleşmemesi.
Brinell sertlik testi ile levha yüzey sertliğini ölçün, spektrometre ile mangan ve karbon oranlarını (C:%1.2, Mn:%12) doğrulayın.
Hadfield çeliği döküm parçalarına doğru su verme (water quenching) ısıl işlemini uygulayın; aşırı sert kayaçlar için yüksek kromlu beyaz döküm veya alaşımlı çelik alternatiflerine geçin.
Konik Kırıcı (Cone Crusher) Mantar (Mantle) ve Gömlek (Bowl Liner) Arasında Eşitsiz Aşınma
Besleme oluğunun (feed chute) simetrik olmaması nedeniyle malzemenin kırıcı odasına tek taraflı yığılması ve ana mil (main shaft) eğilmesi.
Kırıcı boşken mil salgısını (runout) komparatör saati ile ölçün, besleme oluğu çıkışındaki malzeme dağılımını gözlemleyin.
Besleme oluğunu merkezleme konisi ile revize edin, ana mil eğildiyse hidrolik pres altında doğrultun veya yenisiyle değiştirin, besleme dağıtıcısını optimize edin.
Değirmen (SAG/Ball Mill) Trunnion Yataklarında (Main Bearings) Bâbit (Babbitt) Erimesi ve Isınma
Hidrostatik kaldırma sisteminin (hydrostatic lift) basınç düşürmesi, yağlama yağının viskozitesinin düşmesi veya trunnion ile yatak arasında eksenel kaçıklık.
Hidrostatik pompa çalışma basınçlarını ve bābit yatak yüzey sıcaklıklarını termal kamera ile kontrol edin.
Hidrostatik yüksek basınç pompasını ve basınç şalterlerini kalibre edin, bābit yüzeyini kazıyarak (scraping) yeniden yataklayın, ISO VG 320/460 ağır hizmet dişli/yatak yağı kullanın.
Değirmen Girth Gear (Büyük Dişli Çark) Dişlerinde Kırılma ve Pitting Hasarı
Değirmen gövdesinin termal genleşme veya sehim yapması nedeniyle pinyon dişli ile girth gear arasındaki diş temas yüzeyinin (tooth contact) bozulması.
Mavi boya testi (blueing test) ile pinyon ve girth gear diş temas yüzey oranını (%80 temas hedefi) kontrol edin.
Pinyon mil yataklarını şimler yardımıyla yeniden hizalayın, otomatik sprey yağlama sisteminin meme açıklıklarını ve atış periyodunu ayarlayın.
Hidrolik Ekskavatör Kova Kolunda (Boom ve Arm) Yorulma Çatlakları
Yüksek mukavemli yapı çeliklerinde (Weldox/Strenx serisi) kaynak ağzı hazırlığı hatası ve ön ısıtma (preheating) sıcaklığının yetersiz kalması.
Ultrasonik muayene (UT) ve manyetik parçacık (MT) testleri ile kaynak dikiş köklerindeki mikro çatlakları tespit edin.
Çatlak bölgesini havşa açarak (gouge) tamamen temizleyin, EN ISO 14341 standartlarına uygun özlü tel ile preheating uygulayarak çok paslı kaynak yapın.
Yeraltı LHD (Load-Haul-Dump) Makinelerinde Mafsal (Articulation) Pimlerinde Aşırı Boşluk
Ağır şantiye şartlarında mafsal burçlarına gres basılmasının ihmal edilmesi ve çamur/toz karışımının keçeleri aşındırarak yatağa girmesi.
Ön ve arka şasi arasındaki aksiyel ve radyal boşluk miktarını komparatörle ölçün, gres kanallarını kontrol edin.
Aşınmış indüksiyon sertleştirilmiş pimleri ve bronz burçları yenileyin, otomatik merkezi gresleme sisteminin basınç ve siklüs sürelerini artırın.
Ekskavatör Salnım Dişlisinde (Slewing Ring / Turntable) Diş Sıyırma
Yüksek eğimli arazilerde aşırı yük altında ani dönüş (slewing) yapılması veya slewing dişli kutusu pinyon boşluğunun yanlış ayarlanması.
Slewing ring yataklarında eksenel ve radyal oynamayı (play) ölçün, dişli yüzeylerindeki talaş durumunu inceleyin.
Hasarlı slewing bearing ve pinyon dişlisini takım halinde değiştirin, montaj cıvatalarını tork anahtarı ile çapraz sırayla torklayın.
Yeraltı Kaya Delgi Rig'lerinde DTH (Down-The-Hole) Çekiç Performans Düşüşü
Kompresör basıncının düşük olması veya hava hatlarındaki su ve yabancı maddelerin çekiç pistonunu sıkıştırması.
Çekiç giriş hava basıncını ve debisini manometre ile ölçün, hat içi yağlayıcı (line oiler) seviyesini kontrol edin.
Hava hatlarındaki su separatörlerini temizleyin, önerilen kaya delgi yağı ile hat içi yağlama oranını (dakikada damla sayısı) artırın.
Sondaj Delgi Kulesi (Drill Rig) Besleme Kızagında (Feed Beam) Zincir Kopması
Delgi esnasında aşırı itme kuvveti (feed force) verilmesi, kılavuz makaralarının kilitlenmesi veya zincir gerginliğinin hatalı olması.
Besleme zincirinin aşınma miktarını (uzama boyunu) ve kızak raylarındaki sürtünme direncini kontrol edin.
Aşınan çelik link zincirlerini ve makaraları yenileyin, feed silindir basıncını formasyon sertliğine göre sınırlandıran regülatör ayarını yapın.
Yüzey Delgi Makinelerinde Toz Toplama (Dust Collector) Filtrelerinin Erken Tıkanması
Delme sırasında formasyondan çıkan nemli killerin toz filtreleri üzerinde hamurlaşması ve ters üfleme (pulse-jet) sisteminin çalışmaması.
Pulse-jet solenoid valflerinin çalışma döngüsünü ve hava tankı basıncını (min 6 bar) kontrol edin.
Antistatik ve su itici kaplamalı kartuş filtreler kullanın, pulse-jet hava basıncını artırıp zaman rölesi aralığını sıklaştırın.
Ağır Hizmet Konveyör Bantlarında Ek Yerinden (Splice) Açılma
Sıcak vulkanizasyon işleminde ısı, basınç ve süre parametrelerinin standartlara uyulmaması veya kord bezlerinin hizasız kesilmesi.
Bant ek yerindeki (splice area) gerilme izlerini, kauçuk kalibre kalınlığını ve kord hatlarını x-ray veya ultrasonik olarak inceleyin.
Vulkanizasyon presi sıcaklık ve basınç eğrilerini üretici şartnamesine göre yeniden ayarlayın, ek yerini boyuna kılavuz çizgilerine göre söküp yeniden yapın.
Konveyör Tahrik Tamburunda (Drive Pulley) Kauçuk Kaplama Soyulması (Lagging Failure)
Soğuk yapıştırma solüsyonunun raf ömrünün geçmiș olması, nemli ortamda yapıştırma yapılması veya yüksek tork altında kayma (slip) oluşması.
Tambur kaplama kauçuğunun yapışma mukavemetini (peel test) ve tambur yüzey temizliğini inceleyin.
Sıcak vulkanizasyon (seramik veya diamond lagging) kaplamalı tamburlar tercih edin, soğuk yapıştırmada iki bileşenli poliüretan yapıştırıcı ve primer kullanın.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
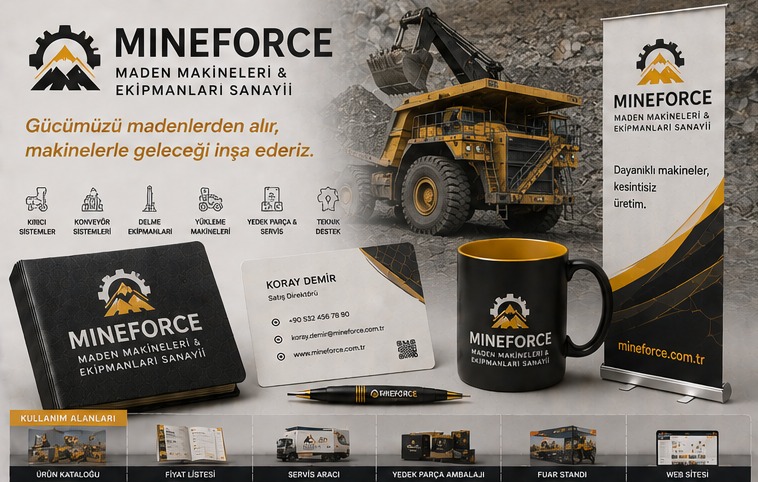
Logo Tasarım Örnekleri
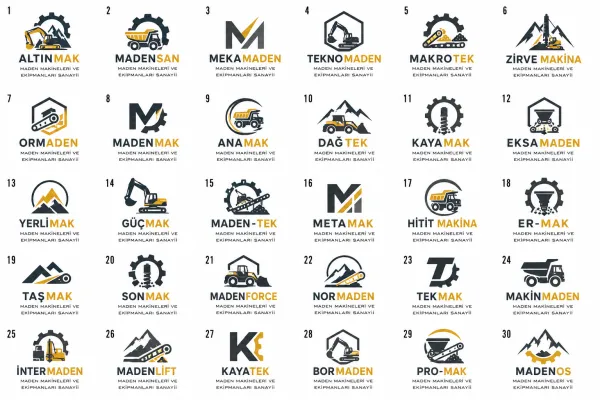
Maden Makineleri Ve Ekipmanları Sanayii Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Maden Makineleri Ve Ekipmanları Sanayii İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Dev Çeneli Kırıcı, Kaya Parçalanması ve Titreşimli Elekle Şekillenen 3D Logo
Ağır iş makineleri fuarları, dijital kataloglar ve web sitesi için dev bazalt kayalarının kırılarak şirketin çelik logosunu ortaya çıkardığı 3D güçlü video.
Manganlı Çene Ömrü, Hardox Zırh Kalınlığı ve Rulman Yağlama QR DPP Sistemi
Kırıcı gövdesindeki lazer kazıma QR plaka ile ocak işletmecilerine çene aşınma ölçümünü, rulman gresleme saatini ve patlatılmış yedek parça şemasını açan DPP yazılımı.
Primer Çene Tonajı (Ton/Saat), Konik Kırıcı CSS Açıklığı ve Stok Yığın Ekranı
Taş ocağı kontrol kabininde kırıcı motor akımlarını, bant kantarı tonaj verilerini ve malzeme tıkanma alarmlarını gösteren merkezi endüstriyel ekran sistemi.
Mangan Çene, Rotor Paleti ve Elek Teli Model Seçimli Hızlı Sipariş Portalı
Maden işletmecilerinin kırıcı markasına göre aşınma döküm parçalarını sipariş edebildiği, stok teslim sürelerini anında gördüğü B2B e-ticaret platformu.
Mobil Kırıcı Boyutları ve Tesis Yerleşim DWG Planlarını Aktaran Çelik NFC Kart
Ocak ziyaretlerinde müteahhitlere mobil paletli kırıcıların saatlik kapasite tablolarını tek dokunuşla akıllı telefonlara sunan metal NFC kartvizit.
Paslanmaz Çelik Şase Künyesi, Güvenlik İkaz Levhaları ve Bant Yönü Etiketleri
Tozlu ocak şartlarında silinmeyen derin asit oymalı seri numaralı şase plakaları, konveyör bant acil durdurma ipi uyarıları ve sarı-siyah reflektif panolar.
Dev Kayaların Çene Arasında Ufalanması 4K Ağır Çekim (Slow-Mo) Reels Serisi
Instagram ve YouTube için devasa mobil kırıcıların şantiyeye tırla sevk anları, Hardox zırh dayanıklılık testleri ve maden şirketlerine özel B2B reklamlar.
Gerçek Kırıcı Rotoru Sergileme Alanı, Çelik Konstrüksiyon Tesis Modeli ve Stand
Uluslararası inşaat ve maden fuarlarında şirketin döküm kalitesini ve makine gövde kalınlığını sergileyen, küresel taş ocağı patronlarını ağırlayan stand.
Döküm Kırıcı Maketi Ağırlığı, Lazer Markalamalı Termos ve Deri Şantiye Defteri
Tesis yatırımı yapan maden sahiplerine sunulan, markanın sarsılmaz gücünü temsil eden masif döküm çelik masaüstü model ve şantiye prestij seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin