 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Lazer Markalama Ve Gravür Teknolojileri
Başlangıç Rehberi
Bu Sektör Nedir?
Lazer markalama ve gravür teknolojileri, endüstriyel parçalardan kişiselleştirilmiş hediyelik eşyalara kadar geniş bir yelpazede kalıcı ve hassas iz bırakma süreçlerini kapsayan yüksek teknolojili bir sektördür. Fiber, CO2 ve UV lazer sistemleri sayesinde metal, plastik, ahşap ve cam gibi çeşitli materyaller üzerinde mikron seviyesinde detaylı işleme yapılabilmektedir. Sektör, üretimde izlenebilirlik, estetik değer katma ve markalaşma ihtiyaçlarına profesyonel çözümler sunmaktadır. Dijitalleşen üretim süreçleriyle birlikte, yüksek hız ve düşük hata payı ile seri üretimde vazgeçilmez bir konuma gelmiştir. Bu teknoloji, modern endüstrinin estetik ve fonksiyonel gereksinimlerini karşılayan temel bir tamamlayıcı hizmettir.
Kimler İçin Uygun?
Savunma sanayii, otomotiv ve medikal cihaz üreticileri gibi parça izlenebilirliği gerektiren endüstriyel firmalar ana hedef kitleyi oluşturur. Promosyon ürünleri tedarikçileri, kurumsal hediye ajansları ve kişiselleştirilmiş ürün satışı yapan e-ticaret girişimleri önemli bir pazar payına sahiptir. Kuyumculuk ve aksesuar sektöründeki tasarımcılar, değerli metaller üzerinde hassas gravür işlemleri için bu hizmeti tercih eder. Mobilya ve dekorasyon firmaları, ahşap yüzeylerdeki özel desen uygulamaları için potansiyel müşterilerdir. Ayrıca, elektronik kart üreticileri ve beyaz eşya sektörü, seri numarası ve logo markalama ihtiyaçları için bu teknolojiden yararlanır. Bireysel tüketiciler ise özel gün hediyeleri ve kişisel eşyaların özelleştirilmesi noktasında doğrudan hedef kitleye dahil olmaktadır.
İş Modeli Nasıl Çalışır?
İş modeli, yüksek katma değerli fason üretim hizmetleri ve kişiselleştirilmiş ürün satışı üzerine kuruludur. Gelir akışları, parça başı markalama ücretleri, seri üretim projeleri için sözleşmeli iş ortaklıkları ve özel tasarım gravür hizmetlerinden oluşur. Değer önerisi, ürünlerin estetik değerini artırmak, marka kimliğini kalıcı hale getirmek ve endüstriyel standartlara uygun izlenebilirlik sağlamaktır. Müşterilere hızlı prototipleme ve esnek üretim kapasitesi sunarak rekabet avantajı elde edilir. Operasyonel verimlilik, lazer parametrelerinin optimize edilmesi ve fire oranlarının minimize edilmesiyle sağlanır. Ayrıca, tasarım desteği ve grafik hazırlama hizmetleri ile uçtan uca çözüm sunularak müşteri sadakati artırılır.
Fiziksel Alan İhtiyaçları
İşletme alanı, lazer makinelerinin yaydığı duman ve tozun tahliyesi için güçlü bir havalandırma ve filtrasyon sistemine sahip olmalıdır. Elektriksel altyapı, hassas lazer cihazlarının kararlı çalışması için kesintisiz güç kaynağı (UPS) ve voltaj regülatörleri ile desteklenmelidir. Atölye alanı, hammadde girişi ve bitmiş ürün çıkışı için lojistik kolaylığı olan, tercihen sanayi bölgelerinde veya merkezi iş alanlarında konumlanmalıdır. Minimum 50-100 metrekarelik bir alan, hem üretim hattı hem de ürün depolama ve paketleme süreçleri için yeterli olacaktır. Ortamın tozsuz ve kontrollü sıcaklıkta tutulması, optik lenslerin ömrünü uzatmak için kritiktir. Müşteri kabul alanı ve tasarım ofisi, üretim alanından izole edilerek profesyonel bir çalışma ortamı oluşturulmalıdır.
Personel İhtiyaçları
Operasyonel süreçlerin yönetimi için en az bir adet lazer operatörü ve teknik uzman bulunmalıdır. Lazer parametrelerini optimize edebilecek ve cihaz bakımlarını yapabilecek teknik bilgiye sahip personel, verimlilik için şarttır. Tasarım süreçlerini yönetmek ve müşteri taleplerini vektörel çizimlere dönüştürmek için grafik tasarım yetkinliği olan bir personel gereklidir. İşletme yönetimi, müşteri ilişkileri ve satış süreçleri için bir idari personel süreci destekleyebilir. Personelin, farklı materyallerin lazerle etkileşimi konusunda uzmanlaşmış olması, hata payını düşüren en önemli faktördür. Küçük ölçekli işletmelerde, operatör ve tasarımcı rolleri tek bir yetkin kişi tarafından da yürütülebilir.
Başlangıç İpuçları
Cihaz Seçimi
Fiber lazerler metal ve sert plastikler için, CO2 lazerler ise ahşap, deri ve akrilik gibi organik malzemeler için idealdir; iş modelinizi belirlerken odaklanacağınız materyale göre teknoloji seçimi yapın.
Güvenlik Standartları
Lazer sınıflandırmalarına (Class 1, 2, 3R, 4) uygun koruyucu kabinler ve duman tahliye sistemleri kurarak iş güvenliği mevzuatına tam uyum sağlayın.
Malzeme Testleri
Her yeni materyal için 'test kartelası' oluşturun; farklı güç, hız ve frekans değerlerinin malzeme üzerindeki etkisini kaydederek hata payını minimize edin.
Dosya Hazırlama
Vektörel çizim programlarında (Adobe Illustrator, CorelDraw) 'hairline' (saç teli) kalınlığında çizgiler kullanarak kesim hassasiyetini artırın.
Odaklama Hassasiyeti
Lazer kafasının malzeme yüzeyine olan odak mesafesini her işlem öncesi manuel veya otomatik sensörlerle kalibre edin; yanlış odak, markalama kalitesini doğrudan düşürür.
Soğutma Sistemi
Lazer tüpünün ömrünü uzatmak için endüstriyel soğutucuların (chiller) su sıcaklığını sürekli kontrol altında tutun; aşırı ısınma tüpün patlamasına yol açabilir.
Fason Üretim Ağı
Sadece perakende değil, promosyon ürünleri satan firmalarla veya metal işleme atölyeleriyle anlaşarak düzenli fason iş hacmi oluşturun.
Numune Portföyü
Potansiyel müşterilere göstermek için farklı materyaller üzerinde yapılmış yüksek kaliteli gravür örneklerinden oluşan fiziksel bir katalog hazırlayın.
Bakım Rutini
Lens ve aynaların temizliğini düzenli olarak izopropil alkol ile yapın; tozlu optikler lazer gücünün kaybına ve lensin çatlamasına neden olur.
Fiyatlandırma Stratejisi
Fiyatlandırmayı sadece malzeme maliyeti üzerinden değil, makinenin çalışma süresi, amortisman payı ve tasarım emeğini kapsayan bir saatlik ücret üzerinden hesaplayın.
Dosya Formatı Uyumu
Müşterilerden gelen düşük çözünürlüklü görselleri vektörel formata dönüştürmek için 'image trace' yeteneklerinizi geliştirin veya bu konuda uzmanlaşmış bir grafik tasarımcı ile çalışın.
Atık Yönetimi
Lazer kesim sırasında oluşan duman ve partikülleri filtrelemek için aktif karbonlu hava temizleme sistemleri kullanarak çevresel standartlara uyum sağlayın.
Dijital Pazarlama
Instagram ve TikTok gibi platformlarda 'time-lapse' videoları paylaşarak markalama sürecinin görsel tatminini ön plana çıkarın.
Stok Yönetimi
Sık kullanılan sarf malzemeleri (lens, ayna, lazer tüpü) için her zaman yedek bulundurun; arıza durumunda iş akışınızın durmasını engelleyin.
Özelleştirme Odaklılık
Kişiselleştirilmiş hediyelik eşya pazarına girerek, ürün başına kar marjınızı standart endüstriyel markalamaya göre çok daha yüksek tutun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Uygulama Kriterleri
Anodize Alüminyumda Yüksek Kontrastlı Markalama Parametreleri
Anodize alüminyum üzerinde beyaz veya gri tonlarda net bir markalama elde etmek için yüzeyin oksit tabakasına zarar vermeden sadece pigmenti etkilemek gerekir. İdeal sonuçlar için düşük güç (power), yüksek frekans (frequency) ve yüksek tarama hızı (speed) kombinasyonu kullanılmalıdır. Eğer markalama sonrası yüzeyde beyazlaşma veya tozlanma oluşuyorsa, bu durum 'over-marking' (aşırı markalama) belirtisidir; frekansı artırarak veya hat aralığını (hatch spacing) genişleterek enerji yoğunluğunu düşürün. MOPA lazerlerde ise darbe süresini (pulse duration) kısaltmak, yüzeydeki kontrastı optimize ederken metalin yapısal bütünlüğünü korur.
Gravür Tasarım Boyutlandırıcı
Lazer markalama ve gravür tasarımlarını oranlarını koruyarak farklı ürün ölçülerine ölçeklendirir.
Hesaplanan Sonuçlar
Lazer Markalama Güvenli Alan Hesaplayıcı
Ürün üzerindeki markalama bölgesi için güvenli kenar boşluklarını hesaplar.
Hesaplanan Sonuçlar
Gravür Yazı Okunabilirlik Analizi
Kazınacak metnin farklı ürün boyutları ve izleme mesafelerinde okunabilirliğini değerlendirir.
Hesaplanan Sonuçlar
Markalama Projesi Parça Listesi
Markalama fikstürü ve üretim için gerekli parçaları ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Fikstür Profil Kesim Optimizasyonu
Gravür fikstürlerinde kullanılacak profil ve çubukların minimum fire ile kesim planını oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Markalama İstasyonu Kapasite Hesaplayıcı
Operatör ve çalışma süresine göre günlük lazer markalama kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Lazer Markalama Teknolojisi Seçim Yardımcısı
Malzeme türü, markalama kalitesi, üretim hacmi ve bütçeye göre uygun lazer teknolojisini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Sistem Başlatma ve Optik Kontrol
Lazer güç kaynağını açın, soğutma ünitesinin su seviyesini kontrol edin ve lens yüzeyini tozsuz bir bezle temizleyerek optik netliği sağlayın.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Lazer Makinesi Bakım ve Hazırlık Rutini
%0Haftalık Dijital Pazarlama ve İçerik Planlama
%0Lazer Parametre Optimizasyonu ve Kalite Kontrol
%0Müşteri İlişkileri ve Satış Takip Süreci
%0İş Sağlığı ve Güvenliği (İSG) Denetim Listesi
%0Hammadde Stok ve Tedarik Yönetimi
%0SEO ve Web Sitesi Performans Takibi
%0Lazer Optik Sistemleri ve Lens Bakım Rutini
%0B2B Satış ve Teklif Yönetimi
%0Acil Durum ve Arıza Müdahale Protokolü
%0Sorun / Çözüm Kütüphanesi
Lazer Markalama Ve Gravür Teknolojileri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Fiber Lazer Kaynağında Güç Düşüşü ve Markalama Solukluğu
F-theta lens yüzeyinde biriken toz, duman kalıntıları veya koruyucu camın (protective window) lazer enerjisi nedeniyle mikro çatlaması ya da yanması.
Koruyucu camı sökerek optik yüzeyde leke veya yanık izi olup olmadığını kontrol edin, lazer çıkış gücünü güç ölçer (power meter) ile kalibre edin.
Koruyucu cam hasar gördüyse orijinal yansıtmasız (AR kaplamalı) kuvars cam ile değiştirin; lens yüzeyini izopropil alkol ve lens temizleme mendili ile hassasiyetle temizleyin.
Galvo Tarayıcı Aynalarında Isıl Sürüklenme (Thermal Drift) Nedeniyle Desen Bozulması
Yüksek frekanslı uzun süreli işlemlerde galvo motor sürücülerinin aşırı ısınması ve ayna kalibrasyonunun termal genleşmeyle bozulması.
Cihaz soğukken ve 1 saatlik yoğun çalışma sonrasında aynı vektörel dosyayı test edip koordinat kaymasını (offset) ölçün.
Galvo kafa soğutma sisteminin (su soğutma veya fan) performansını kontrol edin, sürücü kartı PID parametrelerini güncelleyin ve termal kalibrasyon yapın.
CO2 Lazer Işın Yolunda Sapma ve Aynalarda Odak Kaçıklığı
Lazer tüpü montaj ayaklarının titreşimle oynaması veya 1., 2. ve 3. ayna açılarının termal genleşme veya darbe nedeniyle bozulması.
Termal kağıt (laser thermal paper) yardımıyla her bir ayna girişinde ışın merkezlemesini (alignment test) kontrol edin.
Ayna ayar vidalarını gevşetmeden hassas ayna ayar prosedürünü uygulayın, ışını aynaların tam ortasına isabet ettirin ve kilit somunlarını sabitleyin.
MOPA Lazerlerde Darbe Süresi (Pulse Duration) Ayarsızlığına Bağlı Renk Kontrol Kaybı
Paslanmaz çelik üzerinde renkli markalama yapılırken yanlış frequency ve pulse width (darbe genişliği) parametrelerinin seçilmesi.
Farklı nanosaniye değerlerinde (örneğin 20ns - 200ns) test matrisi basarak oksit tabakasının kalınlığını ve renk değişimini mikroskop altında inceleyin.
MOPA lazer yazılımında malzeme kütüphanesini güncelleyin, uygun frekans, tarama hızı (speed) ve hatch (taramalı dolgu) aralığı optimizasyonu yapın.
Anodize Alüminyumda Markalama Sonrası Beyazlaşma veya Yüzey Dağılması
Lazer güç yoğunluğunun (power density) çok yüksek tutulması sonucu anot kaplamanın tamamen buharlaşması ve alüminyum alt tabakanın erimesi.
Lazer gücünü düşürüp frekansı artırarak malzemenin sadece boya/anot tabakasını etkileyip etkilemediğini test edin.
Q-switch frekansını yükseltin, line spacing (çizgi aralığı) değerini daraltın ve derin kazıma yerine oksidasyon/yüzey soyma parametrelerine geçin.
Pirinç ve Bakır Gibi Yansıtıcı Metallerde Lazer Kaynağına Geri Yansıma (Back Reflection)
Yüksek yansıtma özelliğine sahip (high reflectivity) malzemelerde dalga boyunun emilememesi ve ışının fiber kabloya geri tepmesi.
İşlem sırasında lazer kaynağı hata kodlarını (alarm history) inceleyin, optik izolatör (optical isolator) durumunu kontrol edin.
Yeşil lazer (532nm) veya ultraviyole (355nm) kaynaklara yönelin; fiber lazer kullanılacaksa odak noktasını malzemenin hafifçe üzerine veya altına vererek direkt yansımayı kırın.
Plastik Malzemelerde (ABS/PVC) Lazer Karbonizasyonu ve Yanık Kenar Oluşumu
Polimer malzemenin kimyasal yapısına uygun olmayan dalga boyu kullanımı veya aşırı ısı birikimi nedeniyle malzemenin yanması.
Malzemenin katkı maddelerini (masterbatch) kontrol edin, CO2 veya UV lazer ile fiber lazer sonuçlarını karşılaştırın.
Daha kısa dalga boyuna sahip lazerler (UV) kullanın veya fiber/CO2 için hızı maksimuma çıkarıp pas sayısını (pass count) artırarak termal stresi azaltın.
Ahşap ve Deri Gravüründe Reçine Akması ve Yanık Kokusu/İzleri
Yetersiz hava yardımı (air assist) basıncı ve yüksek lazer gücü nedeniyle malzemenin yanma bölgesindeki gazların uzaklaştırılamaması.
Kompresör hava basıncını ve nozul açıklığını kontrol edin, odak mesafesinin doğruluğunu doğrulayın.
Hava yardımı basıncını artırın, maskeleme bandı (transfer kağıdı) kullanarak yüzeyi koruyun ve vektör hızını artırıp gücü düşürün.
EzCad veya Benzeri Kontrol Yazılımlarında Hatch (Tarama) Çakışması ve Çift Çizgi Problemi
Vektör çizimindeki açık düğümler (open paths) veya üst üste binen çoklu çizgiler nedeniyle tarama algoritmasının hatalı hesaplama yapması.
CAD yazılımında 'Check Overlaps' ve 'Merge' komutlarını çalıştırarak çizim hatalarını ve mükerrer çizgileri tespit edin.
Vektör dosyasındaki çakışan çizgileri temizleyin, düğümleri birleştirin (welding/join), EzCad içinde ring veya bi-directional hatch ayarlarını optimize edin.
Döner Eksen (Rotary Axis) Markalamada Çevresel Bozulma ve Uzama
Kontrol kartı motor adım oranının (pulse per revolution / steps per degree) silindir çapına yanlış tanımlanması.
Silindir çapını tam dijital kumpasla ölçün ve yazılımdaki eksen parametre tablosundaki mm/rev veya pulse/deg değerini kontrol edin.
Çap veya çevre uzunluğu parametresini doğru girin, test dairesi markalayarak oransal doğrulamayı yapın.
Kavisli veya Silindirik Yüzeylerde Kenar Bulanıklığı (Defocusing)
F-theta lensin alan derinliğinin (depth of focus) kavis yarıçapından küçük olması nedeniyle kenar kısımların odak dışı kalması.
Parçanın merkez yüksekliği ile kenar yüksekliği arasındaki mesafe farkını ölçün.
3D dinamik fokus galvo kafa sistemine geçin veya parçayı açısal olarak indeksleyerek (bölgesel markalama) parça parça işleyin.
Seri Numarası ve Barkod / Karekod (DataMatrix) Okuma Başarısızlığı
Kontrast yetersizliği, yansıma (glare) veya düşük çözünürlüklü dot/hatch yerleşimi nedeniyle ISO/IEC 15415 kalite derecesinin düşük çıkması.
Endüstriyel barkod okuyucu (verifier) ile gradyan ve kontrast analizini yapıp kalite notunu (Grade A-F) inceleyin.
DataMatrix hücre boyutunu (cell size) büyütün, arka plana matlaştırıcı pasivasyon uygulayın veya lazer parametrelerini kontrastı artıracak şekilde yeniden düzenleyin.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
Logo Tasarım Örnekleri
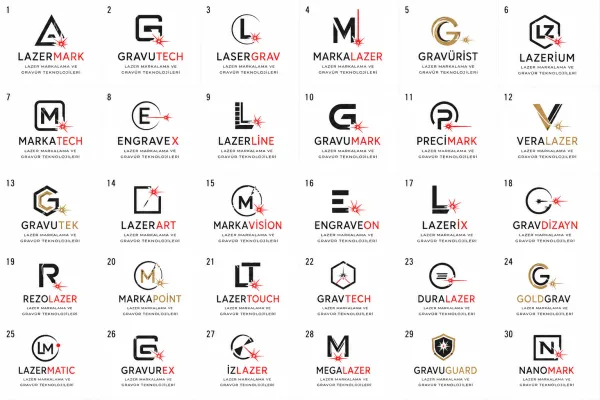
Lazer Markalama Ve Gravür Teknolojileri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Lazer Markalama Ve Gravür Teknolojileri İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Galvo Ayna Yönlendirmesi, Odak Noktası ve Malzeme Renk Değişimi 3D Animasyonu
Tıbbi cihaz, otomotiv ve savunma sanayii alıcılarına galvo kafadaki aynaların nano saniyede açılanarak metalde kontrast oluşturmasını anlatan 3D teknik video.
UDI Tıbbi Kod, Seri No ve Kalıcı İzlenebilirlik QR Dijital Pasaportu
Titanyum cerrahi aletlere lazerle işlenen 2D karekod ile hastane sterilizasyon takip sistemlerine cerrahi ürünün malzeme ve parti geçmişini açan DPP sistemi.
Saatlik Markalanan Parça Adedi, Lazer Güç Ayarı ve Hata Denetim Ekranı
Atölyede promosyon kalem, endüstriyel etiket ve elektronik klemens markalama hatlarının hızını ve optik kamera kontrol sonuçlarını gösteren merkezi ekran sistemi.
Malzeme Cinsi (Metal/Plastik/Deri), Alan ve Adet Seçimli Anında Fiyat Portalı
Müşterilerin markalanacak ürün tipini ve adetlerini girip vektörel logo yükleyerek fason kazıma fiyatı alabildiği ve kargo kaydı oluşturduğu B2B web platformu.
Fiber, MOPA ve UV Lazer Karşılaştırma Kataloğunu Aktaran NFC Akıllı Kart
Savunma ve medikal kongrelerinde farklı lazer dalga boylarının malzemelerdeki kontrast sonuçlarını tek dokunuşla aktaran lazer kazımalı metal NFC kart.
Çift Katman Rezopal Gravür Etiketi ve Siyah Eloksallı Alüminyum İsimlik
Elektrik panoları, makine butonları ve askeri teçhizat için lazerle harfleri kazınarak kontrast oluşturan çift katmanlı dayanıklı rezopal etiketler.
MOPA Lazerle Paslanmaz Çelikte Renkli Markalama Reels ve Derin Gravür Videoları
Instagram ve TikTok için çeliğin üzerinde gökkuşağı renkleri oluşturan MOPA lazer çekimleri, saat kordonu ve takı kişiselleştirme video serileri.
Canlı Numune Markalama İstasyonu, Işıklı Büyüteçli İnceleme Masası ve Stand
Ziyaretçilerin kendi getirdikleri ürünlere ya da hediye metal kartlara saniyeler içinde isimlerini lazerle yazdırabildiği interaktif fuar standı.
Lazerle İsim Kazınmış Titanyum Kaplama Termos, Metal Tükenmez Kalem ve Anahtarlık
Şirket yöneticilerine ve VIP konuklara takdim edilen, her parçası mikro hassasiyetle kişiselleştirilmiş lüks kutulu promosyon seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin