 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Lazer Kesim Ve Metal İşleme Hizmetleri
Başlangıç Rehberi
Bu Sektör Nedir?
Lazer kesim ve metal işleme sektörü, modern endüstriyel üretimin temel taşlarından biri olarak yüksek hassasiyetli parça imalatı sunmaktadır. Fiber lazer teknolojileri ve CNC işleme yöntemleri sayesinde karmaşık tasarımlar, milimetrik hata payı ile metal levhalara aktarılmaktadır. Sektör, otomotivden savunma sanayine, mobilyadan mimari yapı elemanlarına kadar geniş bir yelpazede katma değerli çözümler üretmektedir. Hız, verimlilik ve malzeme tasarrufu, bu alandaki rekabetin ana belirleyicileridir. Teknolojik dönüşüme uyum sağlayan işletmeler, endüstriyel tedarik zincirinde kritik bir rol oynamaktadır.
Kimler İçin Uygun?
Ana hedef kitle, seri üretim yapan otomotiv yan sanayi firmaları ve beyaz eşya üreticileridir. İnşaat ve mimarlık sektöründeki dekoratif metal panel ihtiyacı olan firmalar önemli bir müşteri grubudur. Savunma sanayi, havacılık ve medikal cihaz üreticileri, yüksek hassasiyet gerektiren projeleri için bu hizmete başvurmaktadır. Mobilya ve iç mekan tasarımı yapan atölyeler, özel kesim metal aksamlar için düzenli hizmet almaktadır. Ayrıca, makine imalatçıları ve endüstriyel tesisler, yedek parça ve gövde imalatı için bu sektörü tercih etmektedir. Bireysel tasarımcılar ve sanatçılar da özel projeleri için küçük ölçekli kesim hizmetlerine talep göstermektedir.
İş Modeli Nasıl Çalışır?
İş modeli, müşteri tarafından sağlanan teknik çizimlerin (DXF/DWG) işlenmesi ve metal levhaların kesilmesi üzerine kuruludur. Gelir kaynakları, kesim süresi bazlı ücretlendirme, malzeme satışı ve katma değerli büküm/kaynak hizmetlerinden oluşur. Değer önerisi, yüksek hassasiyetli üretim, hızlı teslimat ve fire oranını minimize eden optimizasyon yazılımlarıdır. İşletmeler, stoklu malzeme yönetimi yaparak müşteriye 'anahtar teslim' parça tedariki sunabilir. Prototip üretiminden seri üretime geçiş süreçlerinde danışmanlık hizmeti verilmesi, müşteri sadakatini artıran bir unsurdur. Dijital platformlar üzerinden teklif alma süreçlerinin otomatize edilmesi, operasyonel verimliliği maksimize eder.
Fiziksel Alan İhtiyaçları
Tesisin, ağır tonajlı metal levhaların giriş-çıkışına uygun, lojistik erişimi kolay bir sanayi bölgesinde konumlanması şarttır. Minimum 300-500 metrekarelik bir kapalı alan, lazer makineleri, büküm presleri ve malzeme stok sahası için gereklidir. Zemin, ağır makinelerin titreşimini sönümleyecek şekilde güçlendirilmiş beton olmalıdır. Yüksek tavan yapısı, tavan vinci kurulumu ve havalandırma sistemleri için kritik öneme sahiptir. Elektrik altyapısı, yüksek enerji tüketen lazer makinelerini destekleyecek endüstriyel kapasitede olmalıdır. Ayrıca, toz ve duman tahliyesi için çevre mevzuatına uygun filtreleme sistemleri kurulmalıdır.
Personel İhtiyaçları
Kadro, teknik yetkinliği yüksek bir mühendislik ve operatör ekibinden oluşmalıdır. En az bir adet CAD/CAM programlarına hakim teknik ressam veya mühendis, çizimlerin üretime hazırlanması için gereklidir. Lazer kesim makinelerini yönetebilecek, malzeme özelliklerine göre parametre ayarı yapabilen deneyimli operatörler temel personeldir. Büküm ve kaynak işleri için sertifikalı metal işleme ustaları istihdam edilmelidir. Lojistik ve stok takibi için bir depo sorumlusu, operasyonel süreçlerin aksamaması adına önemlidir. Müşteri ilişkileri ve satış süreçlerini yönetecek, teknik terminolojiye hakim bir idari personel, işletmenin ticari başarısı için elzemdir.
Başlangıç İpuçları
Makine Parkuru Optimizasyonu
Başlangıçta tüm teknolojilere yatırım yapmak yerine, en çok talep gören sac kalınlıklarına uygun fiber lazer kesim makinelerine odaklanın ve kapasiteyi zamanla artırın.
Malzeme Tedarik Zinciri
Yerel metal tedarikçileriyle güçlü ilişkiler kurun; hurda metal yönetimi ve geri dönüşüm süreçlerini kurgulayarak maliyetlerinizi düşürün.
CAD/CAM Yetkinliği
Tasarım aşamasında hata payını sıfıra indirmek için SolidWorks veya AutoCAD gibi yazılımlarda uzmanlaşmış bir teknik ekip kurun veya dış kaynak kullanın.
İş Güvenliği ve Havalandırma
Metal işleme tozları ve dumanları için yüksek standartlı filtreleme sistemleri kurun; bu hem çalışan sağlığı hem de yasal uyumluluk için kritiktir.
Niş Pazar Belirleme
Genel metal işleme yerine mobilya, otomotiv yan sanayi veya savunma sanayi gibi spesifik bir alanda uzmanlaşarak rekabet avantajı sağlayın.
Bakım ve Kalibrasyon
Lazer lenslerinin ve aynalarının düzenli temizliği, kesim kalitesini doğrudan etkiler; önleyici bakım takviminizi asla aksatmayın.
Fiyatlandırma Stratejisi
Sadece kesim süresi üzerinden değil, malzeme fire oranı, kurulum süresi ve işin karmaşıklığına göre dinamik bir fiyatlandırma modeli oluşturun.
Dijital Varlık ve Portfolyo
Yaptığınız hassas kesimlerin yüksek çözünürlüklü fotoğraflarını ve videolarını içeren bir web sitesi kurun; endüstriyel müşteriler görsel kanıta önem verir.
Kalite Kontrol Protokolleri
Her parçanın ölçüsel doğruluğunu kontrol etmek için kumpas, mikrometre ve gerekirse CMM cihazları kullanarak hata oranını minimize edin.
Lojistik Planlama
Büyük boyutlu metal levhaların taşınması için uygun vinç ve forklift altyapısını işletmenizin kurulum aşamasında planlayın.
Enerji Verimliliği
Lazer makineleri yüksek enerji tüketir; işletmenizin elektrik altyapısını ve enerji maliyetlerini optimize edecek güneş enerjisi veya verimli trafo çözümlerini değerlendirin.
Müşteri İlişkileri Yönetimi (CRM)
Müşterilerinizin teknik çizimlerini ve geçmiş siparişlerini dijital ortamda arşivleyerek, tekrar eden siparişlerde hızlı teklif verme süreci geliştirin.
Sertifikasyon Süreçleri
ISO 9001 gibi kalite yönetim belgelerini alarak kurumsal firmalarla çalışma şansınızı artırın.
Atık Yönetimi
Metal atıklarınızı türlerine göre (paslanmaz, alüminyum, karbon çelik) ayrıştırarak geri dönüşüm tesislerine satmak, ek bir gelir kalemi oluşturur.
Zaman Yönetimi ve Teslimat
Endüstriyel üretimde termin süresi her şeydir; üretim planlama yazılımları kullanarak siparişlerinizi takip edin ve teslimat sözlerinize sadık kalın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Bakım ve Arıza Giderme
Fiber Lazer Kesim Kafası Kapasitif Sensör Kalibrasyon Standartları
Kapasitif sensörün sac yüzeyine çarpmasını (crash) önlemek için her vardiya başlangıcında 'standoff distance' kalibrasyonunu mutlaka yapın. Nozul merkezlemesinin (nozzle centering) doğruluğunu, düşük güçlü bir test atışı ile kontrol edin; ışın nozulun tam merkezinden geçmelidir. Sensörün hassasiyetini etkileyen nozul üzerindeki çapakları düzenli temizleyin ve seramik izolatörün temizliğini kontrol edin. Eğer makine 'capacitive error' veriyorsa, topraklama kablosunun sac levha ile temasını ve tabla tırnaklarının (slat) iletkenliğini kontrol ederek elektriksel sürekliliği sağlayın.
Sac Plaka Yerleşim Planlayıcı
Kesilecek parçaların standart sac plakalara yerleşimini ve bindirme payını hesaplar.
Hesaplanan Sonuçlar
Metal Parça Ölçek Boyutlandırıcı
Metal parçaları ve teknik çizimleri oranını koruyarak yeni ölçülere dönüştürür.
Hesaplanan Sonuçlar
Profil ve Lama Kesim Optimizasyonu
Profil, lama ve çubuk malzemelerin minimum fire ile kesim planını oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Metal İmalat Parça Listesi
Kesim ve büküm projeleri için gerekli parçaları ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Metal Yüzey Boya Tüketim Hesaplayıcı
Kesim sonrası boyanacak metal yüzeyler için gerekli boya miktarını hesaplar.
Hesaplanan Sonuçlar
Lazer Kesim Üretim Kapasitesi
Operatör sayısı ve çalışma süresine göre günlük üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Lazer Kesim Teknoloji Seçim Yardımcısı
Malzeme türü, kalınlık, hassasiyet ve üretim hacmine göre en uygun kesim teknolojisini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Makine Kalibrasyon Kontrolü
Lazer kesim makinesinin optik lens temizliğini kontrol edin ve odak noktasının (focus) malzeme kalınlığına göre ayarlandığından emin olun.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Makine Bakım ve Hazırlık Kontrolü
%0Haftalık Müşteri İlişkileri ve Teklif Takibi
%0Hammadde Stok ve Lojistik Yönetimi
%0Dijital Portfolyo ve İçerik Güncelleme
%0İş Sağlığı ve Güvenliği (İSG) Haftalık Denetimi
%0Kalite Kontrol ve Hassasiyet Doğrulama Rutini
%0Dijital Reklam ve Potansiyel Müşteri (Lead) Yönetimi
%0Makine Parkuru Periyodik Bakım Planı
%0Müşteri Memnuniyeti ve Referans Yönetimi
%0Atölye Düzeni ve 5S Denetimi
%0Sorun / Çözüm Kütüphanesi
Lazer Kesim Ve Metal İşleme Hizmetleri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Kalın paslanmaz çelik (stainless steel) kesimlerinde alt kenarlarda cüruf (burr) birikmesi ve çapak oluşumu
Kesim gazı olarak oksijen yerine yanlışlıkla azot basıncının düşük verilmesi veya odak noktasının (focus position) sacın çok altında kalması.
Azot (N2) gazı hat basıncı manometreden kontrol edilmeli ve test plakası üzerinde focus testi yapılmalıdır.
Azot gazı saflığı ve basıncı artırılmalı, odak noktası malzeme kalınlığına göre yeniden optimize edilerek hız düşürülmelidir.
Lazer kesim kafası koruyucu camının (protective window) sık sık yanarak kararması
Kesim esnasında geri yansıyan ışınların (back reflection) veya delme (piercing) aşamasındaki sıçramaların optik cama zarar vermesi.
Koruyucu cam sökülerek büyüteçle yanık ve mikro çatlaklar incelenmelidir.
Delme parametrelerinde (piercing parameters) rampalı delme devreye alınmalı, basınçlı hava/azot nozul temizliği periyodik yapılmalıdır.
Abkant pres büküm sonrasında uzun metal parçalarda kanal boyunca yaylanma (springback) nedeniyle açı sapması
Kullanılan malzemenin (St37 veya alüminyum) çekme mukavemeti (tensile strength) toleranslarının standart dışı olması ve V kalıp genişliğinin yanlış seçilmesi.
Bükülen parçaların açıları dijital açı ölçer ile kontrol edilmeli, alt kalıp V kanal genişliği hesaplanmalıdır.
CNC abkant pres yaylanma (springback) telafi parametreleri güncellenmeli, daha dar V kalıp veya koç strok alt ölü nokta derinliği artırılmalıdır.
Hassas boyalı veya paslanmaz sacların abkant bükümünde kalıp izleri ve ezilmeler oluşması
Alt kalıp ağızlarının sert çelik olması ve büküm sırasında sac ile kalıp arasında sürtünme yaşanması.
Bükülen sacların yüzeyindeki iz derinliği gözle ve elle kontrol edilmelidir.
Alt kalıp üzerine poliüretan koruyucu bant (büküm filmi) çekilmeli veya radyanlı plastik kalıp pabuçları kullanılmalıdır.
Lazer kesim nesting (yerleşim) planlamasında parça aralarının çok yakın verilmesi nedeniyle köşe yanmaları oluşması
CAM yazılımında ortak kenar kesim (common line cutting) parametrelerinin ve mikro-bağlantı (micro-joint) mesafelerinin yanlış ayarlanması.
CAM ekranındaki simülasyon ve köşe yaklaşım yolları (lead-in/lead-out) incelenmelidir.
Parça araları sac kalınlığına göre artırılmalı, köşe yanmalarını önlemek için soğuma süreleri (cooling paths) yazılıma eklenmelidir.
Müşteriden gelen DXF/DWG çizimlerinde açık kontur (open contour) hataları nedeniyle lazer tezgahının kesime başlamaması
Çizimi yapan tasarımcının çizgileri birleştirmemesi (join/explode komut kalıntıları) ve üst üste binen çizgiler bırakması.
CAM programındaki geometri hata denetimi (geometry check) raporları incelenmelidir.
CAD programında 'Doctor' veya otomatik düzeltme komutları ile açık konturlar kapatılmalı, çakışan çizgiler temizlenmelidir.
Lazer kesim sac parçaların mig/tig kaynağı birleşiminde ısı girdisi (heat input) nedeniyle çarpılma (warping) ve bükülme oluşması
Kaynak akım şiddetinin çok yüksek tutulması ve parçaların fikstürle sabitlenmeden serbest kaynak yapılması.
Kaynak sonrası parçaların düzlemsellik sapmaları kompresör mermeri üzerinde ölçülmelidir.
Parçalar özel toplama fikstürlerine (welding jigs) bağlanmalı, kısa pasolu (back-step welding) kaynak tekniği uygulanmalıdır.
Paslanmaz çelik kaynak dikişlerinde kaynak sonrasında renk değişimi ve oksidasyon (kararma) oluşması
Kaynak esnasında arka kök koruma gazının (argon) yetersiz kalması veya paslanmaz tel seçimi hatası.
Kaynak dikiş renkleri (mavi/siyah tonlar) visual test ile kontrol edilmelidir.
Kök gazı koruması sağlanmalı, kaynak sonrası dikişlere paslanmaz temizleme jeli (pickling paste) sürülerek paslanmazlık pasivasyonu yapılmalıdır.
Lazer kesim parçaların kesim kenarlarındaki cürufların manuel temizliğinde işçilik maliyetlerinin artması
Lazer parametrelerinin yanlış seçilmesi nedeniyle parçalara kalın cüruf yapışması ve otomatik çapak alma makinesinin olmaması.
Parça alt yüzeylerindeki cüruf kalınlığı ve manuel zımpara mesai süreleri hesaplanmalıdır.
Lazer odak ve gaz basınç ayarları optimize edilmeli, yüksek hacimli işler için rulo fırçalı otomatik çapak alma (debarking) makinesi yatırımı yapılmalıdır.
Siyah sac (Dkp) parçalar üzerinde lazer kesim veya büküm sonrası kalan yağ tabakalarının boya tutmama sorunu yaratması
Hammadde olarak gelen yağlı sacların boya öncesi kimyasal yıkama ve fosfat banyosundan geçirilmemesi.
Boya yapışma kalitesi çapraz kesim testi (cross-cut adhesion test) ile kontrol edilmelidir.
Parçalar boya öncesi daldırma veya tünel tipi alkali yağ alma ve demir fosfat yüzey hazırlık hattından geçirilmelidir.
Fiber lazer rezonatör soğutma chilleri 'Water Temperature Error' vererek kesimi durdurması
Chiller radyatör peteklerinin ortamdaki toz ve talaşla tıkanması ya da su devridaim filtresinin kirlenmesi.
Chiller su sıcaklık göstergeleri ve filtre kirlilik durumu incelenmelidir.
Radyatör petekleri basınçlı hava ile temizlenmeli, su filtresi yıkanmalı ve sisteme antifrizli saf su takviyesi yapılmalıdır.
Lazer kesim gaz deposu (Liquid Nitrogen/Oxygen) basıncının ani düşmesiyle kesimin yarıda kalması
Kriyojenik tank evaporatör kapasitesinin anlık yüksek debili kesimleri karşılayamaması veya tüp/buharlaştırıcı donması.
Kriyojenik tank basınç saatleri ve dış ortam buzlanma durumu izlenmelidir.
Yüksek kapasiteli harici atmosferik buharlaştırıcı (ambient vaporizer) eklenmeli, gaz değişim eşikleri otomatik alarm sistemine bağlanmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
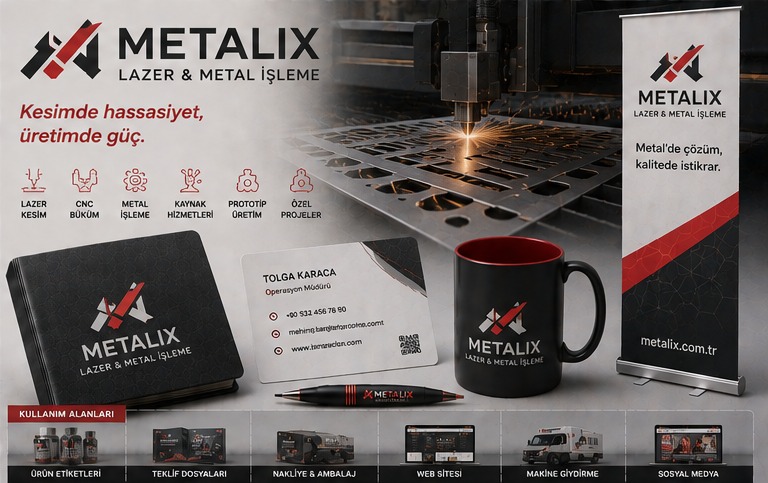
Logo Tasarım Örnekleri

Lazer Kesim Ve Metal İşleme Hizmetleri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin