 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Koltuk Ve Döşemelik Kumaş İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Koltuk ve döşemelik kumaş imalatı, estetik ile fonksiyonelliği birleştiren, mobilya sektörünün temel yapı taşını oluşturan stratejik bir üretim alanıdır. Sektör, yüksek dayanıklılık, leke tutmazlık ve özgün doku standartlarına dayalı teknik tekstil çözümleri sunar. Modern üretim teknolojileriyle desteklenen bu süreç, iç mekan tasarım trendlerini doğrudan belirleyen bir katma değer yaratır. Sürdürülebilirlik ve inovatif malzeme kullanımı, günümüz pazarında rekabet avantajı sağlayan temel unsurlardır. Bu sektör, hem endüstriyel mobilya üreticilerine hem de bireysel dekorasyon ihtiyaçlarına hitap eden geniş bir ekosistemi kapsar.
Kimler İçin Uygun?
Ana hedef kitle, seri üretim yapan mobilya fabrikaları ve endüstriyel koltuk üreticileridir. Bunun yanı sıra, iç mimarlık ofisleri ve dekorasyon projeleri yürüten tasarım stüdyoları önemli bir müşteri segmentidir. Otel, restoran ve ofis gibi ticari mekanların yenilenmesiyle ilgilenen kontratlı mobilya tedarikçileri de hedef kitle içerisinde yer alır. Lüks segmentte hizmet veren butik döşemeciler ve özel tasarım mobilya atölyeleri, yüksek kaliteli kumaş talebiyle pazarın önemli bir parçasıdır. Ayrıca, ev tekstili perakendecileri ve online dekorasyon platformları üzerinden son kullanıcıya ulaşan dağıtım kanalları da pazarın bir diğer ayağını oluşturur.
İş Modeli Nasıl Çalışır?
İş modeli, hammadde tedariğinden başlayarak dokuma, boyama, apre ve kalite kontrol süreçlerini kapsayan entegre bir üretim yapısına dayanır. Gelirler, toptan kumaş satışı, özel desen ve doku geliştirme hizmetleri ile kurumsal mobilya markalarına yapılan fason üretimlerden elde edilir. Değer önerisi, yüksek aşınma direnci (Martindale testi), kolay temizlenebilirlik ve trend odaklı renk/desen koleksiyonları sunmaktır. Stoklu çalışma modeli ile hızlı teslimat avantajı sağlanırken, özel projeler için kişiselleştirilmiş üretim (custom-made) imkanı sunulur. Dijital kataloglar ve numune setleri aracılığıyla B2B pazarlama stratejileri yürütülür. Sektörde verimlilik, fire oranlarının minimize edilmesi ve enerji tasarruflu üretim teknolojileri ile artırılır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır dokuma makineleri ve apre hatlarının yerleşimi için en az 1.500-2.000 metrekarelik geniş bir kapalı alana ihtiyaç duyar. Tesisin lojistik operasyonları için tır yanaşma rampalarına ve yüksek tavanlı depolama alanlarına sahip olması kritiktir. Konum olarak, hammadde tedarik zincirine yakınlık ve lojistik ağlara (otoyol, liman) erişim maliyetleri doğrudan etkiler. Üretim hattı, boyahane, kalite kontrol laboratuvarı ve idari ofisler birbirinden bağımsız ancak iş akışına uygun şekilde kurgulanmalıdır. Havalandırma, toz toplama sistemleri ve yangın güvenliği gibi endüstriyel altyapı gereksinimleri eksiksiz karşılanmalıdır. Ayrıca, kumaşların sergilenmesi ve müşteri sunumları için profesyonel bir showroom alanı, marka imajı açısından büyük avantaj sağlar.
Personel İhtiyaçları
Üretim hattında, dokuma makinelerini yönetebilecek deneyimli operatörler ve teknik tekstil uzmanları temel personeldir. Kalite kontrol süreçleri için kumaşın fiziksel ve kimyasal testlerini yapabilecek laboratuvar teknisyenleri istihdam edilmelidir. Tasarım departmanında, tekstil desenlerini ve renk paletlerini oluşturacak uzman tasarımcılar (desinatörler) yer almalıdır. Satış ve pazarlama ekibi, mobilya üreticileriyle ilişkileri yönetecek teknik bilgiye sahip satış temsilcilerinden oluşmalıdır. Ayrıca, tesisin bakım ve onarım süreçlerini yürütecek teknik servis personeli ile lojistik ve depo yönetimi uzmanları operasyonel sürekliliği sağlar. İdari kadroda ise üretim planlama ve maliyet analizi yapabilecek uzmanlar, verimlilik takibi için kritik öneme sahiptir.
Başlangıç İpuçları
Martindale Testi Standardizasyonu
Kumaşlarınızın dayanıklılığını kanıtlamak için Martindale aşınma testlerini mutlaka yaptırın ve bu verileri teknik föylerinizde şeffafça paylaşın.
İplik Tedarik Zinciri Yönetimi
Sadece tek bir tedarikçiye bağlı kalmayın; farklı gramaj ve dokuma türleri için en az üç farklı yerli veya ithal iplik kaynağı ile stratejik ortaklık kurun.
Leke Tutmazlık Teknolojileri
Nano-teknolojik kaplama çözümleri ile kumaşlarınıza 'kolay temizlenebilir' özelliği kazandırarak orta ve üst segment mobilya üreticileri için tercih sebebi olun.
Sertifikasyon Süreçleri
OEKO-TEX ve benzeri insan sağlığına uygunluk sertifikalarını alarak ihracat potansiyelinizi artırın ve kurumsal mobilya markalarının onaylı tedarikçisi olma şansını yakalayın.
Renk Haslığı Kontrolü
Kumaşların güneş ışığına ve sürtünmeye karşı renk haslığını ölçen laboratuvar testlerini üretim hattınızın bir parçası haline getirin.
Koleksiyon Oluşturma
Sezonluk trendleri takip ederek, doku ve renk paletlerini içeren 'kapsül koleksiyonlar' hazırlayın ve bunları mobilya tasarımcılarına özel sunumlarla tanıtın.
Stok Yönetimi ve Fire Analizi
Kumaş kesimindeki fire oranlarını minimize etmek için bilgisayarlı serim ve kesim yazılımları kullanarak maliyetlerinizi optimize edin.
Dijital Katalog ve Numune Kartelası
Müşterilerinize dokuyu hissettirecek yüksek kaliteli numune kartelaları hazırlayın ve dijital platformlarda kumaşın ışık altındaki gerçek dokusunu gösteren videolar paylaşın.
Yangın Geciktirici (Flame Retardant) Özellikler
Otel ve kamu projeleri için zorunlu olan yanmazlık standartlarına (BS 5852 gibi) uygun üretim yaparak niş pazarlara giriş yapın.
Lojistik ve Paketleme
Kumaşların nakliye sırasında kırışmasını veya nemlenmesini önlemek için vakumlu veya özel koruyucu ambalajlama yöntemlerini standart hale getirin.
Sürdürülebilirlik Vurgusu
Geri dönüştürülmüş ipliklerden üretilen kumaş serileri oluşturarak, çevre bilinci yüksek olan modern mobilya markalarıyla iş birliği fırsatlarını değerlendirin.
Fiyatlandırma Stratejisi
Üretim maliyetlerinizi metrekare bazında değil, gramaj ve işçilik zorluğuna göre dinamik olarak hesaplayan bir maliyet takip sistemi kurun.
Satış Sonrası Destek
Ürettiğiniz kumaşların mobilya üzerindeki davranışlarını takip edin; olası bir şikayette hızlı çözüm sunmak marka sadakatini artıracaktır.
Fuar Katılımları
Sektörel mobilya ve tekstil fuarlarında sadece ürün sergilemekle kalmayın, tasarımcılarla birebir görüşmeler yaparak özel üretim taleplerini toplayın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Kimyasal Yönetimi
Apre Kimyasallarında Sızıntı ve Zemin Güvenliği
Boyahane ve apre departmanlarında kullanılan kimyasal transfer pompalarında, sızıntıları önlemek için 'Mag-Drive' (manyetik kaplinli) pompalar tercih edilmelidir. Mekanik salmastralı pompalarda zamanla oluşan aşınmalar, zehirli kimyasalların zeminle temas ederek iş güvenliği riski oluşturmasına neden olur. Tüm kimyasal hatları, olası bir sızıntıyı hapsedecek şekilde flanş kalkanları ile donatılmalı ve günlük olarak pH/viskozite kontrolleri yapılarak sızıntı sensörleri test edilmelidir.
Döşemelik Kumaş İhtiyaç Hesaplayıcısı
Üretim planına göre gerekli kumaş ve yardımcı malzeme miktarını fire oranıyla hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Kumaş Rulo Kesim Optimizasyonu
Kumaş rulolarında kesim planını optimize ederek fireyi azaltır.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Kumaş Desen Ölçekleme
Desen veya dokuma tasarımını farklı ölçülere orantılı şekilde uyarlar.
Hesaplanan Sonuçlar
Döşemelik Kumaş Seçim Yardımcısı
Kullanım alanı, dayanıklılık ve yüzey özelliklerine göre uygun kumaş türünü önerir.
Hesaplanan Sonuçlar
Katalog Görseli DPI Hesaplayıcısı
Kumaş katalogları ve numune baskıları için uygun çözünürlüğü hesaplar.
Hesaplanan Sonuçlar
Üretim Kaynak Planlaması
Planlanan üretim miktarına göre hammadde ve operasyonel kaynak ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Dokuma Hattı Kapasite Analizi
Personel ve çalışma sürelerine göre günlük üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
İplik Kalite Kontrolü
Tedarikçiden gelen iplik bobinlerinin mukavemet, renk tutarlılığı ve nem oranı testleri yapılarak onay sürecine alınması.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Hammadde ve Stok Yönetimi Günlük Kontrol Listesi
%0Üretim Hattı Kalite Güvence Rutini
%0B2B Müşteri İlişkileri ve Pazarlama Rutini
%0Dijital Katalog ve Web Sitesi Güncelleme Listesi
%0Sevkiyat ve Lojistik Operasyon Kontrolü
%0Makine Parkuru Bakım ve Arıza Önleme Rutini
%0Yeni Koleksiyon Lansman ve Tanıtım Planı
%0İplik ve Kimyasal Tedarikçi Denetim Listesi
%0Müşteri Geri Bildirim ve Şikayet Yönetimi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Sorun / Çözüm Kütüphanesi
Koltuk Ve Döşemelik Kumaş İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Jakarlı döşemelik kumaş dokuması sırasında çözgü ipliklerinde kopmalar ve lif tüylenmesi (pilling)
Çözgü ipliklerinin haşıllama (sizing) kalitesinin düşük olması, levent sarım tansiyonunun dengesiz ayarlanması veya tarak dişlerinin aşınması.
Çözgü ipliği kopuş sıklığı, levent tansiyon sensörleri ve tarak diş aralıkları optik büyüteçle kontrol edilmelidir.
Haşıl formülasyonu polimer oranı artırılarak güçlendirilmeli, levent sarım tansiyonu hidrolik fren sistemiyle dengelenmeli ve aşınan taraklar yenilenmelidir.
Şönil iplikli döşemelik kumaşlarda dokuma esnasında hav dökülmesi ve atkı kayması
Şönil ipliğin büküm (twist) stabilitesinin zayıf olması, dokuma eninde tef (reed) vurma şiddetinin yüksek tutulması.
Şönil ipliğin tork ve büküm sayısı kontrol edilmeli, dokuma tezgahı tef vuruş kuvveti (beat-up force) ölçülmelidir.
Şönil iplik fiksaj (heat-set) işleminden geçirilerek büküm kararlılığı artırılmalı, tezgah tef vuruş basıncı optimize edilmelidir.
Çözgülü örme (Raschel) kadife döşemelik kumaşlarda hav yüksekliği (pile height) eşitsizliği ve enine dalgalanma
Raschel Örme makinesinin iğne yatağı hareket mekanizmasında boşluk oluşması veya hav ipliği besleme silindirlerinin (positive feeder) hız sapması.
Örme iğne yatağı mekanik boşlukları komparatörle ölçülmeli, iplik besleme silindirlerinin devir oranları kontrol edilmelidir.
Örme makinesi iğne yatağı revize edilmeli, pozitif iplik besleyiciler (positive feeders) servo motor senkronizasyonu ile yeniden kalibre edilmelidir.
Döşemelik örme kumaşların boyama sonrası enine ve boyuna yüksek oranda çekme (dimensional change) yapması
Örme kumaş yapısındaki ilmek gerginliğinin (loop tension) yüksek olması ve kumaşın ham halindeyken yeterince dinlendirilmemesi (relaxing).
Kumaş laboratuvar ortamında yıkama testine (ISO 6330) tabi tutularak çekme yüzdeleri hesaplanmalıdır.
Örme makinesi ilmek ayarları gevşetilmeli, boyama öncesi kumaşlara kontinü buharlı dinlendirme (relaxing dryer) uygulanmalıdır.
Polyester döşemelik kumaşların yüksek sıcaklıkta (HT) boyanması sonrasında kumaş yüzeyinde kırık izleri (crease marks) oluşması
Jet boyama makinesinde kumaş hızının düşük olması, kazan doluluk oranının aşılması veya soğutma hızının ani yapılması.
Jet boyama makinesi kazan içi kumaş sirkülasyon hızı ve sıcaklık düşüş profilleri (cooling gradient) incelenmelidir.
Kazan kapasitesi %80'e düşürülmeli, kumaşa boyama öncesi anti-kırışık (anti-crease) yardımcı maddeler eklenmeli ve kontrollü soğutma rampası uygulanmalıdır.
Döşemelik kadife kumaşlarda boyama ve tazyikli yıkama sonrasında hav yönünde yatma (pile lie distortion) ve abraj
Kurutma ve ramöz (stenter) aşamasında kumaş enine gerdirme oranlarının dengesiz olması ve hav kaldırma fırçalarının hatalı ayarlanması.
Ramöz çıkışı kumaş eni, gramaj (g/m2) dağılımı ve hav doğrultusu görsel olarak kontrol edilmelidir.
Ramöz overfeed (besleme fazlalığı) oranları artırılarak kumaş tansiyonu sıfırlanmalı, buharlı fırça (decating) ünitesiyle havlar düzeltilmelidir.
Koltuk döşemelik kumaşların sırtına uygulanan telâ/astar laminasyonunda (backing) kumaşın nefes alabilirliğini kaybetmesi ve sertleşmesi
Hot-melt tutkal film gramajının çok yüksek seçilmesi veya toz tutkal (powder scattering) fırın sıcaklığının aşırı yüksek olması.
Lamine kumaş hava geçirgenliği (Air permeability) ve tutum (handle) testi yapılmalıdır.
Hot-melt film kaplama miktarı düşürülmeli, nokta desenli (dot coating) gravür merdaneleri kullanılarak kumaşın esnekliği ve yumuşaklığı korunmalıdır.
Döşemelik kumaşların arka kaplamasında zamanla hidroliz nedeniyle koku oluşması ve yapışkanın dökülmesi
Nemli depolama koşulları ve kalitesiz PUR (poliüretan) bazlı tutkal kullanımı.
Lamine kumaşlar hızlandırılmış yaşlandırma testine (hydrolysis test) sokulmalı, amin kokusu kontrol edilmelidir.
Yüksek hidroliz direncine sahip reaktif PUR tutkallar kullanılmalı, depolama alanlarının bağıl nemi %50'nin altında tutulmalıdır.
Su itici (water repellent) ve leke tutmaz (easy-clean) apre uygulanan kumaşlarda su damlalarının kumaş tarafından emilmesi
Florokarbon bazlı apre maddesinin fırın kurutma sıcaklığının yetersiz kalması ve 'cross-link' (çapraz bağlanma) reaksiyonunun tamamlanmaması.
Kumaş yüzeyine su damlatılarak temas açısı (contact angle) ve Spray Test (AATCC 22) uygulanmalıdır.
Ramöz fırın sıcaklığı 150°C-170°C aralığına çıkarılarak aprenin moleküler olarak liflere bağlanması sağlanmalıdır.
Alev geciktirici (flame retardant - FR) apre uygulanan döşemelik kumaşlarda taç ve tutum sertleşmesi, ciltte tahriş
Halojenli FR kimyasallarının reçete dozajının aşılması ve kumaş üzerinde serbest kimyasal kalıntısı kalması.
Kumaşlara dikey/yatay yanma testi (BS 5852 / FMVSS 302) ve pH testi yapılmalıdır.
FR kimyasalları fosfor-azot bazlı çevre dostu formüllerle değiştirilmeli, apre sonrası yıkama (after-wash) teknesi eklenmelidir.
Döşemelik kumaşların dikim esnasında dikiş yerlerinden açılması (seam slippage)
Kumaş atkı veya çözgü sıklığının düşük olması, ipliklerin birbirini tutamaması ve kayma direncinin yetersiz kalması.
ISO 13936-2 standardına göre dikiş kayması (seam slippage) direnci çekme test cihazında ölçülmelidir.
Dokuma sıklığı (pick/end count) artırılmalı, apre aşamasında kaymayı önleyici (anti-slip) fiksatör reçineler kullanılmalıdır.
Koltuk döşemelik kumaşlarda yoğun kullanım sonrasında kısa sürede boncuklanma (pilling) oluşması
İplik üretiminde kısa elyaf oranının yüksek olması, düşük bükümlü ring veya open-end iplik kullanımı.
Martindale pilling test cihazı ile 2000 devir sonrası pilling kademesi (1-5 arası) değerlendirilmelidir.
İplik eğirmede taranmış (combed) uzun elyaflar tercih edilmeli, kumaş yüzeyine gaz gassing (yakma) veya anti-pilling enzim apresi uygulanmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
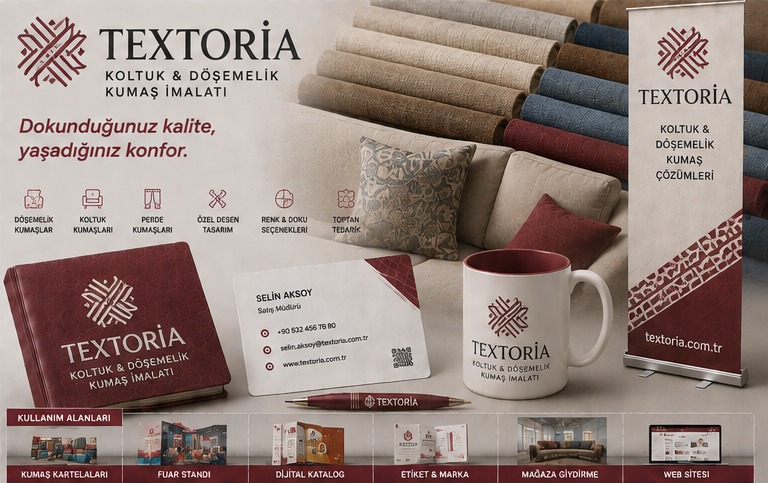
Logo Tasarım Örnekleri

Koltuk Ve Döşemelik Kumaş İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin