 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Keten Ve Kenevir Elyafı İşleme
Başlangıç Rehberi
Bu Sektör Nedir?
Keten ve kenevir elyafı işleme sektörü, sürdürülebilir tekstil ve endüstriyel hammadde üretiminde stratejik bir öneme sahiptir. Doğal liflerin mekanik ve kimyasal süreçlerle ayrıştırılması, yüksek katma değerli nihai ürünlere dönüştürülmesini sağlar. Bu sektör, çevre dostu üretim vizyonuyla döngüsel ekonominin temel taşlarından birini oluşturmaktadır. Modern teknolojiyle entegre edilen işleme tesisleri, tarımsal atıkları endüstriyel birer kaynağa dönüştürerek verimliliği maksimize eder. Sektör, hem tekstil hem de kompozit malzeme sanayisi için kritik bir tedarik zinciri halkasıdır.
Kimler İçin Uygun?
Tekstil üreticileri, doğal elyaf bazlı iplik ve kumaş imalatçıları, otomotiv sektörü için kompozit malzeme tedarikçileri, inşaat sektöründe yalıtım malzemesi üreticileri ve kağıt sanayisi temsilcileri ana hedef kitleyi oluşturur. Ayrıca, biyoplastik üretimi yapan AR-GE firmaları ve sürdürülebilir moda markaları da potansiyel müşteriler arasındadır. Tarımsal kooperatifler ve hammadde sağlayıcıları ise tedarik zincirinin başlangıç noktasını temsil eder. Pazar, özellikle karbon ayak izini düşürmeyi hedefleyen global markaların talepleriyle genişlemektedir.
İş Modeli Nasıl Çalışır?
İş modeli, ham bitkisel liflerin tedarik edilerek dekortikasyon, taraklama ve eğirme süreçlerinden geçirilmesiyle elde edilen yarı mamul veya mamul ürünlerin satışına dayanır. Değer önerisi, yüksek mukavemetli, biyobozunur ve çevre dostu elyaf üretimi ile endüstriyel standartlara uygunluktur. Gelir akışları; elyaf satışı, atık liflerin yan ürün olarak pazarlanması ve fason işleme hizmetlerinden oluşur. Ayrıca, özel projeler için teknik elyaf geliştirme danışmanlığı da ek gelir kaynağı sağlar. Operasyonel verimlilik, enerji tasarruflu işleme hatları ve atık yönetimi ile optimize edilir.
Fiziksel Alan İhtiyaçları
Tesis, ham madde lojistiği için geniş bir depolama alanına ve ağır makine parkurunun yerleşimi için yüksek tavanlı, endüstriyel bir yapıya ihtiyaç duyar. Minimum 1.500-2.000 metrekarelik bir kapalı alan, üretim hatlarının verimli akışı için gereklidir. Konum olarak tarımsal üretim bölgelerine yakınlık, nakliye maliyetlerini düşürürken, ana ulaşım akslarına erişim lojistik avantaj sağlar. Tesisin toz emme sistemleri, yangın güvenliği ve nem kontrolü gibi teknik altyapı gereksinimleri eksiksiz karşılanmalıdır. Ayrıca, atık yönetimi için ayrılmış özel bir geri dönüşüm alanı bulunmalıdır.
Personel İhtiyaçları
İşletme bünyesinde; tesis müdürü, üretim planlama uzmanı ve makine bakım teknisyenleri kritik öneme sahiptir. Elyaf kalitesini denetlemek için tekstil mühendisleri veya kalite kontrol uzmanları istihdam edilmelidir. Üretim hattında, dekortikasyon ve taraklama makinelerini kullanacak sertifikalı operatörler ile hammadde giriş-çıkışını yönetecek depo sorumluları bulunmalıdır. Ayrıca, iş sağlığı ve güvenliği uzmanı ile lojistik süreçlerini yönetecek idari personel kadronun temelini oluşturur. Teknik personelin, doğal liflerin fiziksel özelliklerine dair uzmanlık eğitimi almış olması verimliliği doğrudan artırır.
Başlangıç İpuçları
Hammadde Tedarik Zinciri
Yerel çiftçilerle sözleşmeli tarım modelleri geliştirerek, hasat sonrası lif kalitesini standartlaştıracak bir alım protokolü oluşturun.
Dekortikasyon Teknolojisi
Elyafın odunsu kısımdan ayrıştırılması aşamasında, lif mukavemetini koruyan mekanik dekortikasyon makinelerine yatırım yaparak fire oranını minimize edin.
Sertifikasyon Süreçleri
Tekstil ve endüstriyel kullanım için gerekli olan organik sertifikasyon ve sürdürülebilirlik belgelerini (GOTS, Oeko-Tex) başlangıç aşamasında planlayın.
Nem Kontrolü
Keten ve kenevir liflerinin depolanmasında nem dengesi kritiktir; küflenmeyi önlemek için tesisinizde endüstriyel iklimlendirme ve nem takip sistemleri kurun.
Atık Değerlendirme
İşleme sürecinde ortaya çıkan 'hurda' (shives) kısımlarını inşaat sektörü veya hayvan altlığı olarak pazarlayarak ek gelir kapısı oluşturun.
Elyaf İncelik Analizi
Ürününüzü katma değerli hale getirmek için lif inceliğini (mikron) ölçen laboratuvar ekipmanlarına sahip olun; bu, fiyatlandırmanızı doğrudan etkiler.
Enerji Verimliliği
Lif işleme tesisleri yüksek enerji tüketir; güneş enerjisi panelleri veya enerji geri kazanım sistemleri ile operasyonel maliyetlerinizi düşürün.
Pazar Segmentasyonu
Kenevir lifini sadece tekstil değil, otomotiv kompozitleri veya biyoplastik üreticileri gibi yüksek hacimli endüstriyel alanlara da pazarlamayı hedefleyin.
Lojistik Optimizasyonu
Hacimli bir hammadde olduğu için, nakliye maliyetlerini düşürmek adına balyalama preslerini tesisinize yakın konumlandırın.
Ar-Ge İşbirlikleri
Üniversitelerin tekstil mühendisliği bölümleriyle lif kalitesini artıracak enzim uygulamaları veya mekanik iyileştirmeler üzerine ortak projeler yürütün.
İş Sağlığı ve Güvenliği
Lif işleme sırasında oluşan toz partikülleri solunum yolu riskleri taşır; tesis genelinde yüksek kapasiteli toz emme ve filtrasyon sistemleri kurun.
Finansal Teşvikler
Tarım ve Orman Bakanlığı ile KOSGEB'in endüstriyel kenevir üretimine yönelik sağladığı hibe ve destek programlarını yakından takip edin.
Marka Konumlandırma
'Sürdürülebilir ve Yerli' vurgusunu ön plana çıkararak, karbon ayak izi düşük ürün arayan global markalarla uzun vadeli tedarik anlaşmaları yapın.
Bakım ve Onarım
Makine parkurunuzdaki bıçak ve tarakların düzenli bilenmesi, lifin kopmadan işlenmesi için hayati önem taşır; yerinde bakım ekibi kurun.
Dijital Takip
Hammaddenin tarladan fabrikaya girişine kadar olan süreci izlenebilirlik yazılımları ile takip ederek, müşterilerinize şeffaf bir tedarik zinciri sunun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Proses Güvenliği
Alkali Reaktörlerinde Termal Kaçak Önleme Protokolü
Alkali pişirme sürecinde ekzotermik reaksiyonların kontrolsüz hızlanmasını engellemek için PID kontrollü sıcaklık yönetim sistemleri kullanılmalıdır. NaOH dozajı, reaktör içindeki sıcaklık artış hızı (dT/dt) ile ilişkilendirilmeli; sıcaklık 95°C eşiğini aştığında otomatik soğutma suyu sirkülasyonu devreye girmelidir. Acil durum senaryosu olarak, reaksiyonu anında durduracak asetik asit bazlı nötralizasyon tankı sisteme entegre edilmeli ve operatörler termal kaçak belirtisi olan ani basınç artışlarına karşı eğitilmelidir.
Elyaf Harman Reçete Hesaplayıcısı
Keten ve kenevir elyafı karışımlarını hedef üretim miktarına göre ölçeklendirir.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Elyaf Depolama Kapasite Hesaplayıcısı
Depo alanına göre maksimum balya veya elyaf depolama kapasitesini hesaplar.
Hesaplanan Sonuçlar
Kurutma Alanı Malzeme Hesaplayıcısı
Kurutma odası veya üretim alanı için gerekli kaplama malzemesi miktarını hesaplar.
Hesaplanan Sonuçlar
Balya İstif Yerleşim Planlayıcısı
Depo yüksekliğine göre balya katları arasındaki kullanılabilir boşluğu hesaplar.
Hesaplanan Sonuçlar
Elyaf İşleme Karar Yardımcısı
Ürün tipi, kalite beklentisi ve maliyete göre uygun işleme yöntemini önerir.
Hesaplanan Sonuçlar
Üretim Ekibi Kapasite Hesaplayıcısı
Personel ve çalışma saatine göre günlük elyaf işleme kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Üretim Tesisi Boyut Ölçeklendirme
Üretim hattı veya tesis ölçülerini yeni kapasiteye göre oranlayarak hesaplar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Elyaf Kalite Kontrolü — Hammadde Kabul
Gelen keten ve kenevir saplarının nem oranı, yabancı madde miktarı ve lif uzunluğu standartlara göre ölçülür.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Hammadde Kalite Kontrol Günlük Rutini
%0Üretim Hattı Bakım ve Güvenlik Kontrolü
%0Sürdürülebilirlik ve Sertifikasyon Takibi
%0B2B Satış ve Müşteri İlişkileri Yönetimi
%0Depolama ve Stok Yönetimi Rutini
%0Elyaf Ayrıştırma ve Dekortikasyon Verimlilik Kontrolü
%0Dijital İçerik ve Sektörel Blog Yönetimi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Numune Gönderim ve Teknik Şartname Takibi
%0Hammadde Tedarikçi İlişkileri ve Lojistik Planlama
%0Sorun / Çözüm Kütüphanesi
Keten Ve Kenevir Elyafı İşleme sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Kenevir hasadında (harvesting) bitki saplarının biçerdöver bıçaklarına sarılması ve kesim başlığının kilitlenmesi
Kenevir liflerinin yüksek mukavemetli ve uzun olmasından ötürü standart biçerdöver bıçaklarını sarması, bitki nem oranının (moisture) çok yüksek kalması.
Hasat öncesi tarladaki bitki nemi ölçülmeli, kesme bıçaklarının keskinliği ve devir hızı mekanik olarak incelenmelidir.
Özel tasarlanmış çift bıçaklı orak makinaları veya kendinden tahrikli kenevir hasat makineleri kullanılmalı, bitki tam olgunlaşma (çiçeklenme sonu) evresinde biçilmelidir.
Tarlada bekletilen kenevir saplarında çürüme (dew retting) sürecinde dengesiz nemlenme ve mantar oluşumu
Tarlada bırakılan (dew retting) sapların yağmursuz veya aşırı nemli mikroklima koşullarında homojen çürümemesi, bazı bölgelerde siyah küf (black mold) üremesi.
Sap demetleri farklı noktalardan açılarak iç kısımlarındaki renk değişimi ve mantar sporları kontrol edilmelidir.
Saplar tarlada belirli aralıklarla ters çevrilmeli (turnover), çürüme süresi iklim verilerine göre takip edilmeli ve aşırı rutubette suya yatırma (water retting) alternatifine geçilmelidir.
Su ile çürütme (water retting) havuzlarında yoğun koku ve su kirliliği ile anaerobik bakteri üremesi
Havuzlardaki suyun sirküle edilmemesi, organik atık birikimi ve su sıcaklığının artmasıyla anaerobik bakterilerin çoğalması.
Havuz suyu pH değeri, kimyasal oksijen ihtiyacı (KOİ) ve çözünmüş oksijen seviyeleri laboratuvar testleriyle izlenmelidir.
Havuzlara havalandırma (aerasyon) pompaları eklenmeli, arıtılmış su sirkülasyon sistemi kurulmalı ve çürütülen su biyolojik arıtma ünitesine yönlendirilmelidir.
Enzim destekli biyo-çürütme (bio-retting) sürecinde pektinaz enzim maliyetinin ve aktivite kaybının yüksek olması
Enzim banyosu sıcaklık ve pH değerlerinin enzim optimum çalışma aralığının dışına çıkması, enzim dozajının yanlış ayarlanması.
Banyo sıcaklığı termokupl ile takip edilmeli, pülp içerisindeki pektin parçalanma oranı viskozimetre ile ölçülmelidir.
Banyo sıcaklığı (genellikle 40-50°C) ve pH seviyeleri otomatik otomasyonla kontrol edilmeli, enzim üreticisinin teknik şartnamesine tam uyulmalıdır.
Çürütme sonrası kurutma fırınında keten saplarının homojen kurumaması ve iç kısımlarında nem kalması
Kurutma fırını hava sirkülasyonunun yetersiz olması, balya halinde fırına sokulan sapların dış yüzeyinin kuruyup iç kısmının rutubetli kalması.
Fırın çıkışındaki sap demetlerinden iç numune alınarak rutubet ölçüm cihazıyla nem oranları test edilmelidir.
Saplar balya halinde değil, konveyör üzerinde gevşek (serbest) tabaka halinde fırına verilmeli, çok zonlu konveksiyonlu kurutma sistemleri kullanılmalıdır.
Kırıcı makinede (breaker / scutching machine) odunsu öz kısımların (shives) liflerden tam olarak ayrışmaması
Kırıcı merdane diş aralıklarının (fluted rollers clearance) çok açık ayarlanması veya sapların yeterince kuru olmaması.
Çıkan elyafın içinde kalan odun parçacığı (shive) oranı ağırlıkça yüzde olarak test edilmelidir.
Kırıcı merdane baskı ve diş aralıkları hammadde sertliğine göre daraltılmalı, çok aşamalı kırıcı bıçak kombinasyonları devreye alınmalıdır.
Kırma ve dövme işleminde uzun keten liflerinin (line fiber) boyca parçalanarak kısa elyafa (tow) dönüşmesi
Dövme bıçaklarının (scutching blades) devir hızının çok yüksek olması ve darbe açısının agresif ayarlanması.
Üretilen elyafın uzunluk dağılımı (fiber length distribution) tarak testiyle analiz edilmelidir.
Dövme silindirlerinin devir hızı düşürülmeli, bıçakların liflere uyguladığı mekanik darbe şiddeti kademeli olarak azaltılmalıdır.
Kenevir liflerinin tarak (hemp hacking / carding) makinesinde tıkandırılarak (blinding) silindirlere sarılması
Liflerin üzerinde kalan reçine veya pektin kalıntılarının yapışkanlık (tackiness) yaratması, tarak iğnelerinin aralıklarının dar olması.
Tarak silindirlerine sarılan elyaf birikintileri görsel olarak incelenmeli, liflerin yağ/mum oranları test edilmelidir.
Taraklama öncesi yumuşatıcı (softener/emulsion) püskürtülmeli, tarak iğne sıklığı işlenen elyaf inceliğine göre yeniden yapılandırılmalıdır.
Tarak çıkış şeridinde (sliver) düzgünsüzlük ve gramaj dalgalanmalarının yüksek olması
Besleme tablosuna verilen elyaf tabakasının (lap) enine homojen serilmemesi, draft (çekim) oranlarının uyumsuzluğu.
Tarak şeridi (sliver) metre ağırlıkları hassas terazide tartılarak varyasyon katsayısı (CV%) hesaplanmalıdır.
Besleme ünitesine otomatik oto-levye (auto-leveller) sistemi eklenmeli, tarak çekim silindirlerinin dişli oranları kalibre edilmelidir.
Kimyasal dekortikasyon (alkali pişirme) sonrasında lif mukavemetinde (tensile strength) ani düşüş yaşanması
Sodyum hidroksit (NaOH) konsantrasyonunun çok yüksek tutulması veya işlem süresinin aşılmasıyla selüloz moleküler zincirlerinin zarar görmesi.
Elde edilen elyaflara mukavemet testi (dynamometer) uygulanarak kopma kuvveti ve uzama yüzdeleri ölçülmelidir.
NaOH konsantrasyonu düşürülmeli, sıcaklık ve işlem süresi sıkı otomasyon kontrolüne alınmalı, gerekirse alternatif hafif organik bazlar kullanılmalıdır.
Kimyasal işlem gören liflerin üzerinde kalan bazik kalıntıların sonraki aşamalarda cilt tahrişine ve boyama sorunlarına yol açması
Nötralizasyon ve yıkama aşamasının yetersiz kalması, durulama suyunun pH değerinin yüksek olması.
Yıkanan elyafların yüzey pH'ı pH metre veya indikatör kağıtları ile kontrol edilmelidir.
Nötralizasyon havuzuna zayıf asit (örn. asetik asit) ilave edilmeli, çok aşamalı ters akışlı (counter-current) durulama sistemleri kurulmalıdır.
Kenevir ve keten liflerinin eğirme (spinning) makinelerinde statik elektriklenerek birbirini itmesi
Liflerin doğal nemini tamamen kaybetmesi ve kuru ortamda sürtünmeyle statik yüklenmesi.
Eğirme hazırlık salonundaki bağıl nem oranı higrometre ile ölçülmelidir.
Ortam bağıl nemi %65-70 seviyesine getirilmelidir, elyaflara antistatik apre (finish oil) ve yumuşatıcı emülsiyon püskürtülmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
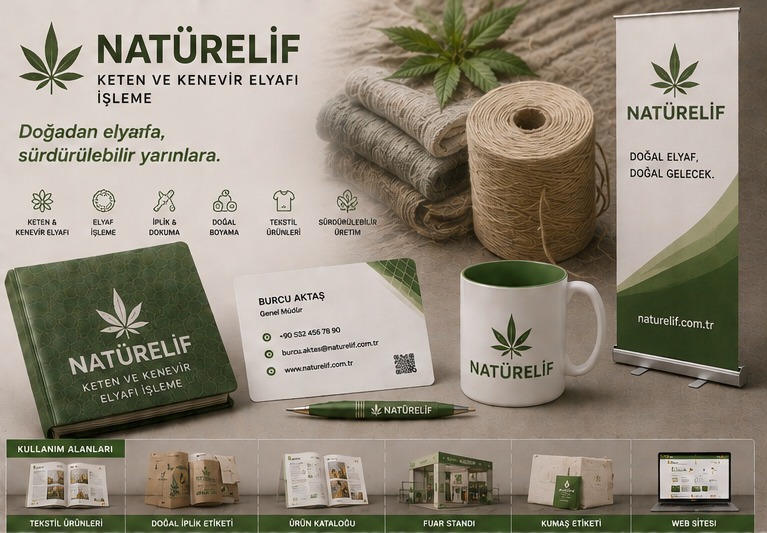
Logo Tasarım Örnekleri

Keten Ve Kenevir Elyafı İşleme Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin