 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Kauçuk Enjeksiyon Ve Pres Kalıplama
Başlangıç Rehberi
Bu Sektör Nedir?
Kauçuk enjeksiyon ve pres kalıplama sektörü, otomotivden beyaz eşyaya kadar geniş bir yelpazede yüksek hassasiyetli elastomerik parçaların üretimini sağlayan kritik bir endüstri koludur. Gelişmiş kalıplama teknolojileri ile kauçuk hamurunun kimyasal ve fiziksel özelliklerini optimize ederek endüstriyel standartlara uygun sızdırmazlık elemanları, takozlar ve teknik parçalar üretilmektedir. Sektör, yüksek otomasyon ve hassas proses kontrolü ile seri üretimde verimliliği esas alır. Mühendislik odaklı bu üretim süreci, dayanıklılık ve performans gerektiren tüm teknik uygulamaların temelini oluşturur.
Kimler İçin Uygun?
Otomotiv ana ve yan sanayi üreticileri, sızdırmazlık elemanlarına ihtiyaç duyan beyaz eşya üreticileri, savunma sanayi ve havacılık sektörü tedarikçileri hedef kitlenin merkezindedir. Ayrıca inşaat sektöründe kullanılan yalıtım ve genleşme derzleri üreticileri, medikal cihaz üreticileri ve endüstriyel makine imalatçıları da önemli pazar kesimleridir. Özel tasarım kauçuk parça talebi olan savunma ve enerji sektörü firmaları da yüksek katma değerli müşteri grubunu oluşturur. Pazar, genellikle B2B (işletmeden işletmeye) odaklı olup, teknik şartnameye dayalı uzun vadeli tedarik anlaşmaları ile şekillenmektedir.
İş Modeli Nasıl Çalışır?
İş modeli, müşteri tarafından sağlanan teknik çizimler veya spesifikasyonlar doğrultusunda kalıp tasarımı, prototipleme ve seri üretim süreçlerini kapsar. Gelirler, üretilen parça başına birim fiyatlandırma, kalıp amortisman bedelleri ve mühendislik danışmanlık hizmetleri üzerinden elde edilir. Değer önerisi, kauçuk hamurunun doğru formülasyonu ile yüksek performanslı, uzun ömürlü ve toleranslara tam uyumlu ürünlerin zamanında teslim edilmesidir. Süreç, hammadde tedarikinden vulkanizasyon aşamasına kadar kalite kontrol odaklı bir verimlilik yönetimi ile yürütülür. Müşteri sadakati, teknik destek ve sürekli iyileştirme (kaizen) süreçleri ile korunur.
Fiziksel Alan İhtiyaçları
Tesisin, ağır pres makinelerinin ve enjeksiyon ünitelerinin yerleşimi için yüksek tavanlı, beton zemin mukavemeti yüksek bir alana sahip olması şarttır. Üretim alanı, hammadde depolama, kalıphane, üretim hattı, kalite kontrol laboratuvarı ve sevkiyat bölümleri olarak fonksiyonel bir akışla tasarlanmalıdır. Havalandırma sistemleri, kauçuk işleme sırasında açığa çıkan gazların tahliyesi için endüstriyel standartlarda olmalıdır. Konum olarak, lojistik maliyetleri minimize etmek adına organize sanayi bölgeleri veya ana tedarik zinciri hatlarına yakınlık büyük avantaj sağlar. Minimum 500-1000 metrekarelik bir kapalı alan, verimli bir üretim hattı kurulumu için başlangıç seviyesinde gereklidir.
Personel İhtiyaçları
Kadro, kauçuk teknolojisi konusunda uzmanlaşmış bir üretim müdürü, kalıp tasarım ve bakımından sorumlu deneyimli kalıp ustaları ve enjeksiyon operatörlerinden oluşmalıdır. Kalite kontrol süreçlerini yönetecek bir laboratuvar teknisyeni, ürünlerin standartlara uygunluğunu denetlemek için kritik öneme sahiptir. Ayrıca, hammadde hazırlama ve vulkanizasyon süreçlerini yönetecek tecrübeli operatörler ile üretim planlama sorumlusu kadronun temelini oluşturur. Teknik çizimleri okuyabilen ve CAD/CAM yazılımlarına hakim teknik personel, tasarım aşamasında verimliliği artırır. İş güvenliği uzmanı ve bakım-onarım teknisyeni ise operasyonel sürekliliği sağlamak için zorunlu rollerdir.
Başlangıç İpuçları
Hammadde Seçimi ve Depolama
Kauçuk hamurlarının raf ömrü ve saklama koşulları (sıcaklık, nem, ışık) kritik öneme sahiptir; ilk giren ilk çıkar (FIFO) yöntemini uygulayarak stok tazeliğini koruyun.
Kalıp Tasarımı ve Havalandırma
Kauçuk enjeksiyonda hava boşluklarını önlemek için kalıp tasarımında doğru hava tahliye kanallarını (venting) oluşturun, aksi takdirde yanık ve eksik dolum hatalarıyla karşılaşırsınız.
Vulkanizasyon Süreç Optimizasyonu
Pişirme süresi ve sıcaklık dengesini her ürün için ayrı reçetelendirin; aşırı pişirme kırılganlığa, az pişirme ise yapışkanlığa neden olur.
Çapak Yönetimi
Kalıp ayrım yüzeylerini hassas işleyerek çapak oluşumunu minimize edin, bu sayede ikincil operasyon maliyetlerini ve fire oranlarını düşürürsünüz.
Enjeksiyon Basıncı Kontrolü
Kauçuğun akışkanlık özelliklerine göre enjeksiyon basıncını kademeli ayarlayın; yüksek basınç kalıp ömrünü kısaltırken, düşük basınç ürün yoğunluğunu bozar.
Kalıp Ayırıcı Seçimi
Üretim hızını artırmak için silikon bazlı veya su bazlı kalıp ayırıcıları, ürünün son yüzey kalitesine ve boyanabilirlik ihtiyacına göre doğru seçin.
Bakım ve Temizlik Rutini
Kalıp yüzeylerinde biriken kauçuk artıklarını temizlemek için aşındırıcı olmayan yöntemler (kuru buzla temizlik gibi) kullanarak kalıp ömrünü uzatın.
Sertlik (Shore A) Testleri
Üretim hattında düzenli olarak Shore A sertlik ölçümleri yaparak, her partinin müşteri spesifikasyonlarına uygunluğunu belgeleyin.
Enerji Verimliliği
Preslerin ısıtma ünitelerinde yalıtım kullanarak enerji maliyetlerini düşürün ve üretim alanındaki ortam sıcaklığını kontrol altında tutun.
İş Sağlığı ve Güvenliği
Kauçuk pişirme sırasında açığa çıkan gazlar için etkili bir lokal havalandırma sistemi kurun ve çalışanlara uygun kişisel koruyucu donanım sağlayın.
Kalite Kontrol Protokolü
İlk numune onay sürecini (PPAP) ciddiye alın; seri üretime geçmeden önce ürünün çekme, kopma ve yaşlanma testlerini mutlaka gerçekleştirin.
Atık Yönetimi
Kauçuk atıklarını (çapaklar ve hatalı ürünler) geri dönüşüm süreçlerine dahil ederek hammadde maliyetlerinizi optimize edin.
Otomasyon Yatırımı
Küçük ölçekte manuel besleme ile başlayabilirsiniz ancak ölçeklendirme aşamasında robotik kol entegrasyonu ile çevrim sürelerini (cycle time) standardize edin.
Tedarikçi İlişkileri
Kauçuk hamuru tedarikçinizle teknik iş birliği yapın; özel projeleriniz için formülasyon geliştirme desteği alın.
Dijital Takip
Üretim verilerini anlık izlemek için basit bir MES (Üretim Yürütme Sistemi) kullanarak duruş sürelerini ve verimlilik kayıplarını analiz edin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
İş Sağlığı ve Güvenliği
Açık Merdane (Two-Roll Mill) Operasyonlarında Güvenlik Protokolleri
Açık merdane operasyonlarında el sıkışma riskini ortadan kaldırmak için makine gövdesine entegre edilmiş acil durdurma halatları ve ışık perdeleri (light curtains) zorunludur. Operatör, hamur besleme sırasında elini merdane açıklığının (nip) en az 15 cm uzağında tutmalı ve hamur karıştırma işlemi sırasında 'buddy system' (ikili çalışma) prensibi uygulanmalıdır. Merdane açıklığı ayarları, hamur viskozitesine göre önceden tanımlanmış limit değerlerde kilitlenmelidir.
Kauçuk Karışım Reçete Ölçeklendirme
Hedef üretim miktarına göre kauçuk reçetesindeki tüm bileşenleri otomatik ölçeklendirir.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Hammadde ve Fire Hesaplayıcısı
Üretim adedine göre gerekli kauçuk hammaddesini ve fire miktarını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Kalıp Göz Boyutlandırma
Mevcut kalıp ölçülerini yeni ürün boyutuna göre oransal olarak ölçeklendirir.
Hesaplanan Sonuçlar
Kalıp Boşluk ve Tolerans Planlayıcısı
Kalıp parçaları için montaj boşluğu ve tolerans değerlerini planlamaya yardımcı olur.
Hesaplanan Sonuçlar
Kauçuk Plaka Kesim Planlayıcısı
Kauçuk levhaların bindirme ve maksimum genişlik kurallarına göre kesim planını oluşturur.
Hesaplanan Sonuçlar
Pres ve Enjeksiyon Hattı Kapasitesi
Makine ve personel sayısına göre günlük üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Kauçuk Bileşim Seçim Yardımcısı
Kullanım alanı, sıcaklık, kimyasal dayanım ve sertlik beklentisine göre uygun elastomer tipini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Kalıp Yüzeyi Temizliği
Kalıp boşluklarındaki önceki üretimden kalan çapak, toz veya kalıntıları basınçlı hava veya uygun temizleme solüsyonları ile arındırın.
Kalıp Isıtma ve Sıcaklık Kontrolü
Pres veya enjeksiyon makinesinin kalıp plakalarının, reçete değerlerine uygun sıcaklığa ulaştığı termokupl üzerinden doğrulanır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Makine ve Kalıp Hazırlık Kontrolü
%0Haftalık Kalıp Bakım ve Depolama Rutini
%0Dijital Pazarlama ve Müşteri İlişkileri Haftalık Planı
%0Kalite Kontrol ve Üretim Sonu Denetimi
%0Sektörel Fuar ve Etkinlik Hazırlık Kontrol Listesi
%0Hammadde Stok ve Lojistik Yönetimi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0B2B Satış ve Müşteri Portföyü Takibi
%0Enerji Verimliliği ve Makine Performans Takibi
%0Web Sitesi ve SEO Performans Raporlaması
%0Sorun / Çözüm Kütüphanesi
Kauçuk Enjeksiyon Ve Pres Kalıplama sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Kauçuk hamurunun (compound) mikalama sonrasında levha halinde sarılırken yapışması (tackiness)
Mikalama banyosundaki çinko stearat veya mika konsantrasyonunun düşük kalması, hamur sıcaklığının ekstrüder çıkışında hala yüksek olması.
Mikalama havuzu yoğunluğu (baumé derecesi) hidrometre ile ölçülmeli, hamurun soğuma tüneli çıkış sıcaklığı kontrol edilmelidir.
Mikalama banyosuna taze mika veya sabun bazlı ayırıcı ilave edilmeli, soğutma fanları ve su sirkülasyon hızı artırılmalıdır.
Masterbatch veya son hamur (final compound) hazırlığında dispersiyon hatası ve hammadde öbeklenmesi
İç karıştırıcıda (banbury mixer) karıştırma sürelerinin kısa tutulması, rotor kanatlarında aşınma olması veya kükürt/hızlandırıcıların yanlış sırada eklenmesi.
Hamurdan alınan numuneler kesilerek curatif partiküllerin homojenliği gözle incelenmeli, Mooney viskozitesi test edilmelidir.
Banbury reçete adımları ve karıştırma süreleri (dump time) optimize edilmeli, rotor aşınma durumları bakımda ele alınmalıdır.
Kauçuk enjeksiyon makinesinde platin (nozzle) bölgesinde hamurun erken kürleşmesi (scorching / pişme)
Enjeksiyon bloku ve meme sıcaklık set değerlerinin çok yüksek olması, nozul içerisinde ölü bölgelerin (dead zones) bulunması.
Meme bölgesi sıcaklıkları termokupl ile kontrol edilmeli, enjeksiyon sonrasında nozul içinde kalan artık hamur sertliği incelenmelidir.
Meme bölgesi su soğutma ceketleri aktif edilmeli, sıcaklık set değerleri hammadde scorch zamanına göre düşürülmeli ve nozul iç geometrisi optimize edilmelidir.
Enjeksiyon kalıplama sırasında parça içinde hava boşlukları (voids / air traps) ve dolum eksikliği
Enjeksiyon hızının çok yüksek olması nedeniyle havanın kalıp dışına atılamadan sıkışması veya yolluk (runner) kesitlerinin yetersizliği.
Kalıp ayırma yüzeylerindeki hava tahliye kanalları (vents) ve enjeksiyon profil hızları (injection profile) incelenmelidir.
Kalıp üzerine mikro hava tahliye kanalları (venting) açılmalı, enjeksiyon hızı kademeli olarak düşürülerek kalıp içi hava emiş (vacuum) sistemi devreye alınmalıdır.
Transfer pres kalıplama işleminde çapak kalınlığının (flash thickness) tolerans dışı artması ve parça kalitesinin bozulması
Pres kapanma tonajının yetersiz kalması, transfer potası (pot) ile piston arasındaki boşluğun aşınması veya hammadde miktarının (charge weight) fazla olması.
Pres hidrolik basınç manometreleri okunmalı, hamur gramajları hassas terazi ile kontrol edilmelidir.
Hammadde şarj ağırlığı optimize edilerek düşürülmeli, hidrolik pres kilitleme basıncı artırılmalı ve kalıp ayırma yüzeyleri temizlenmelidir.
Kompresyon (compression) pres kalıplarında kalıbın tam kapanmaması ve parça et kalınlığının kalın çıkması
Hammadde hacminin (preform boyutu) kalıp gözü hacminden fazla olması veya hava tahliyesi (breathing / belling) adımının uygulanmaması.
Preform ağırlıkları kontrol edilmeli, pres programındaki ara gaz alma (breathing) strokları incelenmelidir.
Preform hacmi kalıp boşluğuna göre küçültülmeli, vulkanizasyon döngüsüne gaz alma (breathing) adımları eklenmelidir.
Vulkanize edilmiş kauçuk parçada kalıptan çıkarken yırtılma (tear) ve deformasyon oluşması
Kalıp çıkış açılarının (draft angles) yetersiz olması, kalıp yüzeyinin çok pürüzlü olması veya reçetenin kür derecesinin (over-cure) çok yüksek olması.
Kalıp çekirdek yüzeyleri incelenmeli, parça tasarımı draft açıları CAD ortamında kontrol edilmelidir.
Kalıp duvarlarına en az 1-2 derece kalıp çıkış açısı (draft) verilmeli, kalıp yüzeyleri parlatılmalı ve kalıp ayırıcı sprey kullanımı gözden geçirilmelidir.
Kauçuk parça içerisinde vulkanizasyon eksikliği (under-cure) ve yumuşak bölgelerin kalması
Kalıp sıcaklıklarının homojen olmaması, pres kürlenme süresinin (cure time) kısa tutulması veya kalıp ısıtma plakalarındaki rezistans arızası.
Termal kamera ile kalıp plakası sıcaklık dağılımı ölçülmeli, Rheometre (ODR/MDR) vulkanizasyon eğrileri kontrol edilmelidir.
Arızalı ısıtma elemanları değiştirilmeli, kürlenme süresi reometre verilerine göre uzatılmalı ve kalıp yalıtımı güçlendirilmelidir.
Metal insert ile kauçuk arasında vulkanizasyon sonrası yapışma kopması (delamination / primer failure)
Metal yüzey hazırlığının yetersiz olması (yağ, pas kalıntısı), Chemlok/Megum gibi primer/adhesiv uygulamasından sonra bekleme süresinin aşılması.
Metal parçalar yapıştırma öncesi yüzey temizliği (kumlama ve yağ alma) ve dyne testi ile kontrol edilmelidir.
Metal insertler kumlama ile pürüzlendirilmeli, solvent ile temizlendikten sonra taze primer/adhesiv sürülerek uygun sürede kalıba basılmalıdır.
Metal parça üzerine kauçuk enjeksiyonunda metalin kalıp içinde kayması ve simetri bozukluğu
Kalıp içi metal yerleştirme yuvalarının (locating pins) tolerans dışı aşınması veya mıknatıs/tutucu sistemlerin arızalanması.
Kalıp kapalı konumdayken metal yerleştirme pimleri ve yuvaları komparatörle kontrol edilmelidir.
Aşınan konumlandırma pimleri yenilenmeli, kalıp içi vakumlu veya mekanik sabitleme mekanizmaları bakımdan geçirilmelidir.
Vulkanize kauçuk ürünlerde sertlik (Shore A) değerlerinin standart limitlerin dışında (çok sert veya çok yumuşak) çıkması
Hamur tartımında hata yapılması (hızlandırıcı veya kükürt oranının yanlış tartılması), yanlış hamur partisinin kullanılması.
Parçalar üzerinden Shore A durometre ile farklı noktalardan sertlik ölçümleri yapılmalı, hammadde parti numaraları eşleştirilmelidir.
Hammadde hane tartım sistemi barkodlu doğrulama sistemine geçirilmeli, hatalı partiler karantina altına alınmalıdır.
O-ring ve conta ürünlerinde kalıcı deformasyon (compression set) test sonucunun yüksek çıkması
Kürleşme derecesinin yetersiz olması (under-cure), yanlış elastomer seçimi (örn. EPDM yerine NBR veya sıcaklık dayanımı düşük polimer).
Laboratuvar ortamında sıkıştırma seti (compression set) testi uygulanarak boyutsal kalıcılık incelenmelidir.
Reçetede kullanılan kükürt/peroksit miktarı ve vulkanizasyon süresi artırılarak çapraz bağ yoğunluğu (crosslink density) yükseltilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
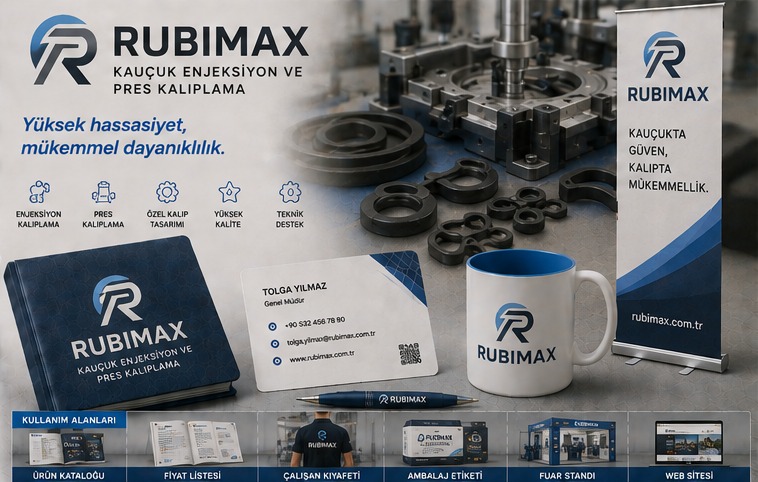
Logo Tasarım Örnekleri
Kauçuk Enjeksiyon Ve Pres Kalıplama Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Kauçuk Enjeksiyon Ve Pres Kalıplama İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Kalıp İçi Kauçuk Akış Simülasyonu ve Vulkanizasyon 3D Teknik Animasyonu
Otomotiv ve beyaz eşya sektörü için kalıp boşluğunda kauçuğun sıcaklıkla çapraz bağlanmasını (vulkanizasyon) ve elastomer yapısını gösteren 3D animasyon.
Elastomer Hammadde Reçetesi & Shore A Sertlik QR Dijital Pasaportu
Üretilen her kauçuk parti kutusuna basılan QR kod ile alıcıların çekme dayanımı, Shore A sertlik test föyü ve REACH/RoHS uygunluk sertifikasına erişim sistemi.
Merkezi Pres Sıcaklığı, Kürleşme Süresi ve Vardiya Takip Ekranı Yazılımı
Vulkanizasyon presleri üzerinde her kalıbın anlık sıcaklığını, kalan pişme süresini ve fire adetlerini operatörlere gösteren endüstriyel ekran sistemi.
Teknik Çizim Dosyalı Özel Kauçuk Parça Maliyet ve B2B Teklif Portalı
Sanayi müşterilerinin teknik parça resimlerini yükleyerek hammadde tipi (EPDM, NBR, Silikon, Viton) ve adede göre kalıp ve parça teklifi aldığı B2B web yazılımı.
NFC Akıllı Dijital Kartvizit & İnteraktif Elastomer Malzeme Tablosu
Otomotiv ana sanayi ve ihracat görüşmelerinde kauçuk kimyasal dayanım tablosunu ve parça toleranslarını anında telefona ileten NFC akıllı kart.
Sızdırmazlık Testleri Reels Serisi & B2B LinkedIn Kauçuk Teknolojisi İçerikleri
Yüksek sıcaklık ve yağ dayanımı testlerinin ilgi çekici videoları ile satın alma yöneticilerine yönelik sektörel sosyal medya yönetimi.
Polietilen İç Korumalı Takviyeli Koli ve Part Barkod Etiketi
Yağlı ve vulkanize parçaların ambalaja leke yapmasını önleyen iç kaplamalı sert karton koli ve parti numaralı endüstriyel etiket çözümü.
Hassas Üretim Vurgulu Kurumsal Marka Müziği & İhracat Santral Karşılama
Endüstriyel hassasiyeti yansıtan kurumsal fon müziği ve yurt dışı müşteriler için çok dilli profesyonel santral seslendirme paketi.
Özel Sünger Yuvalı Kauçuk Hammadde Numune Kutusu ve Sertlik Skalası
Satın alma müdürlerine takdim edilen, farklı sertlik ve elastomer tiplerini (Shore 40-90) içeren lüks numune sunum kutusu promosyonu.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin