 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Kartonpiyer Ve Karton Kutu İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Kartonpiyer ve karton kutu imalatı, yapı dekorasyon estetiği ile endüstriyel ambalaj çözümlerini birleştiren çok yönlü bir sektördür. İnşaat sektörünün iç mekan tasarım ihtiyaçlarına yönelik alçı bazlı dekoratif ürünler üretilirken, aynı zamanda lojistik ve perakende sektörünün vazgeçilmezi olan mukavva kutu çözümleri sunulmaktadır. Bu sektör, hem estetik değer katan mimari dokunuşları hem de fonksiyonel koruma sağlayan ambalaj teknolojilerini kapsar. Yüksek kaliteli hammadde kullanımı ve hassas işçilik, sektördeki rekabet gücünü belirleyen temel unsurlardır. Sektör, modern mimari trendler ve e-ticaretin yükselişiyle birlikte sürekli bir büyüme potansiyeli taşımaktadır.
Kimler İçin Uygun?
Hedef kitle, öncelikle inşaat firmaları, mimarlık ofisleri ve iç mimarlık tasarım stüdyolarını kapsar. Bireysel konut sahipleri ve tadilat projeleri yürüten ev sahipleri, kartonpiyer ürünlerinin ana tüketicileridir. Karton kutu tarafında ise e-ticaret işletmeleri, lojistik firmaları, gıda üreticileri ve tekstil markaları temel müşteri grubunu oluşturur. Ayrıca, özel hediye kutusu talebi olan butik işletmeler ve kurumsal firmalar da önemli bir pazar segmentidir. Bölgesel mobilya üreticileri ve beyaz eşya sektörü de ambalaj ihtiyacı nedeniyle hedef kitle içerisinde yer alır. Pazar, hem B2B (işletmeden işletmeye) hem de B2C (işletmeden tüketiciye) kanallarında geniş bir yelpazeye sahiptir.
İş Modeli Nasıl Çalışır?
İş modeli, standart ürün satışı ve özel tasarım projeleri üzerinden gelir elde etmeye dayanır. Kartonpiyer tarafında kalıplı seri üretim ve özel sipariş üzerine el işçiliği ile dekoratif ürünler sunulur. Karton kutu tarafında ise standart ölçülerde toptan satışın yanı sıra, markaya özel baskılı ve ebatlı ambalaj çözümleri üretilir. Değer önerisi, estetik mimari çözümlerle mekanlara değer katmak ve ürünlerin güvenli sevkiyatı için dayanıklı ambalajlar sağlamaktır. Gelir akışları, doğrudan satış, proje bazlı taahhüt işleri ve düzenli tedarik sözleşmeleri ile çeşitlendirilir. Verimlilik, hammadde maliyet yönetimi ve üretim süreçlerinin otomasyonu ile optimize edilir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, hem ağır alçı ürünlerinin dökümü hem de hacimli karton kutuların depolanması için geniş bir alana ihtiyaç duyar. Minimum 300-500 metrekarelik bir kapalı alan, üretim hattı, kurutma odaları ve stok alanı için gereklidir. Tesisin lojistik erişimi kolay, ağır vasıta giriş-çıkışına uygun bir sanayi bölgesinde veya organize sanayi sitesinde konumlanması kritik önem taşır. Kartonpiyer için nemden arındırılmış özel kurutma alanları, karton kutu için ise kesim ve yapıştırma makinelerinin yerleşeceği geniş bir üretim parkuru planlanmalıdır. Ayrıca, ürünlerin sevkiyatı için yükleme rampası ve geniş bir sevkiyat sahası operasyonel verimliliği artırır.
Personel İhtiyaçları
İşletme, teknik uzmanlık gerektiren rollerle desteklenen bir kadro yapısına sahip olmalıdır. Kartonpiyer bölümü için alçı döküm ustaları, kalıp hazırlama uzmanları ve montaj ekipleri temel personeldir. Karton kutu bölümünde ise makine operatörleri, kesim ve yapıştırma teknisyenleri ile grafik tasarımcılar (baskı işleri için) istihdam edilmelidir. Genel yönetim için bir üretim müdürü, satış ve pazarlama süreçlerini yönetecek bir uzman ve lojistik/depo sorumlusu gereklidir. Ayrıca, ürünlerin kalite kontrolünü yapacak ve müşteri taleplerini teknik çizime dönüştürecek bir teknik personel kadrosu operasyonun sürekliliği için elzemdir. Toplamda, başlangıç aşamasında en az 6-10 kişilik uzman bir ekip ile verimli bir iş akışı sağlanabilir.
Başlangıç İpuçları
Hammadde Tedarik Zinciri
Alçı ve mukavva gibi ana kalemlerde tek tedarikçiye bağlı kalmayın; fiyat dalgalanmalarına karşı en az üç farklı yerel üretici ile yıllık sözleşme yapın.
Kalıp Teknolojisi
Kartonpiyer üretiminde silikon kalıplar yerine uzun ömürlü fiberglas veya poliüretan kalıplara yatırım yaparak birim maliyetinizi uzun vadede düşürün.
Nem Kontrolü
Üretim alanında nem oranını %50-60 seviyesinde sabitleyin; aksi takdirde karton kutuların mukavemeti düşer ve kartonpiyerlerde kuruma çatlakları oluşur.
Atık Yönetimi
Karton kutu imalatındaki fireleri presleyerek geri dönüşüm tesislerine satın, bu ek gelir kalemi işletme giderlerinizin bir kısmını karşılayacaktır.
Dijital Katalog
Müşterilerinize fiziksel numune göndermeden önce yüksek çözünürlüklü 3D render görselleri içeren dijital bir katalog sunarak satış sürecini hızlandırın.
Lojistik Optimizasyonu
Karton kutular hacimli ürünlerdir; nakliye maliyetini düşürmek için kutuları demonte (düz) şekilde sevk edecek bir istifleme sistemi kurun.
Niş Pazar Odaklanması
Standart kutular yerine e-ticaret firmalarına özel, logolu ve güçlendirilmiş kargo kutuları gibi katma değerli ürünlere yönelin.
Standartlaştırma
Kartonpiyer modellerinde seri üretimi kolaylaştırmak için modüler tasarımlar geliştirin; bu sayede montaj süresini %30 oranında kısaltabilirsiniz.
İş Sağlığı ve Güvenliği
Alçı tozu solunum yolları için risklidir; üretim alanında mutlaka endüstriyel toz emme sistemleri ve çalışanlar için maske zorunluluğu uygulayın.
Dijital Pazarlama
Google Haritalar kaydınızı optimize edin ve yerel inşaat firmalarıyla iş birliği yaparak referans projelerinizi portfolyonuza ekleyin.
Kalite Kontrol Protokolü
Her üretim partisinden rastgele numune alarak kutuların patlama direncini ve kartonpiyerlerin pürüzsüzlüğünü test eden bir kontrol listesi oluşturun.
Enerji Verimliliği
Kartonpiyer kurutma fırınlarında ısı yalıtımı sağlayarak enerji tüketimini minimize edin; bu, üretim maliyetlerindeki en büyük gizli giderdir.
Müşteri Deneyimi
Kartonpiyer montajı sonrası müşterilerinize küçük bir rötuş kiti (alçı ve zımpara) hediye ederek müşteri memnuniyetini ve sadakatini artırın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Üretim Optimizasyonu
Alçı Kartonpiyer Üretiminde W/P Oranı ve Priz Kontrolü
Alçı kartonpiyer mukavemetini belirleyen en kritik faktör su/alçı (W/P) oranıdır. Standart bir profil üretimi için ideal W/P oranı genellikle 0.65-0.75 aralığındadır. Bu oranın üzerinde su kullanımı, kuruma sonrası gözenekliliği artırarak kopma mukavemetini düşürür. Karışım esnasında yüksek devirli mikserler yerine düşük devirli homojenizatörler kullanarak hava kabarcığı oluşumunu minimize edin. Priz süresini stabilize etmek için ortam sıcaklığını 15-25°C aralığında tutun ve nem oranını %60'ın altında sabitleyerek kılcal çatlak oluşumunu engelleyin.
Karton Kutu Ölçeklendirme Hesaplayıcısı
Karton kutu veya ambalaj ölçülerini farklı boyutlara orantılı şekilde dönüştürür.
Hesaplanan Sonuçlar
Karton Kutu Kesim Planlayıcısı
Karton levhaların en verimli şekilde parçalanmasını planlar.
Hesaplanan Sonuçlar
Kutu Üretim Parça Listesi
Sipariş miktarı ve fire oranına göre üretim parça listesini oluşturur.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Kartonpiyer Malzeme Hesaplayıcısı
Kaplanacak yüzeye göre kartonpiyer yapıştırıcısı ve yardımcı malzeme ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Karton Kutu Seçim Yardımcısı
Ürün ağırlığı, kullanım amacı ve maliyet hedeflerine göre uygun kutu tipini önerir.
Hesaplanan Sonuçlar
Karton Kutu Baskı DPI Hesaplayıcısı
Kutu baskıları için uygun çözünürlük ve ölçek değerlerini hesaplar.
Hesaplanan Sonuçlar
Üretim Hattı Kapasite Analizi
Personel ve çalışma saatine göre günlük karton kutu üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Alçı ve Karton Tedarik Kontrolü
Gelen alçı torbalarının nem durumu ve karton levhaların gramaj/kalite standartlarına uygunluğu test edilerek stok giriş kaydı oluşturulur.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Üretim Hattı Kontrol Listesi
%0Karton Kutu Kalite Güvence Rutini
%0Dijital Pazarlama ve Müşteri Edinme Planı
%0Haftalık Sevkiyat ve Lojistik Kontrolü
%0B2B Satış ve Müşteri İlişkileri Takibi
%0Hammadde Stok ve Tedarik Yönetimi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Dijital Katalog ve Web Sitesi Güncelleme Rutini
%0Makine Bakım ve Arıza Önleme Planı
%0Müşteri Memnuniyeti ve Geri Bildirim Analizi
%0Sorun / Çözüm Kütüphanesi
Kartonpiyer Ve Karton Kutu İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Döküm alçı kartonpiyer profillerinde kuruma sonrasında yüzeyde kılcal çatlaklar ve tozuma oluşması
Alçı-su oranının (W/P ratio) yanlış ayarlanması, yüksek oranda su kullanımı nedeniyle kuruma esnasında hızlı hacim küçülmesi (büzülme) yaşanması.
Karışımdaki su ve alçı ağırlıkları tartım terazisi ile kontrol edilmeli, döküm odası sıcaklık ve hava sirkülasyonu incelenmelidir.
Su/alçı oranı üretici teknik şartnamesine göre stabilize edilmeli, döküm harcına priz geciktirici veya fiber takviye lifleri eklenerek kuruma homojenleştirilmelidir.
Polistiren (köpük) bazlı dekoratif kartonpiyer ve tavan kaplamalarında sıcak tel kesim (hot-wire cutting) sırasında kenar erimeleri ve çapaklanma
Kesme teli sıcaklığının (amper/voltaj) çok yüksek tutulması veya telin hareket hızının (feed rate) yavaş kalması.
Kesme teli akım regülatörü kontrol edilmeli, numune blokların kesim kenar pürüzlülüğü optik olarak incelenmelidir.
Tel ısı akımı düşürülmeli, CNC hot-wire kesim ilerleme hızı artırılarak malzemenin ısıyla deforme olması engellenmelidir.
Oluklu mukavva kutu üretiminde flekso baskı kalitesinde renk tonu sapmaları ve flekleşme (mottling)
Testliner kalitesinin emiciliğinin düzensiz olması, flekso boya viskozitesinin yüksek tutulması veya klipser baskı silindir basıncının (anilox pressure) aşırı olması.
Baskılı mukavva yüzeyi viskozimetre ile boya akışkanlığı yönünden test edilmeli, aniloks silindir ve klişe baskı temas basıncı kontrol edilmelidir.
Boya viskozitesi su veya alkol ile inceltilmeli, aniloks baskı silindiri basıncı düşürülerek homojen mürekkep transferi sağlanmalıdır.
Kutu kesim (die-cut) operasyonlarında düz flatbed bıçaklı kesim makinelerinde tam kesilmeyen (undercut) köşe ve kulakçıklar
Kesim kalıbındaki bıçakların (steel rule dies) bazı bölgelerde boyutsal olarak kısa kalması veya plaka altındaki kontraplak tabanın esnemesi.
Kesilen mukavva tabaka ışığa tutularak kesilmeyen noktalar tespit edilmeli, kalıbın altındaki makine baskı keçesi (cutting jacket) aşınması kontrol edilmelidir.
Eksik kesen bıçakların altına make-ready bandı (kuvvet artırıcı bant) atılarak yükseklik ayarlanmalı, aşınan cutting jacket yenilenmelidir.
Otomatik dip yapıştırma (auto-bottom) kutularda hot-melt tutkalın soğuma süresi yetersizliği nedeniyle kutunun açılması
Tutkalın açık kalma süresi (open time) ve presleme (compression) bölgesindeki konveyör boyunun kısa kalması, makine hızının yüksek olması.
Yapıştırılan kutuların kulakçıkları elle zorlanarak yapışma mukavemeti (fiber tear testi) kontrol edilmelidir.
Daha hızlı kürlenen hot-melt tutkal tipine geçilmeli, presleme ünitesindeki baskı kayışlarının boyu uzatılmalı veya makine hızı düşürülmelidir.
Laminasyonlu (kuşe kaplı) lüks mukavva kutularda kenar kıvırma (wrapping) aşamasında köpürme ve hava kabarcığı kalması
Sıcak tutkal (animal glue veya PVA) miktarının fazla sürülmesi, merdane baskı basıncının yetersiz kalması veya kuşe kağıdın nem alarak genleşmesi.
Lamine edilen kutu köşeleri incelenmeli, tutkal merdane aralığı ve yapışma basıncı kontrol edilmelidir.
Tutkal dozajlama sıyırıcı bıçağı (doctor blade) ayarlanarak tutkal miktarı azaltılmalı, vakumlu veya baskı silindirli sarım presi kalibre edilmelidir.
Kartonpiyer alçı profillerin depolama alanında nem çekerek yumuşaması ve form kaybetmesi
Deponun tabanının ve duvarlarının yalıtımsız olması, alçı ürünlerin zeminle doğrudan temas etmesi veya yüksek bağıl nem.
Depo içi higrometre ile nem oranı ölçülmeli, paletlerin altındaki ahşap takozların durumu incelenmelidir.
Alçı ürünler palet üzerinde, yerden yüksek ve streç film ile sarılmış şekilde, iklimlendirilmiş kapalı depolarda muhafaza edilmelidir.
Oluklu mukavva tabakalarında (sheet board) istifleme sonrasında warp (bombelenme/eğrilme) oluşması
Duy cinslerinin (testliner ve fluting) nem oranlarının farklı olması veya mukavva üretim hattından (corrugator) çıktıktan sonra tek taraflı soğuma yaşaması.
Levha istifleri kenardan incelenerek yukarı veya aşağı doğru bombelenme miktarı cetvelle ölçülmelidir.
Levhalar istiflendikten sonra üzerlerine ağırlık konulmalı, oluklu hammadde deposu nem ve sıcaklık dengesi gözetilerek havalandırılmalıdır.
Rotatif kesim (rotary die-cut) makinelerinde poliüretan örrs silindirinin (anvil cover) aşınması nedeniyle kesim kaçağı
Kesim silindiri baskı ayarının (penetrasyon) çok fazla sıkılması ve poliüretan malzemenin kalıcı deformasyona uğraması.
Anvil silindiri yüzeyindeki kesik izlerinin derinliği mikrometre veya derinlik ölçer ile kontrol edilmelidir.
Aşınan poliüretan anvil kapakları değiştirilmeli, rotatif kalıp penetrasyon ayarı minimum seviyeye (sadece kağıdı kesecek şekilde) ayarlanmalıdır.
Kartonpiyer poliüretan döküm kalıplarında (silikon veya kalıp poliüretanı) detay kayıpları ve yüzey bozulmaları
Kalıp ayırıcı kimyasalın yetersiz kullanılması veya kalıbın döküm sonrası agresif kimyasallarla temizlenmesi.
Kalıp iç yüzeyi büyüteçle incelenerek silikon detaylarındaki soyulmalar kontrol edilmelidir.
Kalıplar her döküm sonrasında yumuşak deterjanla yıkanmalı, kalıp ömrünü uzatmak için özel silikon/poliüretan kalıp ayırıcı spreyler kullanılmalıdır.
Oluklu mukavva kutuların istif dayanım testinde (BCT - Box Compression Test) erken çökme yaşanması
Fluting (dalga) kağıt kalitesinin (m gramajı) düşük olması veya kutu bofor çizgilerinin (creasing) ezilerek mukavemet kaybetmesi.
Kutulardan numune alınarak laboratuvar ortamında BCT ve patlama mukavemeti (Burst test) ölçülmelidir.
Daha yüksek ECT (Edge Crush Test) değerine sahip hammadde seçilmeli, flekso makinesindeki patlatma (bofor) bıçaklarının ezme derinliği azaltılmalıdır.
Alçı kartonpiyer profillerin eğilme ve kopma mukavemetinin standartların altında kalması
Alçı harcına karıştırılan elyaf veya keten takviye miktarının yetersiz olması ya da kalıptan erken çıkarılarak darbe alması.
Kartonpiyer numunelerine üç nokta eğilme testi uygulanarak kırılma kuvveti Newton cinsinden kaydedilmelidir.
Harcın içine homojen dağılacak şekilde cam elyaf (alkali dayanımlı roving) oranı artırılmalı, priz süresi tamamlanmadan kalıptan sökülmemelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
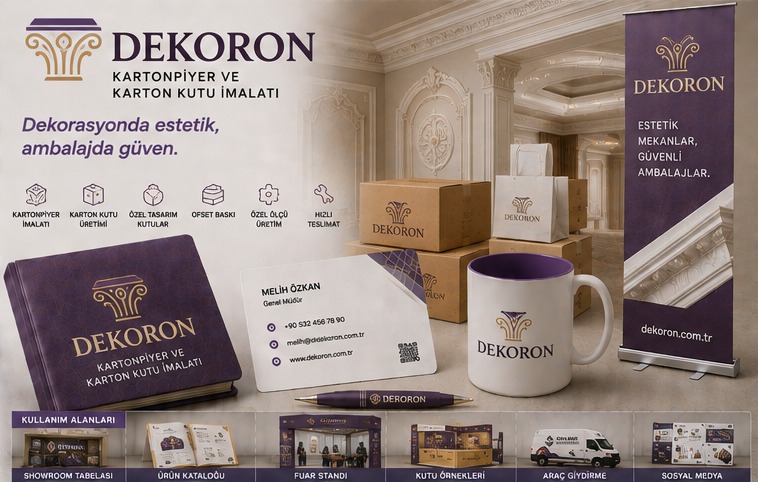
Logo Tasarım Örnekleri

Kartonpiyer Ve Karton Kutu İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin