 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Kalıp Ve Aparat İmalatı (Metal, Plastik)
Başlangıç Rehberi
Bu Sektör Nedir?
Kalıp ve aparat imalatı, endüstriyel üretimin temelini oluşturan, yüksek hassasiyet ve mühendislik yetkinliği gerektiren stratejik bir sektördür. Metal ve plastik işleme süreçlerinde kullanılan kalıplar, seri üretimin verimliliğini ve ürün kalitesini doğrudan belirleyen kritik ekipmanlardır. Sektör, otomotivden beyaz eşyaya, savunma sanayiinden tıbbi cihaz üretimine kadar geniş bir yelpazede çözüm sunmaktadır. Teknolojik yenilikler ve otomasyonla entegre olan bu alan, katma değerli üretimin merkezinde yer almaktadır. Modern imalat teknikleri ile tasarlanan kalıplar, global rekabet gücünü artıran temel unsurlardır.
Kimler İçin Uygun?
Otomotiv ana ve yan sanayi üreticileri, plastik enjeksiyon ve metal pres baskı yapan işletmeler, beyaz eşya ve küçük ev aletleri üreticileri, savunma ve havacılık sanayii firmaları, tıbbi cihaz ve ekipman üreticileri, ambalaj sektörü temsilcileri, mobilya ve aksesuar üreticileri, elektronik cihaz üreticileri, endüstriyel tasarım ofisleri ve seri üretim yapan tüm imalatçı KOBİ'ler.
İş Modeli Nasıl Çalışır?
Gelir modeli, özel tasarım kalıp projelerinin satışı, periyodik bakım-onarım hizmetleri ve seri üretim süreçlerine yönelik aparat tasarımı üzerine kuruludur. Ana faaliyetler; CAD/CAM destekli tasarım, CNC işleme, tel erozyon, ısıl işlem ve montaj süreçlerini kapsar. Değer önerisi, müşterinin üretim maliyetlerini düşüren, hata payını minimize eden ve üretim hızını artıran yüksek dayanımlı kalıp çözümleri sunmaktır. Müşteriye özel mühendislik danışmanlığı ve satış sonrası teknik destek ile uzun vadeli iş ortaklıkları hedeflenir. Proje bazlı fiyatlandırma ve seri üretim adetlerine göre optimize edilmiş kalıp ömrü garantisi temel rekabet avantajlarıdır.
Fiziksel Alan İhtiyaçları
İşletme, ağır sanayi makinelerinin kurulumuna uygun, yüksek tavanlı ve zemin mukavemeti yüksek bir atölye alanına sahip olmalıdır. Minimum 200-500 metrekarelik bir alan, CNC işleme merkezleri, torna, freze ve montaj hatlarının verimli yerleşimi için gereklidir. Konum olarak lojistik erişimi kolay, organize sanayi bölgeleri veya sanayi siteleri tercih edilmelidir. Vinç sistemleri için uygun tavan yüksekliği ve ağır yük sevkiyatına uygun geniş giriş kapıları zorunludur. Ayrıca, hassas ölçüm cihazlarının bulunduğu iklimlendirilmiş bir kalite kontrol odası ve teknik ofis alanı bulunmalıdır.
Personel İhtiyaçları
Kadro, en az bir adet deneyimli kalıp tasarım mühendisi (CAD/CAM uzmanı) ve CNC operatörlerinden oluşmalıdır. Kalıp montaj ve tesviye işlemlerini yürütecek en az iki adet kıdemli kalıp ustası, sektörün teknik kalitesini belirleyen ana unsurdur. Tel erozyon ve dalma erozyon makinelerini kullanacak uzman teknisyenler, hassas işleme süreçleri için kritik öneme sahiptir. Ayrıca, üretim planlama ve kalite kontrol süreçlerini yönetecek bir teknik yönetici gereklidir. Çırak veya yardımcı personel ile desteklenen bu yapı, işin sürekliliği ve ustalık aktarımı için ideal bir hiyerarşi sunar.
Başlangıç İpuçları
CAD/CAM Entegrasyonu
Tasarım ve üretim süreçlerini tek bir dijital ekosistemde birleştirerek hata payını minimize edin ve üretim hızını artırın.
Malzeme Seçimi Stratejisi
Kalıp ömrünü uzatmak için çelik kalitesini (örneğin 1.2344 veya 1.2738) projenin baskı adedine göre optimize edin.
Isıl İşlem Yönetimi
Kalıpların sertlik ve dayanıklılığını artırmak için güvenilir bir ısıl işlem partneri ile çalışın veya kendi vakumlu fırın yatırımınızı planlayın.
Standart Parça Kullanımı
İtici pimler, burçlar ve kolonlar gibi parçalarda hazır standart ürünler kullanarak üretim maliyetlerini ve bakım sürelerini düşürün.
Simülasyon Yazılımları
Plastik enjeksiyon kalıplarında akış analizi (Moldflow vb.) yaparak üretim öncesi olası hataları (çökme, hava boşluğu) tespit edin.
CNC Hassasiyeti
Yüksek toleranslı işler için 5 eksenli CNC makinelerine yatırım yaparak karmaşık geometrileri tek bağlamada üretin.
Bakım ve Onarım Protokolü
Müşterilerinize kalıp teslim ederken periyodik bakım takvimi sunarak satış sonrası hizmet geliri oluşturun.
Stok Yönetimi
Kritik yedek parçaları ve hammaddeyi (çelik bloklar) stokta tutarak acil siparişlere hızlı yanıt verin.
Kalite Kontrol Ekipmanları
CMM (Koordinat Ölçüm Cihazı) veya optik tarayıcılar kullanarak kalıpların teknik resme %100 uygunluğunu belgeleyin.
İş Güvenliği ve Ergonomi
Metal talaşları ve soğutma sıvıları ile çalışıldığı için atölye zeminini ve havalandırma sistemini iş sağlığı standartlarına göre düzenleyin.
Dijital İkiz Uygulaması
Üretilen her kalıbın dijital arşivini tutarak, gelecekteki revizyon taleplerinde süreci hızlandırın.
Niş Uzmanlaşma
Genel üretim yerine otomotiv, medikal veya ambalaj gibi belirli bir sektöre odaklanarak o alandaki standartlarda uzmanlaşın.
Enerji Verimliliği
Kompresör ve CNC makinelerinin enerji tüketimini izleyerek operasyonel maliyetlerinizi optimize edin.
Eğitimli Personel
Kalıpçılık zanaat gerektirir; usta-çırak ilişkisini modern teknik eğitimlerle destekleyen bir ekip kurun.
Prototipleme Hizmeti
Müşterilerinize seri üretime geçmeden önce 3D yazıcılarla hızlı prototip sunarak güven inşa edin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
CNC İşleme ve Strateji
Derin Oyuk İşlemede Titreşim (Chatter) Kontrolü
Derin oyuk operasyonlarında uzun takımların neden olduğu titreşimi minimize etmek için öncelikle takımın L/D (uzunluk/çap) oranını 3'ün altında tutmaya çalışın. Eğer bu mümkün değilse, trokoidal frezeleme stratejisine geçerek radyal paso miktarını azaltın ve ilerleme hızını artırın. Titreşimi sönümlemek için mutlaka titreşimsiz adaptörler kullanın ve takımın helisel giriş (helical entry) yaparak malzemeye girmesini sağlayın. Kesme parametrelerinde devir sayısını düşürerek veya değiştirerek rezonans frekansından uzaklaşın.
Kalıp Plaka Boyutlandırma Hesaplayıcısı
Parça ölçülerine göre kalıp plakalarının ölçeklendirilmesini planlar.
Hesaplanan Sonuçlar
Kalıp Boşluğu ve Tolerans Planlayıcısı
Kalıp elemanları arasındaki boşluk ve tolerans değerlerini planlamaya yardımcı olur.
Hesaplanan Sonuçlar
Kalıp Parça ve Malzeme Listesi
Kalıp bileşenleri için malzeme ihtiyacını ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Aparat Profil Kesim Optimizasyonu
Aparat üretiminde kullanılan profil ve çubukların en verimli kesim planını oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Kalıp Yüzey İşlem Malzemesi Hesaplayıcısı
Kaplama, boya veya koruyucu uygulamalar için gerekli malzeme miktarını hesaplar.
Hesaplanan Sonuçlar
Kalıp Üretim Kapasite Analizörü
Operatör ve çalışma süresine göre günlük üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Kalıp İmalat Yöntemi Seçim Destek Aracı
Parça geometrisi, adet ve hassasiyet beklentisine göre uygun kalıp üretim yaklaşımını önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Teknik Şartname ve Fizibilite Analizi
Müşteriden gelen teknik resim veya numune incelenir, kalıp malzemesi, boşluk sayısı ve enjeksiyon/pres parametreleri belirlenerek maliyet analizi yapılır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
CNC Tezgahı Günlük Bakım ve Kontrol Listesi
%0Haftalık Müşteri İlişkileri ve Teklif Takip Rutini
%0Kalıp Montaj ve Kalite Kontrol Süreç Listesi
%0Dijital Portföy ve Web Sitesi Güncelleme Listesi
%0Haftalık Hammadde ve Stok Yönetimi Kontrolü
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetim Listesi
%0Teknik Çizim ve CAD/CAM Veri Doğrulama Rutini
%0Sektörel Fuar ve Etkinlik Hazırlık Planı
%0Ölçüm Cihazları ve Kalibrasyon Takip Çizelgesi
%0E-Bülten ve Teknik İçerik Pazarlama Rutini
%0Sorun / Çözüm Kütüphanesi
Kalıp Ve Aparat İmalatı (Metal, Plastik) sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Plastik enjeksiyon kalıbı tasarımında büzülme (shrinkage) hesap hatası nedeniyle parça boyutlarında tolerans dışı sapma
Hammadde tedarikçisinin belirttiği hacimsel büzülme oranının (örn. PP veya ABS için %1.5-%2.0) enjeksiyon parametrelerine (ütüleme basıncı ve eriyik sıcaklığı) göre dinamik olarak kalıp tasarımına yansıtılmaması.
Üretilen ilk numune (T0 parça) 3D CMM optik veya temaslı ölçüm cihazı ile taranarak CAD verisiyle çakıştırılmalı (deviation analysis), boyut farkları yönsel olarak incelenmelidir.
CAD modelinde çekirdek ve boşluk (core & cavity) ölçüleri hammaddeye özel net büzülme katsayısı kullanılarak yeniden ölçeklendirilmeli ve CNC işleme programları güncellenmelidir.
Sac metal kesme ve form kalıplarında (progresif kalıp) sıyırıcı (stripper) plakasının zımba kılavuzlamasında kaçıklık yapması
Tasarım aşamasında kılavuz kolon ve burç toleranslarının yetersiz seçilmesi veya pres çalışma tonajı altında plakanın esnemesi.
Kalıp kapalı konumdayken kolon-burç eksen kaçıklığı komparatör saatleri ile kontrol edilmeli, sıyırıcı plaka altındaki kılavuz burçların sürtünme izleri incelenmelidir.
Kılavuz elemanları daha yüksek çaplı ve hassas toleranslı (H6/j6) elemanlarla değiştirilmeli, kalın sıyırıcı plakalarına ara destek kolonları (center pillar) eklenmelidir.
Sertleştirilmiş takım çeliğinde (örn. 1.2379 / 58-60 HRC) yüksek hızlı frezeleme (HSC) sırasında ince uçlu küre frezelerin erken kırılması
Kesme hızının (cutting speed) çok yüksek tutulması, takım salgısının (runout) limitleri aşması veya talaş tahliyesinin yetersiz kalması.
Takım tutucu (holder) salgısı mikron saat ile ölçülmeli, işleme esnasında kullanılan soğutma sıvısı veya hava üfleme basıncı kontrol edilmelidir.
Termo-fit veya hidrolik takım tutuculara geçilerek salgı 5 mikron altına düşürülmeli, CAM stratejisinde rampa ve helisel girişler (helical ramp) optimize edilmelidir.
Derin oyuk (deep cavity) işleme operasyonlarında uzun takımlarda chatter (titreşim) ve yüzey kalitesi bozulması
Takım boy/çap oranının (L/D) 5'in üzerinde olması, yetersiz kesme parametreleri ve titreşimsiz (anti-vibration) takım gövdesi kullanılmaması.
İşleme anındaki ses karakteristikleri dinlenmeli, işlenen yüzeydeki dalgalı izler (chatter marks) optik olarak incelenmelidir.
Ağır metal veya tungsten karbür gövdeli titreşimsiz adaptörler kullanılmalı, eksenel ve radyal kesme derinlikleri (ap/ae) düşürülerek frezeleme stratejisi trokoidal (trochoidal) kesime dönüştürülmelidir.
Dalma erezyon (sinker EDM) operasyonunda köşe radyüslerinde aşırı yanma (overcut) ve elektrot uç aşınması
Yanlış elektrik parametreleri (yüksek akım ve uzun ton süresi-ton), yetersiz sıçrama/flushing basıncı ve kalitesiz bakır/grafit elektrot kullanımı.
Elektrot ucundaki erime ve deformasyon gözlemlenmeli, dalma programındaki jeneratör ayarları (current, on-time, off-time) kontrol edilmelidir.
Kaba işlemden finişe geçişte kademeli elektrot değişimi (jump program) uygulanmalı, flushing delikleri optimize edilerek dielektrik sıvının yanma bölgesine tazelenmesi sağlanmalıdır.
Tel erezyon (wire EDM) kesimlerinde ince zımba veya kalıp gözü keserken tel kopması (wire breakage)
Tablo ilerleme hızının (feed rate) kesim şartlarına göre yüksek olması, tel tansiyonunun aşırı gerilmesi veya iş parçasında iç gerilme (stres) boşalması.
Kopma anındaki akım ve voltaj değerleri (servo gerilimi) kontrol edilmeli, iş parçasının ısıl işlem durumundaki gerilme durumu incelenmelidir.
Kesim öncesi malzemeye gerilme giderme tavlaması yapılmalı, tel tansiyonu ve su akış basıncı malzeme kalınlığına göre yeniden ayarlanarak kesme hızı (feed rate) düşürülmelidir.
Takım çeliğinden üretilen büyük hacimli kalıp bloklarında ısıl işlem (su verme) sonrası boyutsal çarpılma ve çatlama
Ön ısıtma (preheating) adımlarının atlanması, ısıtma/soğutma hızlarının çok agresif olması veya simetrik olmayan tasarım detayları.
Isıl işlem sertlik test cihazı ile bloğun farklı derinliklerinden ölçüm yapılmalı, çatlak kontrolü için Manyetik Parçacık (MPI) testi uygulanmalıdır.
Malzeme üreticisinin tavsiye ettiği ısıl işlem reçetesine tam uyulmalı, yavaş ısıtma kademeleri eklenmeli ve kritik keskin köşelere talaş tahliye radyüsleri verilmelidir.
Sertleştirilmiş plastik kalıp çekirdeğinde kaynak tamiratı sonrasında çatlak oluşması
Kaynak öncesi doğru ön ısıtma (preheat) yapılmaması, yanlış kaynak teli seçimi veya kaynak sonrası yavaş soğutma (temperleme) uygulanmaması.
Kaynak bölgesi binoküler mikroskop veya penetrant (PT) test ile incelenerek kılcal çatlaklar aranmalıdır.
Çatlak bölge tamamen taşlanarak temizlenmeli, ana malzemeye uygun kaynak teli ile en az 250-300 derece ön ısıtma yapılarak TIG kaynağı uygulanmalı ve hemen ardından gerilse giderme tavlaması yapılmalıdır.
Plastik enjeksiyon kalıbı alıştırma (matching) aşamasında erkek ve dişi (core & cavity) yüzeylerinin tam oturmaması
CNC işleme tolerans birikimleri, tezgah eksen diklik sapmaları veya kalıp elemanlarının montaj sırasında paralel sıkılmaması.
Yüzeylere Prusya mavisi (Prussian blue) boyası sürülerek kalıp kapatılıp açılır, temas eden ve temas etmeyen bölgeler (high spots) tespit edilir.
Boya testine göre yüksek kalan bölgeler el taşları ve pnömatik raspalarla hassas bir şekilde kazınarak yüzey uyumu (matching) sağlanmalıdır.
Progresif kesme kalıbında zımba ve matris (punch & die) kesme boşluğunun (clearance) homojen olmaması
Matris plakası üzerindeki işleme hataları veya kılavuz elemanlarının boşluk yapması nedeniyle zımbanın matrise tek taraflı girmesi.
Kalıp arasına karbon kağıdı veya aralık kağıdı konularak kesme çevresi boyunca bıraktığı iz (kesme izi homojenliği) kontrol edilmelidir.
Matris yuvaları taşlanarak veya WEDM ile yeniden işlenmeli, zımba tutucu plakalar (punch holder) pinler ile sıfır boşluklu olarak sabitlenmelidir.
Plastik enjeksiyon kalıbı ilk denemesinde (T0) parçada çöküntü (sink mark) ve hava yanığı (burn mark) oluşması
Et Kalınlığı geçişlerinin dengesiz olması, yolluk (runner) ve gate (kapı) kesitlerinin yetersizliği veya hava tahliye kanallarının (venting) bulunmaması.
T0 numunesi et kalınlıkları kumpas/mikrometre ile kontrol edilmeli, enjeksiyon basınç ve dolum süreleri (filling time) molder loglarından incelenmelidir.
Kalıp üzerine uygun derinlik ve genişlikte hava tahliye kanalları (vent) açılmalı, gate yolları optimize edilmeli ve enjeksiyon parametrelerinde ütüleme basıncı artırılmalıdır.
Sac metal çekme (deep drawing) kalıbında parça duvarlarında yırtılma (fracture/tearing) meydana gelmesi
Baskı sacı (blankholder) kuvvetinin çok yüksek olması, çekme radyüslerinin (draw radius) çok keskin olması veya sac kalitesinin yetersiz kalması.
Yırtılan bölgenin konumu analiz edilmeli, hidrolik pres baskı yastığı (cushion pressure) basınç ayarları kontrol edilmelidir.
Çekme radyüsleri taşlanarak büyütülmeli, blankholder baskı kuvveti kademeli olarak düşürülmeli ve kalıp yüzeyine uygun kalıp yağı (drawing compound) uygulanmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
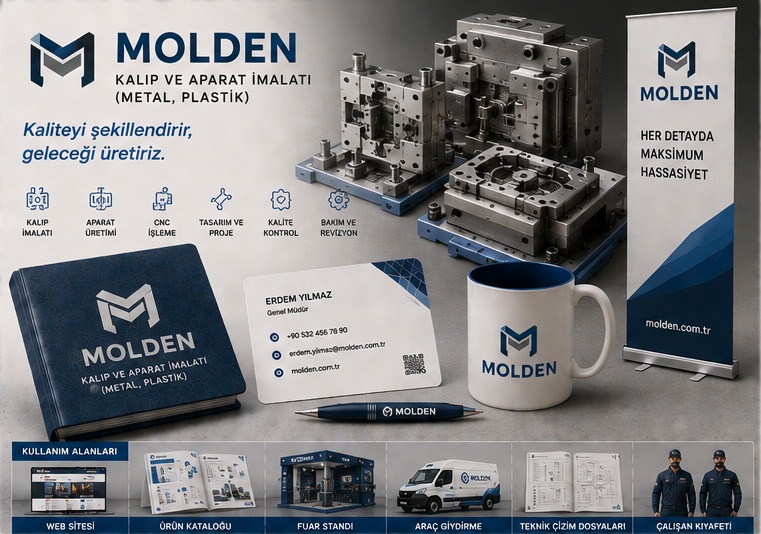
Logo Tasarım Örnekleri

Kalıp Ve Aparat İmalatı (Metal, Plastik) Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin