 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Kalın Sac Ve Levha İşleme Teknolojileri
Başlangıç Rehberi
Bu Sektör Nedir?
Kalın sac ve levha işleme teknolojileri, ağır sanayi üretim süreçlerinin temelini oluşturan yüksek hassasiyetli metal şekillendirme faaliyetlerini kapsar. Lazer kesim, plazma kesim, abkant büküm ve kaynaklı imalat yöntemleri ile endüstriyel parçaların nihai formuna kavuşturulması sağlanır. Bu sektör, yapısal çelikten savunma sanayine kadar geniş bir yelpazede kritik bileşenlerin üretiminde stratejik bir rol oynamaktadır. Teknolojik otomasyon ve dijitalleşme, günümüz metal işleme tesislerinin verimliliğini belirleyen en önemli unsurlardır. Sektör, yüksek mukavemetli malzemelerin işlenmesinde mühendislik odaklı çözümler sunarak sanayinin omurgasını oluşturur.
Kimler İçin Uygun?
Savunma sanayi ve havacılık sektörü üreticileri, ağır iş makinesi ve tarım ekipmanı imalatçıları, enerji santralleri ve rüzgar türbini kule üreticileri, gemi inşa ve denizcilik endüstrisi, otomotiv yan sanayi, inşaat ve çelik konstrüksiyon firmaları, demiryolu ve ulaşım araçları üreticileri, endüstriyel makine imalatçıları, madencilik ekipmanları tedarikçileri ve özel mühendislik projeleri yürüten tasarım ofisleri.
İş Modeli Nasıl Çalışır?
Gelir modeli, fason üretim hizmetleri, katma değerli mühendislik çözümleri ve seri imalat projeleri üzerinden şekillenmektedir. Ana faaliyetler; CNC lazer kesim, plazma kesim, abkant büküm, kaynaklı montaj ve yüzey işleme süreçlerini içerir. Değer önerisi, yüksek hassasiyetli toleranslarda üretim, hızlı teslimat süreleri ve malzeme optimizasyonu ile maliyet tasarrufu sağlamaktır. Müşterilere özel prototip geliştirme ve seri üretim süreçlerinde teknik danışmanlık sunularak uzun vadeli iş ortaklıkları kurulur. Dijital stok yönetimi ve ERP entegrasyonu ile operasyonel verimlilik maksimize edilir.
Fiziksel Alan İhtiyaçları
Tesis, ağır tonajlı sacların lojistiğine uygun olarak tavan vinç sistemleri ile donatılmış geniş bir üretim alanına sahip olmalıdır. En az 1.000-2.000 metrekarelik kapalı alan, makine yerleşimi ve malzeme akışı için kritik öneme sahiptir. Zemin, ağır makinelerin titreşimini sönümleyecek yüksek mukavemetli betonarme yapıdan oluşmalıdır. Lojistik erişim için tır giriş-çıkışına uygun geniş kapılar ve yükleme rampaları zorunludur. Konum olarak organize sanayi bölgeleri, hammadde tedarikçilerine ve ana lojistik hatlarına yakınlık avantaj sağlar. Ayrıca, toz ve duman tahliyesi için gelişmiş havalandırma sistemleri ile iş güvenliği standartlarına uygun sosyal alanlar bulunmalıdır.
Personel İhtiyaçları
Minimum kadro; bir üretim müdürü, bir CAD/CAM tasarım uzmanı, iki CNC operatörü, iki abkant büküm ustası, iki sertifikalı kaynakçı ve bir kalite kontrol sorumlusundan oluşmalıdır. Operasyonel verimlilik için teknik resim okuma yetkinliği yüksek, metalurji bilgisine sahip personel tercih edilmelidir. Lojistik ve malzeme yönetimi için bir depo sorumlusu, idari süreçler için ise bir satış ve planlama uzmanı gereklidir. Personelin düzenli olarak iş sağlığı ve güvenliği ile yeni nesil makine teknolojileri konusunda eğitim alması sağlanmalıdır. Uzmanlık seviyesi yüksek teknik personel, hata payını minimize ederek üretim kalitesini doğrudan etkileyen en önemli sermayedir.
Başlangıç İpuçları
Makine Parkuru Optimizasyonu
Başlangıçta tüm teknolojilere yatırım yapmak yerine, fiber lazer kesim veya plazma gibi en çok talep gören ana makineye odaklanıp, büküm ve kaynak gibi süreçleri modüler olarak ekleyin.
Malzeme Tedarik Zinciri
Kalın saclarda stok maliyeti yüksektir; yerel çelik servis merkezleriyle 'just-in-time' (tam zamanında) tedarik anlaşmaları yaparak nakit akışınızı koruyun.
Enerji Verimliliği ve Altyapı
Yüksek amperli makineler ciddi enerji tüketir; tesis kurulumunda enerji hattı kapasitesini ve reaktif güç kompanzasyonunu profesyonelce planlayın.
Sertifikasyonun Gücü
ISO 9001 ve özellikle kaynaklı imalat yapacaksanız EN 1090 veya ISO 3834 belgelerini erkenden alarak kurumsal ihalelere giriş kapısını aralayın.
CAD/CAM Yazılım Entegrasyonu
Tasarım ve üretim arasındaki veri kaybını önlemek için SolidWorks veya benzeri yazılımlarla uyumlu, sac açılımı hesaplayan gelişmiş CAM yazılımlarına yatırım yapın.
İş Güvenliği ve Ergonomi
Kalın saclar ağır ve keskindir; tavan vinç sistemleri, vakumlu kaldırma aparatları ve manyetik taşıyıcılar ile iş kazası riskini minimize edin.
Atık Yönetimi ve Geri Dönüşüm
Sac kesiminden çıkan fireler ciddi bir gelir kalemidir; hurda metal ayrıştırma sistemini kurarak maliyetlerinizi bir kısmını geri kazanın.
Bakım ve Arıza Yönetimi
Lazer lensleri ve nozullar gibi sarf malzemelerinin ömrünü takip eden bir dijital bakım çizelgesi oluşturarak plansız duruşları engelleyin.
Niş Pazar Belirleme
Genel imalat yerine savunma sanayi, enerji sektörü veya ağır iş makinesi yedek parçaları gibi yüksek katma değerli niş alanlarda uzmanlaşın.
Kalite Kontrol Protokolleri
Ultrasonik test veya manyetik parçacık muayenesi gibi tahribatsız muayene yöntemlerini süreçlerinize dahil ederek hata payını sıfıra indirin.
Personel Yetkinliği
Operatörlerin sadece makineyi değil, sacın metalurjik özelliklerini (gerilme, esneme) bilmesi, fire oranlarını ciddi oranda düşürür; teknik eğitimlere bütçe ayırın.
Dijital İzlenebilirlik
Her bir parçaya barkod veya QR kod atayarak, üretimin hangi aşamada olduğunu ve hangi operatörün işlediğini takip eden bir ERP sistemi kullanın.
Lojistik Planlama
Ağır parçaların sevkiyatı için uygun tonajlı araçlara veya lojistik partnerlerine sahip olun; yanlış sevkiyat planı kâr marjınızı eritir.
Satış Sonrası Destek
Müşterilerinize sadece parça değil, teknik danışmanlık da sunun; sacın kalınlığına göre en uygun malzeme seçimi konusunda rehberlik edin.
Finansal Risk Yönetimi
Metal fiyatları borsaya endekslidir; hammadde alımlarında vadeli işlemler veya fiyat sabitleme opsiyonlarını değerlendirerek kur ve fiyat dalgalanmalarından korunun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Büküm Teknolojileri
Abkant Preslerde Yaylanma (Springback) Telafisi ve Açı Kontrolü
Kalın sac bükümlerinde malzemenin akma dayanımı ve haddelenme yönü, büküm sonrası yaylanma miktarını doğrudan etkiler. Yaylanmayı minimize etmek için 'Air Bending' yönteminde alt kalıp V açıklığı, sac kalınlığının 8-10 katı olacak şekilde seçilmelidir. Programsal telafi yeterli olmadığında, büküm açısı hedef değerin 1-2 derece altına programlanmalı veya 'bottoming' (tabana oturtma) yöntemiyle kalıcı deformasyon sağlanmalıdır. Yüksek mukavemetli çeliklerde (Hardox vb.) büküm yönünün haddelenme yönüne dik olması, çatlama riskini azaltır ve açısal kararlılığı artırır.
Sac Profil Kesim Optimizasyonu
Standart çubuk ve profillerden en verimli kesim planını oluşturarak fireyi azaltır.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Sac Levha Parçalama Planlayıcısı
Büyük sac levhaların maksimum ölçülere göre verimli şekilde bölünmesini planlar.
Hesaplanan Sonuçlar
Sac İmalat Malzeme Listesi Hesaplayıcısı
Üretim adedine göre ana malzeme ihtiyacını ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Sac Boya ve Kaplama Malzemesi Hesaplayıcısı
Toplam yüzey alanına göre boya veya kaplama malzemesi ihtiyacını hesaplar.
Hesaplanan Sonuçlar
İmalat Alanı Kapasite Planlayıcısı
Üretim alanına göre yerleştirilebilecek iş istasyonu kapasitesini hesaplar.
Hesaplanan Sonuçlar
İmalat Hattı Kapasite Analizörü
Operatör ve çalışma süresine göre üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Sac Kesim Yöntemi Seçim Destek Aracı
Malzeme kalınlığı, hassasiyet ve üretim adedine göre uygun kesim yöntemini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Sac Levha Giriş Kontrolü
Gelen sac levhaların kalınlık, yüzey kalitesi ve boyutlarının teknik resim spesifikasyonlarına uygunluğu mikrometre ve kumpas ile doğrulanır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
CNC Lazer ve Plazma Kesim Tezgahı Günlük Bakım Rutini
%0Sac İşleme Sektörü Dijital Pazarlama Haftalık Planı
%0Hammadde Stok ve Lojistik Kontrol Listesi
%0Müşteri İlişkileri ve Satış Sonrası Destek Rutini
%0Üretim Hattı Kalite Kontrol ve İş Güvenliği Checklisti
%0Abkant Pres Operasyonel Hazırlık ve Kalibrasyon Kontrolü
%0Sektörel Fuar ve Etkinlik Hazırlık Süreçleri
%0Atölye İçi İş Sağlığı ve Güvenliği (İSG) Denetim Listesi
%0Dijital İçerik ve SEO Performans Takibi
%0Kesici Takım ve Sarf Malzeme Stok Yönetimi
%0Sorun / Çözüm Kütüphanesi
Kalın Sac Ve Levha İşleme Teknolojileri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Kalın karbon çeliği oksijenli kesim sırasında cüruf birikmesi ve kesme kenarında çapak oluşması
Kesme hızının uygun olmaması, ön ısıtma alev boyunun yanlış ayarlanması ve kesme oksijeni saflığının düşük kalması.
Kesme oksijen basıncı manometresi ve saflık analizi kontrol edilmeli, lamba ucu aşınma durumu incelenmelidir.
Kesme hızı malzeme kalınlığına göre düşürülmeli, oksijen saflığı kontrol edilmeli ve aşınmış kesme nozulları yenileriyle değiştirilmelidir.
Yüksek akımlı plazma kesimde açılı kenar hatası ve delik geometrisinde koniklik
Plazma meşalesinin levha yüzeyine dik olmaması, sarf malzemelerin merkezleme bozukluğu veya aşınması.
Meşale dikliği kare gönye ile kontrol edilmeli, sökülen elektrot ve nozul içindeki çukurlaşma derinliği incelenmelidir.
Meşale kalibrasyon ayarları yapılarak dik konuma getirilmeli, aşınmış elektrot-nozul takımları set halinde değiştirilmelidir.
Kalın paslanmaz çelik fiber lazer kesiminde alt kenarda oksitlenme ve yanma
Yardımcı gaz olarak azot yerine oksijen karışması, azot basıncının yetersiz kalması veya odak noktasının yanlış seçilmesi.
Yardımcı gaz saflığı ve tank çıkış basıncı kontrol edilmeli, odak noktasının sac içindeki konumu test edilmelidir.
N2 gazı saflığı artırılmalı, kesme basıncı yükseltilmeli ve odak noktası malzeme kalınlığına uygun olarak derinlere ayarlanmalıdır.
Kalın sac lazer kesiminde koruyucu camda termal odak kayması ve camın çatlaması
Koruyucu cam üzerinde biriken toz ve metal sıçrantılarının lazer ışınını absorbe ederek aşırı lokal ısınma yapması.
Koruyucu cam sökülerek ışın geçiş yüzeyinde lekelenme veya yanık izi olup olmadığı büyüteçle kontrol edilmelidir.
Koruyucu cam özel solüsyonla temizlenmeli veya değiştirilmeli, kesim kafası sızdırmazlık contaları bakımdan geçirilmelidir.
Kalın sac abkant bükümünde yaylanma nedeniyle hedeflenen açının tutturulamaması
Malzeme akma dayanımının standart çeliklere göre yüksek olması, kalıp V kanal genişliğinin yetersiz seçilmesi.
Bükülen numunenin iç açısı ölçülmeli, kullanılan sacın sertlik ve press tonaj verileri incelenmelidir.
V kalıp genişliği malzeme kalınlığının 8-10 katına çıkarılmalı, CNC abkant presin yaylanma telafi sistemi yeniden kalibre edilmelidir.
Uzun ve kalın sac bükümlerinde boy boyunca açı açılması ve ortada kavis kalması
Üst ve alt tablaların büküm kuvveti altında elastik sehim yapması, alt kalıp merkezleme hatası.
Bükülen uzun parçanın orta noktası ile kenarları arasındaki açı farkı komparatör veya hassas mastarla ölçülmelidir.
Hidrolik sehim telafi sisteminin alt tabla altındaki kam blokları yeniden ayarlanmalı, CNC programına sehim katsayısı girilmelidir.
Kalın sac rulo veya ağır levhalarda tesviye sonrasında iç gerilmelerin kalması ve kesim sonrası çarpılma
Doğrultma makinasındaki iş merdanelerinin penetrasyon ayarının sacın kalınlığına ve akma sınırına uygun yapılmaması.
Tesviye edilmiş sacın yüzey düzgünlüğü ve kesim sonrası geometrik kararlılığı lazer tarayıcı ile kontrol edilmelidir.
Tesviye merdanelerinin giriş ve çıkış baskı ayarları sacın iç gerilmesini nötrleyecek şekilde yeniden kademelendirilmelidir.
Ağır sanayi kalın sac kaynak ağzı açma operasyonunda yüzeyde pürüzlülük ve titreşim oluşması
Frezeleme kafasının kesici uçlarının kırılması veya kesme hızının sac kalınlığına göre yanlış seçilmesi.
Kenar freze makinesinin kesici uçları gözle incelenmeli, iş parçasının tabla üzerindeki sıkma kuvveti kontrol edilmelidir.
Körlenen karbür uçlar değiştirilmeli, ilerleme hızı düşürülerek titreşimi önlemek için parça hidrolik mengene ile sabitlenmelidir.
Hidrolik giyotin makas kesim esnasında sacı bükmesi veya çapaklı kesmesi
Bıçak boşluğunun sac kalınlığına uygun ayarlanmamış olması veya üst bıçak tutucu kızaklarında boşluk oluşması.
Sentil çakısı ile üst ve alt bıçak arasındaki kesme boşluğu ölçülmelidir.
Bıçak boşluğu sac kalınlığına göre milimetrik olarak yeniden ayarlanmalı, kızak yatakları yağlanmalı ve körlenen bıçaklar bilenmelidir.
Büyük tonajlı preslerin hidrolik yağ sıcaklığının aşırı yükselmesi ve sistem basıncının düşmesi
Hidrolik yağ soğutucusunun peteklerinin toz ve curufla tıkanması, hidrolik pompa iç kaçaklarının artması.
Yağ sıcaklık göstergesi kontrol edilmeli, eşanjör hava/su akış kanalları termal kamera ile taranmalıdır.
Eşanjör petekleri basınçlı hava ile temizlenmeli, hidrolik yağ viskozitesi kontrol edilerek yağ ve filtreler yenilenmelidir.
Kalın yapı çeliği levhalarda ısıl kesim veya kaynak sonrası lamellar yırtılma tespiti
Malzemenin kalınlık yönündeki sünekliğinin yetersiz olması ve içyapıdaki non-metalik inklüzyonlar.
Ultrasonik test ile levha kalınlığı boyunca iç kusurlar ve inklüzyon katmanları taranmalıdır.
Kritik kaynaklı konstrüksiyonlarda Z-kalite çelik levhalar kullanılmalı, ön ısıtma yapılarak termal şoklar azaltılmalıdır.
Ağır sac levhaların depolanması ve taşınması sırasında yüzeyde derin çizikler ve korozyon oluşması
Levhaların doğrudan beton zemin üzerine konulması, vinç kaldırma kıskaçlarının sac yüzeyini ezmesi.
Depo alanındaki ahşap takoz varlığı ve sac kaldırma aparatlarının koruyucu kaplamaları incelenmelidir.
Levhalar ahşap takozlar üzerinde depolanmalı, kaldırma işlemlerinde vakumlu kaldırıcılar veya koruyucu keçeli kıskaçlar kullanılmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
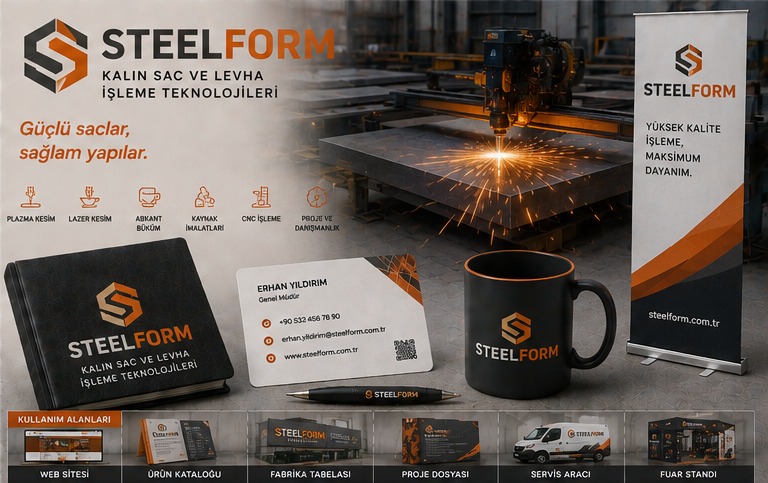
Logo Tasarım Örnekleri

Kalın Sac Ve Levha İşleme Teknolojileri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin