 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Isıtıcı Rezistans Ve Parçaları İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Isıtıcı rezistans ve parçaları imalatı, endüstriyel ve evsel cihazların termal enerji dönüşüm süreçlerini yöneten kritik bir alt sektördür. Yüksek hassasiyetli mühendislik gerektiren bu alan, enerji verimliliği ve dayanıklılık odaklı çözümler sunar. Sektör, beyaz eşyadan ağır sanayi fırınlarına kadar geniş bir yelpazede ısı transferi sağlayan bileşenlerin üretimini kapsar. Teknolojik gelişmelerle birlikte, yüksek sıcaklığa dayanıklı yeni nesil alaşımların kullanımı imalat standartlarını sürekli yukarı taşımaktadır. Bu sektör, modern üretim hatlarının vazgeçilmez bir tedarikçisi konumundadır.
Kimler İçin Uygun?
Beyaz eşya üreticileri, endüstriyel fırın ve mutfak ekipmanı imalatçıları, otomotiv yan sanayi firmaları ve plastik enjeksiyon makinesi üreticileri ana hedef kitleyi oluşturur. Ayrıca, laboratuvar cihazları, paketleme makineleri ve savunma sanayi projelerinde kullanılan özel ısıtıcı çözümlerine ihtiyaç duyan Ar-Ge merkezleri de önemli bir pazar segmentidir. Isıtma sistemleri üzerine çalışan teknik servisler ve yedek parça toptancıları, satış sonrası hizmetler kanalında kritik bir rol oynar. Enerji tasarrufu odaklı dönüşüm projeleri yürüten tesisler ve ısıtma teknolojileri üzerine uzmanlaşmış mühendislik firmaları da potansiyel müşteriler arasındadır.
İş Modeli Nasıl Çalışır?
İş modeli, standart ürünlerin seri üretimi ile müşteriye özel spesifik rezistans tasarımı ve üretimi üzerine kuruludur. Gelir akışları, doğrudan B2B satışlar, OEM tedarik anlaşmaları ve özel mühendislik danışmanlığı hizmetlerinden oluşur. Değer önerisi, yüksek ısı iletim verimliliği, uzun ömürlü malzeme kullanımı ve hızlı prototipleme yeteneğidir. Kalite kontrol süreçleri ve uluslararası standartlara (ISO, CE) uyum, pazar rekabetinde temel farklılaştırıcı unsurlardır. Stok yönetimi ve tam zamanında teslimat (JIT) prensibi, müşteri sadakatini artıran ana faaliyetlerdendir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır sanayi imalatına uygun, yüksek tavanlı ve iyi havalandırılmış bir endüstriyel alanda konumlandırılmalıdır. Minimum 300-500 metrekarelik bir alan; tel sarma, yalıtım, presleme, kaynak ve test istasyonlarının verimli yerleşimi için gereklidir. Tesisin, hammadde girişi ve bitmiş ürün sevkiyatı için lojistik erişimi kolay, ana arterlere yakın bir sanayi bölgesinde olması operasyonel verimliliği artırır. Elektrik altyapısının yüksek akım ve voltaj testlerine uygun şekilde güçlendirilmiş olması zorunludur. Ayrıca, toz ve nemden arındırılmış özel bir kalite kontrol ve Ar-Ge laboratuvarı alanı ayrılmalıdır.
Personel İhtiyaçları
İşletme bünyesinde en az bir adet ısıtma teknolojileri konusunda deneyimli makine veya metalürji mühendisi bulunmalıdır. Üretim hattında, rezistans sarım makinelerini kullanabilen, kaynak ve montaj süreçlerine hakim en az 3-4 nitelikli teknik personel gereklidir. Kalite kontrol süreçlerini yönetecek, ölçüm cihazlarına hakim bir tekniker kadrosu operasyonun sürekliliği için kritiktir. Satış ve müşteri ilişkileri departmanında, teknik şartnameleri okuyabilen ve müşteri taleplerini mühendislik diline çevirebilecek bir uzman bulunmalıdır. Ayrıca, hammadde tedariki ve lojistik süreçlerini yönetecek bir operasyon sorumlusu kadroya dahil edilmelidir.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
Rezistans teli (nikel-krom) tedarikinde kalite sürekliliği için doğrudan üretici veya ana distribütörlerle uzun vadeli sözleşmeler yapın, stok maliyetini dengelemek için fiyat dalgalanmalarını takip edin.
İzolasyon Malzemesi Seçimi
Magnezyum oksit (MgO) gibi yalıtkan malzemelerin saflık derecesi ürün ömrünü doğrudan etkiler; bu nedenle tedarikçilerinizden mutlaka sertifika talep edin.
Prototip Test Laboratuvarı
Üretim öncesi ısıl şok, yalıtım direnci ve kaçak akım testlerini yapabileceğiniz küçük bir test istasyonu kurarak ürün güvenilirliğini garanti altına alın.
Özel Tasarım Yetkinliği
Standart ürünlerin yanı sıra, endüstriyel fırınlar veya özel makineler için 'terzi işi' rezistans tasarımı yaparak yüksek kar marjlı niş pazarlara odaklanın.
Enerji Verimliliği Odaklı Üretim
Müşterilerinize enerji tasarrufu sağlayan, hızlı ısınan ve ısı kaybını minimize eden tasarımlar sunarak rekabet avantajı elde edin.
Sektörel Standartlara Uyum
Ürünlerinizin CE, TSE veya uluslararası (UL, VDE) standartlara uygunluğunu belgeleyin; bu, özellikle ihracat pazarlarında giriş biletiniz olacaktır.
Üretim Hattı Otomasyonu
Tel sarım makineleri ve punta kaynak ünitelerinde otomasyona geçerek işçilik hatalarını azaltın ve birim maliyetleri düşürün.
Bakım ve Onarım Desteği
Sadece imalat değil, aynı zamanda arızalı rezistansların revizyonu veya teknik danışmanlık hizmeti vererek müşteri sadakatini artırın.
Dijital Katalog ve Teknik Dokümantasyon
Her ürün için detaylı teknik çizim, watt/voltaj değerleri ve kullanım kılavuzlarını içeren dijital bir kütüphane oluşturun.
B2B Pazarlama Kanalları
Beyaz eşya üreticileri, plastik enjeksiyon makinesi imalatçıları ve endüstriyel mutfak ekipmanı üreticileri ile doğrudan iletişime geçerek tedarikçi ağlarına dahil olun.
Çevresel Atık Yönetimi
Metal atıklarınızı ve üretim artığı yalıtım malzemelerini geri dönüşüme kazandırarak hem maliyet tasarrufu sağlayın hem de sürdürülebilirlik imajı oluşturun.
Personel Uzmanlığı
Rezistans imalatı hassas bir süreçtir; tel direnç hesaplamaları ve kaynak teknikleri konusunda uzmanlaşmış teknik personel istihdamına veya eğitimine yatırım yapın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Üretim Süreçleri
Boru Tipi Rezistanslarda MgO Tozu Nem Kontrolü ve Fırınlama Protokolü
Magnezya (MgO) tozu higroskopik yapısı gereği ortamdaki nemi hızla emer, bu durum izolasyon direncini (Megger değeri) doğrudan düşürür. MgO tozu, dolum öncesinde mutlaka 150°C - 200°C sıcaklıktaki endüstriyel fırınlarda en az 4 saat süreyle kurutulmalıdır. Kurutma sonrası toz, nem almayacak şekilde kapalı kaplarda saklanmalı ve dolum hattına mümkün olan en kısa sürede aktarılmalıdır. İzolasyon direnci düşüklüğü yaşayan hatlarda, dolum sonrası rezistansların 250°C'de ön tavlamaya tabi tutulması, kalan nemin uzaklaştırılması ve dielektrik dayanımın artırılması için kritik bir operasyonel adımdır.
Swaging (Daraltma) İşleminde Tel Merkezi Kayması ve Çözümleri
Swaging işlemi sırasında rezistansın merkezindeki Ni-Cr telin kılıf boruya yaklaşması veya temas etmesi, kısa devreye ve 'hot spot' oluşumuna neden olur. Bu sorunu engellemek için dolum aşamasında vibrasyonlu dolumun frekansı ve süresi optimize edilerek MgO yoğunluğu homojen hale getirilmelidir. Daraltma makinesindeki çekiçlerin (dies) hizalaması her 500 adetlik üretimde bir kontrol edilmelidir. Eğer tel merkezi sürekli kaçıyorsa, dolum öncesi telin mandrel üzerinde gerginliği ve merkezleme aparatlarının aşınma durumu gözden geçirilmelidir.
Rezistans Güç ve Akım Hesaplayıcı
Rezistans üretiminde hedef güç, gerilim ve akım değerlerine göre elektriksel hesaplama yapar.
Hesaplanan Sonuçlar
Rezistans Tel Boyu Hesaplayıcı
Tel çapı, direnç değeri ve alaşım özelliklerine göre gerekli rezistans tel uzunluğunu hesaplar.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Rezistans Bobin Sarım Planlayıcı
Rezistans tellerinin sarım aralığı ve katman dağılımını planlamaya yardımcı olur.
Hesaplanan Sonuçlar
Rezistans Hammadde ve Fire Hesaplayıcı
Tel, boru, izolasyon ve bağlantı parçaları için yaklaşık malzeme ihtiyacını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Rezistans Yüzey Yükü Hesaplayıcı
Rezistans yüzey alanına göre çalışma yükünü ve uygunluk seviyesini analiz eder.
Hesaplanan Sonuçlar
Rezistans Model Seçim Yardımcısı
Kullanım alanı, sıcaklık ihtiyacı ve çalışma koşullarına göre uygun rezistans tipini önerir.
Hesaplanan Sonuçlar
Rezistans Kılıf ve Muhafaza Boyutlandırma
Borulu veya kılıflı rezistanslarda dış ölçü ve tolerans planlaması yapar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Rezistans Teli ve İzolasyon Malzemesi Kontrolü
Gelen direnç tellerinin ohm değerleri ve magnezyum oksit tozunun nem oranı, kalite standartlarına uygunluk açısından test edilerek kayıt altına alınır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Üretim Hattı Günlük Kalite Kontrol Listesi
%0Endüstriyel Müşteri İlişkileri ve Teklif Takip Listesi
%0Hammadde ve Stok Yönetimi Haftalık Kontrolü
%0Dijital Pazarlama ve SEO Performans Takibi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Makine Parkuru ve Ekipman Bakım Planı
%0B2B Satış ve Fuar Hazırlık Süreçleri
%0Tedarikçi Kalite ve Lojistik Denetimi
%0Teknik İçerik ve Web Sitesi Güncelleme
%0Üretim Sonu Test ve Sevkiyat Kontrolü
%0Sorun / Çözüm Kütüphanesi
Isıtıcı Rezistans Ve Parçaları İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Spiral Rezistans Telinde (Ni-Cr) Adım (Pitch) Düzensizliği ve Lokal Isınma
Tel sarım makinesinin (coiling machine) tansiyon ayarının kararsız olması veya kılavuz tırnağının aşınması nedeniyle tel adımlarının eşit aralıklarla sarılamaması.
Sarım sonrası spiral boyu boyunca optik mikrometre veya adım ölçüm mastarı ile sarım hatve aralıkları kontrol edilmelidir.
Sarım tezgahının gergi kasnakları ve kılavuz porselenleri yenilenmeli, step motor kalibrasyonu yapılarak hatve adımları sabitlenmelidir.
Direnç Telinde (Resistance Wire) Hesaplanan Ohm Değerinden Sapma
Kullanılan Nikel-Krom (NiCr 80/20 veya NiCr 60/15) telin kesit çap toleransının standart dışı olması veya telin sarım sırasında aşırı uzayarak kesitinin incelmesi.
Hammadde girişinde mikrometre ile tel çapı ve dijital direnç ölçer ile metre başına direnç (ohm/m) kontrolü yapılmalıdır.
Tedarikçi toleransları daraltılmalı, sarım tezgahındaki çekme (drawing) tansiyonu düşürülerek telin boyutsal deformasyonu önlenmelidir.
Fişek (Cartridge) Rezistanslarda İç Telin Kendi Kendine Temas Ederek Kısa Devre Yapması
Uzun boylu fişek rezistanslarda spiral telin yaylanarak kılıf boru duvarına temas etmesi ve izolasyon tozunun yetersiz kalması.
X-ray veya yüksek gerilim (Hi-Pot) testi ile telin kılıfa olan mesafesi ve izolasyon bütünlüğü incelenmelidir.
Spiral tel üzerine seramik seperatörler eklenmeli veya magnezya tozu dolumu sırasında vibrasyon frekansı artırılarak telin merkezde kalması sağlanmalıdır.
Kızılötesi (Quartz/Halojen) Rezistanslarda Voltaj Uyumsuzluğu Nedeniyle Erken Yanma
Tasarım aşamasında hesaplanan watt yoğunluğunun cam tüp ve tungsten tel karakteristiklerine uygun seçilmemesi.
Çalışma voltajı ve akım çekiş değerleri (ampermetre ile) nominal değerlerle karşılaştırılmalıdır.
Tungsten tel sarım yoğunluğu ve cam tüp içindeki gaz basıncı (halojen döngüsü) hesaplamaları yeniden yapılandırılmalıdır.
Boru Tipi Rezistanslarda Magnezya Tozu (MgO) Nem Kapması ve İzolasyon Düşüklüğü
Higroskopik özelliğe sahip magnezyum oksit tozunun depolama veya dolum aşamasında havadan nem kapması, megger değerinin düşmesi.
Megger (İzolasyon Direnci Test Cihazı) ile 500V/1000V DC altında izolasyon direnci (MOhm) ölçülmelidir.
MgO tozları hermetik ambalajlarda saklanmalı, dolum makinelerinin kazanları ısıtılmalı ve dolum sonrası boru uçları acilen hermetik olarak kapatılmalıdır.
Daraltma ve Haddeleme (Swaging/Rolling) Sonrasında Tel Merkezinin Kaçması
Haddeleme (swaging) kafeslerinin valf ayarlarının eksantrik olması veya borunun merkeze tam beslenememesi.
Haddeleme sonrası boru kesitleri mikroskop altında incelenerek iç telin kılıf duvarına uzaklığı ölçülmelidir.
Hadde merdaneleri (rolls) eksene göre yeniden hizalanmalı, aşınmış rulmanlar ve yataklar değiştirilmelidir.
Boru Boyun Daraltma İşleminde Kılıf Boruda Kılcal Çatlak Oluşumu
Paslanmaz çelik (AISI 304/321) kılıf boru kalitesinin düşük olması veya haddeleme oranının (reduction ratio) tek paso için çok yüksek tutulması.
Daraltılmış boru yüzeyine sıvı penetrant testi (PT) uygulanarak kılcal çatlaklar aranmalıdır.
Haddeleme kademeleri artırılarak daraltma oranı kademeli hale getirilmeli, tavlanmış (annealed) yüksek kaliteli borular tercih edilmelidir.
Vibrasyonlu Dolumda Magnezya Tozu Yoğunluk Dengesizliği
Vibrasyon frekansı veya süresinin boru boyuna göre yetersiz kalması, tozun boru içinde boşluklar (air pockets) bırakması.
X-ray veya tartım yöntemiyle dolum yapılan boruların özgül ağırlık dağılımı kontrol edilmelidir.
Vibrasyon masası frekans invertörü ile ayarlanmalı, dolum süresi boru boyuna göre optimize edilmelidir.
Boru Uç Kapatma (Sealing / Hermetik Kapama) Sonrasında Sızıntı
Silikon reçine veya seramik macunla yapılan uç kapamalarının kürlenme süresine uyulmaması veya malzemenin nem geçirmesi.
Su banyosu kaçak testi veya iklimlendirme kabininde nem testi yapılmalıdır.
Silikon yerine yüksek sıcaklığa dayanıklı epoksi veya cam seramik mühürleme (glass-sealing) sistemlerine geçilmelidir.
Rezistans Çıkış Ucu (Terminal Pin) ile Ni-Cr Tel Nokta Kaynağı Kopması
Direnç kaynağı (spot welding) akım ve basınç parametrelerinin yanlış seçilmesi veya farklı metallerin (Nikel pin - NiCr tel) kaynak dikişinin zayıf kalması.
Çekme testi (pull test) ile terminal pinlerinin kopma mukavemeti (Newton cinsinden) ölçülmelidir.
Nokta kaynak makinesi elektrot basıncı ve akım süreleri yeniden kalibre edilmeli, nikel kaplı demir veya saf nikel pinler kullanılmalıdır.
TIG Kaynağı ile Flanş/Rakora Montajda Sızıntı ve Porozite
Kaynak ağzı temizliğinin yetersiz olması, koruyucu gaz (Argon) debisinin yanlış ayarlanması veya nemli tungsten elektrot kullanımı.
Flanş kaynak dikişlerine basınçlı hava ve sabun köpüğü testi veya X-ray muayenesi uygulanmalıdır.
Kaynak bölgesi aseton ile temizlenmeli, Argon gazı saflığı ve debisi (10-12 lt/dk) ayarlanarak kök koruması sağlanmalıdır.
Klemens Kutusu İçinde Kablo Pabuçlarında Isınma ve Oksitlenme
Klemens somunlarının yeterince sıkılmaması (yüksek temas direnci) veya akım taşıma kapasitesinin altında kesitli kablo seçilmesi.
Termal kamera ile enerji altında çalışan klemens bağlantı noktalarındaki sıcaklık yığılmaları tespit edilmelidir.
Bakır kablo pabuçları tork tornavidası ile sıkılmalı, paslanmaz yaylı klemens bağlantılarına geçilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
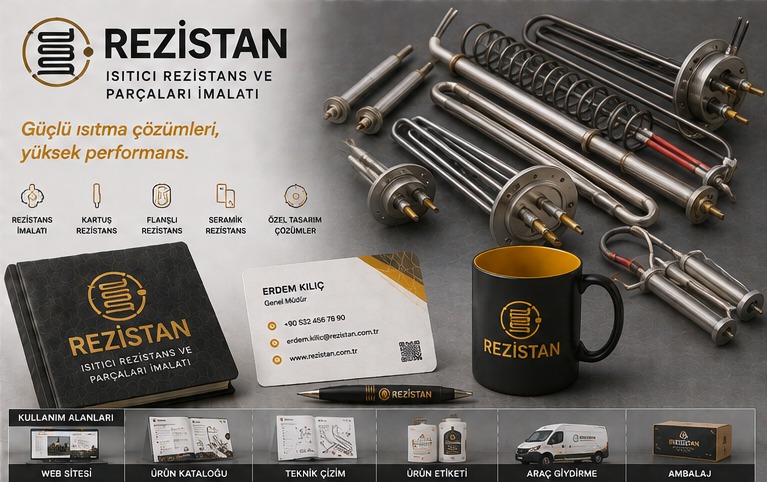
Logo Tasarım Örnekleri

Isıtıcı Rezistans Ve Parçaları İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin