 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
İplik Eğirme Ve Bükme Sanayii
Başlangıç Rehberi
Bu Sektör Nedir?
İplik eğirme ve bükme sanayii, ham liflerin işlenerek tekstil endüstrisinin temel yapı taşı olan ipliğe dönüştürüldüğü stratejik bir üretim koludur. Modern teknolojiyle entegre edilen bu tesisler, yüksek mukavemetli ve kaliteli iplik üretimiyle küresel tekstil tedarik zincirinin merkezinde yer alır. Sektör, doğal ve sentetik elyafların katma değerli ürünlere dönüştürülmesinde kritik bir rol oynamaktadır. Verimlilik ve sürdürülebilirlik odaklı üretim süreçleri, rekabet gücünü belirleyen temel unsurlardır. Bu sanayi dalı, hazır giyimden ev tekstiline kadar geniş bir yelpazeye hammadde sağlayarak ekonomiye doğrudan katkı sunar.
Kimler İçin Uygun?
Ana hedef kitle, dokuma ve örme kumaş üretimi yapan büyük ölçekli tekstil fabrikalarıdır. Hazır giyim markaları, kendi koleksiyonları için özel iplik tedariki talep eden tasarım atölyeleri ve moda evleri önemli bir müşteri grubudur. Ev tekstili üreticileri, perde, döşemelik kumaş ve havlu üretimi için yüksek hacimli iplik alımı yapmaktadır. Teknik tekstil üreticileri, endüstriyel kullanım amaçlı özel bükümlü ipliklere ihtiyaç duymaktadır. Ayrıca, iplik toptancıları ve distribütörler aracılığıyla yerel ve uluslararası pazarlara erişim sağlanmaktadır. Sektör, hem B2B (işletmeden işletmeye) doğrudan satış hem de aracı kurumlar üzerinden geniş bir pazar ağına hitap eder.
İş Modeli Nasıl Çalışır?
İş modeli, hammadde (elyaf) tedariki, eğirme, bükme ve fikse işlemlerini kapsayan katma değerli üretim üzerine kuruludur. Gelir, üretilen ipliğin kilogram bazlı satışı ve özel büküm/karışım taleplerine yönelik fason üretim hizmetlerinden elde edilir. Değer önerisi, yüksek mukavemet, düzgünlük ve boyanabilirlik standartlarına sahip, fire oranı düşük iplik üretimidir. Enerji verimliliği ve atık yönetimi, maliyet optimizasyonu sağlayarak kârlılığı artıran temel operasyonel faaliyetlerdir. Müşteri odaklı Ar-Ge çalışmalarıyla, moda trendlerine uygun yeni iplik tiplerinin geliştirilmesi rekabet avantajı sağlar. Uzun vadeli tedarik sözleşmeleri, nakit akışının sürekliliğini ve pazar payının korunmasını destekler.
Fiziksel Alan İhtiyaçları
Tesisin, ağır makine parkurunun titreşimini absorbe edebilecek yüksek taşıma kapasiteli zeminlere sahip olması şarttır. Üretim alanı, iplik kopmalarını önlemek ve elyaf kalitesini korumak için hassas nem ve sıcaklık kontrolü sağlayan iklimlendirme sistemleriyle donatılmalıdır. Lojistik operasyonlar için tır yanaşma rampaları ve geniş depolama alanları, hammadde ve mamul stok yönetimi için kritiktir. Tesisin, lojistik maliyetleri düşürmek adına organize sanayi bölgelerinde veya liman/lojistik merkezlerine yakın lokasyonlarda kurulması avantaj sağlar. Minimum 2.000-5.000 metrekarelik kapalı alan, üretim hatlarının verimli yerleşimi ve iş güvenliği standartları için gereklidir. Yangın güvenliği, toz toplama sistemleri ve yüksek voltajlı elektrik altyapısı tesisin vazgeçilmez unsurlarıdır.
Personel İhtiyaçları
Üretim hattında, makinelerin ayarlarını ve bakımını yapacak deneyimli tekstil mühendisleri ve teknik şefler istihdam edilmelidir. İplik eğirme makinelerini (ring, open-end vb.) yönetecek uzman operatörler, üretimin sürekliliği için temel personeldir. Kalite kontrol laboratuvarında, iplik mukavemet ve düzgünlük testlerini yapacak teknik personel bulunmalıdır. Hammadde kabul ve sevkiyat süreçleri için depo sorumluları ile lojistik uzmanları gereklidir. Ayrıca, tesisin genel bakım ve onarımını üstlenecek mekanik ve elektrik-elektronik bakım teknisyenleri kritik öneme sahiptir. İdari kadroda ise planlama, satın alma ve satış departmanları için sektörel tecrübesi olan uzmanlar görev almalıdır.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
Pamuk, yün veya sentetik elyaf tedarikinde tek bir kaynağa bağlı kalmayın; fiyat dalgalanmalarına karşı farklı coğrafyalardan alternatif tedarikçilerle sözleşme yapın.
Enerji Verimliliği Optimizasyonu
İplik makineleri yüksek enerji tüketir; işletmenizde enerji geri kazanım sistemleri kurarak ve güneş enerjisi panelleriyle maliyetlerinizi düşürün.
Kalite Kontrol Standartları
Uster testleri gibi uluslararası standartları başlangıçtan itibaren uygulayın; iplik düzgünsüzlüğü (U%) ve kopma mukavemeti değerlerini sürekli takip edin.
Atık Yönetimi ve Geri Dönüşüm
Üretim sürecinde oluşan elyaf döküntülerini (telef) geri dönüşüm makineleriyle tekrar sisteme dahil ederek hammadde maliyetinizi minimize edin.
Nem Kontrolü (Klima)
İplikhanelerde nem ve sıcaklık dengesi elyaf kalitesi için kritiktir; otomasyonlu bir iklimlendirme sistemi kurarak kopuşları azaltın.
Bakım ve Onarım Planlaması
Ring veya Open-End makinelerinizin periyodik bakımını aksatmayın; yedek parça stokunuzu kritik parçalar için her zaman hazır tutun.
Katma Değerli Ürün Odaklılık
Standart iplik yerine, antibakteriyel, yanmaz veya özel karışımlı (melanj) iplikler gibi niş pazarlara yönelerek kar marjınızı artırın.
Personel Eğitimi
İplik makineleri operatörlerinin teknik yetkinliği verimliliği doğrudan etkiler; düzenli teknik eğitim programları ile iş kazalarını ve hatalı üretimi azaltın.
Lojistik ve Depolama
İplik bobinlerinin nemden etkilenmemesi için depolama alanlarını izole edin ve stok rotasyonunu (FIFO) titizlikle uygulayın.
Sertifikasyon Süreçleri
Global Recycled Standard (GRS) veya OEKO-TEX gibi sertifikaları alarak ihracat potansiyelinizi ve marka güvenilirliğinizi güçlendirin.
Ar-Ge ve İnovasyon
Yeni iplik tipleri geliştirmek için küçük ölçekli pilot üretim hatları kurun ve müşteri taleplerine göre hızlı numune üretimi yapın.
Dijitalleşme ve Takip
Üretim verilerini anlık izlemek için ERP yazılımları kullanın; her bir bobinin izlenebilirliğini sağlayarak müşteri şikayetlerini minimize edin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Operasyonel Süreçler
Open-End Rotor İplikte Lif Transfer Kanalı ve Rotor Temizlik Standartları
Rotor içerisinde trash (atık) birikimi, iplik düzgünsüzlüğüne ve kopuşlara neden olur. Transfer kanalı (duct) içerisinde lif birikmesini önlemek için emiş basıncı sürekli izlenmeli ve kanal yüzeyleri pürüzsüz tutulmalıdır. Rotor oluğu (groove) temizliği, otomatik temizleme sistemlerinin yanı sıra manuel periyodik kontrollerle desteklenmelidir. Rotor devri ile lif besleme hızı arasındaki uyum, kanal içindeki hava akışını optimize ederek liflerin rotora düzgün transferini sağlar ve iplik kalitesini stabilize eder.
İplik Numara Dönüşüm Hesaplayıcı
İplik üretiminde farklı numaralandırma sistemleri arasında dönüşüm hesaplaması yapar.
Hesaplanan Sonuçlar
Eğirme Hattı Malzeme İhtiyaç Hesaplayıcı
İplik eğirme operasyonlarında bobin, fitil, sarf malzemeleri ve üretim girdilerini fire oranıyla hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Büküm Oranı Hesaplayıcı
İplik büküm işlemlerinde büküm miktarı, üretim hedefi ve proses ayarları için hesaplama sağlar.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
İplik Eğirme Makine Kapasite Analizi
Eğirme makinelerinde üretim kapasitesi, çalışma süresi ve yoğunluk analizini yapar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
İplik Bobin Depolama Kapasite Hesaplayıcı
Bobin ve paketlenmiş ipliklerin depo alanı kullanım kapasitesini hesaplar.
Hesaplanan Sonuçlar
Eğirme Fabrikası Yerleşim Planlayıcı
Eğirme makineleri, raflar ve üretim hatları için fiziksel yerleşim boşluklarını planlar.
Hesaplanan Sonuçlar
Elyaf ve İplik Üretim Metodu Karar Aracı
Elyaf türü, kalite hedefi ve üretim hacmine göre uygun eğirme yöntemini değerlendirmeye yardımcı olur.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Balya Açma ve Harmanlama
Hammadde balyaları açılarak liflerin homojen bir şekilde karıştırılması ve yabancı maddelerden arındırılması süreci.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Üretim Hattı Kontrol Listesi
%0Hammadde Kalite Güvence Rutini
%0B2B Dijital Pazarlama Haftalık Planı
%0Makine Bakım ve Arıza Önleme Checklisti
%0Satış ve Müşteri İlişkileri Haftalık Takibi
%0İş Sağlığı ve Güvenliği (İSG) Günlük Saha Denetimi
%0Sektörel Fuar ve Etkinlik Hazırlık Takvimi
%0Enerji Verimliliği ve Tüketim İzleme Rutini
%0Dijital Katalog ve Web Sitesi Güncelleme Kontrolü
%0Atık Yönetimi ve Geri Dönüşüm Süreç Takibi
%0Sorun / Çözüm Kütüphanesi
İplik Eğirme Ve Bükme Sanayii sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Hallaç Hattında (Blow Room) Çırpma Silindirlerinde Aşırı Lif Kırılması ve Kısa Lif Oranının Artması
İğli çırpıcı (spike cylinder) devir hızlarının pamuk kalitesine göre çok yüksek ayarlanması veya hammadde nem oranının referans değerin altında (%5'in altı) kalması.
Uster Tester ile telek (trash) ve kısa lif oranı (short fiber content - SFC) analizleri yapılmalı, çırpıcı devir logları kontrol edilmelidir.
Hammadde çalışma odası nemlendirme oranları artırılarak lif elastikiyeti sağlanmalı, çırpıcı devir hızları kademeli olarak düşürülmelidir.
Blendaj (Karıştırma) Odasında Balya Besleme Düzensizliği Nedeniyle Melanj Ton Farkları
Multimixer (çoklu karıştırıcı) makinesine balyaların rastgele ve homojen olmayan sıra ile beslenmesi, yatay/dikey tarama oranlarının bozulması.
Üretilen fitil ve ipliklerin spektrofotometre ile renk/melanj dağılımı ölçülmeli, hallaç besleme sicili incelenmelidir.
Balya açma protokolü standardize edilmeli, her partide aynı oranda balya harmanı (mix ratio) hassas terazilerle tartılarak beslenmelidir.
Hallaç Çıkışı Tarak (Carding) Besleme Tünellerinde Tıkanma ve Akış Kesilmesi
Hava akış fan basınçlarının (pneumatic transport pressure) yanlış ayarlanması veya pamuk yığınının tünel dirseklerinde sıkışması.
Pnömatik taşıma hatlarındaki statik basınç sensörleri ve fan debi değerleri kontrol edilmelidir.
Taşıma fan hızları optimize edilmeli, tünel içindeki dar ve keskin dirsekler daha geniş açılı redüksiyonlarla değiştirilmelidir.
Yabancı Madde Ayıklama (Foreign Matter Detector) Sensörlerinin Yanlış Alarmları
Optik sensör camlarının hallaç tozları ve lif uçlarıyla kaplanması nedeniyle temiz pamuğu yabancı madde olarak algılaması.
Sensör optik lensleri kontrol edilmeli, ret oranları (rejection rate) günlük üretim istatistiklerinden izlenmelidir.
Optik lensler vardiya değişimlerinde otomatik veya manuel olarak temizlenmeli, hava üfleme nozulları kalibre edilmelidir.
Tarak Makinesinde Şerit Düzgünsüzlüğünde (CV%m) Ani Artış ve Kalın/İnce Yerler
Tarak silindiri (cylinder) ile self-stripper veya bıçak ayarlarının bozulması, flat (tarak teli) garnitürlerinin körlenmesi.
Uster Tensorapid veya Uster Tester üzerinden şerit düzgünsüzlük katsayısı (CVm%) ve spectrogram grafikleri incelenmelidir.
Flat garnitürleri bilenmeli veya yenilenmeli, silindir aralıkları (gauge settings) felek kalibre aletleriyle sıfırlanmalıdır.
Tarak Çıkışında Lif Kancalanması (Hooked Fibers) Oranının Yüksek Olması
Tarama ve sıyırma silindiri (doffer) arasındaki transfer verimliliğinin düşük olması, doffer hız oranının (speed ratio) yanlış ayarlanması.
Şerit örnekleri üzerinde kancalanma yönü analizi (leading/trailing hooks) laboratuvarda test edilmelidir.
Doffer ve cylinder hız oranları optimize edilmeli, sonraki çekme (draw frame) pasajlarında kanca yönlendirme stratejisi güncellenmelidir.
Tarak Garnitürlerinde (Wire Clothing) Sarma ve Zarf Tıkanması (Loading)
Hammaddenin nem oranının yüksek olması veya mumlu/sentetik elyaf karışımlarında statik elektrik ve yapışkan maddelerin tel aralarını doldurması.
Cylinder ve doffer garnitür diş dipleri görsel olarak büyüteçle kontrol edilmelidir.
Antistatik yağlama oranları artırılmalı, tarak emiş (suction) vakum basınçları yükseltilmeli ve tarak tarama hızı düşürülmelidir.
Tarak Kovası (Can) Sarımında Şerit Düğümlenmesi ve Kova İçi Sıkışma
Kova tabir tablasının (coiler plate) dönme hızı ile şerit besleme hızı arasındaki senkronizasyonun bozulması.
Kova sarım düzgünlüğü ve şeridin kovadan çekilirken direnç gösterme durumu (sliver tension) test edilmelidir.
Coiler mekanizması dişli oranları veya invertör frekans ayarları kontrol edilerek şeridin gevşek ve düzenli istiflenmesi sağlanmalıdır.
Penye Makinesinde Noil (Tarak Atığı) Oranının Kontrolsüz Yükselmesi
Penye iğne silindiri (cylinder comb) ile tınaz (lap) besleme zamanlamasının (timing) hatalı ayarlanması veya kısa lif oranının yanlış tespiti.
Noil yüzdeleri tartım yöntemiyle kontrol edilmeli, atık lifler içindeki uzun lif oranı incelenmelidir.
Penye iğne silindiri zamanlama ayarı üretici katalog değerlerine göre yeniden senkronize edilmeli, tınaz besleme mesafesi (detachment setting) ayarlanmalıdır.
Penye Şeridinde Neps (Düğümcük) Sayısının İstenen Seviyeye Düşmemesi
Penye iğne kalitesinin düşmesi, iğnelerin kırık veya bükülmüş olması ya da tınaz hazırlama (lap former) ünitesinde elyaf paralel olmaması.
Uster tester ile 1000 metredeki neps, kalın ve ince yer sayıları analiz edilmelidir.
Hasarlı penye iğne garnitürleri değiştirilmeli, lap former çekim oranları artırılarak elyaf paralelliği maksimuma çıkarılmalıdır.
Lap Former (Tınaz) Makinesinde Tınaz Kenarlarında Parçalanma ve Kenar Saçaklanması
Tınaz sarım baskı silindirlerinin basınç dağılımının dengesiz olması veya yan yönlendirici plakaların yanlış konumlandırılması.
Tınaz rulolarının ağırlık profili ve kenar düzgünlüğü gözlemlenmelidir.
Baskı silindiri hidrolik/pnömatik basınçları eşitlenmeli, yan kılavuz plakaları tınaz enine göre milimetrik ayarlanmalıdır.
Çekme Çerçevesinde (Draw Frame) Spektrogramda Periyodik Hata (Periodic Fault / Mechanical Wave)
Çekim silindirlerinden (drafting rollers) birinde eksantriklik (eccentricity) oluşması veya yatak rulmanlarının bozulması.
Spektrogram üzerindeki dalga boyu (wavelength) hesaplanarak hataya sebep olan silindirin çevre uzunluğu ile eşleştirilmelidir.
Sorunlu silindir torna edilmeli veya yenisiyle değiştirilmeli, hasarlı rulmanlar sökülerek değiştirilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
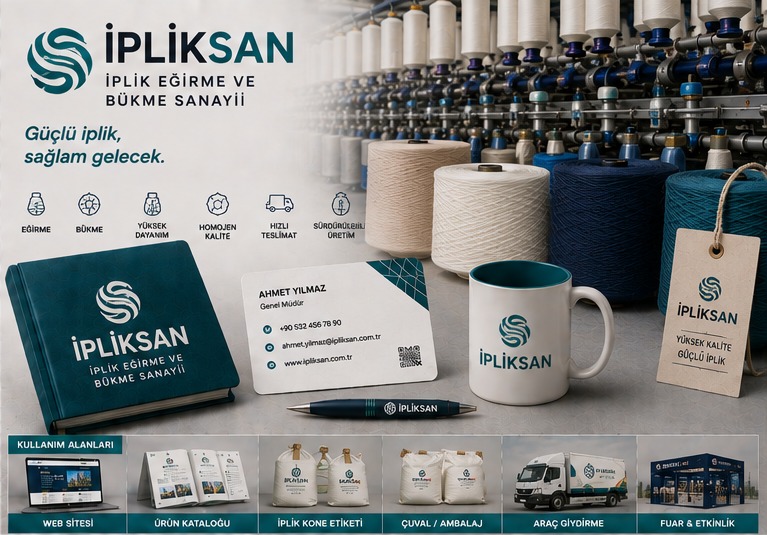
Logo Tasarım Örnekleri

İplik Eğirme Ve Bükme Sanayii Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin