 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
İnşaat Demiri Ve Çelik Kafes Üretimi
Başlangıç Rehberi
Bu Sektör Nedir?
İnşaat demiri ve çelik kafes üretimi, modern yapı endüstrisinin temel taşı olan betonarme yapıların mukavemetini sağlayan kritik bir sektördür. Yüksek standartlarda üretilen donatı elemanları, yapıların deprem ve diğer dış etkenlere karşı dayanıklılığını doğrudan belirlemektedir. Sektör, teknolojik otomasyon sistemleri ile hassas ölçüm ve hızlı teslimat prensipleri üzerine kuruludur. Endüstriyel tesislerden konut projelerine kadar geniş bir yelpazede, yapı güvenliği için vazgeçilmez bir tedarik zinciri rolü üstlenmektedir.
Kimler İçin Uygun?
Ana hedef kitle, büyük ölçekli konut projeleri yürüten inşaat firmaları ve müteahhitlik şirketleridir. Kamu altyapı projeleri, köprü, tünel ve baraj inşaatı yapan yüklenici firmalar önemli bir pazar payı oluşturur. Bunun yanı sıra, hazır beton tesisleri ve yapı market zincirleri ile iş birliği yapılabilir. Bireysel konut inşa eden küçük ölçekli müteahhitler ve yapı denetim firmaları da potansiyel müşteri grubuna dahildir. Bölgesel kalkınma projeleri ve kentsel dönüşüm alanları, sektörün sürekli talep gördüğü stratejik pazarlardır.
İş Modeli Nasıl Çalışır?
İş modeli, projelere özel donatı tasarımı, kesim, büküm ve çelik hasır üretimi üzerine kuruludur. Gelirler, tonaj bazlı satışlar ve katma değerli hazır kafes montaj hizmetleri üzerinden elde edilir. Değer önerisi, projelerin statik hesaplarına uygun, fire oranını minimize eden ve şantiye sahasında montaj hızını artıran 'just-in-time' (tam zamanında) teslimat sistemidir. Ayrıca, teknik danışmanlık ve statik proje okuma desteği ile müşteri sadakati sağlanır. Dijital stok yönetimi ve otomasyonlu üretim hatları sayesinde operasyonel verimlilik maksimize edilir.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır tonajlı araçların giriş-çıkışına uygun, geniş bir lojistik alana sahip olmalıdır. En az 1.000-2.000 metrekarelik kapalı alan, ham madde stoklama ve üretim hatlarının yerleşimi için gereklidir. Tesisin, demir kesme ve bükme makineleri, punta kaynak makineleri ve vinç sistemlerini barındıracak yüksek tavanlı bir yapıya sahip olması şarttır. Konum olarak, ana ulaşım akslarına yakın ve şantiyelere sevkiyatı kolaylaştıracak sanayi bölgeleri tercih edilmelidir. Açık alan stok sahası, ham madde giriş ve mamul çıkış trafiğini yönetmek için en az 500 metrekarelik bir manevra alanına ihtiyaç duyar.
Personel İhtiyaçları
Minimum kadro; bir tesis müdürü, bir üretim planlama uzmanı ve teknik resim okuyabilen bir inşaat teknikeri içermelidir. Üretim hattında, CNC demir bükme ve kesme operatörleri ile punta kaynak ustaları temel iş gücünü oluşturur. Lojistik süreçleri yönetmek için bir sevkiyat sorumlusu ve vinç operatörü zorunludur. Kalite kontrol süreçleri için sertifikalı bir kaynak teknisyeni ve malzeme test uzmanı istihdam edilmelidir. Ayrıca, müşteri ilişkileri ve satış yönetimi için teknik bilgiye sahip bir saha satış temsilcisi kadroda yer almalıdır.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
Hurda veya kütük demir fiyatlarındaki dalgalanmalardan korunmak için büyük ölçekli çelik üreticileriyle uzun vadeli alım sözleşmeleri yapın ve stok maliyetlerini optimize edin.
Standart Uyumluluğu
Üretiminizde TS 708 ve ilgili TSE standartlarına tam uyum sağlayın; sertifikasız ürünlerin şantiyelerde kabul görmeyeceğini unutmayın.
Otomasyon Yatırımı
Manuel büküm yerine CNC kontrollü otomatik demir bükme ve kesme makinelerine yatırım yaparak işçilik hatalarını minimize edin ve üretim hızını artırın.
Lojistik Planlama
İnşaat sahalarına zamanında teslimat kritik öneme sahiptir; bu nedenle kendi lojistik ağınızı kurun veya güvenilir ağır vasıta nakliye firmalarıyla yıllık anlaşmalar yapın.
Kalite Kontrol Laboratuvarı
Kendi bünyenizde çekme ve kopma testleri yapabileceğiniz küçük bir laboratuvar kurarak ürünlerinizin mukavemet değerlerini her partide belgeleyin.
Atık Yönetimi
Üretim sürecinde oluşan demir kırpıntılarını ve fireleri geri dönüşüm tesislerine satarak ek bir gelir kalemi oluşturun ve maliyetlerinizi düşürün.
Dijital Stok Takibi
Demir stoklarınızı tonaj bazlı takip eden ERP yazılımları kullanarak, hangi çapta demirin ne kadar kaldığını anlık izleyin.
İş Sağlığı ve Güvenliği
Ağır sanayi kategorisinde olduğunuz için çalışanların kişisel koruyucu donanımlarını (çelik burunlu ayakkabı, eldiven, gözlük) eksiksiz sağlayın ve düzenli İSG eğitimleri verin.
Bölgesel Pazar Analizi
İnşaat ruhsatı verilerinin yoğun olduğu bölgeleri takip edin ve o bölgelerdeki büyük müteahhitlik firmalarıyla doğrudan tedarikçi ilişkileri kurun.
Enerji Verimliliği
Üretim tesisinizde yüksek enerji tüketen makineler için güneş enerjisi panelleri gibi yenilenebilir enerji çözümlerini değerlendirerek operasyonel giderlerinizi azaltın.
Ödeme Vadeleri Yönetimi
İnşaat sektöründeki uzun vadeli ödeme döngülerini yönetmek için güçlü bir nakit akışı planı oluşturun ve alacak sigortası yöntemlerini araştırın.
Özelleştirilmiş Üretim
Standart demir dışında, projeye özel hazır çelik kafes ve donatı montaj hizmetleri sunarak katma değerli hizmetler üzerinden kar marjınızı yükseltin.
Bakım Planlaması
Makinelerinizin duruş süresini azaltmak için periyodik bakım takvimleri oluşturun; yedek parça stokunuzu her zaman hazır tutun.
İletişim Ağı
İnşaat mühendisleri ve mimarlarla teknik iş birlikleri geliştirerek, projelerin donatı tasarım aşamasında tercih edilen tedarikçi konumuna gelin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
İş Sağlığı ve Güvenliği
Asit Havuzlarında Kimyasal Güvenlik ve İnhibitör Yönetimi
Pickling (asitle temizleme) sürecinde yüzey aşırı dağlanmasını (over-pickling) önlemek ve hidrojen gevrekleşmesini engellemek için asit banyosuna mutlaka uygun inhibitör eklenmelidir. Çalışma ortamında asit buharı yoğunluğunu düşürmek için havalandırma sistemleri sürekli çalışır durumda tutulmalı ve ortamdaki pH seviyesi izlenmelidir. Personel, kimyasal yanıklara karşı mutlaka yüz siperi, aside dayanıklı eldiven ve önlük kullanmalıdır. Olası bir temas durumunda, göz duşu ve acil yıkama üniteleri 10 saniyelik erişim mesafesinde hazır bulundurulmalı ve ilk yardım protokolü her operatör tarafından bilinmelidir.
İnşaat Demiri Ağırlık Hesaplayıcı
Çap ve uzunluk bilgilerine göre inşaat demiri ağırlığını ve toplam tonaj ihtiyacını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Çelik Kafes Parça Listesi Hesaplayıcı
Hazır beton donatı kafesleri için çubuk, bağlantı elemanı ve parça ihtiyaç listesini oluşturur.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Demir Kesim Optimizasyon Hesaplayıcı
Standart boydaki demir çubuklardan minimum fire ile kesim planı oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Çelik Kafes Boyutlandırma Hesaplayıcı
Donatı kafeslerinin ölçülerini, oranlarını ve farklı projelere uyarlanmış boyutlarını hesaplar.
Hesaplanan Sonuçlar
Donatı Malzeme İhtiyaç Hesaplayıcı
Proje alanına göre gerekli demir miktarı, güvenlik payı ve stok ihtiyacını tahmin eder.
Hesaplanan Sonuçlar
Çelik Depolama Yerleşim Hesaplayıcı
Demir çubuk, profil ve kafes elemanlarının depo alanındaki kapasitesini hesaplar.
Hesaplanan Sonuçlar
Çelik Donatı Ürün Seçim Asistanı
Çap, kullanım amacı ve proje koşullarına göre uygun çelik donatı ürün alternatifleri önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Girdi Kalite Kontrolü
Teslim alınan inşaat demiri kangallarının çap, yüzey kalitesi ve kimyasal sertifika uygunluğu standartlara göre denetlenir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Üretim Hattı Kalite Kontrolü
%0B2B Müşteri İlişkileri ve Teklif Takibi
%0Haftalık Lojistik ve Sevkiyat Planlaması
%0Dijital İçerik ve Sektörel Görünürlük
%0Hammadde Tedarik ve Stok Yönetimi
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Müşteri Portföyü ve Satış Analizi
%0Makine Parkuru Bakım ve Onarım Planı
%0Dijital Pazarlama ve SEO Performans Takibi
%0Kalite Güvence ve Laboratuvar Test Süreçleri
%0Sorun / Çözüm Kütüphanesi
İnşaat Demiri Ve Çelik Kafes Üretimi sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Kangal Demir Çekme Hattında (Wire Drawing Machine) Tel Kopması ve Yüzey Çizilmesi
Hammadde (filmaşin) yüzeyindeki tufal (scale) tabakasının mekanik kumlama veya asitle temizleme (pickling) ünitesinde tam arındırılamaması ya da konik kalıp (die) iç yüzeyinde aşınma oluşması.
Çekme kalıpları mikroskopla incelenmeli, giriş filmaşin yüzey kalitesi ve sabunlama/yağlama haznesi (lubrication box) sıcaklığı kontrol edilmelidir.
Aşınan tungsten karbür veya elmas kalıplar değiştirilmeli, mekanik kumlama makinesi disk devirleri artırılmalı ve sabun tozu viskozitesi optimize edilmelidir.
Soğuk Çekilmiş Tellerde Akma Sınırı Düşüklüğü ve Gevrek Kırılma
Çekme oranının (reduction ratio) kalıplar arasında yanlış dağıtılması ve aşırı deformasyon sertleşmesine (work hardening) bağlı olarak malzemenin sünekliğini yitirmesi.
Çekilen tellere çekme testi (tensile test) uygulanarak kopma uzaması (elongation %) ve akma dayanımı değerleri incelenmelidir.
Kalıp çekme oranları kademeli olarak yeniden hesaplanmalı, gerekirse hattan sonra tavlama (annealing) ünitesi devreye sokulmalıdır.
Asitle Temizleme (Pickling) Havuzlarında Aşırı Asit Buharı ve Yüzey Aşırı Dağlanması (Over-pickling)
Asit banyosu süresinin kontrolsüz uzaması veya inhibitör miktarının yetersiz kalması sonucu demirin hidrojen gevrekleşmesine (hydrogen embrittlement) maruz kalması.
Banyo asit konsantrasyonu (titrasyon ile) ve sıcaklık değerleri günlük loglarla denetlenmelidir.
Asit banyosuna uygun oranda korozyon inhibitörü eklenmeli, daldırma süreleri otomasyonla sınırlandırılmalı ve durulama havuzları çoğaltılmalıdır.
Doğrultma ve Kesme (Straightening and Cutting) Hattında Ölçü Boy Toleransı Sapmaları
Doğrultma makaralarının (straightener rolls) baskı ayarlarının yanlış yapılması veya boy ölçme enkoderinin kayması.
Kesilen çubuk demirlerin boyları kumpasla kontrol edilmeli, enkoder tekerleğinde kayma (slippage) olup olmadığı gözlemlenmelidir.
Doğrultma makaraları simetrik olarak yeniden ayarlanmalı, enkoder mekanizması yay baskısı artırılarak kayma önlenmelidir.
Kangal Aktarma Vinçlerinde Halat Kopması ve Güvenlik Riski
Köprülü vinç çelik halatlarının periyodik yağlama ve tel kopması (wire break) kontrollerinin aksatılması.
Halat boyu boyunca metrekare başına düşen kırık tel sayısı ISO standartlarına göre sayılmalıdır.
Hasarlı çelik halatlar yenileriyle değiştirilmeli, vinç limit switch (stoper) sistemleri ve fren mekanizmaları test edilmelidir.
Çelik Hasır Kaynak Makinesinde Çapraz Çubuklarda (Cross Wires) Kaynamama / Soğuk Kaynak
Kaynak trafo akım şiddetinin (amper) yetersiz olması, elektrot basıncının düşük kalması veya çubuklar üzerinde pas/yağ tabakası bulunması.
Kaynak yapılan noktalara makasla darbe testi (peel test) uygulanarak kopma yerindeki erime nugget çapı incelenmelidir.
Kaynak trafo akımı artırılmalı, elektrot basınç silindirleri kalibre edilmeli ve hammadde yüzeyindeki oksit tabakaları temizlenmelidir.
Hasır Kaynak Makinesi Elektrotlarında Hızlı Aşınma ve Çukurlaşma (Pitting)
Soğutma suyu debisinin yetersiz olması nedeniyle elektrot uçlarının aşırı ısınması ve bakır alaşımının yumuşaması.
Elektrot soğutma suyu çıkış sıcaklığı ve debi göstergeleri (flow meter) kontrol edilmelidir.
Soğutma suyu debisi artırılmalı, su filtresi temizlenmeli ve elektrot uçları torna tezgahında periyodik olarak bilenmelidir.
Enine ve Boyuna Çubuk Besleme (Cross-wire Feeding) Adım Hataları
Servo motor sürücü parametrelerinin kayması veya mekanik besleme tırnaklarının (indexing fingers) aşınması.
Kaynak sonrası hasır ızgara göz aralıkları (pitch) şerit metre ile çapraz olarak ölçülmelidir.
Servo sürücü kalibrasyonu yenilenmeli, aşınan mekanik besleme tırnakları değiştirilmeli ve kılavuz raylar yağlanmalıdır.
Hasır Kenar Tellerinde Çarpılma ve Geometrik Paralellik Kaybı
Çoklu kaynak trafolarının eş zamanlı (synchronous) tetiklenme zamanlamasında kayma olması ve ısı dengesizliği yaratması.
Üretilen çelik hasır panellerin köşegen (diagonal) ölçüleri alınarak karelik (squareness) kontrol edilmelidir.
Tristör tetikleme kartları senkronize edilmeli, dış kenar elektrot basınçları merkeze göre dengelenmelidir.
Otomatik Hasır İstifleme ve Paketleme Ünitesinde Sıkışma
Vakum vantuzlarının veya pnömatik itici kolların sensör ayarlarının bozulması ve panel hızına yetişememesi.
İstifleme robotu fotoselleri ve pnömatik piston hız ayarları test edilmelidir.
Fotosel optik lensleri temizlenmeli, pnömatik valf regülatör basınçları 6 bara sabitlenmelidir.
CNC Etriye Büküm Makinesinde Ölçü ve Açı Sapması (Springback Etkisi)
İnşaat demirinin (B500C vb.) karbon ve manganez (karbon eşdeğeri) oranlarındaki parti bazlı değişimler nedeniyle elastik geri dönme (springback) miktarının değişmesi.
Bükülen etriye açıları açıölçücü (goniometer) ile kontrol edilmeli, hammadde sertifikaları incelenmelidir.
CNC büküm programına malzeme sertlik telafisi (over-bending angle) parametresi eklenmelidir.
Hidrolik Kesme Makinasında (Shear Machine) Çapaklı ve Eğimli Kesim
Kesme bıçakları arasındaki boşluğun (blade clearance) demir çapına uygun ayarlanmaması veya bıçak ağızlarının körlenmesi.
Kesilen demir uçlarındaki çapak yüksekliği ve kesit dikliği kumpasla ölçülmelidir.
Bıçak boşluğu demir çapına göre yeniden ayarlanmalı, çift taraflı kullanılabilen bıçaklar çevrilmeli veya bilenmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
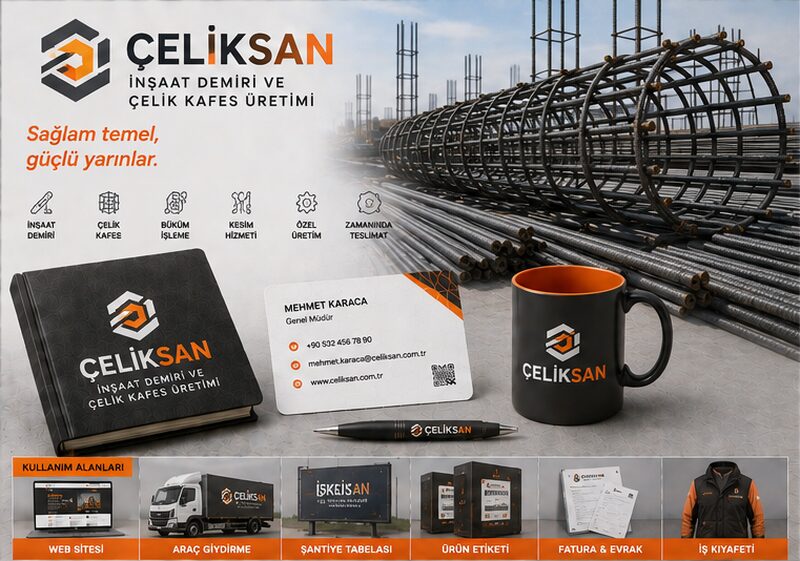
Logo Tasarım Örnekleri

İnşaat Demiri Ve Çelik Kafes Üretimi Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin