 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
İmalat Sanayii Ve Atölyecilik Hizmetleri
Başlangıç Rehberi
Bu Sektör Nedir?
İmalat sanayii ve atölyecilik hizmetleri, ham maddelerin işlenerek katma değerli nihai ürünlere dönüştürüldüğü ekonomik kalkınmanın temel taşıdır. Bu sektör, hassas mühendislikten geleneksel el sanatlarına kadar geniş bir yelpazede üretim süreçlerini kapsar. Teknolojik entegrasyon ve verimlilik odaklı yaklaşımlar, günümüz atölyecilik faaliyetlerinin rekabet gücünü belirleyen ana unsurlardır. Sektör, hem bireysel ihtiyaçlara yönelik özel üretim hem de endüstriyel ölçekte seri üretim çözümleri sunar. Sürdürülebilir üretim teknikleri ve dijital dönüşüm, modern atölyelerin geleceğini şekillendiren temel dinamiklerdir.
Kimler İçin Uygun?
Hedef kitle, doğrudan son kullanıcılar olan bireysel müşterilerden, ara mamul ihtiyacı duyan kurumsal işletmelere kadar geniş bir yelpazeye yayılır. İnşaat, mobilya, otomotiv ve dekorasyon gibi sektörlerde faaliyet gösteren B2B (işletmeden işletmeye) firmaları ana müşteri grubunu oluşturur. Ayrıca, kişiselleştirilmiş ürün talebinde bulunan tasarım odaklı bireyler ve butik projeler yürüten mimarlık ofisleri önemli bir pazar segmentidir. Kamu kurumlarının ihale bazlı ihtiyaçları ve yerel tedarik zincirleri de sektörün pazar payını destekler. Müşteri profili, kalite standartlarına önem veren, teknik detaylara hakim ve çözüm odaklı iş ortaklıkları arayan kesimlerden oluşur.
İş Modeli Nasıl Çalışır?
İş modeli, sipariş üzerine özel üretim (make-to-order) ve stoklu üretim (make-to-stock) hibrit yapısı üzerine kuruludur. Gelir akışları, sunulan ürünlerin satışından, özel tasarım hizmetlerinden ve atölye kapasitesinin kiralanması veya fason üretim faaliyetlerinden elde edilir. Değer önerisi, yüksek işçilik kalitesi, zamanında teslimat garantisi ve müşteri spesifikasyonlarına tam uyum sağlayan esnek üretim kabiliyetidir. Verimliliği artırmak için yalın üretim teknikleri uygulanır ve maliyet yönetimi optimize edilir. Dijital pazarlama kanalları ve sektörel ağlar üzerinden müşteri erişimi sağlanarak marka bilinirliği artırılır. Satış sonrası destek ve bakım hizmetleri, müşteri sadakatini pekiştiren tamamlayıcı gelir kalemleridir.
Fiziksel Alan İhtiyaçları
Atölye alanı, üretim hattının akışına uygun olarak lojistik, ham madde depolama, işleme ve sevkiyat bölümlerine ayrılmalıdır. Konum seçimi, tedarik zinciri maliyetlerini düşürmek adına sanayi bölgelerine veya ana ulaşım akslarına yakınlık gerektirir. Minimum metrekare ihtiyacı, kullanılan makine parkuruna ve üretim hacmine göre değişkenlik göstermekle birlikte, operasyonel verimlilik için en az 100-200 metrekarelik bir alan önerilir. Tavan yüksekliği, ağır sanayi makinelerinin kurulumu ve havalandırma sistemleri için kritik öneme sahiptir. İş güvenliği standartlarına uygun elektrik altyapısı, yangın önlemleri ve atık yönetimi alanları fiziksel planlamanın zorunlu parçalarıdır. Müşteri kabulü için ayrılmış küçük bir ofis alanı, kurumsal imajı destekler.
Personel İhtiyaçları
Personel kadrosu, üretim süreçlerinin karmaşıklığına göre usta, kalfa ve çırak hiyerarşisiyle yapılandırılmalıdır. Teknik uzmanlık gerektiren alanlarda, CNC operatörleri, kaynak ustaları veya tasarımcılar gibi nitelikli iş gücü temel ihtiyaçtır. İşletme yönetimi ve müşteri ilişkileri için en az bir idari personel veya işletme sahibi sorumluluğu üstlenmelidir. İş güvenliği uzmanı ile periyodik kontrollerin yapılması, yasal uyumluluk açısından zorunludur. Personelin sürekli mesleki gelişimini desteklemek, teknolojik yeniliklere adaptasyonu hızlandırır. Minimum kadro, bir usta başı, iki operatör ve bir yardımcı personel ile operasyonel süreklilik sağlayacak şekilde kurgulanmalıdır.
Başlangıç İpuçları
Ekipman Seçimi
İlk yatırımda ikinci el temiz makine parkuru yerine, uzun vadeli bakım maliyetini düşürecek enerji verimliliği yüksek yeni nesil makineleri tercih edin.
İş Akış Planlaması
Atölye yerleşimini 'yalın üretim' prensiplerine göre düzenleyerek, hammadde girişinden sevkiyata kadar olan süreci minimum hareketle kurgulayın.
Stok Yönetimi
Hammadde tedarikinde 'tam zamanında üretim' (JIT) modelini benimseyerek atıl sermayenin depoda beklemesini engelleyin.
İş Sağlığı ve Güvenliği
Yasal zorunlulukların ötesine geçerek, çalışanlarınız için ergonomik çalışma istasyonları oluşturun; bu, uzun vadede iş kazalarını ve verim kaybını azaltır.
Dijitalleşme
Üretim süreçlerinizi takip etmek için basit bir ERP veya bulut tabanlı bir stok takip yazılımı kullanarak maliyetlerinizi anlık izleyin.
Kalite Kontrol Protokolü
Üretimin her aşamasında standart bir kontrol listesi oluşturun; hatalı ürünün bir sonraki aşamaya geçmesini engelleyerek fire oranını düşürün.
Enerji Yönetimi
Atölyedeki basınçlı hava hatlarında kaçak kontrolü yapın ve aydınlatmada LED sistemlerine geçerek sabit giderlerinizi optimize edin.
Bakım Planı
Makineleriniz için 'kestirimci bakım' takvimi oluşturun; arıza yaşanmadan önce parça değişimi yaparak plansız duruşların önüne geçin.
Atık Yönetimi
Üretimden çıkan metal, plastik veya talaş gibi atıkları geri dönüşüm tesislerine satarak ek bir gelir kalemi oluşturun.
Personel Yetkinliği
Çoklu beceriye sahip (multi-skilled) operatörler yetiştirerek, bir makinenin durması durumunda iş akışının aksamamasını sağlayın.
Pazarlama Stratejisi
Ürettiğiniz ürünlerin teknik detaylarını ve üretim kalitesini gösteren kısa videolarla LinkedIn gibi profesyonel ağlarda dijital vitrininizi oluşturun.
Sertifikasyon
Sektörünüzle ilgili ISO veya yerel kalite belgelerini alarak, büyük ölçekli firmaların tedarikçi zincirine girmek için gereken ön yeterliliği sağlayın.
Maliyet Analizi
Sadece hammaddeyi değil, elektrik, işçilik ve amortismanı da dahil eden gerçek bir birim maliyet hesaplama tablosu kullanın.
İş Birliği
Bölgenizdeki diğer atölyelerle ortak hammadde alımı yaparak satın alma gücünüzü artırın.
Müşteri Geri Bildirimi
Ürettiğiniz parçaların kullanım sonrası performansını müşterilerinizle düzenli görüşerek takip edin ve tasarımlarınızı bu verilere göre geliştirin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Kalite Kontrol
CMM Ölçüm Cihazlarında Prob Çarpmasını Önleme Protokolü
Prob kazalarını önlemek için her yeni parça programında 'dry run' (boşta çalışma) modunu mutlaka kullanın. Ölçüm rotasını oluştururken, probun parça üzerindeki hızlı hareketlerini (rapid moves) güvenli bir 'clearance plane' (güvenlik düzlemi) üzerinde tanımlayın. Prob kalibrasyonunu her vardiya başlangıcında ve sıcaklık değişimlerinde 'master sphere' kullanarak yenileyin. Probun parça ile temas hızını (touch speed) düşük tutarak, sensörün tepki süresini optimize edin.
Atölye Üretim Kapasite Hesaplayıcı
Atölye çalışan sayısı, makine kaynakları ve çalışma saatlerine göre günlük üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
İmalat Malzeme Fire ve BOM Hesaplayıcı
Üretim parçaları, ham madde miktarı ve fire oranına göre ihtiyaç listesini oluşturur.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Profil ve Çubuk Kesim Optimizasyonu
Metal profil, boru ve çubuk malzemelerde minimum fire ile kesim planı oluşturur.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Atölye Makine Yerleşim Alanı Hesaplayıcı
Makine, çalışma alanı ve geçiş boşluklarına göre atölye yerleşim kapasitesini hesaplar.
Hesaplanan Sonuçlar
İmalat Parça Ölçeklendirme Hesaplayıcı
Mevcut bir parçanın ölçülerini farklı üretim veya prototip boyutlarına göre ölçeklendirir.
Hesaplanan Sonuçlar
Üretim Tolerans ve Montaj Boşluğu Hesaplayıcı
Montaj parçaları, kapaklar ve hareketli mekanizmalar için gerekli tolerans boşluklarını planlar.
Hesaplanan Sonuçlar
İmalat Malzeme Seçim Karar Asistanı
Üretim amacı, maliyet, dayanıklılık ve işleme özelliklerine göre uygun malzeme seçimi önerileri sunar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
İş Güvenliği Kontrolü
Çalışma alanına girmeden önce kişisel koruyucu donanımların (gözlük, eldiven, iş ayakkabısı) eksiksiz ve hasarsız olduğunu teyit edin.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Atölye İş Güvenliği ve Ekipman Kontrolü
%0Haftalık Üretim Planlama ve Stok Takibi
%0Dijital Pazarlama ve Müşteri İletişim Rutini
%0Aylık Kalite Güvence ve Tedarikçi Değerlendirmesi
%0B2B Satış ve Pazarlama Faaliyetleri
%0Günlük Makine Bakım ve Performans Kontrolü
%0Dijital Portföy ve Web Sitesi Güncelleme Rutini
%0Hammadde Giriş ve Kalite Kontrol Protokolü
%0Müşteri İlişkileri Yönetimi (CRM) ve Takip
%0İş Sağlığı ve Güvenliği (İSG) Saha Denetimi
%0Sorun / Çözüm Kütüphanesi
İmalat Sanayii Ve Atölyecilik Hizmetleri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
CNC torna tezgahında parça yüzeyinde oluşan vibrasyon izleri (chatter marks)
Parça bağlama sertliğinin yetersiz olması veya kesici uç (insert) ilerleme hızı ile devir sayısının rezonans frekansına girmesi.
Parça tutucu (ayna/fener mili) salgısını ve kesici uç keskinliğini ölçün. Titreşim analizi ile ana frekansı belirleyin.
Parçayı daha rijit bağlayın (punta desteği ekleyin). Devir sayısını veya ilerleme hızını değiştirerek rezonans bölgesinden çıkın.
Delik delme operasyonunda matkap ucu kırılması
Talaş boşaltma (chip evacuation) eksikliği, yanlış devir/ilerleme seçimi veya soğutma sıvısının (coolant) uç noktasına ulaşmaması.
Talaşların formunu inceleyin; toz halindeyse çok yüksek hız, uzun şerit halindeyse yetersiz soğutma söz konusudur.
Pek peck (kademeli) delme döngüsüne geçin, yüksek basınçlı içten soğutmalı takım kullanın.
Metal ham maddede ısıl işlem sonrası çarpılma (deformasyon)
Malzeme içinde kalan iç gerilmelerin (residual stress) ısıl işlem sırasında serbest kalması veya simetrik olmayan soğutma.
Parçanın sertlik değerlerini (HRC) farklı bölgelerden ölçün. İşleme öncesi gerilim giderme tavlaması yapılıp yapılmadığını sorgulayın.
Kaba işlemeden sonra gerilim giderme tavlaması uygulayın. Soğutma banyosunda homojen sirkülasyon sağlayın.
Depoda paslanan stok malzemeler
Depolama ortamındaki nem oranının %60'ın üzerinde olması ve koruyucu yağlama (anti-corrosion oil) yapılmaması.
Depo içi higrometre değerlerini kontrol edin. Malzeme yüzeyindeki oksidasyon noktalarını inceleyin.
Malzemeleri nem alıcı (dehumidifier) içeren veya iklimlendirilmiş alana alın. Yüzeyleri koruyucu yağ ile kaplayın.
Hatalı iş emri planlaması nedeniyle oluşan makine boşta kalma süreleri
İş istasyonları arasındaki kapasite dengesizliği ve 'darboğaz' (bottleneck) noktalarının öngörülememesi.
OEE (Ekipman Etkinlik Oranı) verilerini analiz edin ve operasyon bazlı bekleme sürelerini loglayın.
Kritik darboğaz operasyonlarını ana planlama merkezine koyun (TOC - Kısıtlar Teorisi). Çizelgeleme yazılımı kullanarak yük dengelemesi yapın.
Tedarikçi kaynaklı malzeme gecikmeleri sonucu duran hatlar
Güvenlik stoğu (safety stock) yönetiminin eksikliği ve tedarikçi performansının düzenli ölçülmemesi.
Tedarikçi teslimat sapma oranlarını (On-time Delivery) raporlayın.
Kritik malzemeler için çoklu tedarikçi stratejisine geçin. Malzeme ihtiyaç planlamasını (MRP) daha erken tetikleyin.
Ölçüm cihazları arasında tutarsızlık (Master cihaz ile operatör cihazı farkı)
Ölçüm cihazlarının periyodik kalibrasyonunun aksatılması veya kalibrasyon referanslarının yanlış seçilmesi.
Master cihaz ile el cihazını aynı parçada çapraz test edin (MSA - Ölçüm Sistemleri Analizi).
Cihazları akredite laboratuvarlarda kalibre ettirin. MSA/Gage R&R çalışması ile operatör kaynaklı hata varyasyonunu belirleyin.
Parça boyutlarında tolerans dışı sapma (drift)
Kesici takımın zamanla aşınması (tool wear) veya tezgah eksenlerinde termal genleşme.
Boyut kontrolü verilerinde (SPC kartları) yukarı veya aşağı yönlü eğilim olup olmadığını inceleyin.
Takım ömrünü (tool life) takip edin ve otomatik takım telafisi (tool offset) kullanın. Tezgah ısınma süresi (warm-up) bırakın.
Hidrolik sistemlerde ani basınç düşüşleri
Sızdıran hortumlar, aşınmış keçe/conta grupları veya hidrolik yağın kirlenmesi/vizkozite kaybı.
Hidrolik yağ seviyesi ve basınç göstergelerini takip edin. Bağlantı noktalarında yağ sızıntısı var mı kontrol edin.
Yağ filtrelerini değiştirin. Sızdıran hortumları ve contaları revize edin. Yağ analiz raporu ile vizkozite kontrolü yapın.
Pünomatik valflerde hava kaçağı (air leakage) kaynaklı enerji kaybı
Hava hazırlama ünitelerindeki (FRL) su birikmesi, eskimiş solenoid valf contaları veya gevşek rakor bağlantıları.
Hava hattındaki sesleri (hiss sesi) kontrol edin. Kompresörün yükte çalışma oranını gözlemleyin.
Hava hatlarını sabunlu su veya ultrasonik dedektörle kontrol edip sızıntıları giderin. FRL ünitelerinin otodrenajlarını temizleyin.
Metal tozu ve dumanı kaynaklı solunum yolu şikayetleri
Yetersiz yerel havalandırma (duman emme sistemi) ve kişisel koruyucu donanım (maske) kullanımının aksatılması.
Atölye içindeki hava kalitesi ölçümlerini yapın. Personelin maske kullanımını denetleyin.
Tezgah bazlı lokal havalandırma sistemlerini (davlumbaz/emici) kurun. P1/P2 sınıfı toz maskesi kullanımını zorunlu kılın.
Kesici takım kazaları (el/parmak sıkışması)
Makine koruyucu kapaklarının (guard) devre dışı bırakılması veya 'bypass' edilmesi, dikkatsiz operatör davranışı.
Güvenlik sensörlerinin ve acil durdurma butonlarının çalışırlığını test edin.
Güvenlik bariyerlerini mekanik ve elektriksel olarak kilitleyin. İş başında eğitim ve 'ikaz' levhaları yerleştirin.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
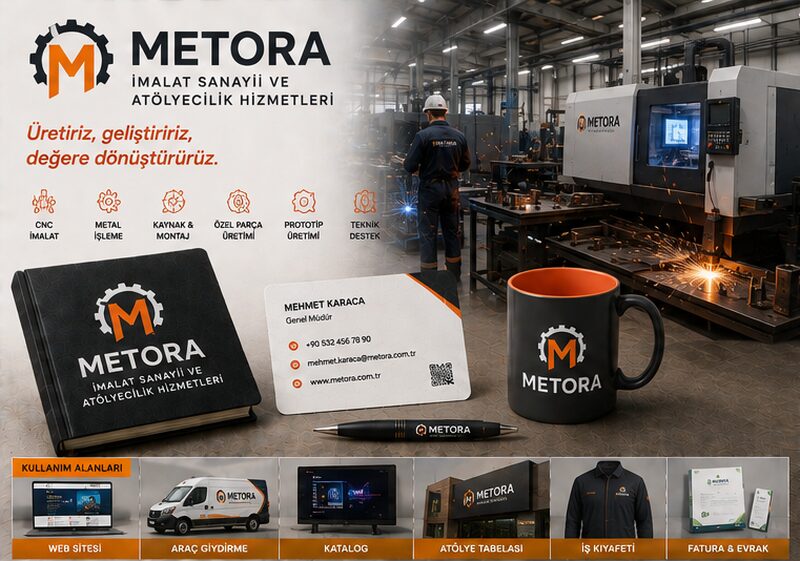
Logo Tasarım Örnekleri

İmalat Sanayii Ve Atölyecilik Hizmetleri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin