 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Havacılık Ve Uzay Sanayii Teknolojileri
Başlangıç Rehberi
Bu Sektör Nedir?
Havacılık ve uzay sanayii, yüksek teknoloji odaklı mühendislik çözümleriyle küresel savunma, sivil havacılık ve uzay keşif ekosistemini şekillendiren stratejik bir sektördür. İleri malzeme teknolojileri, aviyonik sistemler ve aerodinamik tasarım süreçlerini kapsayan bu alan, yüksek katma değerli üretim ve Ar-Ge faaliyetlerine dayanır. Sektör, ulusal güvenlik ve teknolojik bağımsızlık hedefleri doğrultusunda kritik bir rol oynamaktadır. Sürekli inovasyon ve hassas üretim standartları, bu endüstrinin temel dinamiklerini oluşturur.
Kimler İçin Uygun?
Sektörün ana hedef kitlesi, ulusal savunma bakanlıkları ve silahlı kuvvetler gibi kamu kurumlarıdır. Bunun yanı sıra, ticari hava yolu şirketleri, havacılık bakım-onarım merkezleri (MRO) ve uydu operatörleri önemli bir pazar payı oluşturur. Uzay araştırmaları yürüten devlet ajansları ve özel uzay girişimi şirketleri de kritik müşteriler arasındadır. Ayrıca, havacılık alt sistemleri üreten tedarik zinciri ortakları ve savunma sanayii ana yüklenicileri ile iş birliği yapılmaktadır. Küresel ölçekte havacılık teknolojilerine yatırım yapan özel sermaye grupları ve teknoloji odaklı yatırımcılar da hedef kitleye dahildir.
İş Modeli Nasıl Çalışır?
İş modeli, uzun vadeli devlet sözleşmeleri, savunma sanayii projeleri ve ticari havacılık tedarik zinciri entegrasyonu üzerine kuruludur. Gelir akışları, özgün ürün tasarımı, prototip geliştirme, seri üretim ve satış sonrası teknik destek hizmetlerinden sağlanır. Değer önerisi, yüksek güvenlik standartlarına sahip, sertifikalı ve verimliliği optimize edilmiş teknolojik çözümler sunmaktır. Fikri mülkiyet haklarının korunması ve teknoloji transferi süreçleri, iş modelinin sürdürülebilirliğini sağlar. Ayrıca, bakım, onarım ve modernizasyon (MRO) hizmetleri ile sürekli bir gelir döngüsü oluşturulur.
Fiziksel Alan İhtiyaçları
Havacılık ve uzay tesisleri, yüksek güvenlikli, kontrollü atmosferik koşullara sahip ve geniş lojistik imkanları olan alanlarda konumlandırılmalıdır. Üretim sahaları, hassas CNC işleme, kompozit üretim ve temiz oda (clean room) standartlarına uygun olarak tasarlanmalıdır. Tesisin, havalimanı veya savunma sanayii kümelenme bölgelerine yakınlığı, lojistik ve test süreçleri için stratejik avantaj sağlar. Minimum 2.000 metrekarelik kapalı alan, montaj hatları ve test laboratuvarları için başlangıç seviyesinde gereklidir. Ayrıca, ağır sanayi altyapısı, yüksek enerji kapasitesi ve siber güvenlik önlemleriyle donatılmış veri merkezleri zorunludur.
Personel İhtiyaçları
Sektör, havacılık, uzay, makine, yazılım ve elektronik mühendisliği alanlarında uzmanlaşmış yüksek nitelikli bir kadro gerektirir. Proje yönetimi, kalite güvence (AS9100 standartları) ve sertifikasyon süreçlerinde deneyimli uzmanlar kritik öneme sahiptir. Hassas üretim için sertifikalı CNC operatörleri, kompozit teknikerleri ve aviyonik sistem teknisyenleri istihdam edilmelidir. Ar-Ge departmanında doktora veya yüksek lisans derecesine sahip araştırmacıların bulunması, inovasyon kapasitesini belirler. Ayrıca, uluslararası savunma mevzuatına hakim hukuk ve dış ticaret uzmanları ile siber güvenlik analistleri kadronun ayrılmaz parçalarıdır.
Başlangıç İpuçları
AS9100 Kalite Yönetimi
Havacılık sektöründe tedarik zincirine girmek için AS9100 sertifikasyonunu en erken aşamada hedefleyin, bu standart küresel pazarda giriş biletinizdir.
Ar-Ge Teşvikleri
TÜBİTAK ve KOSGEB'in havacılık odaklı Ar-Ge destek programlarını yakından takip edin, sermaye yoğun bu sektörde hibe destekleri nakit akışınızı korur.
ASIL (ASIL-D) Standartları
Yazılım veya donanım geliştiriyorsanız, kritik sistemler için gerekli olan güvenlik bütünlüğü seviyelerine (ASIL/DO-178C) uyum sürecini iş planınıza dahil edin.
Kümelenme Stratejisi
SAHA İstanbul veya benzeri havacılık kümelerine üye olun; bu ağlar, büyük ana yüklenicilerle (TUSAŞ, BAYKAR vb.) tanışmanızı sağlar.
Fikri Mülkiyet Yönetimi
Geliştirdiğiniz özgün teknolojiler için patent başvurularını ürün ticarileşmeden önce tamamlayın, savunma sanayii projelerinde IP hakları en değerli varlığınızdır.
Prototipleme Hızı
Hızlı prototipleme için 3D metal yazıcılar veya CNC işleme merkezlerine erişim sağlayın; tasarım döngülerini kısaltmak rekabet avantajı sağlar.
İhracat Kontrol Rejimleri
ITAR ve EAR gibi uluslararası ihracat kontrol düzenlemelerini öğrenin; ürününüzün hangi ülkelerle ticaretine kısıtlama getirildiğini bilmek hukuki riskleri önler.
Tedarikçi Denetimleri
Ana yüklenicilerin tedarikçi havuzuna girmek için 'AS9102 İlk Numune Muayene Raporu' (FAIR) süreçlerine hakim bir kalite ekibi kurun.
Siber Güvenlik
Savunma ve havacılık projelerinde veri güvenliği kritiktir; ISO 27001 veya benzeri siber güvenlik standartlarını işletmenizin temel taşı yapın.
Test ve Sertifikasyon Altyapısı
Kendi test laboratuvarınızı kurmak yerine, akredite test merkezleriyle iş birliği yaparak başlangıç maliyetlerini düşürün.
Dijital İkiz Teknolojisi
Ürün geliştirme sürecinde dijital ikiz (digital twin) kullanarak simülasyon tabanlı testler yapın, bu sayede fiziksel hata payını minimize edin.
Stratejik Ortaklıklar
Sadece ürün değil, çözüm odaklı olun; büyük sistem entegratörlerinin alt sistem ihtiyaçlarını karşılayacak niş alanlara odaklanın.
Nitelikli İnsan Kaynağı
Havacılık mühendisliği ve malzeme bilimi alanında uzmanlaşmış, havacılık mevzuatına hakim bir çekirdek kadro oluşturun.
Sürdürülebilirlik ve Hafifletme
Havacılıkta ağırlık tasarrufu her şeydir; kompozit malzemeler veya ileri alaşımlar üzerine uzmanlaşarak katma değerinizi artırın.
Finansal Dayanıklılık
Havacılık projeleri uzun vadeli ödeme döngülerine sahiptir; bu nedenle en az 18-24 aylık operasyonel giderlerinizi karşılayacak bir finansal planlama yapın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Malzeme İşleme
Inconel 718 İşlemede İş Sertleşmesini Önleme Stratejileri
Nikel esaslı süper alaşımların işlenmesinde en kritik faktör, kesici takımın malzeme üzerinde sürtünerek 'iş sertleşmesi' (work hardening) yaratmasını engellemektir. Kesici takımın her zaman taze malzeme altında kalması için sabit ve yüksek ilerleme hızları (feed rate) tercih edilmeli, asla 'dwell' (bekleme) yapılmamalıdır. Kesici uçlarda mutlaka PVD kaplamalı karbür takımlar kullanılmalı ve takım ömrü takibi için aşınma kriteri olarak 0.3 mm flank wear (yan yüzey aşınması) sınırı esas alınmalıdır. Yüksek basınçlı soğutma sıvısı, talaşın bölgeden hızla uzaklaştırılması ve ısı birikiminin minimize edilmesi için zorunludur.
Uzay Parça Malzeme İhtiyaç Hesaplayıcısı
Uydu, hava aracı ve havacılık parçaları için malzeme parça listesi ve fire oranlarını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Uydu Güneş Paneli Alan Hesaplayıcısı
Uydu enerji sistemleri için panel alanı ve kullanılabilir yüzey kapasitesini hesaplamak için kullanılır.
Hesaplanan Sonuçlar
Kompozit Malzeme Karışım Oranlayıcısı
Kompozit üretim süreçlerinde reçine ve takviye malzemesi oranlarını ölçeklendirmek için kullanılır.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Hangar ve Üretim Alanı Yerleşim Planlayıcısı
Havacılık üretim ve bakım tesislerinde ekipman aralıklarını ve alan kullanımını planlar.
Hesaplanan Sonuçlar
Hava Aracı Görsel İşaretleme Mesafe Hesaplayıcısı
Hava araçları üzerindeki işaret, numara ve yazıların okunabilirlik mesafesini hesaplar.
Hesaplanan Sonuçlar
Uydu Panel Parçalama Planlayıcısı
Büyük uydu panellerinin üretim veya taşıma ölçülerine göre bölümlendirilmesini hesaplar.
Hesaplanan Sonuçlar
Uzay Projesi Teknik Karar Destek Aracı
Uydu ve havacılık projelerinde maliyet, süre, kaynak ve teknik kriterlere göre seçenek değerlendirmesi yapar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Hammadde Kabul ve Doğrulama
Havacılık sınıfı alaşımların sertifikasyon belgeleri (CoC) kontrol edilir ve malzeme spektral analiz testine tabi tutulur.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Üretim Hattı Günlük Kalite Kontrol Rutini
%0Havacılık Sektörü Dijital İçerik Stratejisi
%0Tedarik Zinciri ve Lojistik Haftalık Takip Listesi
%0Ar-Ge ve Prototip Geliştirme Haftalık İzleme
%0Kurumsal İtibar ve Marka Yönetimi Checklisti
%0AS9100 Kalite Yönetim Sistemi Aylık Denetim Listesi
%0Havacılık Fuarı ve Etkinlik Hazırlık Checklisti
%0İş Sağlığı ve Güvenliği (İSG) Saha Kontrol Listesi
%0Teknik İhale ve Teklif Hazırlama Süreç Takibi
%0Bakım, Onarım ve Revizyon (MRO) Haftalık Planlama
%0Sorun / Çözüm Kütüphanesi
Havacılık Ve Uzay Sanayii Teknolojileri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Otoklav Kürleme Sırasında Karbon Fiber Kompozit Parçalarda Porozite (Boşluk) Oluşumu
Prepreg (önceden reçine emdirilmiş) malzemelerin katlar arası havasının (interlaminar air) vakum torbası (vacuum bag) sızıntıları veya yetersiz otoklav vakum seviyesi nedeniyle hapsolması.
Ultrasonik C-Scan NDT (Tahribatsız Muayene) ile parça içi iç boşluk oranları taranmalı, vakum torbası sızıntı testleri (leak test) incelenmelidir.
Torbalama öncesi bleeder (emici) kumaşlar eksiksiz serilmeli, otoklav vakum kaçak oranı < 0.2 bar/dk seviyesine getirilerek kademeli basınç ve sıcaklık kürleme programı (cure cycle) uygulanmalıdır.
Balpeteği (Honeycomb) Sandviç Yapılarda Gövde Ayrılması (Core Debonding)
Nomex veya alüminyum petek çekirdek ile kompozit yüzey kaplamaları arasındaki yapıştırıcı (film adhesive) miktarının yetersiz olması veya kürleme esnasında yeterli baskının (pressure) uygulanamaması.
Tahribatsız muayene yöntemlerinden tap test (çekiç testi) veya akustik empedans ölçümü ile yapışma kusurları tespit edilmelidir.
Film adhesive gramajı artırılmalı, oda sıcaklığı ve yapıştırma basıncı otoklav/pres kalıplarında hassas bir şekilde optimize edilmelidir.
Kompozit Parçalarda Delaminasyon (Katman Ayrılması) ve Fiber Kırılması
Yüksek hızlı CNC freze tezgahlarında kompozit delme veya kesme işlemleri sırasında yanlış kesici takım geometrisi (diamond-coated drill) ve aşırı ilerleme hızı (feed rate) kullanılması.
X-ray radyografi veya ultrasonik tarama ile delik kenarlarındaki katman ayrılmaları (push-out/peel-up delamination) incelenmelidir.
Özel tasarlanmış brad-spur veya step matkap uçları kullanılmalı, kesme devri ve besleme hızı kompozit parametrelerine göre düşürülmelidir.
Prepreg Malzemelerin Raf Ömrü ve Saklama Koşulları İhlali Nedeniyle Reçine Akışkanlık Kaybı
Reçine emdirilmiş karbon fiber rulo malzemelerinin -18°C soğuk hava depolarında saklanması gerekirken oda sıcaklığında uzun süre bekletilmesi.
DSC (Diferansiyel Taramalı Kalorimetre) analizi ile reçinenin cam geçiş sıcaklığı (Tg) ve reaktif kalıntı derecesi ölçülmelidir.
Soğuk zincir lojistik takibi dijital loglarla sıkılaştırılmalı, depodan çıkan prepregler oda sıcaklığına (kondensasyon olmaması için) kontrollü sıcaklıkta uyandırılmalıdır.
Havacılık Yapısal Yapıştırmalarında (Structural Bonding) Yüzey Hazırlığı Yetersizliği Nedeniyle Yapışma Zafiyeti
Metal veya kompozit yüzeylerin yapıştırma öncesi kimyasal temizliğinin (degreasing) ve aşındırma (anodizing/peel ply) işlemlerinin standartlara uygun yapılmaması.
Wetting test (su damlatma testi) ile yüzey enerjisi ölçülmeli, bağ mukavemeti için lap-shear test kuponları koparılmalıdır.
Yüzeyler sol-gel veya asidik anodizasyon işlemine tabi tutulmalı, peel ply kumaşlar kalıp sökümünden hemen önce soyulmalıdır.
Havacılık Sınıfı Titanyum (Ti-6Al-4V) İşlemede Aşırı Takım Aşınması ve Yüzey Yanığı
Titanyumun düşük ısıl iletkenliği nedeniyle kesme bölgesinde yüksek ısı birikmesi ve kesici uçların (carbide inserts) hızla körleşmesi.
İşlenen parçanın yüzey pürüzlülüğü (Ra) optik profilometre ile ölçülmeli, takım kenarlarındaki krater aşınmaları incelenmelidir.
Yüksek basınçlı içten soğutma suları (high-pressure coolant) kullanılmalı, kesme hızları (cutting speed) düşürülerek PVD kaplamalı sert metal takımlar tercih edilmelidir.
Inconel 718 (Nikel Esaslı Süper Alaşım) Frezelemede İş Sertleşmesi (Work Hardening)
Kesici takımın körleşmesiyle birlikte malzemenin plastik deformasyona uğrayarak yüzey sertliğini artırması ve sonraki paso derinliklerinde takımı kırması.
Takım tutucu salgısı (runout) ve iş parçası sertlik dağılımı (Rockwell/Brinell) kontrol edilmelidir.
Kesici takım ömrü takibi (tool life management) dijitalleştirilmeli, sabit ilerleme miktarı ile daimi talaş kaldırma (constant chip load) uygulanmalıdır.
İnce Etli Alüminyum (Al 7075-T73) Havacılık Parçalarında İşleme Sonrası Eğilme (Springback / Distortion)
Hammadde iç gerilmelerinin (residual stresses) talaş kaldırma sırasında dengesini yitirerek parçanın geometrik tolerans dışına bükülmesi.
CMM (Koordinat Ölçüm Cihazı) ile işlenen parçanın geometrik toleransları ve form sapmaları taranmalıdır.
İşleme öncesi hammaddeye gerilme giderme ısıl işlemi (stress relief annealing) uygulanmalı, simetrik talaş kaldırma stratejileri izlenmelidir.
Havacılık Millerinde (Şaftlarda) Taşlama Yanığı (Grinding Burn) Oluşumu
Taşlama taşının körelmesi, yanlış taş hızı veya yetersiz soğutma sıvısı nedeniyle yüzey sıcaklığının metalurjik faz değişim sınırını aşması.
Parçaya Nital dağlama (Nital etch inspection) testi uygulanarak yüzeydeki mikro yapı bozulmaları tespit edilmelidir.
Taşlama taşı periyodik olarak elmas disklerle bilenmeli (dressing), silindirik taşlamada kesme derinlikleri azaltılmalıdır.
Büyük Ebatlı Alüminyum Gövde Parçalarında Kimyasal Frezeleme (Chemical Milling) Aşındırma Sapması
Maskeleme malzemesinin banyo esnasında kalkması veya asidik banyo sıcaklık/konsantrasyon dengesinin bozulması.
Ultrasonik et kalınlığı ölçüm cihazı ile kimyasal frezeleme sonrası et kalınlıkları kontrol edilmelidir.
Maskeleme bantları ve boyaları havacılık solventlerine dayanıklı elastomerik tiplerle yenilenmeli, kimyasal banyo otomatik dozajla kontrol edilmelidir.
Kritik Motor Parçalarında Floresan Penetrant Muayenesinde (FPI) Yanıltıcı Bulgular
Yıkama aşamasında aşırı yıkama (over-washing) nedeniyle kılcal çatlaklardaki penetrant sıvısının dışarı sızması ve hatanın kaçması.
Proses kontrol test panelleri (TamPanel) ile penetrant hassasiyeti ve UV-A lamba şiddeti (min 1000 uW/cm2) ölçülmelidir.
FPI banyoları parametreleri ASTM E1417 standardına göre standardize edilmeli, yıkama süreleri ve su basıncı hassas kalibre edilmelidir.
Havacılık Kaynaklı Dikişlerde Radyografik Muayenede (X-Ray) Porozite Tespiti
TIG veya EBM (Elektron Işın Kaynağı) esnasında koruma gazı yetersizliği veya metal içindeki nem/gazların buharlaşarak donması.
Radyografik filmler veya dijital dedektör görüntüleri üzerindeki gözenek çapları ve yoğunlukları standartlara göre incelenmelidir.
Kaynak öncesi parça temizliği ve argon kök koruması artırılmalı, kaynak parametreleri (akım, voltaj, hız) optimize edilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
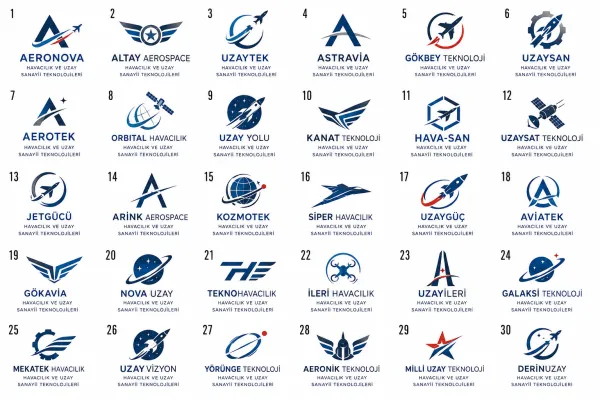
Logo Tasarım Örnekleri
Havacılık Ve Uzay Sanayii Teknolojileri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Havacılık Ve Uzay Sanayii Teknolojileri İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Havacılık & Savunma Sanayii Hassas Talaşlı İmalat ve Kompozit B2B Portalı
AS9100 sertifikalı tedarikçiler için 5 eksen CNC işleme, gövde panelleri ve aviyonik parça teklif platformu.
AS9100 Havacılık Standardı Hammadde Menşe (MTR) & CMM Ölçüm ERP Entegrasyonu
Her parçanın titanyum döküm sertifikasını, ısıl işlem fırın logunu ve 3D CMM mikron ölçüm raporunu eşleştiren havacılık ERP'si.
5 Eksen Havacılık Parçası CNC Tezgah Saati & Mikron Tolerans Hesaplama Motoru
Havacılık alaşımlarında (Ti-6Al-4V, 7075 Alüminyum) takım aşınması ve işleme süresine göre parça maliyeti hesaplayan motor.
Havacılık & Uzay Sanayii Teknolojileri Fütüristik 3D Logo İntro
Ses hızını aşan şok dalgaları, karbon fiber doku ve yörüngede dönen mikro uydu panelleriyle tasarlanan epik 3D video intro.
Uluslararası Havacılık ve Uzay Yan Sanayii İhracatı Global B2B SEO Paketi
Airbus, Boeing ve küresel savunma devlerinin tedarikçi arama sorgularında tesisinizi ilk sıralara taşıyan çok dilli SEO.
Mikron Hassasiyetinde Havacılık CNC İşleme & Temiz Oda Kompozit Video Paketi
Yüksek basınçlı soğutma sıvısıyla titanyum kanat profili işlenmesi ve kompozit otoklav kürlenme prosesi video prodüksiyonu.
Savunma & Havacılık Proje Yaşam Döngüsü (PLM) ve Gizlilik Sözleşmesi CRM Portalı
Milli savunma projelerinin gizlilik dereceli evraklarını, revizyon onaylarını ve ilk numune (FAI) süreçlerini yöneten CRM.
"Havacılık İmalat Tesisi - D Sınıfı Metal Yangını Söndürücü - ESD Antistatik Bileklik" Panosu
Titanyum ve magnezyum talaş parlamalarını suyla söndürmeme kuralını ve ESD bileklik zorunluluğunu belirten İSG panosu.
AS9100 Kalite Yönetim Akreditasyon Dosyası & EN 9102 FAI İlk Numune Şartnamesi
Savunma sanayii denetçilerine ve yabancı havacılık firmalarına sunulan yetkinlik kataloğu ve akreditasyon broşür seti.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin