 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Elektrostatik Boya Ve Kaplama
Başlangıç Rehberi
Bu Sektör Nedir?
Elektrostatik toz boya ve kaplama sektörü, metal yüzeylerin korozyona karşı korunmasını ve estetik bir görünüme kavuşmasını sağlayan ileri teknoloji bir endüstriyel süreçtir. Yüksek dayanıklılık ve çevreci solvent içermeyen yapısıyla modern imalat sanayisinin vazgeçilmez bir parçasıdır. Sektör, otomotivden mobilyaya kadar geniş bir yelpazede yüzey kalitesini standartların üzerine taşımaktadır. Hassas uygulama teknikleri sayesinde uzun ömürlü ve yüksek performanslı sonuçlar elde edilmektedir. Bu alan, endüstriyel verimliliği estetikle birleştiren stratejik bir üretim koludur.
Kimler İçin Uygun?
Ana hedef kitle, metal işleme ve imalat yapan sanayi kuruluşlarıdır. Otomotiv yan sanayi, beyaz eşya üreticileri ve mobilya sektörü en büyük paydaşlar arasındadır. Mimari yapı elemanları üreten firmalar, alüminyum profil üreticileri ve çelik konstrüksiyon firmaları düzenli hizmet alıcılarıdır. Ayrıca, özel tasarım metal ürünler üreten atölyeler ve savunma sanayii tedarikçileri de önemli bir segmenti oluşturur. Bireysel olarak ise özel araç modifikasyonu yapanlar ve dekoratif metal ürün sahipleri potansiyel müşteri grubuna dahildir. Pazar, hem seri üretim yapan büyük ölçekli fabrikaları hem de butik üretim yapan küçük işletmeleri kapsar.
İş Modeli Nasıl Çalışır?
İş modeli, metal yüzeylerin temizlenmesi, kimyasal ön işlemden geçirilmesi ve toz boya ile kaplanarak fırınlanması süreçlerine dayanır. Gelir, uygulanan yüzey alanı, parça adedi veya kullanılan boya miktarı üzerinden birim fiyatlandırma ile elde edilir. Değer önerisi, ürünün korozyon direncini artırmak, estetik değerini yükseltmek ve uzun ömürlü kullanım sağlamaktır. Ana faaliyetler arasında yüzey hazırlığı (kumlama/kimyasal banyo), boya püskürtme ve yüksek ısılı kürleme işlemleri yer alır. Müşteri memnuniyeti, teslimat hızı ve boya kalitesinin (mikron kalınlığı, yapışma direnci) sürekliliği ile sağlanır. Ek hizmet olarak maskeleme, askı tasarımı ve özel renk/doku seçenekleri sunularak katma değer yaratılır.
Fiziksel Alan İhtiyaçları
Tesis, ağır sanayi imarına uygun, lojistik erişimi kolay bir bölgede konumlandırılmalıdır. Minimum 300-500 metrekarelik bir kapalı alan, üretim hattının verimli çalışması için gereklidir. Alanın içerisinde kimyasal ön işlem havuzları, toz boya kabini ve kürleme fırını için ayrılmış özel bölümler bulunmalıdır. Yüksek tavan yapısı, askı sistemlerinin ve vinçlerin rahat hareket edebilmesi için kritiktir. Havalandırma ve toz toplama sistemleri için geniş bir teknik altyapı alanı ayrılmalıdır. Ayrıca, boya öncesi yüzey hazırlığı için kumlama odası ve bitmiş ürünlerin depolanması için sevkiyat alanı planlanmalıdır. İş güvenliği standartlarına uygun yangın önlemleri ve atık su arıtma sistemleri tesisin ayrılmaz bir parçasıdır.
Personel İhtiyaçları
Minimum kadro, bir tesis müdürü/sorumlusu, bir boya uygulama operatörü ve bir ön işlem/hazırlık personeli ile kurulmalıdır. Boya operatörünün elektrostatik tabanca kullanımı ve mikron ölçümü konusunda uzman olması şarttır. Ön işlem personeli, kimyasal banyo yönetimi ve yüzey temizliği konusunda deneyimli olmalıdır. Sevkiyat ve askılama süreçleri için yardımcı personel istihdam edilmelidir. Kalite kontrol süreçlerini yönetecek bir teknik personel, ürün standartlarının korunması için kritik öneme sahiptir. İşletme büyüklüğüne göre bakım ve onarım işlerini yürütecek bir teknisyen kadroya dahil edilmelidir. Tüm personelin iş sağlığı ve güvenliği (İSG) sertifikalarına sahip olması yasal bir zorunluluktur.
Başlangıç İpuçları
Yüzey Hazırlığı Stratejisi
Boya kalitesinin %80'i yüzey temizliğine bağlıdır; kumlama, fosfatlama veya kimyasal banyo ünitelerine yatırım yaparak ürün ömrünü maksimize edin.
Fırın Verimliliği
Enerji maliyetlerini düşürmek için yüksek izolasyonlu kürleme fırınları tercih edin ve ısı kaybını önlemek için hava perdeleri kullanın.
Toz Boya Depolama
Toz boyaların nemden etkilenmemesi için iklimlendirilmiş, kuru ve serin bir depo alanı oluşturun; aksi takdirde boya topaklanarak tabanca tıkanmalarına yol açar.
Ekipman Seçimi
Başlangıçta manuel tabancalarla başlayabilirsiniz ancak seri üretim kapasitesine geçişte robotik veya otomatik hatlara uyumlu sistemleri önceden planlayın.
Atık Yönetimi
Kimyasal atıklar çevre mevzuatına tabidir; atık su arıtma ve tehlikeli atık bertarafı için lisanslı firmalarla önceden sözleşme yapın.
Kalite Kontrol Laboratuvarı
Boya kalınlığı ölçüm cihazı (mikronmetre), yapışma testi (cross-cut) ve darbe test cihazlarını mutlaka edinin; bu, müşteri güvenini artırır.
İş Güvenliği ve Havalandırma
Toz boya partikülleri patlayıcı olabilir; ATEX sertifikalı havalandırma sistemleri ve topraklama hatlarını eksiksiz kurun.
Askı Tasarımı
Parçaların fırın içinde homojen boyanması için özel askı aparatları geliştirin; yanlış askılama, boya hatalarının ana kaynağıdır.
Renk Geçişi Yönetimi
Hızlı renk değişimi yapabilen siklonlu kabin sistemleri, boya geri kazanım oranınızı artırarak maliyetlerinizi düşürür.
Müşteri Segmentasyonu
Otomotiv, mobilya veya beyaz eşya gibi farklı sektörlerin kalite standartları farklıdır; uzmanlaşacağınız niş alanı belirleyerek ekipmanınızı ona göre optimize edin.
Personel Eğitimi
Elektrostatik boya, statik elektrik prensibiyle çalışır; operatörlerin Faraday kafesi etkisi ve tabanca mesafesi konusunda uzmanlaşmasını sağlayın.
Bakım Rutini
Filtrelerin düzenli temizliği ve kompresör hattındaki nem tutucuların kontrolü, boya yüzeyindeki 'iğne deliği' hatalarını önlemek için kritiktir.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Yüzey Hazırlama & Ön İşlem Standartları
Alüminyum ve Çelik Yüzeylerde Kromat Kaplama, Demir Fosfat ve Flaş Pas Önleme Protokolü
Toz boya öncesinde boyanın metale korozyonsuz ve yüksek mukavemetle yapışmasını sağlamak amacıyla daldırma veya sprey banyolarında doğru yüzey hazırlığı yapılmalıdır. Çelik sac parçalarda Demir Fosfat Kaplama banyosu pH değeri 4.5 - 5.5, banyo sıcaklığı 50-60°C aralığında tutulmalıdır. Banyo sonrası durulama tanklarında iletkenlik <150 µS/cm olmalı ve parçanın kurulama fırınına geçiş süresi uzatılarak yüzeyde ani Flaş Pas (flash rust) oluşmasına izin verilmemelidir. Alüminyum profillerde ise yağ alma ve dağlama sonrasında Kromat Kaplama (Chromate Conversion) veya kromsuz pasivasyon uygulanmalıdır. Kromat tabaka ağırlığı 0.4 - 1.0 g/m² aralığında taranmalı, pasivasyon banyosu pH ve konsantrasyonu günlük titrasyonla kontrol edilmelidir. Yüzeyde yağ kalıntısı kalıp kalmadığı Su Kırılma Testi ile doğrulanmalı, yüzeyde su filminin kesintisiz yayıldığı teyit edildikten sonra parçalar kaplama hattına sevk edilmelidir.
Toz Boya Tüketim Hesaplayıcısı
Boyanacak yüzey alanına, kat sayısına ve fire oranına göre gerekli toz boya miktarını hesaplar.
Hesaplanan Sonuçlar
Askı ve Fikstür Malzeme Hesaplayıcısı
Parça sayısına göre askı, kanca ve yardımcı ekipman ihtiyacını fire payıyla hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Elektrostatik Boya Kabini Seçim Yardımcısı
Parça boyutu, üretim hacmi ve otomasyon seviyesine göre uygun boya kabini çözümünü önerir.
Hesaplanan Sonuçlar
Konveyör Askı Aralığı Hesaplayıcısı
Konveyör hattındaki askı seviyeleri ve boşluklarını dengeli şekilde planlar.
Hesaplanan Sonuçlar
Boyahane Alan Kapasite Hesabı
Boyahane alanına göre maksimum çalışma istasyonu veya yükleme kapasitesini hesaplar.
Hesaplanan Sonuçlar
Kaplama Ürün Etiketi Okunabilirliği
Kaplama sonrası ürün etiketlerinin belirlenen mesafeden okunabilirliğini analiz eder.
Hesaplanan Sonuçlar
Boyahane Personel Kapasite Analizi
Personel sayısı, çalışma saatleri ve yoğun üretim süresine göre günlük işlem kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Alkali Yağ Alma ve Su Kırılma Testi
Metal parçalar 50-60°C sıcaklıktaki daldırma/sprey alkali yağ alma banyosundan geçirilir, ardından durulama tankına alınarak yüzeyde yağ kalmadığı Su Kırılma Testi ile doğrulanır.
Demir Fosfat Kaplama ve Kurulama Fırını
Temizlenen sac parçalar pH 4.5-5.5 aralığındaki demir fosfat banyosunda kaplanır, pasivasyon durulaması sonrası 110-130°C kurulama fırınından geçirilerek flaş pas oluşumu engellenir.
Topraklama Direnci ve Askı İletkenlik Denetimi
Boya hattına girecek parçaların takıldığı metal askıların temas noktaları ölçülür, topraklama direncinin <1 MΩ olduğu doğrulanarak statik yük birikimi garanti edilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Elektrostatik Toz Boya Kabin ve Püskürtme Kontrol Listesi
%0Haftalık Yüzey Hazırlama ve Banyo Kimyasalları Kontrol Listesi
%0Günlük Pişirme Fırınları ve Isıl Kürlenme Kontrol Listesi
%0Haftalık KTL (Kataforez) Banyosu ve Membran Filtre Kontrol Listesi
%0Günlük Kalite Kontrol, Film Kalınlığı ve Adhezyon Kontrol Listesi
%0Haftalık Konveyör Hattı, Topraklama ve Askı Temizlik Kontrol Listesi
%0Aylık Tesis İSG, ATEX Patlama Güvenliği ve Arıtma Kontrol Listesi
%0Haftalık B2B Sanayi Tedarikçileri ve Fason Boyama Pazarlama Kontrol Listesi
%0Aylık Dijital Pazarlama, SEO ve Teknik Vaka Analizi Kontrol Listesi
%0Haftalık Müşteri İlişkileri ve Kalite Garanti Pazarlama Kontrol Listesi
%0Sorun / Çözüm Kütüphanesi
Elektrostatik Boya Ve Kaplama sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Demir fosfat banyosu sonrasında çelik yüzeyde ani flaş pas (flash rust) oluşması
Asitsiz durulama (passivasyon) suyunun pH değerinin düşük olması, kurutma fırını giriş hızının yavaş kalması veya fosfatlama banyosunda hızlandırıcı (accelerator) miktarının tükenmesi
Passivasyon tankı pH metre ile kontrol edilir, durulama sularının iletkenliği ölçülür ve kurutma fırını sıcaklık profili incelenir
Passivasyon banyosuna nötralizan eklenerek pH 6-7 aralığına getirilmeli, kurutma fırını sıcaklığı artırılarak parçaların hızla sudan arındırılması sağlanmalıdır.
Alüminyum profillerin kromat (veya kromsuz kromat alternatifi) dönüşüm kaplaması sonrasında boya tutmama ve soyulma
Alüminyum yüzeyindeki doğal oksit tabakasının alkali dağlama (etching) banyosu ile tam olarak kaldırılamaması veya durulama kirliliği
Dağlama banyosundaki serbest alkali ve alüminyum konsantrasyonu titrasyonla test edilir, su kırılma (water break) testi yapılır
Alkalı dağlama banyosu tazelenmeli, asit deoksidasyon banyosu süresi uzatılmalı ve son durulama suları demineralize (saf) su ile beslenmelidir.
Yağ alma (degreasing) banyosu sonrasında parça yüzeyinde su damlacıklarının boncuk gibi kalması (hidrofobik alanlar)
Alkalı yağ alma banyosundaki yüzey aktif maddelerin (tensit) tükenmesi ve banyonun yağla doymuş olması
Yüzey temizlik kontrolü için su kırılma (water break) testi uygulanır, banyo yüzeyindeki serbest yağ tabakası gözlemlenir
Yağ alma banyosu yüzeyindeki yağ sıyırıcı (oil skimmer) çalıştırılmalı, banyo kirlilik oranı çok yüksekse banyo tamamen yenilenmelidir.
Toz boya tabancası ile yapılan uygulamada portakal kabuğu (orange peel) görünümünün ve yüzey dalgalanmasının aşırı olması
Elektrostatik tabanca voltajının (kV) çok yüksek tutulması, toz boya akışkanlaşma (fluidization) basıncının hatalı olması veya toz partikül boyutu dağılımının bozulması
Tabanca kV ve akım (microampere) değerleri kontrol edilir, toz boya kutusundaki akışkanlaşma havası ve toz debisi test edilir
Tabanca voltajı optimize edilmeli (örn. 60-80 kV aralığına düşürülmeli), dozaj ve atomizasyon havası debileri üretici parametrelerine göre yeniden ayarlanmalıdır.
Karmaşık geometrili köşeli parçaların iç bükey (faraday kafesi) bölgelerine toz boyanın hiç yapışmaması
Faraday kafesi etkisi nedeniyle elektrik alan çizgilerinin iç köşelere girememesi ve tabanca çıkış voltajının çok yüksek olması
Parça üzerindeki derin cepler ve köşelerin kaplanma durumu gözle incelenir, tabanca akım/voltaj modları kontrol edilir
Tabanca 'Faraday' (akım sınırlama) moduna alınmalı, voltaj düşürülüp toz debisi artırılmalı veya tribo (sürtünmeli) tabanca sistemleri tercih edilmelidir.
Toz boya tabancasından atış sırasında tozun püskürmek yerine topaklanarak tükürülmesi (spitting)
Toz boya besleme hortumu (powder hose) içinde nemlenme olması veya Venturi pompasının aşınmış tıkalı olması
Venturi enjektör nozulu ve hortum içleri sökülerek nem, tıkanıklık ve aşınma açısından kontrol edilir
Venturi pompası temizlenmeli veya aşınmış nozul/difüzör takımı değiştirilmeli, basınçlı hava hattı kurutucuları (air dryer) kontrol edilmelidir.
Fırından çıkan toz boyalı parçalarda kürlenme yetersizliği (boyanın tırnakla çizilmesi veya tinerle kalkması)
Fırın iç hava sıcaklığının yetersiz olması, parça metal kalınlığının fazla olması nedeniyle metal sıcaklığının (PMT - Part Metal Temperature) istenen süreye ulaşamaması
DataLogger (fırın ısı takip cihazı) ile parça üzerine prob takılarak gerçek metal sıcaklık eğrisi (PMT curve) ölçülür
Fırın rejimi (sıcaklık ve konveyör hızı) yeniden ayarlanarak parçanın boya üreticisinin belirttiği süre-sıcaklık (örn. 180°C'de 10 dakika metal sıcaklığı) şartını sağlaması garanti edilmelidir.
Açık renkli toz boya uygulamalarında fırın içinde sararma ve ton farklılıkları oluşması
Fırın brülörünün yanma ayarının bozulması (azot oksit ve baca gazı kaçaklarının fırın içine sızması) veya fırın içi sıcaklık dalgalanması
Fırın brülör analizi (baca gazı CO/O2 ölçümü) yapılır, fırın içindeki farklı konumlarda sıcaklık haritası çıkarılır
Brülör bakımı yapılarak hava-gaz karışımı optimize edilmeli, fırın sızdırmazlık contaları yenilenmeli ve baca çekişi kontrol edilmelidir.
Kürlenmiş boya yüzeyinde iğne deliği (pinhole) ve kraterlenme (craters) kusurları
Parça döküm malzemesindeyse içindeki havanın/gazın fırında genleşmesi, ön işlem banyosu kalıntılarının uçması veya ortamdaki silikon kontaminasyonu
Parçanın hammadde kalitesi (döküm gözenekliliği) ve boya öncesi durulama kalitesi incelenir
Döküm parçalar için ön gaz giderme (degassing) fırınlaması yapılmalı, tesiste silikon bazlı spreylerin kullanımı kesinlikle yasaklanmalıdır.
Geri kazanım (recovery) siklonu çıkışında toz boyanın filtreleri hızla tıkaması ve toz kaçağı olması
Siklon verimliliğinin düşmesi, siklon giriş hızının (hava debisinin) yanlış olması veya filtre patates filtre torbalarının yırtılması
Siklon basınç düşüşü (delta P) ölçülür, kartuş/torba filtreler kontrol edilir
Siklon fan debisi ve hızları kalibre edilmeli, yırtık veya ömrünü tamamlamış filtre kartuşları yenileriyle değiştirilmelidir.
Renk değişimi (color change) sırasında boya kabininde ve geri kazanım ünitesinde eski renkten kalıntı (contamination) kalması
Kabin duvarlarının, emiş kanallarının ve siklon haznesinin yeterince temizlenmemesi, statik elektrik nedeniyle tozların köşelerde asılı kalması
Renk değişimi sonrası kabin içi UV ışık veya manuel gözle kontrol edilir
Kabin temizliği için otomatik hava bıçakları ve antis tatik vakum sistemleri kullanılmalı, köşe ve menfezler özel fırın/hava tabancalarıyla arındırılmalıdır.
Toz boya kabini alt toplama haznesinde (fluidized bed) tozun akışkanlığını yitirerek topaklanması
Geri kazanılan tozun nemli ortamda saklanması veya akışkanlaştırıcı membran gözeneklerinin su/yağ ile tıkanması
Akışkan yatak altındaki hava basıncı ve havadaki nem/yağ oranı (separatör kontrolü) incelenir
Kompresör hava kurutucusu bakıma alınmalı, akışkan yatak membranı temizlenmeli ve topaklanan tozlar elekten geçirilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
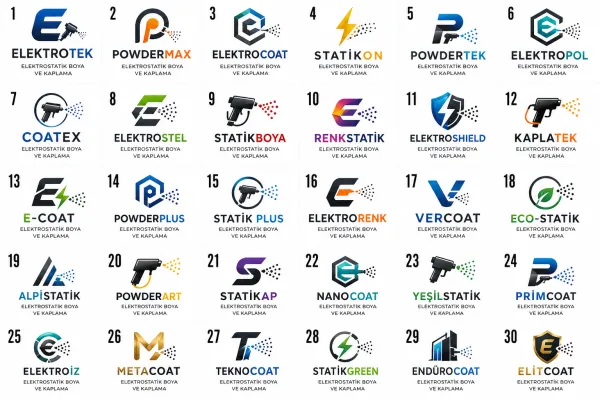
Logo Tasarım Örnekleri
Elektrostatik Boya Ve Kaplama Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Elektrostatik Boya Ve Kaplama İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Elektrostatik Toz Boya Fabrikaları İçin Işıklı Kutu Harf Tabela ve Saha Yönlendirmeleri
Sanayi sitesi ve OSB tesisleri için dayanıklı alüminyum kompozit zeminli, toz ve ısıdan etkilenmeyen fabrika dış cephe tabelaları.
Pütürlü, Mat ve Parlak Gerçek Toz Boya Numuneli Lüks RAL Kartela Klasörleri
Müşterilere metal üzeri boya kalitesini hissettiren, gerçek fırınlanmış numune plakalı prestijli renk kartelaları.
220°C Pişirme Fırınına Dayanıklı Yanmaz Askı ve Parça Takip Barkod Etiketleri
Konveyör askı hattında ve pişirme fırınında erimeyen, fırından sonra müşteri ve parti no takibini sağlayan teknik etiketler.
Toz Patlaması (ATEX), Statik Elektrik ve Yüksek Isı İkaz Panoları
Toz boya kabinleri, fırın çıkışları ve yıkama hatları için iş güvenliği yönetmeliklerine uygun dayanıklı metal levhalar.
Fırından Çıkan Parçalar İçin Çizilme Önleyici Baskılı Düşük Yapışkanlı Koruma Folyosu
Boyanmış alüminyum ve çelik parçaların montaja gidene kadar çizilmesini önleyen, iz bırakmadan sökülen logolu folyolar.
Metrekare, Ağırlık ve RAL Koduna Göre Anlık Fason Boya Fiyatlandırma Portalı
Sanayi müşterilerinin profil ve sac ölçülerini girip anında fırınlama ve boyama proforma teklifi alabildiği B2B portal.
Fason Boya Teslimat Araçları İçin Kurumsal Reklam ve İletişim Giydirmesi
Metal sanayi siteleri arasında mekik dokuyan teslimat araçları için dikkat çekici renkli ve kurumsal araç tasarımı.
Kabin Boyacıları İçin Toz Tutmayan Antistatik Tulumlar ve Hava Beslemeli Başlıklar
Manuel tabanca operatörlerinin toz solumasını önleyen ve boyanın elbiseye yapışmasını engelleyen ergonomik iş kıyafetleri.
Otomotiv ve İnşaat Müşterileri İçin Boya Tutunma ve Mikron Kalite Rapor Klasörleri
Boya kalınlığı, parlaklık ve darbe testi sonuçlarını resmi akreditasyon formatında sunan özel cepli sunum dosyaları.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin