 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Döküm Sanayii (Demir, Çelik, Pirinç)
Başlangıç Rehberi
Bu Sektör Nedir?
Döküm sanayii, metalik malzemelerin eritilerek kalıplara dökülmesiyle şekillendirilmesi esasına dayanan, imalat sanayiinin temel taşlarından biridir. Demir, çelik ve pirinç gibi farklı alaşımların işlendiği bu sektör, otomotivden savunma sanayiine kadar geniş bir yelpazeye parça tedarik etmektedir. Yüksek hassasiyet ve mühendislik bilgisi gerektiren bu süreç, modern endüstriyel üretimin vazgeçilmez bir parçasıdır. Sektör, teknolojik dönüşümle birlikte verimlilik ve kalite odaklı bir yapıya evrilmektedir.
Kimler İçin Uygun?
Otomotiv ana ve yan sanayi üreticileri, makine imalatçıları, savunma sanayii kuruluşları, inşaat ve altyapı sektörü, tarım makineleri üreticileri, gemi inşa sanayii, enerji sektörü (türbin ve vana üreticileri), beyaz eşya üreticileri ve özel tasarım metal parça talep eden endüstriyel tasarım firmaları.
İş Modeli Nasıl Çalışır?
Gelir modeli, müşteri spesifikasyonlarına göre üretilen özel döküm parçaların birim fiyat üzerinden satışı ve seri üretim sözleşmeleri üzerine kuruludur. Ana faaliyetler; model tasarımı, kalıplama, ergitme, döküm, temizleme ve ısıl işlem süreçlerini kapsar. Değer önerisi, yüksek mukavemetli ve tolerans değerlerine uygun metalik parçaların zamanında teslimi ve teknik danışmanlık hizmetidir. Katma değerli hizmet olarak parça üzerinde CNC işleme ve yüzey kaplama gibi ek operasyonlar sunulmaktadır. Müşteri sadakati, kalite sertifikasyonları (ISO, AS9100 vb.) ve üretim esnekliği ile sağlanır.
Fiziksel Alan İhtiyaçları
Tesis, ağır sanayi imarına uygun, yüksek tavanlı ve vinç sistemlerinin kurulumuna elverişli bir alanda konumlanmalıdır. Ergitme ocakları, kalıplama hatları ve temizleme üniteleri için minimum 1.500-2.000 metrekarelik kapalı alan gereklidir. Konum, lojistik maliyetleri düşürmek adına ana ulaşım akslarına ve hammadde tedarikçilerine yakın olmalıdır. Havalandırma, toz toplama sistemleri ve atık yönetimi için özel altyapı zorunludur. Elektrik altyapısı, yüksek enerji tüketen indüksiyon ocaklarını destekleyecek kapasitede olmalıdır.
Personel İhtiyaçları
Kadro, döküm mühendisleri, metalürji ve malzeme uzmanları, modelhane teknikerleri, döküm ustaları ve kalıp operatörlerinden oluşmalıdır. Ayrıca, kalite kontrol süreçlerini yönetecek tahribatsız muayene (NDT) uzmanları ve CNC operatörleri kritik öneme sahiptir. Üretim planlama ve lojistik süreçleri için idari personel ile iş sağlığı ve güvenliği uzmanı mutlaka bulunmalıdır. Personel, yüksek sıcaklık ve ağır sanayi koşullarında çalışma yetkinliğine sahip olmalı, düzenli teknik eğitimlerle desteklenmelidir.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
Hurda metal kalitesinin döküm kalitesine doğrudan etkisini göz önünde bulundurarak, güvenilir ve analiz sertifikalı hurda tedarikçileriyle uzun vadeli sözleşmeler yapın.
Enerji Verimliliği Yönetimi
Dökümhanelerde en büyük maliyet kalemi enerjidir; indüksiyon ocaklarında enerji tüketimini optimize eden otomasyon sistemlerine yatırım yaparak birim maliyetlerinizi düşürün.
Çevresel Mevzuat Uyumu
Baca gazı filtreleme sistemleri ve atık yönetimi konusunda ÇED raporu süreçlerini titizlikle takip edin, yerel çevre mevzuatına tam uyum sağlayarak gelecekteki cezaların önüne geçin.
Model ve Maça Teknolojisi
Üretim hızını ve hassasiyetini artırmak için geleneksel ahşap modeller yerine 3D yazıcılarla üretilen veya CNC işlenmiş metal modelleri tercih edin.
Metalurjik Laboratuvar Kurulumu
Üretilen parçaların kimyasal analizini ve mekanik testlerini (sertlik, çekme vb.) kendi bünyenizde yapabileceğiniz küçük bir laboratuvar kurarak kalite kontrol süreçlerini hızlandırın.
İş Sağlığı ve Güvenliği (İSG)
Erimiş metal sıçramaları ve yüksek ısı riskine karşı çalışanlarınıza yüksek standartlı kişisel koruyucu donanımlar sağlayın ve düzenli İSG eğitimleri verin.
Niş Pazar Odaklanması
Genel döküm yerine otomotiv, savunma sanayii veya tarım makineleri gibi spesifik bir sektöre yönelik uzmanlaşarak rekabet avantajı elde edin.
Stok Yönetimi
Döküm hatalarını minimize etmek için 'Just-in-Time' (tam zamanında) üretim modelini benimseyin ve gereksiz stok maliyetlerinden kaçının.
Bakım ve Onarım Planlaması
Ocak astarlarının ömrünü uzatmak ve plansız duruşları engellemek için kestirimci bakım yazılımları kullanarak ekipman sağlığını sürekli izleyin.
Personel Yetkinliği
Dökümhane ustalarının tecrübesi kritiktir; ancak modern döküm tekniklerini bilen teknik personel ile geleneksel ustalık bilgisini harmanlayan bir ekip yapısı kurun.
Sertifikasyon Süreçleri
İhracat potansiyelinizi artırmak için ISO 9001 ve sektörel bazlı (örneğin otomotiv için IATF 16949) kalite yönetim sistemi belgelerini başlangıç aşamasında hedefleyin.
Dijitalleşme ve İzlenebilirlik
Üretilen her döküm parçasını bir seri numarası veya barkod ile takip ederek, olası bir hata durumunda geriye dönük izlenebilirlik sağlayın.
Atık Isı Geri Kazanımı
Ocaklardan çıkan yüksek sıcaklıktaki egzoz gazlarını ısı değiştiriciler aracılığıyla tesisin ısıtılmasında veya su ısıtılmasında kullanarak işletme giderlerini optimize edin.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Isıl İşlem, Temizleme ve İş Güvenliği
Hadfield Çeliğinde Su Verme, Shot Blasting Temizliği ve Metal Sıçrama Güvenliği
Aşınmaya dayanıklı Hadfield Çeliği (Yüksek Manganezli Çelik) dökümlerde gevrekleşmeye yol açan tane sınırı karbür çökelmesini önlemek için parçalar 1050°C - 1100°C sıcaklıkta östenitleştirme ısıl işlemine tabi tutulmalıdır. Isıl işlem fırınından çıkan parçalar vakit kaybetmeksizin hızla sirkülasyonlu soğuk su banyosuna (Quenching) daldırılmalı ve su sıcaklığı 45°C'nin altında tutulmalıdır. Döküm sonrası yüzey yapışmalarını ve tufalları arındırmak için Shot Blasting (Bilyalı Kumlama) makinesinde 0.8 - 1.2 mm çaplı yüksek karbonlu çelik bilyeler kullanılmalıdır. Ergitme ve döküm sahalarında sıvı metal patlaması (Buhar Patlaması) riskine karşı ocak şarj malzemelerinin ve potaların tamamen kuru olduğundan emin olunmalıdır. Pota Astarı (Refrakter Astar) her vardiya başında çatlak ve aşınma yönünden denetlenmeli; sıvı metal taşıma ve cüruf alma operasyonlarında görevli personel, ergimiş metal sıçramalarına (metal splash) karşı alüminize koruyucu elbiseler, vizörlü kasklar ve ısıya dayanıklı deri taytlar kullanmalıdır.
Döküm Alaşım Reçete Hesaplayıcısı
Hedef alaşım miktarına göre metal bileşenlerini oransal olarak hesaplar.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Kalıp Parça Listesi Hesaplayıcısı
Döküm kalıbı için gerekli parça ve sarf malzemelerini fire oranıyla hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Refrakter Kaplama Malzemesi Hesaplayıcısı
Fırın veya pota yüzeyine uygulanacak refrakter malzeme ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Döküm Hattı Kapasite Hesaplayıcısı
Personel ve vardiya süresine göre günlük üretim kapasitesini hesaplar.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Döküm Yöntemi Seçim Asistanı
Malzeme türü ve üretim hedeflerine göre uygun döküm yöntemini önerir.
Hesaplanan Sonuçlar
Kalıp Montaj Boşluk Planlayıcısı
Kalıp montajı için gerekli tolerans ve servis boşluklarını hesaplar.
Hesaplanan Sonuçlar
Yolluk Profili Kesim Optimizasyonu
Yolluk ve profil malzemelerini minimum fire ile kesim planına dönüştürür.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Hurda Analizi ve Ocak Şarj Hazırlığı
Ergitilecek alaşıma (sfero, çelik, pirinç) uygun pik, çelik hurda, geri dönen malzeme ve alaşım elementleri tartılır; nem ve patlama riskine karşı şarj malzemesi kurutulur.
İndüksiyon Ocağında Ergitme ve Kimyasal Analiz
Malzeme indüksiyon ocağında ergitilir; ergimiş metalden spektrometre numunesi alınarak kimyasal bileşim doğrulanır ve karbon/silis ayarlamaları yapılır.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük İndüksiyon Ocağı ve Şarj Ergitme Kontrol Listesi
%0Sfero ve Pirinç Döküm Metallurjik İşlem Rutini
%0Haftalık Yaş Kum ve No-Bake Kalıplama Hat Denetimi
%0Haftalık Cold-Box Maça Üretim ve Kalite Kontrolü
%0Haftalık Tesviye, Shot Blasting ve Isıl İşlem Rutini
%0Haftalık NDT Tahribatsız Test ve CMM Kalite Kontrolü
%0B2B Otomotiv, Makine ve Savunma Sanayii Satış Takibi
%0Dijital Varlıklar, Döküm Simülasyonu ve İçerik Pazarlaması
%0Haftalık Sektörel Fuar, Ankiros/Euroguss ve Müşteri Gezi Rutini
%0Dökümhane İSG, Duman Emiş ve Atık Kum Yönetimi Listesi
%0Sorun / Çözüm Kütüphanesi
Döküm Sanayii (Demir, Çelik, Pirinç) sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
İndüksiyon ocağında pik demir ergitme esnasında eriyikte aşırı cüruf (slag) oluşumu ve metal kaybı
Şarj malzemesi olarak kullanılan hurda demirin üzerinde yoğun pas, yağ ve yabancı toprak kirliliklerinin bulunması, silis oranının yüksek olması
Şarj edilen hurdanın görsel ve kimyasal temizlik kalitesinin incelenmesi, eriyik üzerinden alınan cüruf numunesinin analiz edilmesi
Şarj hurdalarının kumlama veya yıkama ile temizlenmesi, eriyik yüzeyine uygun cüruf yapıcı (flux) ilave edilerek cürufun mekanik olarak sıyrılması
Pirinç (laçın/sarı) dökümünde çinko yanması (zinc flare) ve ocak bacasında yoğun sarı/beyaz duman çıkışı
Ocak ergitme sıcaklığının (1000°C üzeri) kontrolsüz şekilde çok yüksek tutulması ve çinkonun buharlaşma sıcaklığını aşması
Optik pirometre veya dalgıç termokupl ile eriyik sıcaklığının hassas olarak ölçülmesi, baca filtresi durumunun kontrolü
Ergitme sıcaklığının sıkı takip edilmesi, eriyik yüzeyine örtücü kömür tozu veya boraks atılarak çinko buharlaşmasının minimize edilmesi
Çelik döküm ocaklarında pota astarlarının (lining) kısa sürede aşınarak delinme riski oluşturması
Astar ramajlama (ramming) sıkıştırma kalitesinin düşük olması veya cüruf bazikliğinin (CaO/SiO2 oranı) astarı kimyasal olarak reaksiyona sokması
Pota astarının kalınlığının ultrasonik cihazla veya lazer ölçümle kontrolü, cüruf kimyasal analizlerinin yapılması
Astar ramajlama işleminde pnömatik tokmağın doğru basınçta kullanılması, cüruf bazikliğinin magnezya ilaveleriyle ayarlanması
Reçineli kum (no-bake system) kalıplama hatlarında kumun erken sertleşmesi (bench life aşımı)
Katalizör ve reçine oranlarının ortam sıcaklığına göre yanlış ayarlanması, hava sıcaklığının çok yüksek olması
Kum mikseri dozaj pompalarının debi kalibrasyonlarının ve kum sıcaklığının ölçülmesi
Sıcaklığa göre katalizör oranının düşürülmesi, reçine ve kum depolama silo sıcaklıklarının klimalı ortamda dengelenmesi
Yaş kum (green sand) kalıplama hatlarında kum nem oranının dalgalanması sonucu dökümde şişme hataları
Bentonit ve su oranının karıştırıcı mikserde homojen dağılmaması, kum soğutma sisteminin yetersiz kalması
Merdencik (muite) mukavemeti ve kum nem cihazı (moisture tester) ile kalıp kumu testlerinin yapılması
Mikser karıştırma süresinin artırılması, otomatik su dozaj sisteminin devreye alınması ve bentonit ilave besleyicisinin kalibre edilmesi
Alüminyum veya çelik döküm modellerinde (pattern) çekme payı (shrinkage allowance) hatası nedeniyle parça ölçülerinin tolerans dışı çıkması
Alaşımın katılaşma büzülme katsayısının (örn. demir için %1 üstyapı, çelik için %2) CAD tasarımında yanlış tanımlanması
Döküm sonrası soğuk parça ölçülerinin 3D tarama veya CMM koordinat ölçüm cihazı ile kontrol edilmesi
Model tasarım verilerinin döküm simülasyon programlarında (Magmasoft vb.) doğrulanması, modelin CNC'de yeniden işlenmesi
Döküm parça içinde türbülans kaynaklı kum ve cüruf kalıntılarının (inclusion) hapsolması
Yolluk sisteminin (gating system) aşırı hız yaratması, yolluk kesitlerinin uygun hidrolik prensiplere göre tasarlanmamış olması
Döküm simülasyonunda eriyik akış hızlarının (m/sn) incelenmesi, hurda kesitlerinde kalıntı analizi
Yolluk sistemine seramik köpük filtre (ceramic foam filter) eklenmesi, yolluk geometrisinin laminer akış sağlayacak şekilde yeniden tasarlanması
Döküm esnasında kalıp gazlarının dışarı atılamaması nedeniyle parçada pin-hole (iğne deliği) ve gaz boşlukları oluşması
Kalıp kumunun gaz geçirgenliğinin (permeability) düşük olması veya model üzerine yeterli hava/gaz çıkış bacalarının (riser/vent) konulmaması
Kalıp kumu geçirgenlik test cihazı ile numune alınması, döküm parça x-ray veya kesit muayenesi
Kaba kum oranının artırılması, kalıba iğneleme (havalandırma) delikleri açılması ve uygun gaz çıkış yolları tasarlanması
Büyük hacimli çelik dökümlerde besleyici (riser) yetersizliği nedeniyle parça içinde çekinti (shrinkage cavity) oluşması
Besleyici modülünün parçadan daha geç katılaşacak şekilde tasarlanmamış olması veya termal yalıtıcı manşon kullanılmaması
Kesit alma ve ultrasonik test ile iç çekintilerin konumunun ve hacminin belirlenmesi
Simülasyon desteğiyle besleyici modüllerinin büyütülmesi, ekzotermik ve yalıtkan besleyici manşonların kullanılması
Maça imalatında (Cold-Box yöntemiyle) gaz uçurma (amine gassing) sırasında maçanın deforme olması veya kırılması
Maça sandığı (core box) havalandırma deliklerinin (vent plugs) tıkanması, amine gazı basma veya süpürme (purge) süresinin yetersiz kalması
Maçaların mukavemet test cihazı ile kırılma yüklerinin ölçülmesi, maça yüzeylerinde yumuşaklık kontrolü
Maça sandığı filtrelerinin ultrasonik temizlikle açılması, CO2/amine gazı akış ve süpürme sürelerinin optimize edilmesi
Döküm esnasında yüksek sıcaklıktaki metalin etkisiyle maçanın gaz üretmesi ve parçada patlama (blow) yapması
Maça kumunda kullanılan reçine bağlayıcının aşırı miktarda olması veya maçanın iç nem oranının yüksek kalması
Maça fırın/kurutma sıcaklıklarının ve depolama ortamı nem oranının higrometre ile takibi
Reçine oranının optimum seviyeye (%1.2 - %1.5) çekilmesi, maçaların döküm öncesi kurutma dolaplarında bekletilmesi
Karmaşık geometrili dökümlerde maçanın kalıp içerisine tam oturmaması (kaçıklık) ve et kalınlığı hatası oluşması
Maça yataklarının (core prints) toleranslarının yanlış verilmesi, maça kilitlerinin (lok) aşınması
Kalıp kapatma sonrasında mastar veya pafta yardımıyla maça boşluklarının (et kalınlığının) ölçülmesi
Maça yatak toleranslarının revize edilmesi, maça montajında kılavuz pimlerin kullanılması
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
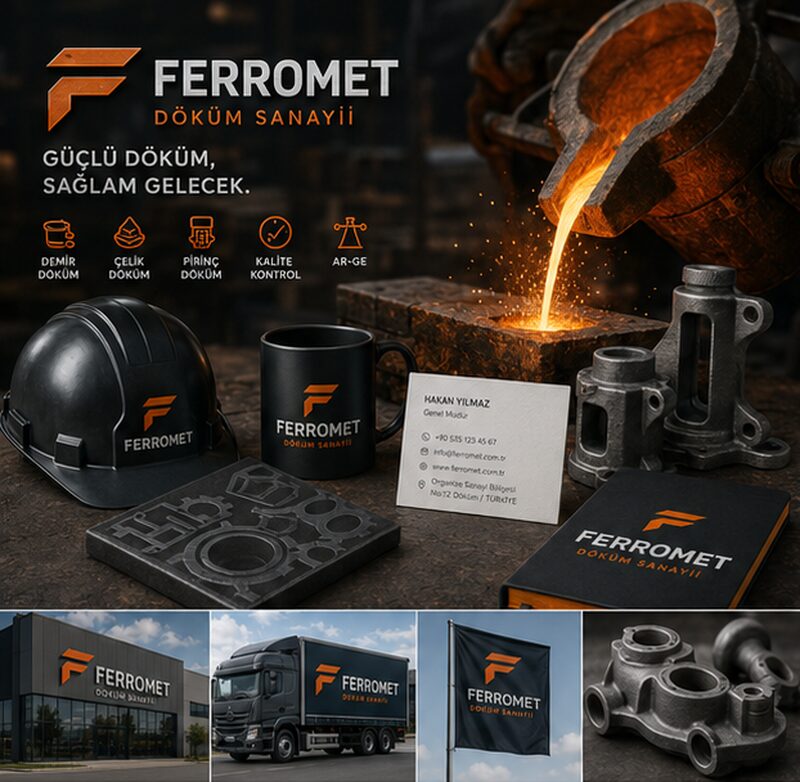
Kurumsal Kimlik & Tasarım Örnekleri
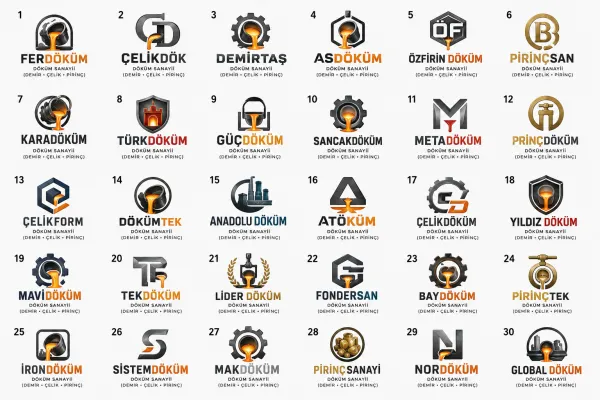
Logo Tasarım Örnekleri
Döküm Sanayii (Demir, Çelik, Pirinç) Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Döküm Sanayii (Demir, Çelik, Pirinç) İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Alev Kırmızısı LED Işıklı Çelik Pilon Totem & İndüksiyon Sahası Güvenlik Yönlendirmeleri
Otomotiv ve makine sanayii satın almacılarını karşılayan, fabrikanın ergitme kapasitesini simgeleyen devasa totem.
800°C Ergitme Isısına ve Kumlama İşlemine Dayanıklı Lazer Kazıma Çelik Döküm Şarj/Lot Etiketi
Pik döküm, sfero ve pirinç parçaların analiz sertifikasını (Spectro Heat No) takip eden erimeyen metal künyeler.
3D CAD/STEP Yükleme ile Hacim, Alaşım Yoğunluğu ve Hurda Farkı Hesaplayan B2B Teklif Yazılımı
Makine imalatçılarının parça çizimini yükleyip pik, sfero veya bronz döküm için anında birim fiyat aldığı sistem.
GIFA Uluslararası Döküm Fuarında Tek Dokunuşla EN 10204 3.1 Spektrometre Sertifikası Açan Kart
Alman ve Avrupalı otomotiv satınalmacılarına döküm analiz raporlarını ve tolerans belgelerini anında ileten kartvizit.
Sıvı Metal Sıçrama Riski, Termal Koruyucu Giysi ve Acil Tahliye Yolu Reflektif Panoları
Potadan kalıba döküm hollerinde iş kazalarını önleyen ağır sanayi regülasyonlarına uygun güvenlik levhaları.
Ağır Tonajlı Döküm Gövdeleri Taşıyan Sal Kasa Tırlar İçin Endüstriyel Kurumsal Filo Kaplaması
Otoyollarda tonlarca ağırlıkta motor bloku veya vana gövdesi taşırken fabrika gücünü gösteren araç tasarımı.
GG25, GGG40, CuSn10 Bronz Döküm Çekme Dayanımı ve Sertlik Tabloları Kuşe Mühendislik Kataloğu
Tasarım mühendislerinin masaüstünde alaşım seçerken başvurduğu teknik döküm kılavuz kataloğu.
Otokopili 3 Nüshalı Ocak Şarj Defteri, Spektrometre Kimyasal Analiz Raporu ve Sevk İrsaliyesi
Her döküm potasının karbon, silisyum ve kükürt değerlerini belgeleyen seri numaralı kalite kontrol evrakları.
Kendi Ocağında Dökülmüş Pirinç/Bronz Minyatür Örs Maketi, Masa Saati & İsme Özel Dolma Kalem
Büyük sanayicilere döküm kalitesini ve metalin ağırlığını hissettiren prestijli koleksiyon hediyesi.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin