 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Deri Tabaklama Ve İşleme (Tabakhane)
Başlangıç Rehberi
Bu Sektör Nedir?
Deri tabaklama ve işleme sektörü, ham hayvan derisinin kimyasal ve mekanik süreçlerden geçirilerek dayanıklı, estetik ve kullanılabilir bir hammaddeye dönüştürüldüğü stratejik bir imalat alanıdır. Geleneksel yöntemlerin modern teknolojiyle harmanlandığı bu sektör, moda, otomotiv, mobilya ve aksesuar endüstrilerinin temel tedarikçisi konumundadır. Yüksek katma değerli üretim kapasitesiyle küresel ticaretin önemli bir parçası olan tabakhaneler, sürdürülebilirlik ve çevresel uyum standartlarına göre yeniden şekillenmektedir. Sektör, hammadde kalitesini nihai ürünün lüks segmentteki karşılığına dönüştüren kritik bir köprü görevi görür.
Kimler İçin Uygun?
Sektörün ana hedef kitlesi, deri giyim ve aksesuar üreten moda markaları ile tasarım atölyeleridir. Otomotiv sektörü için döşemelik deri tedariki yapan firmalar, pazarın en büyük hacimli alıcıları arasındadır. Mobilya üreticileri, özellikle koltuk ve lüks ev dekorasyonu için işlenmiş deri talep etmektedir. Ayakkabı ve çanta üreticileri, yüksek kaliteli ve standartlara uygun deri ihtiyacıyla sürekli bir müşteri profili oluşturur. Ayrıca, saraciye üreticileri ve özel tasarım deri ürünleri yapan butik işletmeler de hedef kitleye dahildir. İhracat odaklı çalışan tabakhaneler için uluslararası deri tedarikçileri ve global moda evleri stratejik öneme sahiptir.
İş Modeli Nasıl Çalışır?
İş modeli, ham derinin satın alınması, tabaklama (krom veya bitkisel), boyama, kurutma ve finisaj işlemlerinden geçirilerek katma değerli nihai ürün haline getirilmesi üzerine kuruludur. Gelir, işlenen derinin metrekare veya ağırlık bazında satışı ile elde edilir. Değer önerisi, derinin dayanıklılığını artırmak, dokusunu iyileştirmek ve moda trendlerine uygun renk/efekt seçenekleri sunmaktır. Atık yönetimi ve yan ürünlerin (kırpıntı, yağ vb.) geri kazanımı, operasyonel verimliliği artıran ek gelir kalemleridir. Müşteriye özel deri geliştirme (custom tanning) hizmetleri, yüksek marjlı bir iş modeli olarak öne çıkar. Sektörde rekabet, kalite standardizasyonu, termin süresi ve çevresel sertifikasyonlara uyum ile sağlanır.
Fiziksel Alan İhtiyaçları
Tabakhane tesisleri, kimyasal süreçlerin yoğunluğu ve atık yönetimi gereklilikleri nedeniyle genellikle organize sanayi bölgelerinde veya özel deri ihtisas bölgelerinde konumlandırılmalıdır. Tesisin, ağır sanayi altyapısına, yüksek kapasiteli su arıtma sistemlerine ve kimyasal depolama alanlarına sahip olması zorunludur. Üretim hattı; ıslak işlemler (wet-end), kurutma ve finisaj bölümleri olarak ayrılmalı, iş akışına göre optimize edilmelidir. Minimum 1.000-2.000 metrekarelik bir kapalı alan, verimli bir üretim hattı için başlangıç seviyesidir. Havalandırma sistemleri, koku kontrolü ve atık su arıtma üniteleri, tesisin fiziksel kurulumunda en yüksek maliyet ve teknik gereksinim kalemleridir.
Personel İhtiyaçları
Tesisin operasyonel başarısı, kimya mühendisleri ve deri teknolojisi uzmanlarının liderliğindeki teknik kadroya bağlıdır. Üretim sürecinde; ıslak işlem operatörleri, makine operatörleri (yarma, tıraşlama, perdah makineleri) ve finisaj ustaları temel personel ihtiyacını oluşturur. Kalite kontrol uzmanları, derinin standartlara uygunluğunu denetlemekle görevlidir. Kimyasal karışımları yöneten formülasyon uzmanları, ürün kalitesinin sürekliliği için kritiktir. Ayrıca, atık su arıtma tesisi için çevre mühendisi veya uzman operatör istihdamı yasal bir zorunluluktur. Lojistik, depo yönetimi ve satış departmanı personeli ile birlikte, orta ölçekli bir tabakhane için en az 15-20 kişilik uzman bir kadro gereklidir.
Başlangıç İpuçları
Çevresel Mevzuat Uyumu
Tabakhaneler yüksek atık su yüküne sahiptir; bu nedenle ileri biyolojik arıtma sistemlerini kurulum aşamasında projelendirerek yasal cezaların önüne geçin.
Kimyasal Stok Yönetimi
Krom, tanen ve diğer işleme kimyasallarını MSDS (Güvenlik Bilgi Formu) standartlarına uygun, sızdırmaz ve havalandırmalı özel depolarda muhafaza edin.
Su Verimliliği
Deri işleme süreci yoğun su tüketir; su geri kazanım üniteleri kurarak hem maliyetleri düşürün hem de çevresel sürdürülebilirlik sertifikaları (LWG gibi) için avantaj sağlayın.
Hammadde Kalite Kontrolü
Ham derinin mezbahadan çıkışından itibaren soğuk zincir ve tuzlama kalitesini denetleyin; hatalı tuzlama, nihai üründe geri dönüşü olmayan kalite kayıplarına yol açar.
İş Sağlığı ve Güvenliği
Kimyasal buharlara ve tozlara karşı çalışanlar için yüksek standartlı kişisel koruyucu donanım (KKD) protokollerini zorunlu tutun.
Ekipman Seçimi
Paslanmaz çelik (AISI 316 kalite) tamburlar ve makineler kullanarak kimyasal korozyonu engelleyin ve ekipman ömrünü uzatın.
Enerji Yönetimi
Kurutma tünellerinde ısı geri kazanım sistemleri kullanarak enerji maliyetlerinizi optimize edin.
Atık Yönetimi
Deri kırpıntılarını ve tıraş tozlarını geri dönüşüm tesislerine göndererek atık bertaraf maliyetlerini gelire dönüştürün.
Sertifikasyon Süreci
Uluslararası pazarlara açılmak için Leather Working Group (LWG) gibi küresel standartlara uyum sağlayarak markanızın güvenilirliğini artırın.
Ar-Ge ve İnovasyon
Geleneksel yöntemlerin yanı sıra, çevre dostu 'wet-white' veya bitkisel tabaklama gibi niş ve yüksek katma değerli tekniklere odaklanın.
Lojistik Planlama
Ham deri tedarikçileri ile işletme arasındaki mesafeyi minimize ederek nakliye kaynaklı bozulmaları ve maliyetleri azaltın.
Dijital Takip Sistemi
Her bir deri partisinin hangi kimyasal banyodan geçtiğini ve hangi aşamada olduğunu takip eden bir ERP yazılımı kullanarak izlenebilirliği sağlayın.
Personel Eğitimi
Kimyasal dozajlama hatalarını önlemek için teknik personelinize düzenli olarak 'hassas ölçüm ve proses yönetimi' eğitimleri verin.
Pazar Analizi
Moda trendlerini takip ederek, üretilen derinin kalınlık, esneklik ve doku özelliklerini ayakkabı, çanta veya döşemelik sektörüne göre özelleştirin.
Bakım Protokolleri
Tambur ve makinelerin periyodik bakımını aksatmayın; duruş süreleri, üretim kapasitesini doğrudan etkileyen en büyük maliyet kalemidir.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Islak İşlemler
Pikleme ve Krom Tabaklama Süreçlerinde pH ve Penetrasyon Kontrolü
Pikleme banyosunda asit şişmesini (acid swelling) önlemek için banyo yoğunluğu minimum 6-7°Bé (Baumé) seviyesinde tutulmalıdır. Formik asit ve sülfürik asit ilaveleri kademeli olarak yapılmalı, pikle sonu pH değeri 2.5-2.8 aralığına getirilmelidir. Krom tabaklama aşamasında, kromun derinin kesitine tamamen nüfuz etmesi (penetrasyon) sağlanana kadar bazifikasyon işlemine geçilmemelidir. Penetrasyon kontrolü için deri kesitine bromkresol yeşili indikatörü damlatılarak sarı/yeşil renk geçişi gözlemlenmelidir. Bazifikasyon aşamasında, sodyum bikarbonat veya magnezyum oksit kullanılarak pH kademeli olarak 3.8-4.2 seviyesine yükseltilmeli ve banyo sıcaklığı reaksiyon sonunda 38-40°C civarında sabitlenmelidir. Bu parametreler, kromun liflere optimum bağlanmasını sağlayarak 'center raw' (ham kalma) hatasını engeller.
Tabaklama Reçete Ölçeklendirme
Hedef deri miktarına göre kimyasal tabaklama reçetesini oransal olarak ölçeklendirir.
| Bileşen Anahtarı | Bileşen Adı | Baz Miktar | Sabit mi? | Sabit Değer |
|---|
Hesaplanan Sonuçlar
Deri Boya ve Kimyasal İhtiyacı
İşlenecek deri alanına göre boya ve finisaj malzemesi ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Tabakhane Su ve Kimyasal Kaynak Planlayıcısı
Üretim süresi ve parti büyüklüğüne göre temel kaynak ihtiyacını planlar.
Hesaplanan Sonuçlar
Tabakhane Üretim Karar Destek Aracı
Deri tipi, finisaj hedefi ve üretim önceliğine göre işlem önerileri oluşturur.
Hesaplanan Sonuçlar
Deri Ürün Etiketi Okunabilirliği
Deri etiket ve damga yazılarının okunabilirliğini analiz eder.
Hesaplanan Sonuçlar
Deri Numune Baskı DPI Hesabı
Numune kartı ve deri desen baskıları için uygun çözünürlüğü hesaplar.
Hesaplanan Sonuçlar
Tabakhane Personel Kapasite Analizi
Personel sayısı ve çalışma süresine göre günlük üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Islatma ve Yumuşatma (Soaking)
Ham deriler, muhafaza edildikleri tuz, kan ve kirlerden arındırılmak üzere büyük döner dolaplara (fıçılara) alınır. Su, dezenfektan ve ıslatma yardımcı kimyasalları eklenerek derinin doğal canlılık ve nem oranına geri dönmesi sağlanır.
Kireçleme ve Kıl Giderme (Liming & Unhairing)
Islatılmış deriler, sodyum sülfür ve kireç banyosuna tabi tutulur. Bu işlemle kıl kökleri gevşetilerek kıllar dökülür, derinin lif yapısı gevşetilir, doğal yağlar sabunlaştırılarak uzaklaştırılır ve deri sonraki işlemlere hazır hale getirilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Ham Deri Kabul ve Sınıflandırma Günlük Kontrol Listesi
%0Islatma, Kireçleme ve Kıl Giderme Günlük Kontrol Listesi
%0Atık Su Arıtma ve Çevre Yönetimi Günlük Kontrol Listesi
%0B2B Deri Fuarları ve İhracat Pazarlaması Haftalık Kontrol Listesi
%0Numune Gönderimi ve Müşteri Geri Bildirim Kontrol Listesi
%0Pikaj, Krom Tabaklama ve Retanaj Günlük Kontrol Listesi
%0Kurutma, Gergi ve Finisaj (Apre) İşlemleri Günlük Kontrol Listesi
%0Tabakhane Makine Parkuru ve İş Güvenliği Haftalık Kontrol Listesi
%0Kimyasal Depo ve Tehlikeli Madde Yönetimi Haftalık Kontrol Listesi
%0Sürdürülebilirlik Sertifikasyonu (LWG) ve Yeşil Pazarlama Kontrol Listesi
%0B2B Dijital Pazarlama ve Sektörel Marka İletişimi Haftalık Kontrol Listesi
%0Sorun / Çözüm Kütüphanesi
Deri Tabaklama Ve İşleme (Tabakhane) sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Tuzlanmış ham derilerde (salted hides) kırmızı ısı (red heat / halophilic bacteria) bakterisi kaynaklı lekelenme ve deri liflerinde çürüme
Tuzlama işleminde yetersiz veya kalitesiz tuz kullanılması, depo içi sıcaklığın 20°C üzerinde olması ve halofilik bakterilerin üremesi
Ham deri depolarında sıcaklık ve bağıl nem ölçümleri, derilerin deri et yüzeyindeki kırmızı/pembe renkli bakteri kolonilerinin görsel tespiti
Tuzlama tuzuna %0.5 oranında bakterisit (örn. naftalin veya n-kloro bileşikleri) eklenmesi, depo sıcaklığının +5°C ile +10°C arasında tutulması
Ham derilerin saklanması sırasında böceklenme ve güve (dermestes lardarius) hasarları
Depolama alanlarında hijyen eksikliği, uzun süreli bekletilen tuzlu derilerin ilaçlanmamış olması
Derilerin et yüzeylerinde ve kıvrım yerlerinde larva ve böcek tahribatlarının incelenmesi
Depolama alanlarının periyodik olarak uygun insektisitler ile ilaçlanması, derilerin paletler üzerinde havalandırılarak istiflenmesi
Tuzlu ham derilerin ıslatma (soaking) havuzlarında bakteriyel faaliyet nedeniyle kıl dökülmesi (slipping) ve deri mukavemetinin düşmesi
Islatma banyosu su sıcaklığının çok yüksek olması, havuzların uzun süre temizlenmemesi ve antiseptik (bakterisit) ilave edilmemesi
Islatma suyu pH ve sıcaklık değerlerinin takibi, deriden kıl çekme kuvvetinin (pull test) kontrolü
Islatma suyuna uygun fenolik veya kuaterner amonyum bazlı bakterisit eklenmesi, su sıcaklığının 25°C altında tutulması
Kurutulmuş (dry salted) derilerin yeniden sulandırılmasında su alma süresinin uzaması ve sert kalması
Derinin lif yapısının kurutma aşamasında irreversibl (kalıcı) olarak yapışması, ıslatma banyosunda islatıcı (wetting agent) kullanılmaması
Islatma sonrasında derinin esneklik ve yumuşaklık derecesinin elle kontrolü
Islatma banyosuna non-iyonik ıslatıcı kimyasallar eklenmesi, fıçı (drum) içerisinde mekanik hareket (yaylanma) sağlanması
Kıl giderme ve kireçleme fıçısı sonrasında derilerde kireç lekeleri ve gözeneklerde kalsiyum sabunları birikmesi
Kireç miktarının yanlış hesaplanması, yıkama sularının sertliğinin yüksek olması ve sodyum sülfür oranının dengesizliği
Derinin et yüzeyinde beyaz kireç tortularının ve sertleşmiş bölgelerin incelenmesi
Kireçleme sonrası yıkama sularına sekestran (kompleks yapıcı) maddelerin ilave edilmesi, su yumuşatma sistemlerinin devreye alınması
Kıl dökme aşamasında kılların tamamen erimesi (enzimatik/sülfürlü) yerine köklerinde kalıntı bırakması ve deride leke yapması
Sodyum sülfür (Na2S) veya kireç konsantrasyonunun düşük kalması, fıçı dönme hızının yetersiz olması
Derinin sır yüzeyinde kalan kıl diplerinin mikroskop veya büyüteçle incelenmesi
Reçeteye ek sodyum sülfür takviyesi yapılması, fıçı dönme periyotlarının optimize edilmesi
Kireçli yarma (limed split) işleminde şerit bıçağın dalma yapması ve kalınlık tolerans dışı kalması
Yarma makinesi (splitting machine) bıçağının körelmesi, baskı silindiri (feed roller) basıncının dengesiz olması
Yarılan derinin kalınlığının farklı noktalarından dijital komparatör veya kalınlık ölçer ile kontrolü
Yarma bıçağının bilenmesi veya değiştirilmesi, baskı silindiri hidrolik basınç ayarlarının kalibre edilmesi
Kromlu tıraşlama (chrome shaving) sonrasında derinin yüzeyinde spiral bıçak izleri (shaving lines) oluşması
Tıraşlama silindir bıçağının bileme taşının ayarsız olması, bıçak silindirinin balansının bozulması
Tıraşlanmış derinin ışık altında enine ve boyuna dalgalı bıçak izleri taşıyıp taşımadığının kontrolü
Tıraşlama silindirinin bilenmesi, yatak rulmanlarının ve silindir balansının teknik servis tarafından ayarlanması
Piklileme banyosunda asit dengesizliği nedeniyle deride 'asit şişmesi' (acid swelling) ve yırtılmalar
Sülfürik asit ve formik asit eklenirken dozajın çok hızlı yapılması, tuz (NaCl) miktarının ozmotik dengeyi sağlayamayacak kadar düşük olması
Derinin en kesitine fenolftalein indikatörü damlatılarak asit penetration seviyesinin kontrolü
Pikkel banyosuna yeterli oranda tuz (NaCl) eklenerek osmotik şişmenin önlenmesi, asitlerin yavaş ve porsiyonlar halinde ilave edilmesi
Dekalkasyon aşamasında kirecin tamamen uzaklaştırılamaması ve pH yüksek kalması nedeniyle sonradan tabaklama hataları oluşması
Amonyum sülfat veya amonyum klorür miktarının yetersiz olması, enzimatik pörset (bating) süresinin kısa tutulması
Derinin kesitine bromoaktif veya metil kırmızısı indikatörü damlatılarak pH geçiş renginin incelenmesi
Dekalkasyon kimyasalı miktarının artırılması, bating (pörset) enzimlerinin eklenmesi ve işlem süresinin uzatılması
Kromlu tabaklama (chrome tanning) sonrasında kromun deriye tam nüfuz etmemesi (center raw / ham kalma)
Krom bazlı tuzların fıçılara çok hızlı verilmesi, banyo pH değerinin çok erken bazikleştirilmesi (basification)
Derinin kesitinden bıçakla kesilerek alınan numunenin ortasında beyaz (tabaklanmamış) çizginin kontrolü
Krom ilavesi sonrası fıçının uzun süre (en az 4-6 saat) krom penetrasyonu için döndürülmesi, basifikasyonun kademeli yapılması
Bitkisel tabaklama (vegetable tanning) havuzlarında tanen ekstraktlarının asitlenerek çökelmesi ve deride sertleşme
Banyo pH değerinin çok düşük (aşırı asidik) olması veya demir kirliliği nedeniyle tanenlerin reaksiyona girmesi
Bitkisel banyo ekstraktlarının pH ve yoğunluk (Baume) değerlerinin ölçülmesi
Banyo pH değerinin zayıf asidik seviyeye tamponlanması, havuzlarda paslanmaz çelik ekipmanlar kullanılması
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
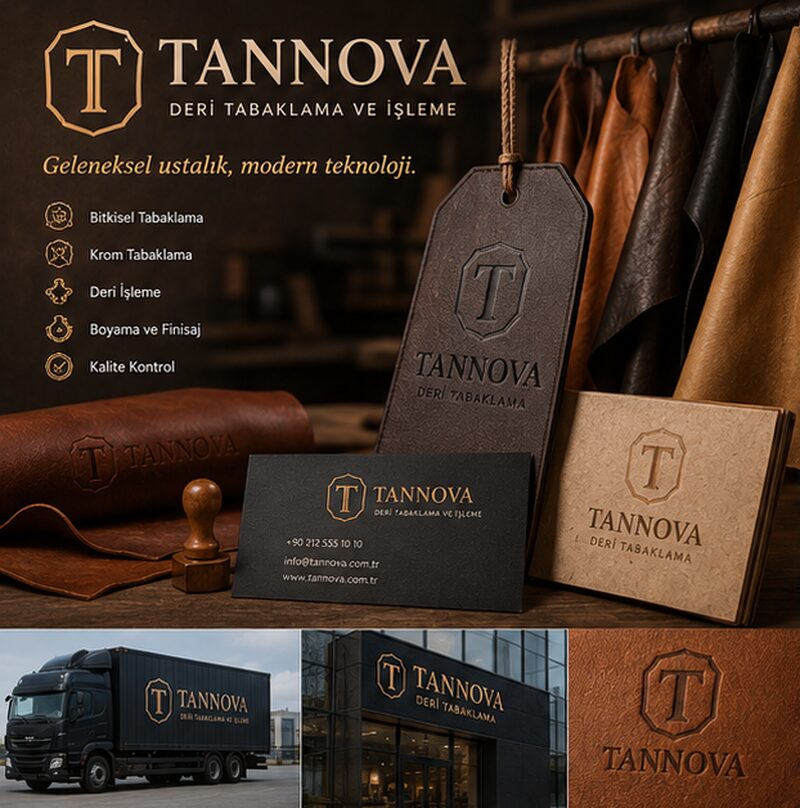
Logo Tasarım Örnekleri

Deri Tabaklama Ve İşleme (Tabakhane) Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin