 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Çuval Ve Torba İmalatı
Başlangıç Rehberi
Bu Sektör Nedir?
Çuval ve torba imalatı sektörü, tarımsal ürünlerden endüstriyel hammaddelere kadar geniş bir yelpazede paketleme çözümleri sunan kritik bir lojistik destek alanıdır. Modern üretim teknolojileriyle polipropilen, jüt ve kağıt gibi malzemelerin işlenmesiyle katma değerli ürünler ortaya konulmaktadır. Sektör, tedarik zinciri süreçlerinin güvenliği ve ürünlerin korunması noktasında vazgeçilmez bir role sahiptir. Sürdürülebilirlik odaklı yeni nesil ambalajlama trendleri, sektörün büyüme potansiyelini sürekli olarak desteklemektedir. Profesyonel imalat süreçleri, yüksek dayanıklılık ve maliyet verimliliği prensipleri üzerine inşa edilmiştir.
Kimler İçin Uygun?
Tarım sektörü üreticileri ve hububat toptancıları, çuval kullanımının en yoğun olduğu ana müşteri grubunu oluşturmaktadır. İnşaat sektörü, özellikle çimento, alçı ve yapı kimyasalları için dayanıklı torba talebiyle önemli bir paya sahiptir. Kimya ve gübre endüstrisi, ürünlerin nemden korunması için özel laminasyonlu torbalara ihtiyaç duymaktadır. Gıda işleme tesisleri, un ve bakliyat paketleme süreçlerinde hijyenik ve gıda uyumlu torba çözümlerini tercih etmektedir. Lojistik ve depolama firmaları, sevkiyat güvenliği için toplu ambalajlama ürünlerine yönelmektedir. Ayrıca, geri dönüşüm tesisleri ve atık yönetimi firmaları da büyük ölçekli taşıma torbaları için potansiyel müşterilerdir. E-ticaret ve perakende sektörü ise özel baskılı ve markalı torba talepleriyle pazarın niş alanlarını oluşturmaktadır.
İş Modeli Nasıl Çalışır?
İş modeli, hammadde tedariğinden nihai ürünün teslimatına kadar uzanan yüksek hacimli üretim ve satış üzerine kuruludur. Gelirler, standart ürün satışlarının yanı sıra, müşteriye özel boyut, baskı ve gramaj seçenekleriyle sunulan özelleştirilmiş siparişlerden elde edilmektedir. Ana faaliyetler; dokuma, kesim, dikiş, baskı ve kalite kontrol süreçlerini kapsamaktadır. Değer önerisi, ürünlerin taşıma sırasında hasar görmesini engelleyen yüksek mukavemetli ambalaj çözümleri sunmaktır. Maliyet liderliği stratejisi ile hammadde fire oranlarının minimize edilmesi karlılığı doğrudan etkilemektedir. B2B odaklı satış kanalları ve uzun vadeli tedarik sözleşmeleri, işletmenin nakit akışını stabilize etmektedir. Ayrıca, çevre dostu ve geri dönüştürülebilir malzeme kullanımı, kurumsal müşteriler nezdinde rekabet avantajı sağlamaktadır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır makinelerin yerleşimi ve hammadde stok yönetimi için en az 500-1000 metrekarelik geniş bir kapalı alana ihtiyaç duyar. Tesisin konumu, lojistik maliyetleri düşürmek adına ana ulaşım akslarına ve sanayi bölgelerine yakın olmalıdır. Üretim hattı; dokuma tezgahları, kesim makineleri ve dikiş ünitelerinin verimli bir iş akışıyla yerleştirilebileceği geniş bir zemin planına sahip olmalıdır. Yüksek tavanlı yapılar, dikey depolama sistemlerinin kurulmasına olanak tanıyarak metrekare verimliliğini artırır. Tesisin havalandırma ve toz toplama sistemleri, iş sağlığı ve güvenliği standartlarına uygun şekilde tasarlanmalıdır. Yükleme ve boşaltma işlemleri için tır yanaşma rampaları ve geniş manevra alanları operasyonel hızı belirleyen kritik unsurlardır. Ayrıca, hammadde ve bitmiş ürün depolarının birbirinden ayrılması, stok yönetimi ve hijyen açısından zorunludur.
Personel İhtiyaçları
Üretim hattının yönetimi için deneyimli bir üretim müdürü veya tesis şefi operasyonun merkezinde yer almalıdır. Dokuma tezgahı operatörleri, teknik bilgiye sahip ve makine arızalarına müdahale edebilecek yetkinlikte olmalıdır. Kesim ve dikiş bölümünde, seri üretim hızına uyum sağlayabilecek kalifiye dikiş makinesi operatörleri istihdam edilmelidir. Kalite kontrol personeli, ürünlerin mukavemet ve baskı standartlarını denetlemekle görevlidir. Hammadde girişi ve sevkiyat yönetimi için depo sorumlusu ve forklift operatörleri operasyonel sürekliliği sağlar. Satış ve pazarlama ekibi, B2B müşteri ilişkilerini yöneterek sipariş hacmini artırmalıdır. İdari işler ve muhasebe personeli, maliyet takibi ve yasal süreçlerin yürütülmesinden sorumludur. Bakım-onarım teknisyeni, makinelerin duruş süresini minimize etmek için kadroda mutlaka bulunmalıdır.
Başlangıç İpuçları
Hammadde Tedarik Stratejisi
Polipropilen (PP) granül fiyatları petrol endeksine bağlıdır, bu nedenle uzun vadeli tedarik sözleşmeleri yaparak maliyet dalgalanmalarını minimize edin.
Makine Parkuru Seçimi
Üretim kapasitenizi belirlerken sadece mevcut talebi değil, gelecekteki laminasyon ve baskı ihtiyaçlarını da karşılayabilecek modüler makineleri tercih edin.
Kalite Kontrol Standartları
Çuvalların taşıma kapasitesini belirleyen 'gramaj' ve 'dikiş mukavemeti' testlerini düzenli yaparak müşteri güvenini koruyun.
Sektörel Hedefleme
Tarım, inşaat veya kimya sektörü gibi farklı alanların ihtiyaç duyduğu farklı çuval tiplerine (UV katkılı, körüklü, ağzı açık) göre uzmanlaşın.
Atık Yönetimi
Üretim sürecinde oluşan fireleri geri dönüştüren granül makinelerine yatırım yaparak hem çevreci olun hem de hammadde maliyetinizi düşürün.
Lojistik Optimizasyonu
Çuval hacimli bir ürün olduğu için nakliye maliyetleri yüksektir; bu nedenle üretim tesisinizi ana lojistik hatlarına veya büyük tarım bölgelerine yakın kurun.
Baskı Teknolojileri
Müşterilerin marka bilinirliğini artırmak için yüksek kaliteli flekso baskı ünitelerini üretim hattınıza entegre edin.
İş Güvenliği
Kesici ve delici makinelerin yoğun olduğu bu sektörde, çalışanlar için iş sağlığı ve güvenliği protokollerini en üst seviyede tutun.
Stok Yönetimi
Mevsimsel tarım ürünlerine göre talep artışlarını takip ederek, yoğun sezon öncesi stok seviyelerinizi optimize edin.
Dijital Pazarlama
B2B odaklı bir sektör olduğunuz için, ürün kataloglarınızı dijital ortama taşıyın ve endüstriyel platformlarda aktif yer alın.
Sertifikasyon Süreci
Gıda ile temas eden torbalar üretecekseniz, mutlaka gıda güvenliği sertifikalarını (ISO 22000 vb.) alarak pazar payınızı genişletin.
Özelleştirilmiş Çözümler
Müşterilerinize özel ebatlarda veya özel taşıma kulplu torba tasarımları sunarak standart ürünlerden daha yüksek kar marjı elde edin.
Enerji Verimliliği
Ekstrüzyon hatlarında enerji tüketimi yüksektir; enerji tasarruflu motorlar ve yalıtımlı ısıtıcılar kullanarak işletme giderlerini azaltın.
Satış Sonrası Destek
Ürünlerinizde oluşabilecek dikiş hataları veya yırtılmalar için hızlı değişim garantisi vererek kurumsal müşteri sadakatini artırın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Ağır Ambalaj ve Kaldırma Güvenliği
Big Bag (FIBC) Kolon Dikişleri ve SWL Emniyet Standartları
Big Bag (FIBC) imalatında 500 kg ile 2000 kg arası yük taşıyan gövde ve kaldırma kolonlarında SWL (Safe Working Load / Emniyetli Çalışma Yükü) gereksinimlerine tam uyulmalıdır. Tek kullanımlık torbalarda 5:1, çok kullanımlık torbalarda 6:1 emniyet katsayısı sağlanmalıdır. Taşıma kolon şeritleri gövdeye bağlanırken puntalama dikişlerinde (Bartack) dikiş deseni ve iplik tansiyonu tam oturtulmalıdır. Kolon dikişlerinde iplik kopması veya iğne ısınması nedeniyle kumaş mukavemetinin düşmesini önlemek için dikiş iğneleri hava soğutmalı sistemlerle desteklenmelidir. Dikiş deliklerinden toz sızmasını engellemek amacıyla dikiş yatağına polipropilen veya keçe toz sızdırmazlık fitili (cord) yerleştirilmeli, ultrasonik kaynak yapılan valf ve kulp birleşimlerinde Horn rezonans frekansı (20 kHz) her parti değişiminde kalibre edilmelidir.
Torba Baskı Paneli Planlayıcı
Baskı alanını maksimum baskı genişliğine göre parçalara ayırarak panel planı oluşturur.
Hesaplanan Sonuçlar
Çuval Hammadde Planlayıcı
Üretim miktarına göre kumaş, iplik ve yardımcı malzeme ihtiyacını fire oranıyla hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Laminasyon ve Kaplama Tüketimi
Kaplanacak yüzeye göre laminasyon veya kaplama malzemesi ihtiyacını hesaplar.
Hesaplanan Sonuçlar
Torba Depolama Kapasitesi
Depo ölçülerine göre maksimum çuval veya torba depolama kapasitesini hesaplar.
Hesaplanan Sonuçlar
Çuval Üretim Hattı Kapasitesi
Operatör sayısı ve vardiya süresine göre günlük üretim kapasitesini analiz eder.
| Kaynak Anahtarı | Kaynak Adı | Miktar/Adet | Kapasite Modu | İşlem Süresi (Dk) | Birim Kapasite (Adet/Sa) | Throughput Kısıtı mı? |
|---|
Hesaplanan Sonuçlar
Sevkiyat ve Yükleme Akış Hesaplayıcı
Yükleme alanındaki operasyon akış kapasitesini analiz eder.
Hesaplanan Sonuçlar
Torba Tipi Seçim Yardımcısı
Ürün ağırlığı, kullanım alanı ve maliyet kriterlerine göre uygun torba tipini önerir.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Hammaddelerin Dozajlanması ve Ekstrüzyon
Polipropilen (PP) granül, UV stabilizatör ve masterbatch pigmentleri gravimetrik besleyicide karıştırılarak ekstrüder kovanına sevk edilir. T-kalıptan eriyik film katmanı çekilir.
Bıçak ile Dilimleme ve Fibrilasyon
Soğuyan PP film katmanı bıçak tarağı ile belirlenen denye genişliğinde şeritlere dilimlenir. İğneli silindirden geçirilerek fibrilasyon (kılcal yarıklama) işlemi uygulanır.
Germe (Draw Ratio) ve Bobin Sarım
Rafya şeritleri ısı fırınından geçirilerek Draw Ratio oranında çekilir, moleküler oryantasyon ile yüksek mukavemet kazandırılır. Sarıcı kafalarda masuralara sarılarak bobin haline getirilir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Günlük Ekstrüder ve Rafya İplik Hattı Operasyon Kontrolü
%0Haftalık Dairesel Dokuma Tezgahları ve Mekik Bakım Listesi
%0Laminasyon ve Korona Yüzey İşlem Haftalık Rutini
%0Flekso Baskı Makinesi ve Mürekkep Hazırlık Kontrolü
%0Konfeksiyon, Otomatik Kesim ve Dikiş Hattı Vardiya Kontrolü
%0Laboratuvar Kalite Kontrol ve Dayanım Testleri Rutini
%0Haftalık Big Bag (FIBC) ve Ağır Ambalaj İmalat Kontrolü
%0B2B Endüstriyel Ambalaj ve Tarım Sektörü Satış Takibi
%0Dijital Pazarlama, Sertifikasyon ve B2B Katalog Güncellemesi
%0Müşteri Şikayet Yönetimi ve Müşteri Sahası İnceleme Rutini
%0Sorun / Çözüm Kütüphanesi
Çuval Ve Torba İmalatı sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
PP (Polipropilen) film şeritlerinde (rafya) enine kalınlık dalgalanmaları ve kopmalar
Ekstrüder kalıp (k flex / die) dudak aralığının homojen olmaması, hammadde eriyik sıcaklığının dengesizleşmesi ve su banyosu soğutma düzensizliği
Mikrometre ile şerit kalınlıklarının farklı noktalardan ölçülmesi, ekstrüder zon sıcaklıklarının log kayıtlarının incelenmesi
Kalıp dudak ayar cıvatalarının yeniden kalibre edilmesi, su banyosu sıcaklığının sabitlenmesi ve hammadde karışımındaki katkı oranlarının optimize edilmesi
Fibrilasyon (şerit bölme) hattında rafya ipliklerinin eksenel olarak parçalanması ve tüylenme yapması
Fibrilasyon iğne silindirlerinin aşınması, gerdirme oranlarının (draw ratio) hatalı ayarlanması ve polimer bazındaki enjeksiyon katkılarının yetersizliği
İğne silindirlerinin yüzey durumunun kontrolü, fırın çekme oranlarının ve hız farklarının (draft) hesaplanması
Aşınan iğne silindirlerinin değiştirilmesi, çekme silindirleri arasındaki hız oranlarının ürün mukavemetine göre yeniden ayarlanması
Dairesel dokuma tezgahlarında (kombine veya standart) atkı ipliği kopmaları ve kumaş üzerinde çizgisel hatalar
Atkı mkipek masuralarının (bobin) tansiyon ayarlarının bozulması, mekik kılavuz yaylarının aşınması ve iplik kalitesindeki düzensizlikler
Mekik tansiyon yaylarının gerginlik testi, iplik geçiş yollarında çapak ve aşınma kontrolü
Mekik tansiyonlarının hassas dinamometre ile ayarlanması, aşınmış kılavuz parçalarının yenilenmesi ve bobin sarım kalitesinin denetlenmesi
Dokuma kumaş eninde (en toleransı) daralma veya genişleme sapmaları
Çözgü iplik gerginliklerinin dengesiz olması, kumaş açıcı silindirlerin ayarının bozulması veya tezgâh hızının hammaddeye göre yüksek tutulması
Çözgü leventlerindeki frenleme kuvvetlerinin ölçülmesi, dokuma kumaş eninin kalibreli cetvel ile kontrolü
Çözgü tansiyon dengeleme sisteminin kalibre edilmesi, açıcı silindir konumlarının ve tezgâh devrinin optimize edilmesi
PP dokuma kumaş ile PE film laminasyonunda balonlaşma, soyulma (delaminasyon) ve yapışma zayıflığı
Ekstrüzyon kaplama sıcaklığının düşük tutulması, korona işlem (corona treatment) etkinliğinin kaybolması veya kumaş üzerinde nem bulunması
Dyne kalemi ile kumaş yüzey gerilim testi (min 38 dyne), laminasyon silindir basınçlarının ve sıcaklıklarının kontrolü
Korona ünitelerinin jeneratör ve elektrot bakımlarının yapılması, ekstrüzyon sıcaklığının artırılması ve ön ısıtma silindirlerinin devreye alınması
Fleksografik baskı makinelerinde baskı tonlarında kayma, silindir izi ve mürekkep akması
Klise silindiri ile baskı silindiri arasındaki baskı (press) ayarının bozulması, mürekkep viskozitesinin yüksek olması ve anilox silindir tıkanması
Viskozite kadeh ile mürekkep akış süresinin ölçülmesi, anilox hücrelerinin mikroskop ile temizlik kontrolü
Anilox silindirlerin özel solventler ve ultrasonik banyoyla temizlenmesi, mürekkep viskozitesinin solvent ilavesiyle standart değere getirilmesi
Sıcak kesim (hot cut) aşamasında çuval ağızlarının birbirine yapışması veya tel tel saçaklanması
Kesim bıçağı sıcaklığının aşırı yüksek veya çok düşük olması, bıçak ağzının körelmesi ve makine hızının senkronize olmaması
Kesim bıçağı sıcaklığının termokupl ile ölçülmesi, bıçak keskinliğinin ve mekanik strok hızının incelenmesi
Bıçak sıcaklığının polimer erime noktasına göre hassas ayarlanması, aşınmış rezistanslı kesim bıçaklarının değiştirilmesi
Torba dip dikişlerinde iplik kopması, dikiş atlaması ve dikiş hattında büzülme
İğne numarasının kumaş gramajına uygun seçilmemesi, dikiş ipliği tansiyonunun yanlış ayarlanması, çağanoz (looper) zamanlama ayarının kaçması
Dikiş makinesi iğne ve çağanoz mesafelerinin sentil ile kontrolü, iplik tansiyon yaylarının gerginlik testi
Uygun tip ve kalınlıkta iğne/iplik kombinasyonuna geçilmesi, çağanoz zamanlamasının üretici kılavuzuna göre yeniden ayarlanması
Çimento tipi yapıştırmalı valfli torbalarda taban yapıştırma mukavemetinin yetersiz olması ve patlama yapması
Sıcak hava yapıştırma sıcaklığının yetersiz kalması, PE film iç kaplamanın kalınlık tolerans dışı olması veya yapıştırma basıncının düşük kalması
Tenzil (çekme mukavemet) test cihazı ile taban yapışma kuvvetinin (N/15mm) ölçülmesi
Sıcak hava nozul sıcaklığının artırılması, pres baskı silindirlerinin basınç ayarının kalibre edilmesi
Üretilen çuvallarda düşme testi (drop test) esnasında dikiş yerlerinden patlama meydana gelmesi
Dikiş adım sıklığının (stok sayısı) yetersiz olması, kullanılan rafya ipliğinin kopma mukavemetinin düşük kalması
Çuval içerisine standart ağırlık doldurularak belirlenen yükseklikten düşürme (drop test) numunelerinin incelenmesi
Dikiş makinesinin dikiş sıklığının (10 cm'deki dikiş sayısı) artırılması, iplik denye ve mukavemet kriterlerinin güncellenmesi
PP çuvallarda güneş ışığına (UV) maruz kalma sonucu erken sararma, gevrekleşme ve mukavemet kaybı
Hammadde karışımına yetersiz veya kalitesiz UV stabilizatör masterbatch katılması, geri dönüşüm (regravür) oranının aşılması
Xenon ark test cihazı ile UV yaşlandırma simülasyonu yapılması, masterbatch dozajlama oranlarının gravimetrik kontrolü
UV stabilizör katkı oranının reçeteye uygun şekilde artırılması, virgin (ham) hammadde oranının optimize edilmesi
Baskı silindirlerinde ve dişlilerinde eksenel salgı nedeniyle baskı kalitesinde register (oturma) hatası
Mil yataklarında aşınma, dişli boşluklarının (backlash) artması ve kilit mekanizmalarının gevşemesi
Komparatör saati ile baskı silindiri radyal ve eksenel boşluklarının ölçülmesi
Aşınan rulmanların yenilenmesi, baskı silindiri mil yataklarının sıkı geçme toleransına getirilmesi
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
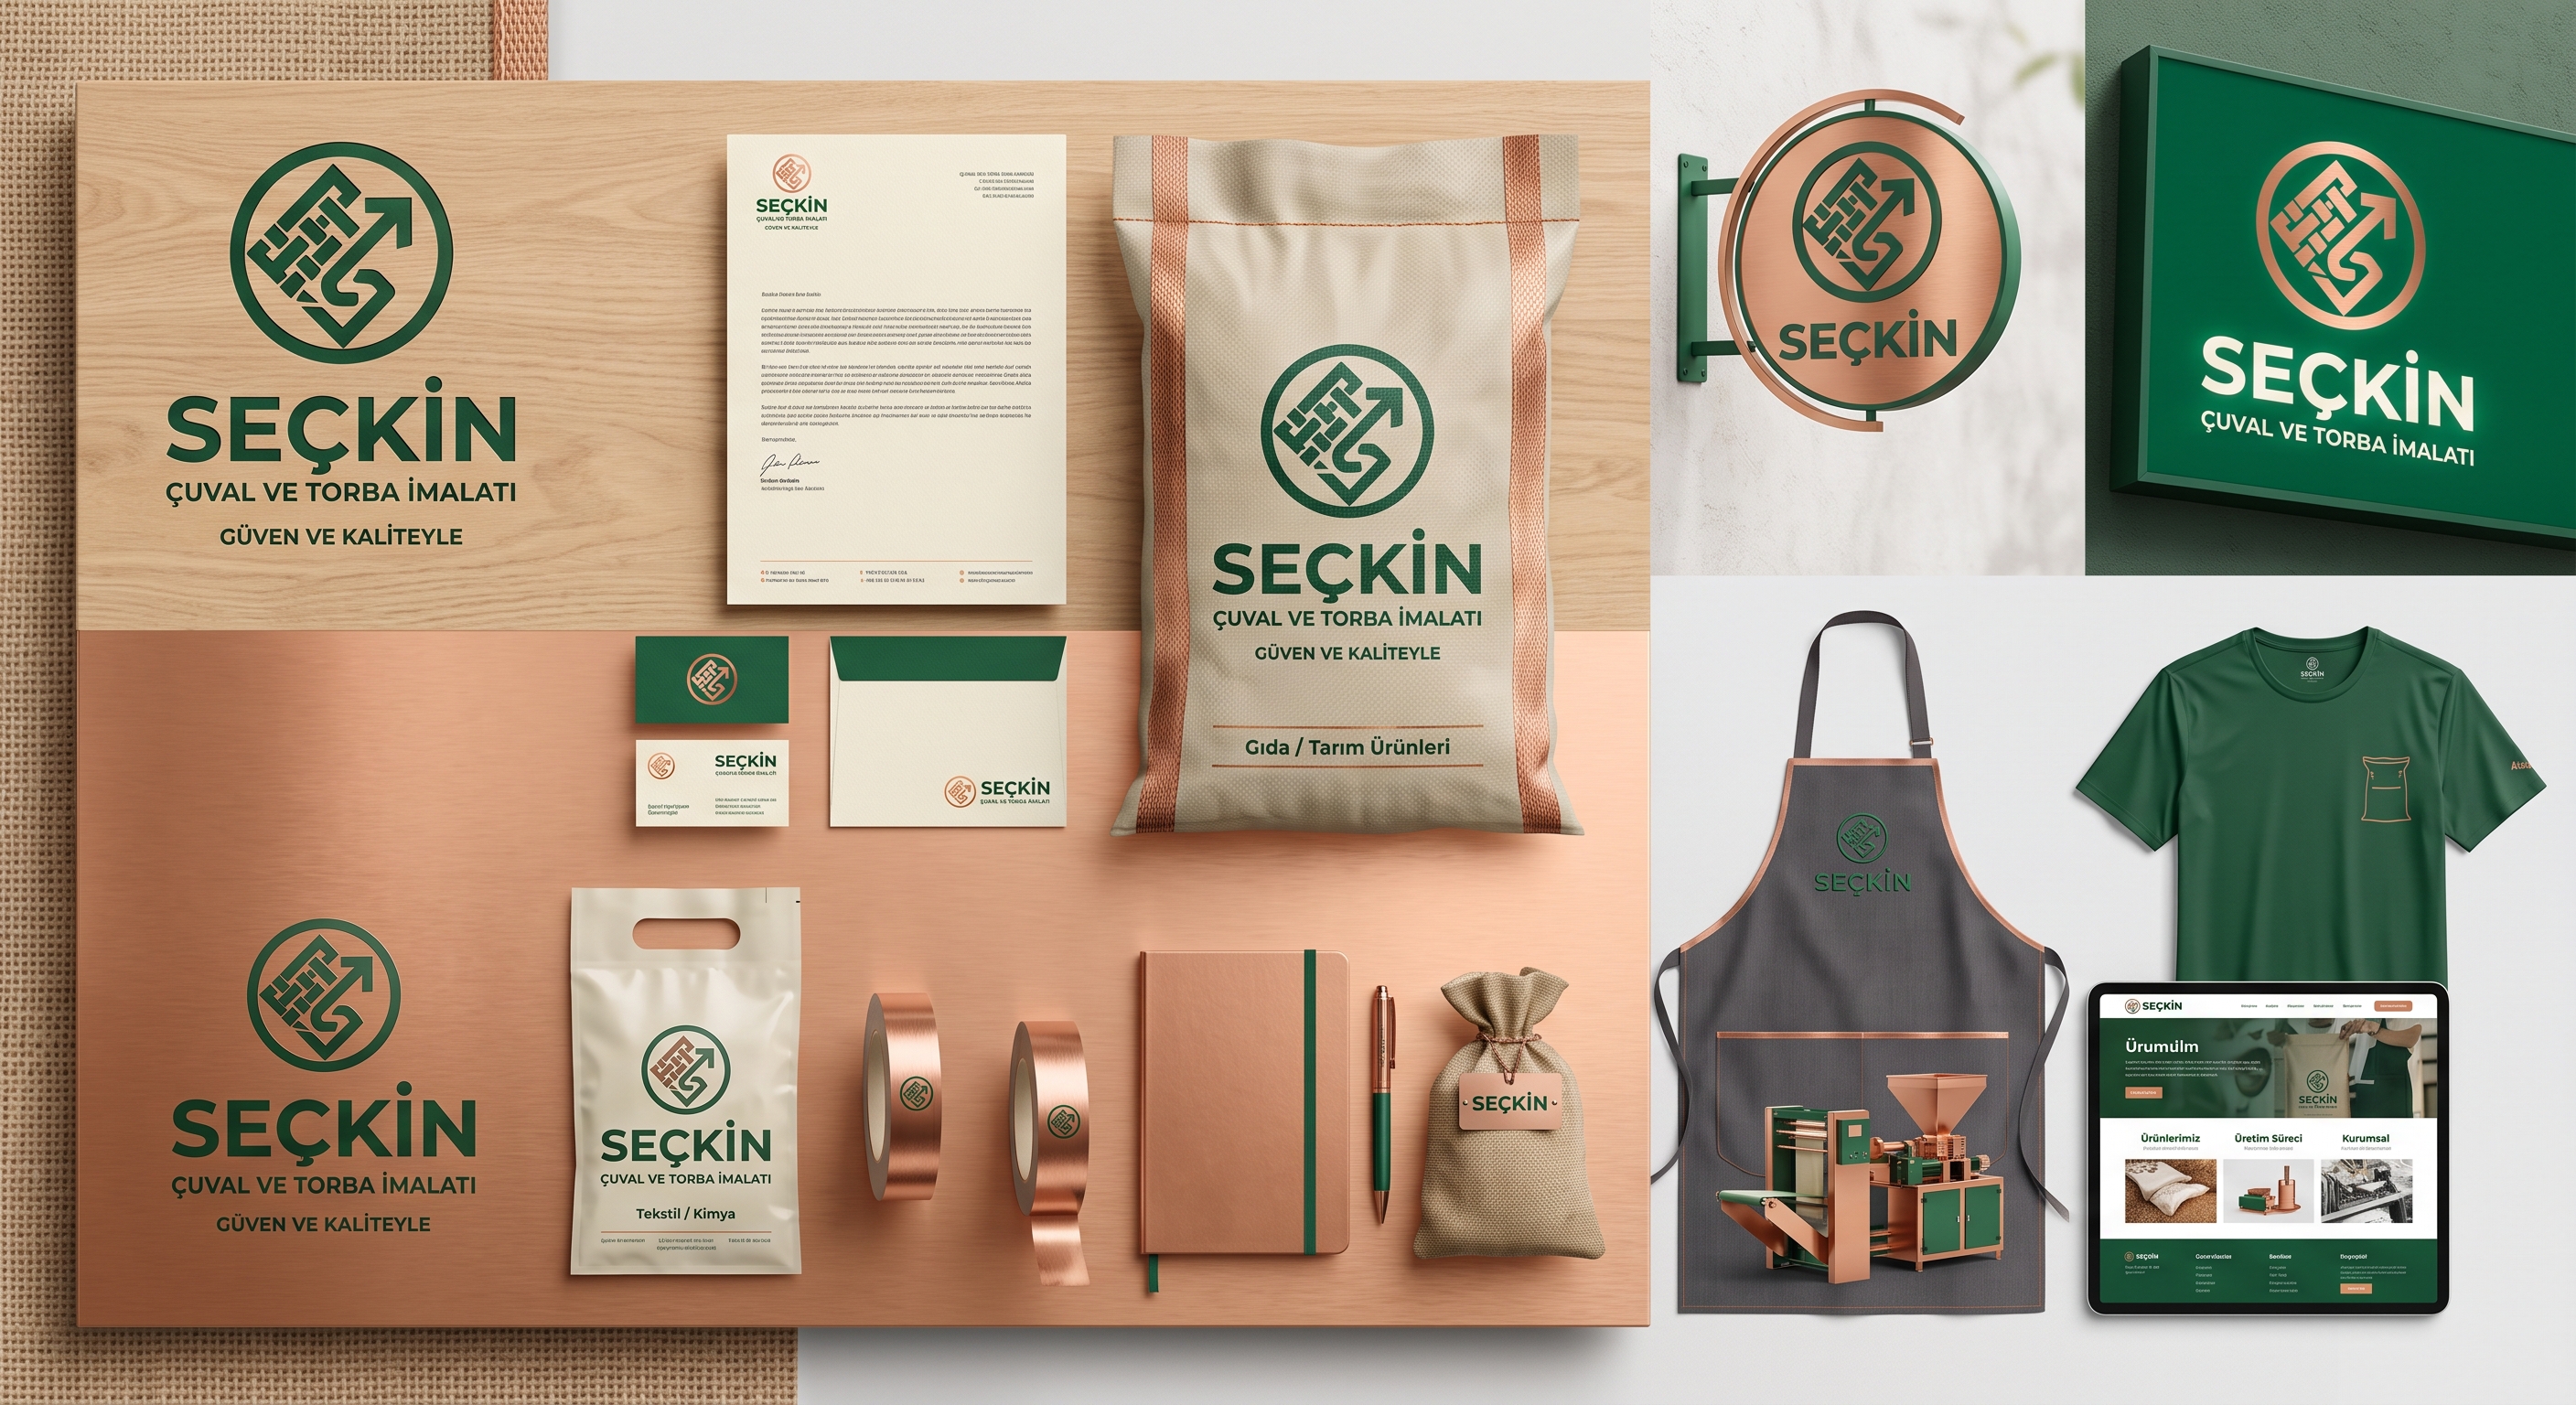
Logo Tasarım Örnekleri

Çuval Ve Torba İmalatı Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin