 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Alüminyum Doğrama Ve Cephe Sistemleri
Başlangıç Rehberi
Bu Sektör Nedir?
Alüminyum doğrama ve cephe sistemleri, modern mimarinin estetik ve dayanıklılık gereksinimlerini karşılayan, yüksek performanslı yapı bileşenleri sunan stratejik bir sektördür. Isı yalıtımı, enerji verimliliği ve yapısal bütünlük sağlayan bu sistemler, günümüz inşaat teknolojilerinin vazgeçilmez bir parçasıdır. Sektör, tasarım odaklı çözümlerle binaların dış kabuğunu şekillendirerek hem ticari hem de konut projelerine değer katmaktadır. Mühendislik hassasiyeti ile üretilen bu sistemler, sürdürülebilir şehirleşme vizyonunun temel taşlarını oluşturur.
Kimler İçin Uygun?
Ana hedef kitlemiz, büyük ölçekli inşaat firmaları ve müteahhitlik şirketlerinden oluşmaktadır. Mimarlık ofisleri ve iç mimari tasarım stüdyoları, estetik çözümler için birincil paydaşlarımızdır. Kamu kurumları ve belediyeler, altyapı ve kentsel dönüşüm projeleri kapsamında önemli bir müşteri segmentidir. Lüks konut projeleri geliştiren yatırımcılar, yüksek yalıtım ve prestijli görünüm arayışıyla hedef kitlemize dahildir. Ayrıca, mevcut binaların renovasyon süreçlerini yürüten yönetim şirketleri ve bireysel mülk sahipleri de pazarın önemli bir kısmını temsil eder.
İş Modeli Nasıl Çalışır?
İş modelimiz, proje bazlı üretim ve anahtar teslim uygulama süreçlerine dayanmaktadır. Gelir akışımız; profil satışı, aksesuar tedariki, imalat işçiliği ve yerinde montaj hizmetlerinden elde edilen marjlardan oluşur. Değer önerimiz, yüksek kaliteli alüminyum profillerin hassas mühendislik ile birleştirilerek, enerji tasarrufu sağlayan uzun ömürlü cephe çözümleri sunmaktır. Müşterilerimize teknik danışmanlık, detay çözümü ve satış sonrası bakım desteği sağlayarak uzun vadeli iş ortaklıkları kuruyoruz. Proje yönetimi süreçlerinde verimliliği artırarak, maliyet optimizasyonu ve zamanında teslimat ile rekabet avantajı sağlıyoruz.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır profil stoklama ve imalat makinelerinin yerleşimi için en az 500-800 metrekarelik bir kapalı alana sahip olmalıdır. Tesisin lojistik erişimi, uzun profil araçlarının giriş-çıkışına uygun genişlikte ve ana arterlere yakın bir konumda bulunmalıdır. İmalat alanı; kesim, işleme, montaj ve paketleme bölümleri olarak fonksiyonel bir iş akışına göre düzenlenmelidir. Ofis alanı, teknik çizim ve proje yönetimi süreçleri için sessiz ve teknolojik altyapısı güçlü bir bölüme ayrılmalıdır. Ayrıca, ürün numunelerinin sergilendiği bir showroom alanı, müşteri ikna süreçlerini desteklemek adına kritik bir öneme sahiptir.
Personel İhtiyaçları
Minimum kadro yapısında, teknik detayları yönetecek en az bir inşaat mühendisi veya mimar bulunmalıdır. Üretim hattında, alüminyum işleme makinelerine hakim, teknik resim okuyabilen en az iki deneyimli usta yer almalıdır. Montaj süreçleri için saha tecrübesi yüksek, yüksekte çalışma sertifikasına sahip bir montaj ekibi zorunludur. Proje takibi ve müşteri ilişkileri için bir idari yönetici veya satış temsilcisi operasyonel verimliliği sağlar. Ayrıca, imalat süreçlerine destek verecek en az iki yardımcı personel, iş akışının sürekliliği için gereklidir.
Başlangıç İpuçları
Profil Tedarikçi Seçimi
Sadece fiyat odaklı değil, stok sürekliliği ve teknik destek sunan, sertifikalı (Qualicoat/Qualanod) profil üreticileriyle uzun vadeli partnerlik kurun.
Sistem Evi İşbirlikleri
Schüco, Reynaers veya yerli muadili sistem evlerinin eğitimlerine katılarak sertifikalı uygulayıcı bayi statüsü kazanın; bu, projelerde güvenilirliğinizi artırır.
Isı Yalıtım Hesaplamaları
Projelerinizde enerji verimliliği yönetmeliğine uygun U-değeri hesaplamaları yapabilen bir yazılım kullanın, bu teknik yetkinlik sizi rakiplerinizden ayırır.
Montaj Ekibi Uzmanlığı
Üretim kalitesi kadar montaj kalitesi de kritiktir; su ve hava sızdırmazlığı için EPDM fitillerin ve yalıtım bantlarının doğru uygulanması konusunda ekibinizi düzenli eğitin.
Şantiye Ölçü Hassasiyeti
Lazer mesafe ölçerler ve dijital gönyeler kullanarak ölçü alın; milimetrik hataların büyük cephe projelerinde maliyetli revizyonlara yol açacağını unutmayın.
Donanım ve Aksesuar Kalitesi
Menteşe, ispanyolet ve kol gibi mekanik aksamlarda korozyon direnci yüksek, paslanmaz çelik ürünleri tercih ederek garanti süreçlerindeki maliyetlerinizi minimize edin.
Cam Seçimi ve Isıcam Konfigürasyonu
Projenin cephe yönüne göre güneş kontrolü sağlayan (Low-E) cam kombinasyonları konusunda müşteriye danışmanlık yapın, bu katma değerli bir hizmettir.
İş Sağlığı ve Güvenliği (İSG)
Yüksekte çalışma eğitimi ve sertifikası olmayan personeli cephe montajında çalıştırmayın; iş kazaları işletmenizi kapatacak hukuki riskler doğurur.
Dijital Proje Yönetimi
AutoCAD veya Revit gibi programlarla detay çizimlerini hazırlayın; müşteriye sunulan 3D görselleştirmeler satış kapatma oranınızı ciddi oranda artırır.
Garanti ve Bakım Sözleşmeleri
Teslimat sonrası periyodik bakım hizmeti sunarak müşteri sadakatini artırın ve referans ağınızı genişletin.
Atık Yönetimi
Alüminyum talaş ve hurda profillerin geri dönüşümü için bir sistem kurun; bu, işletme giderlerinizi düşüren gizli bir gelir kalemidir.
Sertifikasyon Süreçleri
CE işaretlemesi ve TSE belgelerinizi eksiksiz tamamlayın; kamu ihalelerine girmek için bu belgeler zorunludur.
Fiyatlandırma Stratejisi
Sadece malzeme maliyeti üzerinden değil, nakliye, vinç kiralama, montaj işçiliği ve olası fire paylarını içeren detaylı bir birim fiyat analizi oluşturun.
İletişim ve Koordinasyon
Şantiye şefleri ve mimarlarla sürekli iletişimde kalın; cephe sistemleri inşaatın en kritik aşamalarından biridir, gecikmeler tüm projeyi aksatır.
Dijital Portfolyo
Tamamladığınız projelerin yüksek çözünürlüklü fotoğraflarını ve teknik detaylarını içeren profesyonel bir web sitesi veya dijital katalog oluşturun.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Atölye İmalat Standartları
Bariyerli Profil Doğramalarında Köşe Presi Birleşim ve PU Yapıştırma Protokolü
Bariyerli Profil serilerinde mekanik rijitliği sağlamak ve sızdırmazlığı garanti altına almak için imalat aşamasında Pres Köşe Takozu montaj kurallarına tam uyulmalıdır. Çift kafa kesim makinesinden 45 derece açıyla çıkan profillerin iç odacıkları, kesim çapaklarından tamamen arındırılmalıdır. Presleme öncesinde, köşe birleşim yüzeylerine ve Pres Köşe Takozu kanallarına yüksek adhezyon kabiliyetine sahip çift bileşenli poliüretan (PU) köşe yapıştırıcısı eksiksiz şekilde sürülmelidir. Köşe pres makinesinin bıçak derinlik stopları, alüminyum profilin et kalınlığına ve eksenel mekanizma toleransına göre milimetrik sentezil ayarıyla kalibre edilmeli, presleme sonrasında köşe birleşim yerinde basamak veya açıklık kalmadığı gönye mastarı ile kontrol edilmelidir. Taşan PU yapıştırıcı maddeler, alüminyum yüzey boyasına zarar vermeyen özel solventli temizleyicilerle kurumadan silinmelidir.
Alüminyum Profil 1D Kesim Optimizasyonu
6 metrelik standart alüminyum profillerden minimum fire ile kesim planı çıkarır ve fire oranını hesaplar.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
Kompozit Panel Derz ve Ebatlama Planlayıcı
Cephe kaplamasında kullanılacak kompozit panellerin ebatlarını, derz paylarını ve plaka yerleşimini hesaplar.
Hesaplanan Sonuçlar
Alüminyum Doğrama Kanat ve Kasa Tolerans Hesaplayıcı
Kasa ölçülerine göre kanat kesim ölçülerini, conta ve fuga boşluklarını hesaplar.
Hesaplanan Sonuçlar
Strüktürel Cephe Silikonu ve Mastik Sarfiyat Hesaplayıcı
Cephe derz dolgusu ve strüktürel yapıştırma için gereken silikon/sosis miktarını ve fireyi hesaplar.
Hesaplanan Sonuçlar
Alüminyum Profil Alaşım ve Sistem Seçim Rehberi
Rüzgar yükü, bina yüksekliği ve kullanım amacına göre en uygun alüminyum alaşımı ve sistem tipini önerir.
Hesaplanan Sonuçlar
Doğrama Çizim Ölçeklendirme ve Oranlama
Mevcut bir doğrama tasarımının oranlarını bozmadan yeni ölçülere göre yeniden boyutlandırır.
Hesaplanan Sonuçlar
Düşey Profil (Mullion) Ankraj Dağılım Hesaplayıcı
Giydirme cephe düşey profillerinin katlar arasındaki ankraj bağlantı noktalarını ve mesafelerini dağıtır.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Profil Optimizasyonu ve Kesim
Üretim çizimlerinden gelen kesim listeleri çift kafa kesim makinesine aktarılır. Bariyerli profil serileri, optik sensörler yardımıyla 45 veya 90 derece açılarla milimetrik olarak kesilir ve yüzeylerin talaş çapakları tamamen temizlenir.
CNC Frezeleme ve Aksesuar Kanal Açımı
Kesilen profiller CNC işleme merkezine alınır. Pnömatik pabuçlarla sabitlenen malzeme üzerinde su tahliye (kondens) kanalları, kilit yuvaları, eksenel mekanizma yerleri ve menteşe aks delikleri MQL minimum yağlama sistemi eşliğinde hassasça açılır.
Poliüretan Yapıştırma ve Köşe Presleme
Profil iç odacıklarına uygun pres köşe takozları yerleştirilir. Birleşim kesitlerine çift bileşenli poliüretan (PU) yapıştırıcı sürülerek hidrolik köşe pres makinesinde sızdırmaz ve basamaksız birleştirme işlemi tamamlanır ve kilitlenir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Alüminyum İmalat Atölyesi Günlük Makine ve Güvenlik Kontrolleri
%0Şantiye Saha Montajı ve Şakul Kalibrasyon Rutinleri
%0Strüktürel Silikon Odası Kalite ve Kürlenme Kontrolleri
%0Cam Cephe ve Doğrama Sızdırmazlık Elemanları Denetimi
%0Şantiye Saha Teslimi ve Su Sızdırmazlık Performans Testleri
%0Malzeme Kabul ve Yüzey Koruma Haftalık Denetimleri
%0Mimari Projeler ve Tasarım Ofisleri B2B Pazarlama Rutinleri
%0Yatırımcı ve Müteahhit Odaklı Dijital Pazarlama Faaliyetleri
%0Bayi ve Distribütör Ağı Haftalık İletişim Rutinleri
%0Sektörel Marka Bilinirliği ve Katalog Yönetimi
%0Sorun / Çözüm Kütüphanesi
Alüminyum Doğrama Ve Cephe Sistemleri sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Profil Köşe Pres Birleşimlerinde Açıklık ve Basamak Oluşması
Çift kafa kesim makinesinin gönye kalibrasyonunun bozulması, köşe takozunun (cleat) yanlış ölçüde kesilmesi veya hidrolik köşe pres bıçaklarının asimetrik baskı yapması.
Kesilen profillerin uçları 45 derece gönye mastarı ile kontrol edilmeli, köşe pres makinesinin bıçak derinlik ayarları sentezil ile ölçülmeli, preslenen köşedeki basamak yüksekliği dijital kumpasla teyit edilmelidir.
Kesim makinesinin dayama ve gönye ayarları lazer hizalayıcı ile kalibre edilmelidir. Köşe birleşim yüzeylerine presleme öncesinde çift bileşenli poliüretan köşe yapıştırıcısı (epoksi/pu yapıştırıcı) sürülmeli ve köşe pres bıçak derinlik stopları profil et kalınlığına göre yeniden ayarlanmalıdır.
CNC İşleme Merkezinde Kondens Kanallarının ve Kilit Yuvalarının Çapaklı Çıkması
CNC freze ucu devir ve ilerleme hızlarının alüminyum alaşımına (genelde 6060/6063 T6) uyumsuz olması, kesici takımın körelmesi veya MQL minimum yağlama püskürtme sisteminin tıkanması.
İşlenen kanal kenarları el ile kontrol edilmeli, CNC paneli üzerinden RPM ve takım ilerleme (feed rate) değerleri incelenmeli, MQL nozulundan gelen yağ-hava karışımı debisi kontrol edilmelidir.
Körelen karbür freze uçları değiştirilmelidir. CNC işleme parametreleri alüminyum profil için optimize edilmeli, MQL ünitesinde yüksek kaliteli sentetik kesme yağı kullanılmalı ve nozul yönü tam kesim noktasına odaklanacak şekilde temizlenmelidir.
Yalıtımlı Doğrama Profillerinde Poliamid Bariyerin Haddeleme Esnasında Gevşemesi
Bariyer çakma makinesindeki tırtıllama (knurling) tekerleklerinin dişlerinin körelmesi veya rolling (sıkıştırma) disklerinin profil kanalına eksik baskı uygulaması.
Poliamid bariyerli profilin ucundan pense yardımıyla çekme testi yapılmalı, tırtıllanmış alüminyum kanal derinliği kumpasla ölçülmelidir.
Tırtıllama merdaneleri yenilenmeli, sıkıştırma valsinin hidrolik/pnömatik baskı kuvveti profil serisine göre katalog değerlerine yükseltilmeli ve montaj sonrası standart kayma (shear) testleri uygulanmalıdır.
Gizli Kanat Doğramalarda Cam Altı Takozlama Hataları Nedeniyle Kanat Sarkması
Kanat profili içerisindeki cam ayar takozlarının (ayar şimleri) yük taşıma kurallarına aykırı olarak yanlış köşelere yerleştirilmesi veya takoz genişliğinin cam kalınlığından dar olması.
Kanat kapatılarak kasa ile olan paralelliği kontrol edilmeli, çıtalar sökülerek yük ve ayar takozlarının menteşe ve makas eksenlerine göre konumları incelenmelidir.
Cam takozları, sistem imalat kataloğuna uygun olarak alt menteşe tarafı ve çapraz üst köşe yönünde olacak şekilde yeniden konumlandırılmalıdır. Yük taşıyıcı cam şimleri cam kalınlığına tam uyumlu, kaymaz sert plastikten seçilmelidir.
Aksesuarların Vidalama Noktalarında Profil Diş Sıyırması
Menteşe, kilit veya mekanizma sabitlemesinde yanlış matkap uçlu vida seçimi, tork ayarı yapılmamış pnömatik vidalayıcı kullanımı veya profil et kalınlığının sisteme yetersiz gelmesi.
Sıyrılan vidanın çapı ve hatvesi ölçülmeli, vidalama tabancasının tork sınırlayıcısı test edilmeli, profil et kalınlığının minimum 2.0 mm olup olmadığı doğrulanmalıdır.
Aksesuar montajlarında tork ayarlı akülü/pnömatik vidalayıcılar kullanılmalıdır. İnce et kalınlığı olan veya ağır kanat yükü taşıyan profillerde vida arkasına çelik takviye sacı veya metrik vidalı özel tij somunları (perçin somun) entegre edilmelidir.
Giyydirme Cephe Ankraj Bağlantılarında Korozyon (Galvanik Korozyon)
Çelik ankraj elemanları ile alüminyum cephe mullion (dikme) profillerinin doğrudan temas etmesi, araya yalıtım bariyeri konulmaması sebebiyle oluşan elektrokimyasal reaksiyon.
Ankraj ve alüminyum dikme birleşim noktaları gözle incelenmeli, beyaz korozyon tozunun varlığı araştırılmalı, arayüzde pul/plaka varlığı kontrol edilmelidir.
Alüminyum dikme profil ile karbon çeliği ankraj plakası arasına kesinlikle EPDM, neopren veya PVC malzemeden imal edilmiş izolasyon contası (galvanik ayrıştırıcı şim) yerleştirilmeli, bağlantı cıvataları paslanmaz çelik (A2/A4 kalitesi) veya daldırma galvanizli seçilmelidir.
Kasetli Silikon Cephede Cam Kasetlerinin Akstan Kaçması ve Derz Düzgünsüzlüğü
Kasa kaset montaj aparatlarının (kaset tutucu kulaklar) terazisinde takılmaması, cephe taşıyıcı dikme ve yatay profillerinin şakul kaçıklığı veya ısıl genleşme boşluklarının bırakılmaması.
Derz aralıkları derz mastarı ile ölçülmeli, kasetlerin yüzey düzgünlüğü total station veya teodolit ile kontrol edilmeli, dikme profillerinin düşey şakulu kontrol edilmelidir.
Cephe kurulumuna başlanmadan önce üç eksenli (X, Y, Z) ankraj ayarları teodolit yardımıyla yapılmalıdır. Kaset montaj tokaları (toggle bağlantıları) tork anahtarı ile eşit kuvvette sıkılmalı, dikey ve yatay derzlerde minimum 15 mm genleşme ve drenaj boşluğu korunmalıdır.
Doğrama Montajı Sonrası Alt Kör Kasa Birleşiminden Su Sızıntısı
Kör kasa (subframe) ile alüminyum kasa profili arasında kalan boşluğun yalıtım membranları ile kapatılmaması, hatalı veya eksik poliüretan köpük uygulaması.
Doğrama alt eşik bölgesi dışarıdan su tutma testine (hose test) tabi tutulmalı, iç mekandan nem sızıntı noktaları termal kamera veya nem ölçer ile izlenmelidir.
Kör kasa üzerine montaj öncesi su yalıtım membranı (epdm folyo/membran) uygulanmalı, doğrama ile duvar/kör kasa arası PU köpük ile doldurulduktan sonra dış cephe tarafı hava ve su sızdırmaz nötr dış cephe silikonu (hibrit sızdırmazlık malzemesi) ile koruma altına alınmalıdır.
Transparan (Örümcek/Spider) Cephe Sisteminde Cam Kırılması veya Kasılma
Spider paslanmaz çelik rotillerinin (mafsallı cam tutucu) cam deliklerine çok sıkı basması, temperli lamine cam delik merkezlerinin imalat toleransları dışında kaçık delinmesi.
Rotil cıvata torkları kontrol edilmeli, cam delik kenarlarında mikro çatlak kontrolü yapılmalı, camın spider kolları üzerindeki kasılma gerilmeleri incelenmelidir.
Cam delikleri içindeki plastik burçlar ve neopren contalar eksiksiz yenilenmelidir. Rotiller tork anahtarı kullanılarak üretici katalog değerlerinde (genellikle 10-12 Nm) sıkılmalı, spider kollarının cam yüzeyine tam paralel basması için ayar pulları kullanılmalıdır.
Süme/Hebeschiebe (Kaldırmalı Sürme) Kanatların Ağır Çalışması ve Ses Yapması
Kanat ağırlığına (örn: 300 kg üstü) uygun olmayan araba (rulet) mekanizması seçimi, paslanmaz alt rayın terazisinde olmaması veya ray kanalında inşaat pisliği kalması.
Kanat kaldırma kolu momenti ölçülmeli, alt rayın düzgünlüğü su terazisi ve mastar yardımıyla kontrol edilmeli, arabaların tekerlek rulmanları incelenmelidir.
Ağır cam kombinasyonlarında tandem (çiftli) ağır yük rulmanlı arabalar tercih edilmelidir. Alt paslanmaz sürme rayı (inox ray) tamamen temizlenmeli, kanat alt takozlama ayarları kaldırma mekanizmasının (hebe-schiebe kiti) pim mesafelerine göre milimetrik kalibre edilmelidir.
Rüzgar Yükü Altında Cephe Profillerinden Islık Sesi (Akustik Sızıntı) Gelmesi
Dış cephe baskı çıtası (pressure plate) altındaki EPDM contaların birleşim yerlerinde (köşelerde) boşluk kalması veya kapak (cover) altı drenaj deliklerinin rüzgar kırıcı klipslerinin takılmaması.
Dış cephe çizgisi boyunca contaların öpüşme noktaları gözle incelenmeli, yatay kapak altındaki su tahliye/kondens deliklerinin pozisyonları kontrol edilmelidir.
Baskı ve kapak contaları köşe birleşim noktalarında 45 derece kesilmeli ve EPDM yapıştırıcısı (cyanacrylate/yapıştırıcı) ile birbirine yapıştırılmalıdır. Drenaj deliklerine rüzgarda ıslık çalmayı önleyen özel yönlü tahliye kapakçıkları (rüzgar kırıcı plastik klips) monte edilmelidir.
Kış Aylarında Profil Yüzeyinde Yoğuşma ve Terleme (Isı Köprüsü)
Isı yalıtımsız (cold) profil serisi kullanılması veya yalıtımlı serilerde poliamid bariyer genişliğinin bölgenin iklimsel Uf (ısı iletim katsayısı) değerlerine yetersiz kalması.
Profil iç yüzey sıcaklığı termal kamera yardımıyla ölçülmeli, iç ortam bağıl nem ve çiğ noktası (dew point) sıcaklıkları hesaplanmalıdır.
Şartnameye uygun olarak geniş ısı yalıtım bariyerine (min 24 mm veya 34 mm poliamid) sahip ve iç odacıkları köpük izolatörler (low-E sünger bariyer takviyesi) ile doldurulmuş yüksek performanslı alüminyum profiller uygulanmalıdır.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
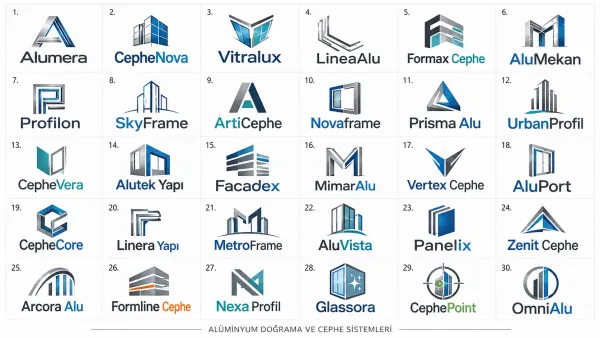
Logo Tasarım Örnekleri
Alüminyum Doğrama Ve Cephe Sistemleri Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Alüminyum Doğrama Ve Cephe Sistemleri İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
Logolu Baskılı Alüminyum Profil Koruma Bandı
İmalat ve şantiye montajı sırasında elektrostatik boyalı profillerin çizilmesini önleyen, söküldüğünde iz bırakmayan koruma bandı.
Lazer Kazıma Metal Marka Plaketi & Isıcam Etiketi
Montajı tamamlanan alüminyum pencere, giydirme cephe ve sürme kapı köşelerine takılan şık metal logo arması.
Otocopy 3 Nüsha Milimetrik Ölçü & Doğrama İş Emri Koçanı
Şantiyede mimarın veya ustanın aldığı hassas doğrama ölçülerini, cam tipini ve profil serisini kayıt altına alan resmi evrak.
Yalıtımlı Doğrama, Silikon Cephe & Sürme Sistemleri Kataloğu
Mimarlara ve müteahhitlere profil kesitlerini, statik değerleri ve cam kombinasyonlarını sergileyen lüks teknik katalog.
Kalın Mat Selefonlu Cepli Proje & Garanti Dosyası
Statik hesap raporları, cam garantileri ve cephe taahhüt sözleşmelerinin müşteriye teslim edildiği lüks dosya.
Alüminyum Kompozit Oyma & LED Arkadan Aydınlatmalı Tabela
Kendi sektörünüze yakışır kusursuz alüminyum kompozit işçiliği ve pleksi kutu harfli estetik showroom tabelası.
Cam Sehpası Olan Montaj Aracı Kurumsal Folyo Giydirme
Cam ve profil taşıyan sehpalı pikap ve kamyonetler için dikkat çeken uzun ömürlü dökme folyo araç tasarımı.
Otocopy 3 Nüsha Cephe & Cam Montaj Teslim Tutanağı
Su sızdırmazlık testi, kol ve mekanizma ayarlarının eksiksiz teslim edildiğini belirten müşteri onay koçanı.
Komple Profil Koruma Bandı, Ölçü Koçanı, Cephe Tabelası & Sistem Kataloğu
Logolu profil bantları, metal armalar, mimari röleve koçanları ve kompozit ışıklı tabela tek kurumsal teklifte.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin