 TÜRKİYE'NİN EN KAPSAMLI İŞ & İŞLETME VERİ MERKEZİ
Ahşap Ambalaj Ve Palet
Başlangıç Rehberi
Bu Sektör Nedir?
Ahşap ambalaj ve palet sektörü, küresel tedarik zincirinin lojistik operasyonlarını destekleyen temel bir endüstriyel yapı taşıdır. Üretimden tüketime kadar ürünlerin güvenli taşınmasını sağlayan ahşap paletler, standartlaştırılmış ölçüleri ve dayanıklı yapılarıyla lojistik verimliliğin merkezinde yer alır. Sektör, ISPM 15 ısıl işlem standartlarına uyum sağlayarak uluslararası ticaretin kesintisiz devam etmesine olanak tanır. Modern üretim teknikleri ve sürdürülebilir orman yönetimi ilkeleri, sektörün çevresel sorumluluklarını da ön plana çıkarmaktadır. Bu alan, endüstriyel paketleme çözümlerinde yüksek katma değerli bir pazar potansiyeli sunmaktadır.
Kimler İçin Uygun?
Lojistik ve nakliye firmaları, ürünlerini depolamak ve taşımak için paletlere ihtiyaç duyan ana hedef kitleyi oluşturur. Otomotiv, gıda, kimya, inşaat ve beyaz eşya gibi seri üretim yapan sanayi kuruluşları düzenli palet alıcısıdır. İhracat odaklı çalışan firmalar, uluslararası standartlara uygun ısıl işlem görmüş paletlere ihtiyaç duyar. E-ticaret ve depolama hizmeti veren lojistik merkezleri, operasyonel süreklilik için sürekli palet tedariki sağlar. Ayrıca, perakende zincirleri ve toptan gıda dağıtıcıları, ürün sevkiyatlarında ahşap ambalaj çözümlerini yoğun şekilde kullanır.
İş Modeli Nasıl Çalışır?
İş modeli, standart (Euro/EPAL) ve özel ölçülerde palet üretimi ile satışına dayanır. Gelir kaynakları arasında yeni palet üretimi, ikinci el palet alım-satımı ve palet onarım hizmetleri yer alır. Değer önerisi, müşteriye özel tasarlanmış, yüksek taşıma kapasiteli ve ISPM 15 sertifikalı dayanıklı ambalaj çözümleri sunmaktır. İşletmeler, palet kiralama veya palet havuzu yönetimi gibi hizmetlerle operasyonel maliyetleri düşüren modeller geliştirebilir. Atık ahşapların geri dönüşümü veya talaş satışı gibi yan faaliyetler, ek gelir kalemleri oluşturarak karlılığı artırır.
Fiziksel Alan İhtiyaçları
Üretim tesisi, ağır tonajlı araçların giriş-çıkışına uygun, geniş bir manevra alanına sahip olmalıdır. Hammadde (kereste) stoklama alanı, üretim hattı ve bitmiş ürün deposu için en az 1.000-2.000 metrekarelik kapalı ve açık alan gereklidir. Tesisin, lojistik ağlara yakın, tercihen organize sanayi bölgelerinde konumlanması nakliye maliyetlerini minimize eder. Isıl işlem fırınlarının kurulumu için özel havalandırma ve enerji altyapısı zorunludur. İş güvenliği standartlarına uygun, toz emme sistemleri ve yangın önleme donanımları ile donatılmış bir yerleşim planı şarttır.
Personel İhtiyaçları
Üretim hattında, palet çakma makinelerini kullanabilen operatörler ve manuel montajda uzmanlaşmış marangoz ustaları temel kadroyu oluşturur. Hammadde giriş-çıkışını ve stok yönetimini takip edecek bir depo sorumlusu gereklidir. ISPM 15 süreçlerini ve kalite kontrol standartlarını denetleyecek bir teknik personel, operasyonun yasal uyumu için kritiktir. Forklift operatörleri, ağır yüklerin sevkiyatı ve istiflenmesi için sürekli görev yapar. Satış ve pazarlama ekibi, kurumsal müşteri portföyünü yöneterek düzenli sipariş akışını sağlar.
Başlangıç İpuçları
ISPM 15 Standardı Uyumu
Uluslararası sevkiyat yapacak müşterileriniz için ısıl işlem (HT) sertifikasyonuna sahip fırınlama tesisiniz veya anlaşmalı bir partneriniz mutlaka olmalıdır.
Hammadde Tedarik Zinciri
Kereste fiyatları mevsimsel dalgalanır; bu nedenle yerel kereste fabrikalarıyla yıllık sabit fiyatlı tedarik sözleşmeleri yaparak maliyetlerinizi koruma altına alın.
Nem Oranı Kontrolü
Paletlerde küflenmeyi önlemek için ahşabın nem oranını %20'nin altında tutacak depolama koşulları oluşturun.
Çivi ve Bağlantı Elemanı Seçimi
Paletlerin dayanıklılığını artırmak için standart çiviler yerine dişli (ring shank) çiviler kullanarak yük taşıma kapasitesini optimize edin.
Otomasyon Yatırımı
Başlangıçta manuel üretim yapsanız da, çakım makineleri ve otomatik kesim hatları için uzun vadeli bir yatırım planı hazırlayın.
Atık Yönetimi
Üretimden çıkan talaş ve kırık parçaları presleyerek pelet yakıtına dönüştürün veya yerel enerji tesislerine satarak ek gelir kapısı yaratın.
Özelleştirilmiş Tasarım
Standart paletlerin yanı sıra, ağır sanayi veya hassas makineler için özel ölçülü ve mukavemetli sandık üretimine odaklanarak kâr marjınızı yükseltin.
Lojistik Optimizasyonu
Paletler hacimli ürünlerdir; nakliye maliyetlerini düşürmek için üretim tesisinizi ana sanayi bölgelerine veya limanlara yakın bir noktada konumlandırın.
Kalite Kontrol Protokolü
Her sevkiyat öncesi paletlerin yük taşıma testlerini ve görsel kontrollerini yaparak iade oranlarını minimize edin.
Dijital Pazarlama
B2B odaklı bir sektör olduğunuz için LinkedIn üzerinden lojistik müdürlerine ve satın alma uzmanlarına yönelik profesyonel bir ağ kurun.
Sürdürülebilirlik Sertifikaları
FSC veya PEFC gibi sürdürülebilir ormancılık sertifikalarına sahip kereste tedarikçileriyle çalışarak kurumsal müşterilerin çevresel uyum kriterlerini karşılayın.
İş Güvenliği
Ahşap tozu ve kesici aletlerle çalışıldığı için çalışanlarınızın kişisel koruyucu donanım (KKD) kullanımını ve toz emme sistemlerinin bakımını ihmal etmeyin.
Finansal Yönetim
Palet sektöründe ödeme vadeleri uzundur; nakit akışınızı yönetmek için güçlü bir işletme sermayesi planı oluşturun.
İkinci El Palet Pazarı
Sıfır palet üretiminin yanı sıra, ikinci el paletlerin onarımı ve geri kazanımı (palet revizyonu) iş kolunu da portföyünüze ekleyin.
Stok Yönetimi
Mevsimsel talepleri (örneğin hasat dönemi) öngörerek hammadde stoklarınızı önceden planlayın.
Mesleki Bilgi ve Referans Merkezi
Sektörel mesleki standartlar, parametreler ve referans rehberleri.
Kurutma Ve Isıl İşlem
ISPM 15 Isıl İşlem ve Kaliteli Fırın Kurutma Uygulama Kılavuzu
Uluslararası ihracat standartlarına uygun ahşap ambalaj üretimi için ISPM 15 Standardı döngüsünün eksiksiz doğrulanması kritik önem taşır. Fırın otomasyonuna bağlı ısıl işlem probu (Core probe) elemanları, paletin en kalın bileşeni olan ahşap takoz bloklarının tam geometrik merkezine (minimum 4 cm derinliğe) çakılmalıdır. Probların kararsız değerler üretip yazılım onayını engellemesini önlemek için terminaller yüksek sıcaklık konnektörleri ile korunmalı ve NIST sertifikalı cihazlarla periyodik kalibre edilmelidir. Isıl işlem döngüsü sırasında ahşap öz sıcaklığının kesintisiz 56°C'de 30 dakika kalması şartı, anlık fan dalgalanmalarından etkilenmemek adına sahada risk marjıyla en az 35 dakika olarak uygulanmalıdır. Fırın içi serpantin hatlarında kavitasyon ve conta hasarlarını önlemek için hidrolik sirkülasyon pompalarının PID yavaşlama süreleri uzatılmalı ve contalar Viton malzemelerle yenilenmelidir. Palet tahtalarında sehim, çatlama ve bel vermeyi önlemek için fırın içi Dengeli Nem Oranı (EMC) gradyanı agresif seçilmemeli, kurutma çıtaları maksimum 40 cm aralıkla kusursuz bir dikey şakul hattında dizilmelidir. Casehardening (Cidar kemikleşmesi) ve Kollaps (Hücre çökmesi) stresini gidermek adına reçetedeki nemlendirme döngüleri optimize edilmelidir. Fırınlama sonrasında Euro paletlerin nem geri emilimi ve küflenmesini önlemek için, sıcak paletler soğumadan streçlenmemelidir. Konteyner taşımacılığındaki Konteyner yağmuru (Terleme etkisi) riskine karşı palet nihai nemi %15 altına indirilmeli ve vagon içi tavan hatlarına kalsiyum klorür esaslı askılı kurutucu torbalar yerleştirilmelidir. Takoz içi nem ölçümlerinde hatalı düşük sonuç almamak için standart kısa problar yerine sapı yalıtımlı derin penetrasyon çivili nem ölçer (Hammer probe) aparatları takoz göbeğine çakılarak test edilmelidir.
Palet Üst Tahta Boşluk ve Dağılım Planlayıcı
Palet üretiminde üst tahtaların eşit aralıklarla yerleştirilmesi için gereken boşlukları ve yerleşimi hesaplar.
Hesaplanan Sonuçlar
Ahşap Sandık İç Tolerans ve Boşluk Planlayıcı
Paketlenecek ürünün boyutlarına göre ahşap sandığın dış ve iç ölçülerini, tolerans ve kalınlık paylarını hesaplar.
Hesaplanan Sonuçlar
1D Kereste Kesim ve Fire Optimizasyonu
Standart boy kerestelerden palet ve sandık parçaları keserken minimum fire vermenizi sağlayan kesim planlayıcı.
| Kesim Boyu (mm) | Adet |
|---|
Hesaplanan Sonuçlar
ISPM 15 Isıl İşlem ve İhracat Uyumluluk Rehberi
İhraç edilecek ahşap ambalajların ISPM 15 standartlarına uygunluğu ve ısıl işlem gereksinimlerini belirler.
Hesaplanan Sonuçlar
Ahşap Sandık Malzeme Listesi (BOM) ve Fire Hesaplayıcı
Belirli adetlerdeki sandık siparişleri için gereken toplam kereste hacmini, çivi/vida sarfiyatını ve fire oranını hesaplar.
| Parça Adı | Genişlik (mm) | Yükseklik (mm) | Adet | Üst Bant | Alt Bant | Sol Bant | Sağ Bant |
|---|
Hesaplanan Sonuçlar
Palet Depolama ve Alan Kapasitesi Hesaplayıcı
Depolama alanına sığabilecek maksimum palet (Euro veya özel ölçü) miktarını ve yerleşim düzenini hesaplar.
Hesaplanan Sonuçlar
Ahşap Koruyucu Boya ve Emprenye Hesaplayıcı
Dış mekan palet ve sandıklarında kullanılan emprenye sıvısı, vernik veya koruyucu boya miktarını hesaplar.
Hesaplanan Sonuçlar
Standart Operasyonel İş Akışları
Sektör standartlarına uygun iş akış ve süreç adımları.
Tomruk Kabuk Soyma ve Yıkama İstasyonu Kalibrasyonu
Tomruklar döner kafa ünitesine sevk edilmeden önce yıkama havuzundan geçirilerek cüruf ve taşlardan arındırılır. Debarker bıçaklarının yay mekanizmaları temizlenir ve hidrolik kafa baskısı çam veya kavak odun yoğunluğuna göre kalibre edilerek floem tabakası tamamen soyulur.
Çoklu Dilme Mili Şim Dizilimi ve Eksenel Hizalama
Palet tahtası kalınlıklarında varyasyon oluşmasını engellemek amacıyla dairesel testere milleri sökülerek reçine çözücü solvent banyosunda yıkanır. Ara pul şimleri mikrometre ile ölçülerek dizilir ve sabitleme somunu tork anahtarı ile sıkılarak eksenel salgı 0.02 mm altına düşürülür.
Antiseptik Daldırma Banyosu ve Çıtalı İstifleme
Biçme hattından çıkan taze yeşil palet tahtaları kararma ve mavi leke spor kolonizasyonunu engellemek amacıyla sodyum fenolat bazlı emprenye havuzuna daldırılır. Kurutma öncesinde tahtaların arasına 2 cm kalınlığında kurutma çıtaları dikey şakul hatlarında dizilerek solid pile (blok istif) oluşumu engellenir.
Operasyonel Kontrol Listeleri
Günlük rutinleri tarayıcınızda saklanacak şekilde takip edin.
Hammadde ve Tomruk Biçme Hatları Günlük Operasyon Kontrol Listesi
%0ISPM 15 Isıl İşlem ve Fırın Otomasyonu Günlük Teknik Kontrol Listesi
%0Otomatik Çakım ve Montaj Hatları Günlük Hat Başı Kontrol Listesi
%0Robotik İstifleme ve Kalite Kontrol Hatları Günlük Rutin Listesi
%0Özel Ambalaj ve Sandık İmalatı Haftalık Mukavemet Kontrol Listesi
%0Tesis Bakım ve Talaş Tahliye Sistemleri Haftalık Emniyet Listesi
%0B2B Endüstriyel Ambalaj Tedariği Haftalık Pazarlama Listesi
%0Uluslararası Karantina ve Lojistik Odaklı Haftalık Pazarlama Listesi
%0Dijital Dönüşüm ve SEO Odaklı Haftalık Pazarlama Listesi
%0Sosyal Medya ve Sektörel Topluluk İletişimi Haftalık Kontrol Listesi
%0Sorun / Çözüm Kütüphanesi
Ahşap Ambalaj Ve Palet sektöründe karşılaşılabilecek teknik ve operasyonel sorunlar için çözüm ve teşhis rehberi.
Palet tahtası üretiminde çoklu dilme makinesinde kalınlık varyasyonu ve dalgalı kesim arızası
Dairesel testere bıçakları arasına dizilen pulların (şimler) reçine ve talaş birikmesiyle eksenel kaçıklık yapması, mil rulmanlarında yatak boşluğu oluşması veya sert budakların elmas uçları köreltmesi.
Biçilen tahta kalınlıkları kumpas yardımıyla 4 noktadan ölçülmeli, dilme mili durdurularak eksenel salgı komparatör saati ile kontrol edilmeli ve bıçak aralarındaki reçine birikintileri incelenmelidir.
Çoklu dilme mili ve testere bıçakları sökülerek endüstriyel reçine çözücü solvent banyosunda temizlenmeli, yıpranmış ara pullar mikrometre ile kalibre edilerek yenilenmeli ve mil sabitleme somunu tork anahtarı ile sıkılmalıdır.
Prizmalanmış palet kerestelerinde hızar kesimi sonrası yüzeyde tüylenme ve aşırı lif kopması
Şerit veya dairesel testere bıçaklarının stelit dolgularının aşınması, kesim hızının ağaç rutubetine ve yoğunluğuna göre çok yüksek seçilmesi.
Testere dişlerinin keskinliği optik büyüteçle muayene edilmeli, ağacın anlık nemi çivili nem ölçerle taranmalı ve ilerleme hızı göstergesi izlenmelidir.
Testere bıçakları CNC bileme tezgahlarında yeniden bilenmeli, körelen stelit uçlar kaynak ünitesinde doldurulmalı ve ham odunun nem oranına göre kesim ilerleme hızı 15 m/dak seviyesine düşürülmelidir.
Kavak ve çam palet takoz bloklarında dairesel baş testere kesiminde gönye sapması
Takoz kesme makinesinin pnömatik dayama ve sürücü hatlarında mekanik gevşeme oluşması, daire testere flanşının eksenel salgı yapması.
Kesilen 100x145 mm veya 78x78 mm takoz blokları marangoz gönyesi ile taranmalı, sürücü konveyör zincir gerginliği kontrol edilmelidir.
Takoz kesme makinesinin pnömatik dayama stoper sabitleme cıvataları loctite sürülerek kilitlenmeli, testere flanşı torna tezgahında rektifiye edilerek eksenel salgı 0.02 mm altına indirilmelidir.
Biçilen yeşil palet tahtalarında istifleme öncesi mantar lekesi ve kararma başlangıcı
Yüksek nemli tahtaların hava sirkülasyonu olmayan kapalı depolarda, çıtasız olarak üst üste blok istif (solid pile) şeklinde uzun süre bekletilmesi.
Tahta yüzeylerindeki mikroskobik spor kolonizasyonu ve renk değişimleri izlenmeli, depo içi bağıl nem oranı ölçülmelidir.
Tahtalar kesimden hemen sonra antiseptik koruyucu emprenye havuzlarında (örn: sodyum fenolat veya bakır bazlı solüsyonlar) daldırma testine tabi tutulmalı ve kurutma öncesi aralarına mutlaka 2 cm kurutma çıtaları yerleştirilerek istiflenmelidir.
Tomruk soyma makinesinde (debarker) kabuk uzaklaştırma oranının düşmesi ve bıçak kırılması
Tomruk yıkama havuzundan gelen cüruf, çamur ve kuvars kumunun debarker döner kafa yay mekanizmalarını tıkaması ve hidrolik basınç kararsızlığı.
Döner kafa baskı manometresi kontrol edilmeli, bıçak ağızlarındaki taş kırıkları optik olarak muayene edilmelidir.
Tomruk yıkama havuzunun taş ayırıcı (stone trap) filtreleri temizlenmeli, debarker hidrolik kafa baskı yay tansiyonu ağaç türüne göre (çam/kavak) yeniden kalibre edilerek aşınan karbür kabuk bıçakları yenilenmelidir.
ISPM 15 Isıl işlem fırınında odun öz sıcaklığı problarının (core probes) kararsız değerler göstermesi
Prob kablolarının fırın içi yüksek bağıl nem ve ısı nedeniyle korozyona uğraması, prob ucunun takoz merkezine tam çakılmaması.
Prob giriş soketleri direnç değerleri multimetre ile ölçülmeli, prob sabitleme derinliği takoz ölçülerine göre kontrol edilmelidir.
Problar, standarda uygun olarak paletin en kalın bileşeni olan takozun tam geometrik merkezine (min 4 cm derinliğe) çakılmalı, korozyona uğramış prob terminalleri su geçirmez yüksek sıcaklık konnektörleri ile yenilenmelidir.
Kurutma fırınından çıkan palet tahtalarında aşırı sehim, bel verme ve çatlama arızası
Fırın içi nem düşürme gradyanının çok agresif seçilmesi, kurutma çıtalarının dikey eksende aynı hizada dizilmemesi sonucu oluşan iç gerilmeler.
Kurutma çıtalarının şakul çizgisi hattı kontrol edilmeli, fırın kontrol panelindeki anlık EMC (dengeli nem oranı) eğrileri taranmalıdır.
Kurutma çıtaları arası mesafe maksimum 40 cm olacak şekilde kusursuz dikey hizayla dizilmeli, kurutma reçetesindeki buharlama ve nemlendirme döngü süreleri artırılarak odunun casehardening (cidar kemikleşmesi) stresi kompanse edilmelidir.
Isıl işlem döngüsü bittiği halde resmi ISPM 15 karekod etiketleme yazılımının onay vermemesi
Palet ahşap öz sıcaklığının 56°C eşiğinde kesintisiz 30 dakika kalması gerekirken, fırın fan arızası nedeniyle sıcaklığın döngü içinde 55.5°C'ye anlık düşmesi.
Fırın otomasyon loglarındaki sıcaklık-zaman grafikleri incelenmeli, fırın sirkülasyon fan motorlarının akım çekimleri kontrol edilmelidir.
Fan motoru kayış gerginlikleri kalibre edilmeli ve inverter frekansları artırılmalıdır. Kalibrasyon hatası olmaması için problar NIST sertifikalı referans termometre ile sıfırlanmalı ve ısıl işlem döngüsü kesintisiz 56°C'de 35 dakika garanti edilerek yeniden başlatılmalıdır.
Kurutma fırını sıcak su serpantin vanalarında kavitasyon ve conta aşınması arızası
Fırın içi vana motorlarının açma-kapama hızları ile sirkülasyon pompalarının invertör frekans tepki sürelerinin senkronize olmaması sonucu oluşan ani hidrolik şoklar.
Vana gövdelerindeki mikro oyuklar incelenmeli, hat üzerindeki basınç dalgalanmaları kaydedici manometre ile izlenmelidir.
Sirkülasyon pompalarının PID kontrolör parametrelerindeki yavaşlama (deceleration) süreleri uzatılmalı, hat üzerindeki standart contalar yüksek sıcaklık ve basınca dayanıklı Viton contalar ile yenilenmelidir.
Fırınlanmış Euro paletlerde fırın çıkışı sonrası depolamada nem geri emilimi ve küflenme
Fırından çıkan sıcak paletlerin ortam sıcaklığına soğumadan doğrudan naylon streç film ile ambalajlanması sonucu oluşan yoğuşma (çiğ noktası) etkisi.
Streç altındaki nem damlacıkları izlenmeli, palet yüzey nemi çivili nem ölçerle kontrol edilmelidir.
Paletler fırın çıkışında en az 4-6 saat klimalı veya hava sirkülasyonlu soğutma alanlarında bekletilmeli, nihai odun neminin %18 altında olduğu doğrulanmadan streçleme ve ambalajlama işlemine geçilmemelidir.
Otomatik palet çakım makinesinde (pallet nailing machine) çivi tabancalarının çiviyi eksik çakması veya bükmesi
Çakım hattı pnömatik ana valflerindeki basınç dalgalanmaları, çivi besleme kanallarında reçine tortusu birikmesi veya kullanılan dökme çivilerin kafa çaplarındaki mikron sapmalar.
Tabanca girişindeki dinamik hava basıncı barometreden izlenmeli, çivi kanalı aşınması sentil mili ile ölçülmeli ve çivi standartları taranmalıdır.
Çakım hattına özel yüksek debili vidalı kompresör ve hava tankı entegre edilerek dinamik basınç 7 bar seviyesine kilitlenmelidir. Çivi besleme yolları tiner ve tel fırçayla temizlenmeli, sadece EPAL onaylı EN 13183-2 standardında helis çiviler kullanılmalıdır.
EPAL Euro palet üretiminde alt tahta pah kırma (chamfering) ünitesinde düzensiz kesim ve tahta kırılması
Pah kırma freze bıçaklarının kopyalama rulmanlarında ahşap tozu birikmesi nedeniyle mekanik kilitlenme oluşması, pnömatik baskı pistonlarının tahtayı rijit tutamaması.
Pah frezesi eksen rulmanları el ile sallanarak dikey boşluk kontrol edilmeli, piston giriş basınçları taranmalıdır.
Pah kırma rulman blokları sökülerek temizlenmeli ve yüksek hızlı rulman gresiyle yağlanmalıdır. Pnömatik baskı çenelerine kaymaz poliüretan pedler yapıştırılmalı ve sıkıştırma basıncı 5 bar seviyesine kalibre edilmelidir.
Reklam & Pazarlama Fikir Havuzu
İşletmenizin marka değerini artıracak, fiziksel ve dijital reklam stratejileri.
Tasarım İlham Merkezi
Kurumsal Kimlik & Tasarım Örnekleri
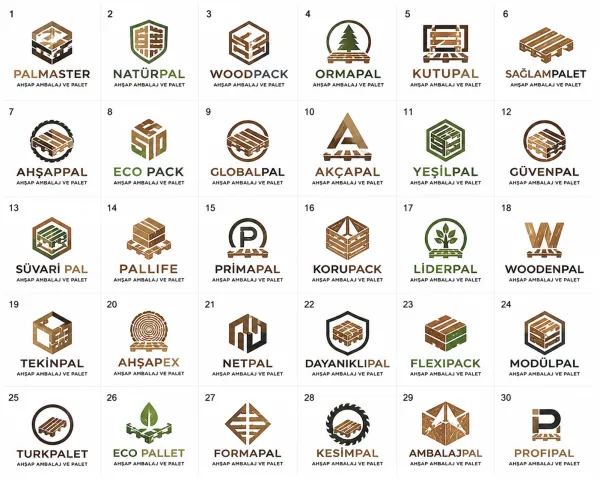
Logo Tasarım Örnekleri
Ahşap Ambalaj Ve Palet Logosunda Dikkat Edilmesi Gerekenler
Logo tasarım rehber kriterleri analiz ediliyor...
Ahşap Ambalaj Ve Palet İçin İhtiyacınız Olabilecek Çözümler
Aşağıdaki listeden işletmeniz için gereken hizmetleri kutucukları işaretleyerek seçin veya tümünü seçin; tek tıkla size özel toplu teklif talebi oluşturun.
IPPC / ISPM-15 Isıl İşlem Yakma Damgası & Çelik Şablon
İhracat ahşap paletleri ve sandıkları için gümrük onaylı, ısıya dayanıklı pirinç yakma mühürleri ve markalama kalıpları.
Açık Sahaya Dayanıklı Zımbalanabilir Plastik Palet Etiketi
Güneş, yağmur ve dondan etkilenmeyen, barkod okuyucuyla uzaktan taranabilen yırtılmaz palet parti etiketleri.
Otocopy 3-4 Nüsha Palet Sevk & Teslim İrsaliyesi
Euro palet, ahşap sandık teslimatları ve palet değişim (takas) takibi için sıra numaralı resmi irsaliye koçanları.
Logolu Baskılı Ağır Hizmet Koli Bandı & Ambalaj Şeridi
İhracat sandıklarının emniyete alınması ve marka güvenirliği için yüksek yapışkanlı akrilik/hotmelt baskılı bant.
Palet Üretim Tesisi Totem Tabela & Forklift İkaz Levhaları
Açık depolama alanları için ana yol totem tabelası ve fabrika sahası içi forklift, hız sınırı İSG levhaları.
Endüstriyel Ahşap Ambalaj Teknik Kataloğu
Euro palet, kafes sandık, kontrplak ambalaj ölçüleri ve taşıma kapasitelerini içeren kuşe tanıtım kataloğu.
Plastik Dayanıklı NFC Kartvizit & Kraft Kartvizit
Sahada ıslanmayan, kırılmayan sağlam PVC NFC kartvizit; fabrika satın almacılarına tek dokunuşla katalog ulaştırır.
Palet Dağıtım Kamyonu Kasa & Kupa Giydirme
Şehirlerarası palet dağıtımı yapan kamyonet ve tırların kasalarına uygulanan uzun ömürlü dökme folyo reklam kaplama.
Anahtar Teslim Lojistik Etiketleme, Tabela & Evrak Paketi
Yırtılmaz palet etiketleri, damgalar, sevk irsaliyeleri, logolu bantlar ve tesis yönlendirmeleri tek teklifte.
Sektörel Hesaplama ve Araç Rehberleri
Bu sektör için özel olarak geliştirilmiş ücretsiz SEO ve hesaplama araçlarıBu Sektörde Başarıya Ulaşın
Markanıza ait profesyonel tasarım, web sitesi, mobil uygulama ve pazarlama süreçlerinde birlikte çalışalım.
Bizimle İletişime Geçin